Strukturierte Fertigungsdaten · 2026

Montagesystem für Lithium-Ionen-Batteriezellen

Auf Basis strukturierter CNFX-Herstellerprofile wird Montagesystem für Lithium-Ionen-Batteriezellen im Bereich Herstellung von Batterien und Akkumulatoren anhand von Produktionsrate bis Systemgrundfläche eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Montagesystem für Lithium-Ionen-Batteriezellen wird durch die Baugruppe aus Elektroden-Stapelmodul und Schweißstation beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integrierte Produktionslinie zur Montage von Lithium-Ionen-Batteriezellen aus beschichteten Elektroden
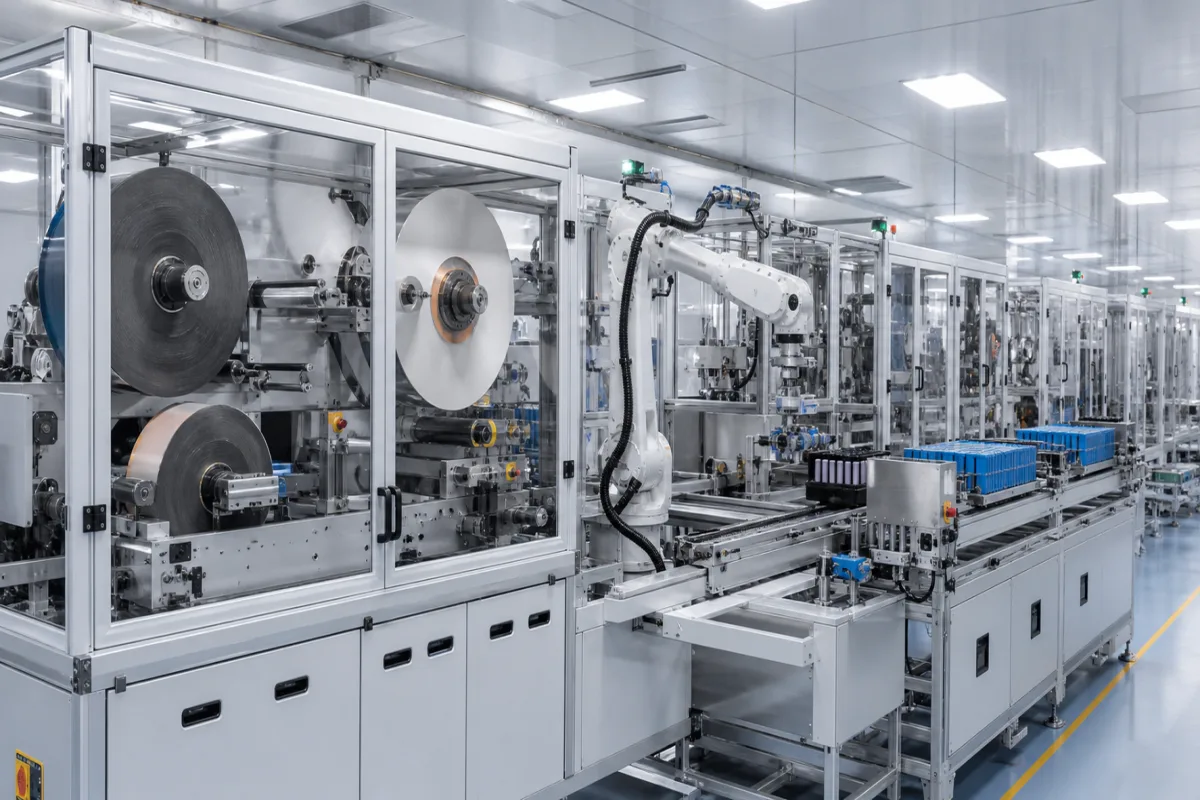
Montagesystem für Lithium-Ionen-Batteriezellen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Dieses Industriesystem ist eine vollständig integrierte Produktionslinie für die automatisierte Montage von Lithium-Ionen-Batteriezellen. Es wandelt beschichtete Elektrodenrollen durch eine koordinierte Abfolge von Vorgängen in fertige Zellen um, einschließlich Schneiden, Stapeln mit Separatoren, Schweißen von Stromableitern, Verschließen von Gehäusen, Befüllen mit Elektrolyt und endgültigem Verschließen. Das System ist für die Massenproduktion von prismatischen, zylindrischen oder Pouch-Zellen ausgelegt, mit einer typischen Leistung von 10–20 Zellen pro Stunde und einer Zykluszeit von 3–6 Sekunden pro Zelle. Es benötigt eine Stellfläche von 50–200 m² und verbraucht 50–150 kW elektrische Leistung. Das System erreicht eine Ausbeute von mindestens 95% und einen Automatisierungsgrad von mindestens 90%, mit einer Gesamtanlageneffektivität von ≥85% und einer Linienverfügbarkeit von ≥95%. Es arbeitet mit einer Drehstromversorgung von 380 V AC (±10%, 50/60 Hz) und benötigt Druckluft mit 0,6–0,8 MPa und ISO 8573-1 Klasse 1.4.1 Qualität. Die Umgebungstemperatur im Betrieb liegt zwischen 15–35 °C, und die relative Luftfeuchtigkeit muss für die Elektrolytbefüllung ≤30% betragen. Das System ist kompatibel mit zylindrischen Zellformaten 18650, 21700 und 26650; andere Formate auf Anfrage. Kernkomponenten bestehen aus Edelstahl, Aluminiumlegierung, technischen Kunststoffen und Industriekeramik. Dieser Verzeichniseintrag enthält Referenzspezifikationen; tatsächliche Werte und Normen müssen mit dem Hersteller oder Lieferanten für das spezifische Modell und die Anwendung verifiziert werden.

Funktionsprinzip

Automatisierte Materialhandhabung transportiert beschichtete Elektrodenrollen durch aufeinanderfolgende Stationen. An jeder Station werden Elektroden zugeschnitten, mit Separatoren gestapelt und mit Stromableitern verschweißt. Der Elektrodenstapel wird dann in ein Gehäuse eingesetzt und verschlossen. Elektrolyt wird unter kontrollierten Trockenraumbedingungen eingefüllt, und die Zelle wird schließlich versiegelt. Während des gesamten Prozesses überwachen Qualitätskontrollsysteme Parameter, um Konsistenz und hohen Durchsatz zu gewährleisten.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Produktionsrate10–20 Zellen/StundeMaximale Ausgangskapazität fertiger Batteriezellen
Systemgrundfläche50–200 Gesamte benötigte Grundfläche für die Installation
Leistungsaufnahme50–150 kWGesamter elektrischer Leistungsbedarf im Betrieb
Zykluszeit3–6 SekundenZeit pro vollständigem Montagezyklus
Ausschussquote≥95 %Prozentsatz der fehlerfreien Fertigprodukte
Automatisierungsgrad≥90 %Grad automatisierter Operationen gegenüber manuellen Eingriffen
Betriebsdruck0.6–0.8 MPaCompressed air supply for pneumatic actuators.ISO 8573-1
Betriebstemperatur15–35 °CAmbient temperature range for stable operation.
Relative Luftfeuchtigkeit≤30 %RHDry room condition required for electrolyte filling.
Stromversorgung380 ±10% V ACThree-phase, 50/60 Hz.IEC 60038
DruckluftqualitätClass 1.4.1 ISO 8573-1Particle, water, and oil content per ISO class.ISO 8573-1
Zellformatkompatibilität18650, 21700, 26650Cylindrical formats; other formats on request.
Gesamtanlageneffektivität≥85 %Target OEE for the assembly line.
Anlagenverfügbarkeit≥95 %Planned uptime excluding scheduled maintenance.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Technische Kunststoffe Industriekeramik

Komponenten / BOM

Components / BOM
  • Elektroden-Stapelmodul
    Stapelt präzise abwechselnde Schichten von Anoden, Separatoren und Kathoden
    Material: Edelstahlrahmen mit Keramikführungen
  • Schweißstation
    Verbinden von Elektrodenanschlüssen mit Stromsammlern mittels Laser- oder Ultraschallschweißen
    Material: Gehäuse aus Aluminiumlegierung mit Kupferkomponenten
  • Zellgehäuse-Baugruppe
    Montiert und dichtet Batteriezellgehäuse (prismatisch, zylindrisch oder Pouch) ab
    Material: Edelstahl mit Polymerdichtungen
  • Elektrolyt-Füllsystem
    Füllt präzise Elektrolyt in montierte Zellgehäuse ein
    Material: Korrosionsbeständiger Edelstahl
  • Endversiegelungsstation
    Dichtet gefüllte Batteriezellen hermetisch ab
    Material: Edelstahl mit hitzebeständigen Komponenten
  • Materialhandhabungssystem
    Transportiert Bauteile zwischen Stationen mittels Förderbändern und Roboterarmen
    Material: Aluminiumlegierung mit Polymerbändern
  • Qualitätsprüfmodul
    Führt automatisierte visuelle und elektrische Prüfungen von fertigen Zellen durch
    Material: Aluminiumrahmen mit optischen Komponenten
  • Elektrodenzuschneidestation
    Schneidet die beschichtete Elektrodenrolle vor dem Stapeln in Platten.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektrodenfehlausrichtung >0,2 mm während des Stapelns Interner Kurzschluss mit Widerstand <100 Ω zwischen Elektroden Bildgeführte robotergestützte Ausrichtung mit 0,05 mm Präzision unter Verwendung von Lasertriangulationssensoren
Elektrolytfüllvakuumniveau <10 Pa Absolutdruck Unvollständige Elektrolytbenetzung mit >5 % trockener Elektrodenfläche Zweistufige Vakuumfüllung: 1 Pa Absolutdruck für 30 Minuten gefolgt von 50 kPa Stickstoff-Rückfüllung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 MPa Elektrodenkompressionsdruck, 20-40°C Umgebungstemperatur, 30-60 % relative Luftfeuchtigkeit
Belastungs- und Ausfallgrenzen
Elektrodenkompressionsdruck <0,3 MPa verursacht schlechten Kontaktwiderstand >15 mΩ·cm², >3,5 MPa verursacht Separatorverformung <5 μm Dicke, >45°C verursacht Elektrolytzersetzungsrate >0,1 %/Tag
Elektrodendelaminierung aufgrund unzureichenden Kompressionsdrucks (Kontaktwiderstand >15 mΩ·cm²), Separatorperforation durch übermäßige Kompression (>3,5 MPa verursacht <5 μm Dicke), thermische Elektrolytzersetzung (Arrhenius-Ratenverdopplung pro 10°C über 45°C)
Fertigungskontext
Montagesystem für Lithium-Ionen-Batteriezellen wird innerhalb von Herstellung von Batterien und Akkumulatoren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Battery Cell Assembly Line Li-ion Cell Manufacturing System Battery Assembly Production Line

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 0,5 bar Überdruck (Reinraumumgebung)
Weitere Spezifikationen:Slurry-Konzentration: 40-60 % Feststoffe nach Gewicht, Elektrodenbeschichtungsdicke: 50-200 μm, Liniengeschwindigkeit: 0,5-5 m/min
Betriebstemperatur:15-30°C (Betrieb), 10-35°C (Lagerung)
Montage- und Anwendungskompatibilität
NMP-basierte ElektrodensuspensionenWässrige ElektrodensuspensionenPolymer-Separatorfolien
Nicht geeignet: Hochfeuchteumgebungen (>60 % relative Luftfeuchtigkeit) ohne geeignete Entfeuchtung
Auslegungsdaten
  • Erforderliche jährliche Produktionskapazität (MWh/Jahr)
  • Elektrodenabmessungen (Breite, Länge, Beschichtungsfläche)
  • Zielzellenformat (Pouch, zylindrisch, prismatisch)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Elektrodenfehlausrichtung
Ursache: Ungenau Positionierung während des Stapelns oder Kalandrierens, die zu internen Kurzschlüssen, reduzierter Kapazität und thermischen Durchgehrisiken führt.
Elektrolytleckage
Ursache: Dichtungsdegradation oder unsachgemäßes Schweißen an Zellengehäuseverbindungen, was zu Kontamination, Verlust der ionischen Leitfähigkeit und potenziellen Brandgefahren führt.
Wartungsindikatoren
  • Hörbares Zischen oder Knacken vom Zellengehäuse, das auf Gasentlüftung oder internen Druckaufbau hinweist
  • Sichtbare Elektrolytausschwitzung oder Korrosion um Zellenterminals und Gehäusenähte
Technische Hinweise
  • Implementierung automatisierter optischer Inspektion (AOI) mit Maschinensehen zur Echtzeit-Verifizierung der Elektrodenausrichtung während des Stapelns
  • Verwendung von Laserschweißen mit geschlossenem Regelkreis und thermischer Überwachung, um konsistente, hermetische Dichtungen zu gewährleisten und Elektrolytleckagen zu verhindern

Konformität und Fertigungsnormen

Referenznormen
IEC 62133-2:2017 Sicherheit von Sekundärzellen und -batterienUL 1642 Standard für Lithiumbatterien
Fertigungsgenauigkeit
  • Elektrodenausrichtung: +/- 0,1 mm
  • Zellenstapeldruck: +/- 5 % des Sollwerts
Qualitätsprüfung
  • Dichtheitsprüfung (Helium-Massenspektrometrie)
  • Elektrodenbeschichtungsgleichmäßigkeitsprüfung (Beta-Strahl-Messung)

Hersteller von Montagesystem für Lithium-Ionen-Batteriezellen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Zellformate kann dieses System verarbeiten?

Das System ist kompatibel mit zylindrischen Formaten 18650, 21700 und 26650. Andere Formate sind auf Anfrage erhältlich, aber Sie sollten dies mit dem Hersteller für Ihre spezifischen Anforderungen bestätigen.

Was sind die Versorgungsanforderungen?

Das System benötigt eine Drehstromversorgung von 380 V AC (±10%, 50/60 Hz) und Druckluft mit 0,6–0,8 MPa und ISO 8573-1 Klasse 1.4.1 Qualität. Die Umgebungstemperatur muss 15–35 °C betragen, und die relative Luftfeuchtigkeit ≤30% für die Elektrolytbefüllung.

Wie hoch ist die typische Produktionsrate?

Das System hat eine Produktionsrate von 10–20 Zellen pro Stunde, mit einer Zykluszeit von 3–6 Sekunden pro Zelle. Die tatsächliche Leistung hängt vom Zellformat und der Konfiguration ab; verifizieren Sie dies mit dem Hersteller.

Wie wird die Qualität sichergestellt?

Das System umfasst integrierte Qualitätskontrollstationen, die während des gesamten Montageprozesses Schlüsselparameter überwachen. Die Ausbeute beträgt mindestens 95%, und der Automatisierungsgrad mindestens 90%. Spezifische Qualitätsmaßnahmen sollten mit dem Lieferanten bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Batterien und Akkumulatoren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Montagesystem für Lithium-Ionen-Batteriezellen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Montagesystem für Lithium-Ionen-Batteriezellen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Montage- und Prüfsystem für Lithium-Ionen-Batteriemodule
Letztes Produkt
AngebotChat