Strukturierte Fertigungsdaten · 2026

Sammelschienen-Bearbeitungseinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Sammelschienen-Bearbeitungseinheit im Bereich Elektrogeräteherstellung anhand von Max. Sammelschienenbreite bis Max. Sammelschienendicke eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Sammelschienen-Bearbeitungseinheit wird durch die Baugruppe aus CNC-Bedienfeld und Hydraulische Stanzvorrichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Spezialausrüstung zum Schneiden, Stanzen, Biegen und Vorbereiten von Sammelschienen für Mittelspannungs-Schaltanlagen.
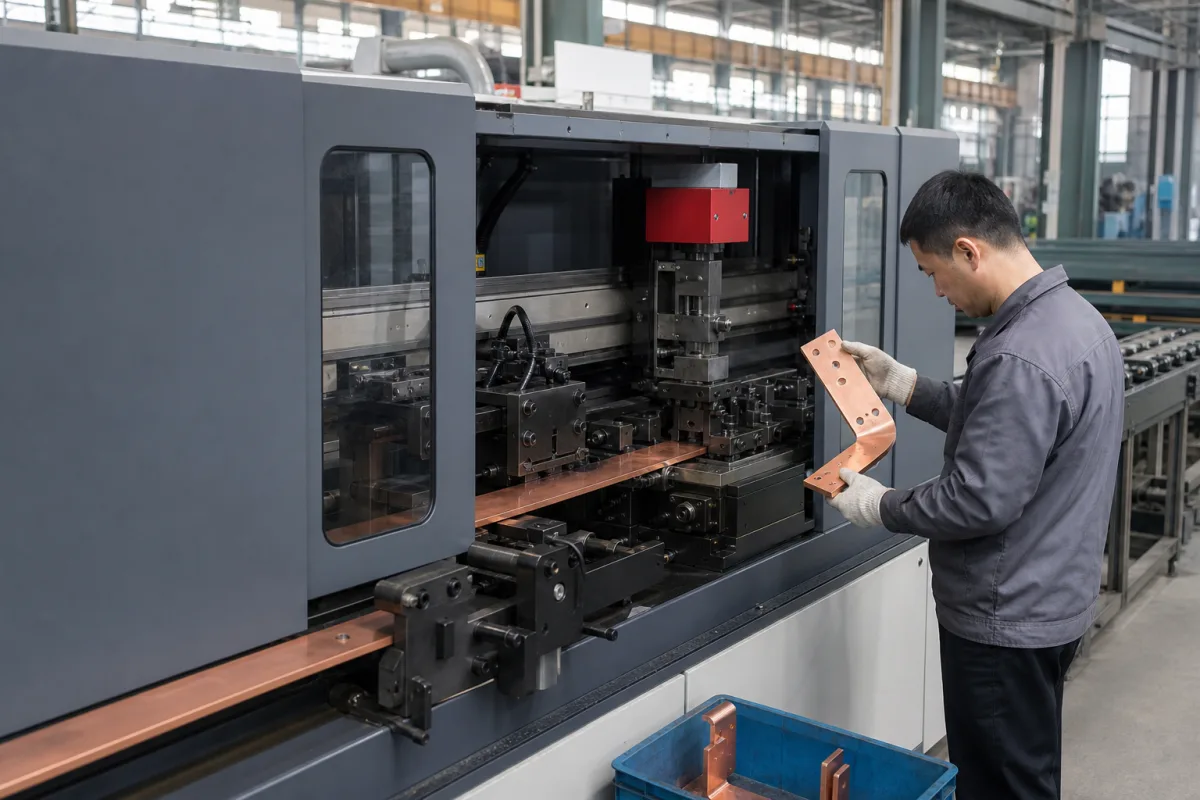
Sammelschienen-Bearbeitungseinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Sammelschienen-Bearbeitungseinheit ist eine kritische Komponente im Mittelspannungs-Schaltanlagen-Montagesystem, die für die präzise Fertigung von Kupfer- oder Aluminium-Sammelschienen verantwortlich ist.Sie führt wesentliche Operationen wie Schneiden auf Länge, Stanzen von Löchern für Verbindungen und Biegen in die erforderlichen Formen durch, um sicherzustellen, dass die Sammelschienen genaue elektrische und mechanische Spezifikationen für eine sichere und zuverlässige Stromverteilung in der Schaltanlage erfüllen.Die Einheit verwendet typischerweise CNC-Technologie (Computer Numerical Control), um die Verarbeitungsschritte zu automatisieren.Ein Vorschubmechanismus positioniert das Rohmaterial der Sammelschiene.Hydraulische oder servogetriebene Werkzeuge führen dann programmierte Sequenzen für das Schneiden (mit Scherschneidmessern), Stanzen (mit Matrizen und Stempeln) und Biegen (mit Formwerkzeugen) aus, um das Material in fertige Sammelschienenkomponenten zu transformieren, die für die Montage bereit sind.Die Einheit ist für die Verarbeitung von Kupfer (Cu-ETP) und Aluminiumlegierung (z.B.6063-T5) ausgelegt.Zu den wichtigsten Parametern gehören eine maximale Sammelschienenbreite von 120–160 mm, eine maximale Dicke von 10–12 mm, eine Stanzkraft von 300–600 kN, eine Biegekraft von 200–400 kN, ein Stanzdurchmesserbereich von 4,5–30 mm, ein Biegewinkelbereich von 0–90°, eine Positioniergenauigkeit von ±0,1 mm und eine Schnittlängengenauigkeit von ±0,2 mm.Die Einheit arbeitet mit einer Versorgungsspannung von 380–480 V AC (IEC 60038), einer Steuerspannung von 24 V DC (IEC 61131-2) und ist für einen Betriebstemperaturbereich von -10 bis 50 °C (IEC 60721-3-3) ausgelegt.Sie hat eine Schutzart von IP54 (IEC 60529) und ein Maschinengewicht von 1500–3000 kg.Alle Werte sind Verzeichnis-Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten bestätigt werden.

Funktionsprinzip

Die Einheit verwendet CNC-Technologie, um die Verarbeitung zu automatisieren. Ein Vorschubmechanismus positioniert das Rohmaterial der Sammelschiene. Hydraulische oder servogetriebene Werkzeuge führen programmierte Sequenzen für Schneiden (Scherschneidmesser), Stanzen (Matrizen und Stempel) und Biegen (Formwerkzeuge) aus. Der Prozess transformiert Kupfer- oder Aluminium-Sammelschienen in fertige Komponenten, die für die Montage bereit sind.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Max. Sammelschienenbreite120–160 mmDetermines the largest busbar cross-section that can be processed.
Max. Sammelschienendicke10–12 mmLimits the material thickness for cutting, punching, and bending.
Stanzkraft300–600 kNDetermines the maximum hole diameter and material hardness that can be punched.
Biegekraft200–400 kNRequired for bending busbars to specified angles without deformation.
Stanzdurchmesserbereich4.5–30 mmRange of hole diameters that can be punched in the busbar.
Biegewinkelbereich0–90 °Maximum bending angle achievable; typical for busbar applications.
Positioniergenauigkeit±0.1 mmEnsures consistent hole spacing and bend positions.
Schnittlängengenauigkeit±0.2 mmTolerance for cut busbar lengths.
Versorgungsspannung380–480 V ACThree-phase power supply for industrial equipment.IEC 60038
Steuerspannung24 V DCStandard control circuit voltage.IEC 61131-2
Betriebstemperatur-10–50 °CAmbient temperature range for normal operation.IEC 60721-3-3
SchutzartIP54Protection against dust and water splashes.IEC 60529
Maschinengewicht1500–3000 kgAffects installation and floor loading requirements.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupfer (Cu-ETP) Aluminiumlegierung (z.B. 6063-T5)

Komponenten / BOM

Components / BOM
  • CNC-Bedienfeld
    Schnittstelle zur Programmierung von Bearbeitungsabläufen (Schneid-, Stanz-, Biegekoordinaten) und zur Steuerung von Maschinenoperationen.
    Material: Gehäuse aus Kunststoff/Stahl
  • Hydraulische Stanzvorrichtung
    Wendet hohe Kraft über einen Stempel und eine Matrize an, um Löcher mit spezifizierten Durchmessern und Mustern in der Sammelschiene zu erzeugen.
    Material: Werkzeugstahl
  • Biegewerkzeug-Baugruppe
    Biegt den Sammelschienenleiter präzise auf programmierte Winkel unter Verwendung eines Biegestempels und einer Biegeform.
    Material: Vergüteter Stahl
  • Zuführmechanismus
    Bewegt die Rohsammelschiene vor jedem Betrieb in die programmierte Position.
  • Schermesser
    Schneiden Sie die Stromschiene auf Länge mit einer sauberen, gratfreien Kante.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kupfer-Kaltverfestigung über 120 HV während wiederholter Biegezyklen Sammelschienenoberflächenrissbildung bei Biegeradius <4× Dicke Implementieren Sie einen Glühzyklus bei 400°C für 15 Minuten nach jeweils 3 Biegeoperationen.
Hydraulikdruckabfall unter 150 bar während des Stanzvorgangs Unvollständige Stanzdurchdringung mit 0,3-0,8 mm Restmaterial Installieren Sie einen Druckaufnehmer mit PID-Regelung, der 180±5 bar während der Stanzphase aufrechterhält.

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 kN Schneidkraft, 0,1-1,0 mm Positioniergenauigkeit, 20-80°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Schneidkraft über 3,0 kN verursacht Werkzeugbruch, Positionierfehler >1,5 mm verursacht Fehlausrichtung, Temperatur >85°C verschlechtert Servomotor-Isolierung.
Werkzeugbruch tritt bei Spannungskonzentration über 450 MPa Streckgrenze von Wolframkarbid auf, Fehlausrichtung resultiert aus Kugelgewindetrieb-Spiel über 0,05 mm, thermischer Ausfall folgt der Arrhenius-Gleichung mit einer Aktivierungsenergie von 0,7 eV für Isolationsverschlechterung.
Fertigungskontext
Sammelschienen-Bearbeitungseinheit wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (mechanische Bearbeitungsausrüstung)
Durchflussrate:N/V (mechanische Bearbeitungsausrüstung)
Betriebstemperatur:15-40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
KupfersammelschienenAluminiumsammelschienenZinn-beschichtete Kupfersammelschienen
Nicht geeignet: Korrosive Umgebungen mit hoher Luftfeuchtigkeit oder chemischer Belastung
Auslegungsdaten
  • Maximaler Sammelschienenquerschnitt (Breite × Dicke)
  • Erforderliche Bearbeitungsoperationen (Schneiden/Stanzen/Biegen-Kombinationen)
  • Produktionsdurchsatz (Sammelschienen pro Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kontaktflächenverschlechterung
Ursache: Oxidation und Reibkorrosion aufgrund von Umgebungseinflüssen, thermischer Zyklen und unzureichendem Anpressdruck, was zu erhöhtem elektrischen Widerstand und lokaler Erwärmung führt.
Isolationsdurchschlag
Ursache: Thermische Alterung, Feuchtigkeitseintritt und Kontaminationsansammlung verursachen eine Reduzierung der dielektrischen Festigkeit, was zu Kurzschlüssen oder Erdschlüssen führt.
Wartungsindikatoren
  • Verfärbung oder sichtbare Oxidation auf Sammelschienenoberflächen, die auf Überhitzung hinweisen.
  • Hörbares Brummen oder Knackgeräusche, die auf lockere Verbindungen oder Lichtbogenbildung hindeuten.
Technische Hinweise
  • Implementieren Sie regelmäßige Inspektionen mittels Infrarot-Thermografie, um abnormale Erwärmungsmuster vor einem Ausfall zu erkennen.
  • Wenden Sie geeignete Anti-Oxidationsmittel an und stellen Sie sicher, dass die korrekten Drehmomentvorgaben während der Installation eingehalten werden, um optimalen Anpressdruck zu gewährleisten.

Konformität und Fertigungsnormen

Referenznormen
ANSI C119.4 - Norm für elektrische SteckverbinderCE-Kennzeichnung - EU-Richtlinie 2014/35/EU (Niederspannungsrichtlinie)
Fertigungsgenauigkeit
  • Ebenheit: ≤0,1 mm pro Meter
  • Lochposition: ±0,05 mm
Qualitätsprüfung
  • Elektrische Leitfähigkeitsprüfung (ASTM B193)
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)

Hersteller von Sammelschienen-Bearbeitungseinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktives Filter

Ein aktives Filter (APF) ist ein leistungselektronisches Gerät, das Oberschwingungen, Blindleistung und Lastunsymmetrien in elektrischen Verteilnetzen dynamisch kompensiert.

Spezifikationen ansehen ->
Automatisiertes Geschirrspüler-Produktionsliniensystem

Integriertes Fertigungssystem für die Massenproduktion von Geschirrspülern mit automatisierter Montage und Prüfung.

Spezifikationen ansehen ->
Automatisiertes Elektromotor-Montage- und Prüfsystem

Integrierte Produktionslinie für die automatisierte Montage und Qualitätsprüfung von Elektromotoren.

Spezifikationen ansehen ->
Automatisiertes LED-Leuchten-Montagesystem

Integrierte Produktionslinie für die automatisierte Montage von LED-Beleuchtungskörpern.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien kann diese Sammelschienen-Bearbeitungseinheit verarbeiten?

Laut Verzeichnisdaten ist die Einheit für die Verarbeitung von Kupfer (Cu-ETP) und Aluminiumlegierung (z.B. 6063-T5) ausgelegt. Bestätigen Sie die Materialkompatibilität immer mit dem Hersteller für Ihre spezifische Anwendung.

Was ist die maximale Sammelschienengröße, die verarbeitet werden kann?

Das Verzeichnis listet eine maximale Sammelschienenbreite von 120–160 mm und eine maximale Dicke von 10–12 mm auf. Dies sind Referenzbereiche; die tatsächliche Kapazität hängt vom spezifischen Modell ab und muss mit dem Lieferanten verifiziert werden.

Welche Stanz- und Biegefähigkeiten sind vorhanden?

Die Einheit bietet eine Stanzkraft von 300–600 kN, die Lochdurchmesser von 4,5 bis 30 mm ermöglicht. Die Biegekraft beträgt 200–400 kN, mit einem Biegewinkelbereich von 0–90°. Bestätigen Sie diese Werte für das genaue Modell.

Welche Genauigkeit kann erwartet werden?

Die Positioniergenauigkeit beträgt ±0,1 mm und die Schnittlängengenauigkeit ±0,2 mm. Diese Toleranzen sind Verzeichnisreferenzen; verifizieren Sie sie mit dem Hersteller für Ihre spezifische Einheit.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Elektrogeräteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Sammelschienen-Bearbeitungseinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Sammelschienen-Bearbeitungseinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Sammelschienen-Baugruppe
Nächstes Produkt
Sammelschienen-Bearbeitungsmodul
AngebotChat