Strukturierte Fertigungsdaten · 2026

Integriertes Fertigungssystem für Aluminiumprofile

Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Fertigungssystem für Aluminiumprofile im Bereich Herstellung von Metallwaren anhand von Maximale Profillänge bis Bearbeitungsgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Integriertes Fertigungssystem für Aluminiumprofile wird durch die Baugruppe aus Automatischer Profilzuführer und CNC-Schnittmodul beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Vollautomatisches System zur Verarbeitung von Aluminium-Strangpressprofilen zu fertigen Komponenten
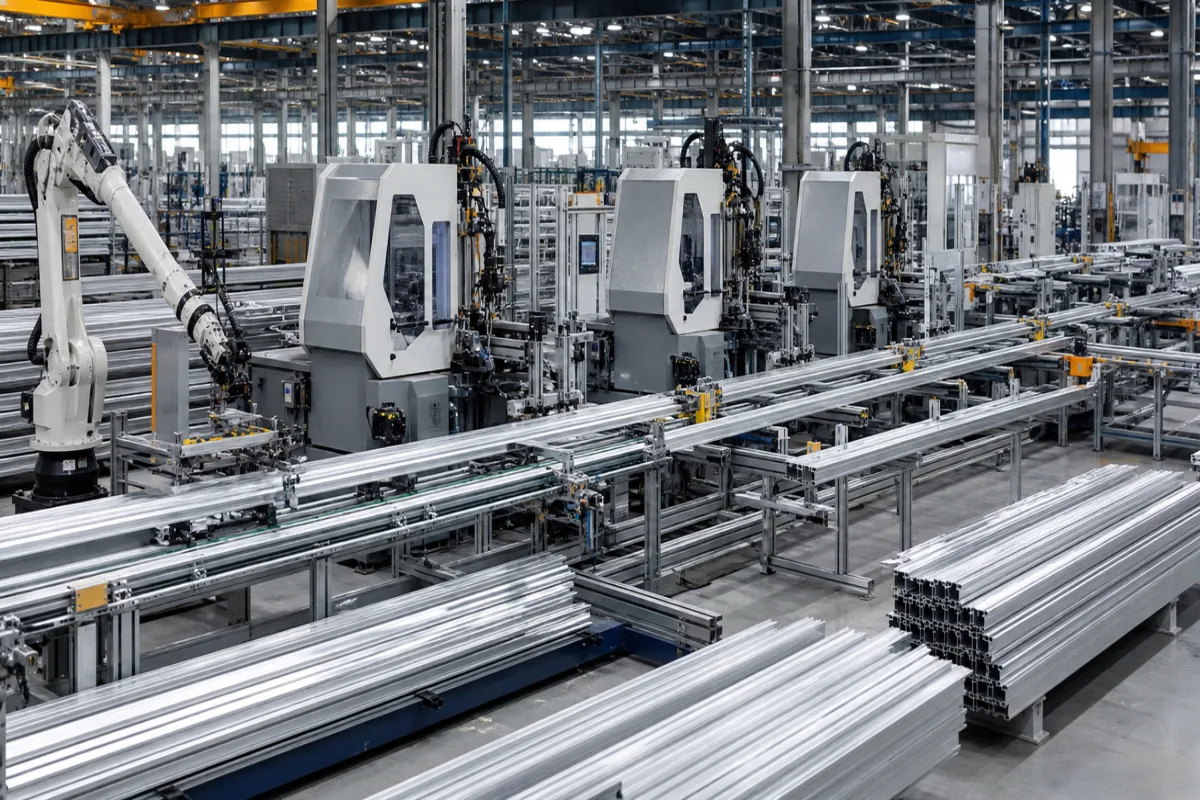
Integriertes Fertigungssystem für Aluminiumprofile in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Integrierte Fertigungssystem für Aluminiumprofile ist ein vollständig integriertes Industriesystem, das rohe Aluminium-Strangpressprofile durch koordinierte Verarbeitungsmodule in fertige Strukturkomponenten umwandelt. Es kombiniert mehrere Fertigungsoperationen – Schneiden, Bohren, Fräsen, Gewindeschneiden und Montage – in einem nahtlosen Produktionsablauf. Dieses System ermöglicht die Großserienfertigung von Aluminiumprofil-Baugruppen für Baukonstruktionen, Gehäuse von Industriemaschinen und Tragstrukturen. Der integrierte Ansatz minimiert den Materialtransport und optimiert die Produktionseffizienz für komplexe Aluminiumprofilanwendungen.

Das System ist für die Verarbeitung der Aluminiumlegierungen 6063 und 6061 ausgelegt, wobei bei der Montage Edelstahlbefestigungen verwendet werden. Es verarbeitet Profile bis zu einer Länge von 6000–12000 mm und erreicht eine Bearbeitungsgenauigkeit von ±0,05 mm gemäß ISO 2768-mK. Der Durchsatz liegt zwischen 1200 und 2400 Komponenten pro Stunde, der Stromverbrauch zwischen 45 und 90 kW. Das System benötigt eine Stellfläche von 80–150 m² und wiegt 8000–15000 kg. Die Betriebsbedingungen umfassen einen Temperaturbereich von 5–45 °C, relative Luftfeuchtigkeit von 30–85 % (nicht kondensierend) und eine elektrische Versorgung von 380–480 V AC (Drehstrom, 50/60 Hz, ±10 % Toleranz). Die Steuersysteme arbeiten mit 24 V DC gemäß IEC 61131-2, und die elektrischen Gehäuse sind gemäß IEC 60529 mit IP54–IP65 klassifiziert. Der Geräuschpegel am Bedienerplatz beträgt ≤75 dB(A) gemäß ISO 11201.

Alle aufgeführten Parameter sind Referenzbereiche, die mit dem Hersteller oder Lieferanten für das spezifische Modell und die Anwendung verifiziert werden müssen. Zitierte Normen sind Beschaffungsreferenzen, keine Garantie für Zertifizierung oder Konformität. Das System ist für den industriellen Einsatz bestimmt; Installation, Betrieb und Wartung sollten gemäß den Herstellerrichtlinien und lokalen Vorschriften erfolgen.

Funktionsprinzip

Rohe Aluminiumprofile werden automatisch durch aufeinanderfolgende Bearbeitungsstationen geführt. Computergesteuerte Module führen spezifische Fertigungsoperationen – Schneiden, Bohren, Fräsen, Gewindeschneiden und Montage – basierend auf programmierten Spezifikationen durch. Automatisierte Transfersysteme bewegen Komponenten zwischen den Stationen und erzeugen fertige Baugruppen. Das System integriert Materialhandhabung und Verarbeitung, um manuelle Eingriffe zu minimieren und den Durchsatz zu optimieren.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Profillänge6000–12000 mmLängste Aluminiumprofil, das verarbeitet werden kann
Bearbeitungsgenauigkeit±0.05 mmPositionsgenauigkeit für BearbeitungsvorgängeISO 2768-mK
Systemdurchsatz1200–2400 Komponenten/StundeMaximale Produktionskapazität fertiger Komponenten
Leistungsaufnahme45–90 kWGesamter elektrischer Leistungsbedarf im Betrieb
Grundfläche80–150 Gesamte Bodenfläche, die für die Systeminstallation erforderlich ist
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur5–45 °CFor ambient environment; outside range may affect accuracy
Relative Luftfeuchtigkeit30–85 %Non-condensing; higher humidity may cause corrosion
Stromversorgung380–480 V ACThree-phase, 50/60 Hz; voltage tolerance ±10%IEC 60038
Steuerspannung24 V DCFor PLC and sensors; safe extra-low voltageIEC 61131-2
SchutzartIP54–IP65For electrical enclosures; IP65 for dusty environmentsIEC 60529
Geräuschpegel≤75 dB(A)At operator position; may require hearing protectionISO 11201
Maschinengewicht8000–15000 kgTotal system weight; foundation must support

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung 6063 Aluminiumlegierung 6061 Edelstahl-Befestigungselemente

Komponenten / BOM

Components / BOM
  • Automatischer Profilzuführer
    Handhabt und positioniert Rohaluminiumprofile für die Weiterverarbeitung
    Material: Rahmen aus Kohlenstoffstahl mit Polyurethanrollen
  • CNC-Schnittmodul
    Schneidet Profile präzise auf vorgegebene Längen mit Gehrungsschneidfähigkeit
    Material: Gusseisen-Basis mit Hartmetall-Schneidblättern
  • Mehrachsen-Bearbeitungszentrum
    Führt Bohr-, Fräs- und Gewindeschneidoperationen an Profilflächen aus
    Material: Stahlrahmen mit Schnellarbeitsstahl-Werkzeugen
  • Automatisierte Montagestation
    Fügt bearbeitete Profile mit Befestigungselementen und Verbindern zusammen
    Material: Aluminiumrahmen mit pneumatischen Aktoren
  • Förderband-Übergabesystem
    Bewegt Bauteile zwischen Bearbeitungsstationen
    Material: Edelstahlschienen mit Riemenantrieben

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Auflösungsverlust unter 12-Bit (0,088° Winkelfehler) Positionsdriftakkumulation über ±0,2 mm bei 5-Meter-Profil Doppelt redundante 16-Bit-Absolut-Encoder mit Kalman-Filter-Sensorfusion
Kühlmittelviskositätsabfall unter 32 cSt bei 40°C Betriebstemperatur Aluminiumspananhaftung verursacht Schaftfräser-Nutenverstopfung innerhalb von 120 Sekunden Geschlossener Kreislauf-Viskositätsüberwachung mit Peltier-basierter Temperaturstabilisierung bei 25±2°C

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 m/min Vorschubgeschwindigkeit, 20-80 N·m Klemmmoment, 0,1-0,5 mm Positioniergenauigkeit
Belastungs- und Ausfallgrenzen
Vorschubgeschwindigkeit über 3,5 m/min verursacht Werkzeugdurchbiegung >0,8 mm, Klemmmoment unter 15 N·m erlaubt Werkstückrutschen >0,3 mm
Euler-Bernoulli-Balkentheorie-Durchbiegung bei kritischer Knicklast (F_kritisch = π²EI/L²), Coulomb-Reibungskoeffizient μ<0,15 bei unzureichender Klemmkraft
Fertigungskontext
Integriertes Fertigungssystem für Aluminiumprofile wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Aluminum Extrusion Fabrication Line Aluminum Profile Processing System Integrated Aluminum Fabrication Plant

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 10 bar (hydraulische/pneumatische Systeme)
Weitere Spezifikationen:Profildimensionen: 20-300 mm Breite, 1-8 mm Wandstärke, 0,5-15 m/min Vorschubgeschwindigkeit, ±0,1 mm Positioniergenauigkeit
Betriebstemperatur:5°C bis 40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
6063-T5 Aluminium-Strangpressprofile6005A-T6 Strukturprofilepulverbeschichtete eloxierte Profile
Nicht geeignet: Hochkorrosive Umgebungen (z.B. marine, chemische Anlagen) ohne zusätzliche Schutzmaßnahmen
Auslegungsdaten
  • Maximale Profilquerschnittsabmessungen (Breite × Höhe)
  • Erforderlicher Durchsatz (Bauteile/Stunde)
  • Bauteilkomplexität (Anzahl der erforderlichen Fertigungsoperationen)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Profilfehlausrichtung
Ursache: Verschleiß in Führungsschienen, Lagerdegradation oder falsche Kalibrierung, die zu Maßungenauigkeiten in den gefertigten Profilen führt.
Schneid-/Bohrwerkzeugversagen
Ursache: Werkzeugverschleiß durch abrasive Aluminiumspäne, Überhitzung aufgrund unzureichender Kühlmittelzufuhr oder Ermüdung durch Hochzyklus-Betrieb.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche während des Profilvorschubs oder Schneidvorgangs
  • Sichtbare Aluminiumspanansammlung oder Verfärbung (Brandspuren) um Schneid-/Bohrstationen
Technische Hinweise
  • Implementieren Sie ein prädiktives Wartungsprogramm unter Verwendung von Schwingungsanalysen an Spindellagern und Linearführungen, um frühzeitigen Verschleiß zu erkennen
  • Optimieren Sie die Kühlmittelfiltration und Durchflussraten speziell für Aluminiumlegierungen, um den Werkzeugverschleiß zu reduzieren und Späneschweißen zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ASTM B221 Standard-Spezifikation für Aluminiumlegierungs-Strangpressstangen, -stäbe, -draht, -profile und -rohreDIN EN 12020-2:2016 Aluminium und Aluminiumlegierungen - Stranggepresste Präzisionsprofile aus den Legierungen EN AW-6060 und EN AW-6063 - Teil 2: Grenzabmaße für Maße und Form
Fertigungsgenauigkeit
  • Profillänge: +/- 0,5 mm pro Meter
  • Oberflächenebenheit: 0,1 mm pro 100 mm
Qualitätsprüfung
  • Maßliche Überprüfung mit Koordinatenmessgerät (KMG)
  • Härteprüfung (z.B. Brinell oder Rockwell)

Hersteller von Integriertes Fertigungssystem für Aluminiumprofile

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Assist-Gassystem

Ein Subsystem, das Hilfsgase in Laserschneidanwendungen liefert und steuert

Spezifikationen ansehen ->
Automatischer Profilzuführer

Automatische Zuführmechanik für Aluminiumprofile in integrierten Fertigungssystemen

Spezifikationen ansehen ->
Hinteranschlag-System

Ein Positioniersystem, das den Abstand von der Biegelinie zur Materialkante in Metallbiegepressen steuert.

Spezifikationen ansehen ->
Hinteranschlag-System

Ein Positioniersystem an einer CNC-Abkantpresse, das den Abstand zwischen Biegelinie und Materialkante steuert.

Spezifikationen ansehen ->

Häufige Fragen

Welche Aluminiumlegierungen kann dieses System verarbeiten?

Das System ist für die Aluminiumlegierungen 6063 und 6061 ausgelegt, wie in den technischen Daten angegeben. Bei der Montage werden Edelstahlbefestigungen verwendet. Bestätigen Sie die Kompatibilität mit dem Hersteller für spezifische Profile.

Wie lang darf das maximale Profil sein?

Die maximale Profillänge beträgt 6000–12000 mm, abhängig von der Konfiguration. Verifizieren Sie das genaue Limit für Ihr Modell mit dem Lieferanten.

Welche Genauigkeit kann bei Bearbeitungsvorgängen erwartet werden?

Die Bearbeitungsgenauigkeit beträgt ±0,05 mm, referenziert auf ISO 2768-mK. Dies ist eine Positionstoleranz für Bearbeitungsvorgänge; tatsächliche Ergebnisse können je nach Einrichtung und Wartung variieren.

Was sind die Umweltanforderungen für den Betrieb?

Das System arbeitet bei Umgebungstemperaturen von 5–45 °C und relativer Luftfeuchtigkeit von 30–85 % (nicht kondensierend). Die elektrische Versorgung muss 380–480 V AC, Drehstrom, 50/60 Hz, mit ±10 % Toleranz betragen. Stellen Sie sicher, dass der Installationsort diese Bedingungen erfüllt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Integriertes Fertigungssystem für Aluminiumprofile

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Integriertes Fertigungssystem für Aluminiumprofile?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Industrieroboterarm
Nächstes Produkt
Isolierpaneele
AngebotChat