Technische Definition
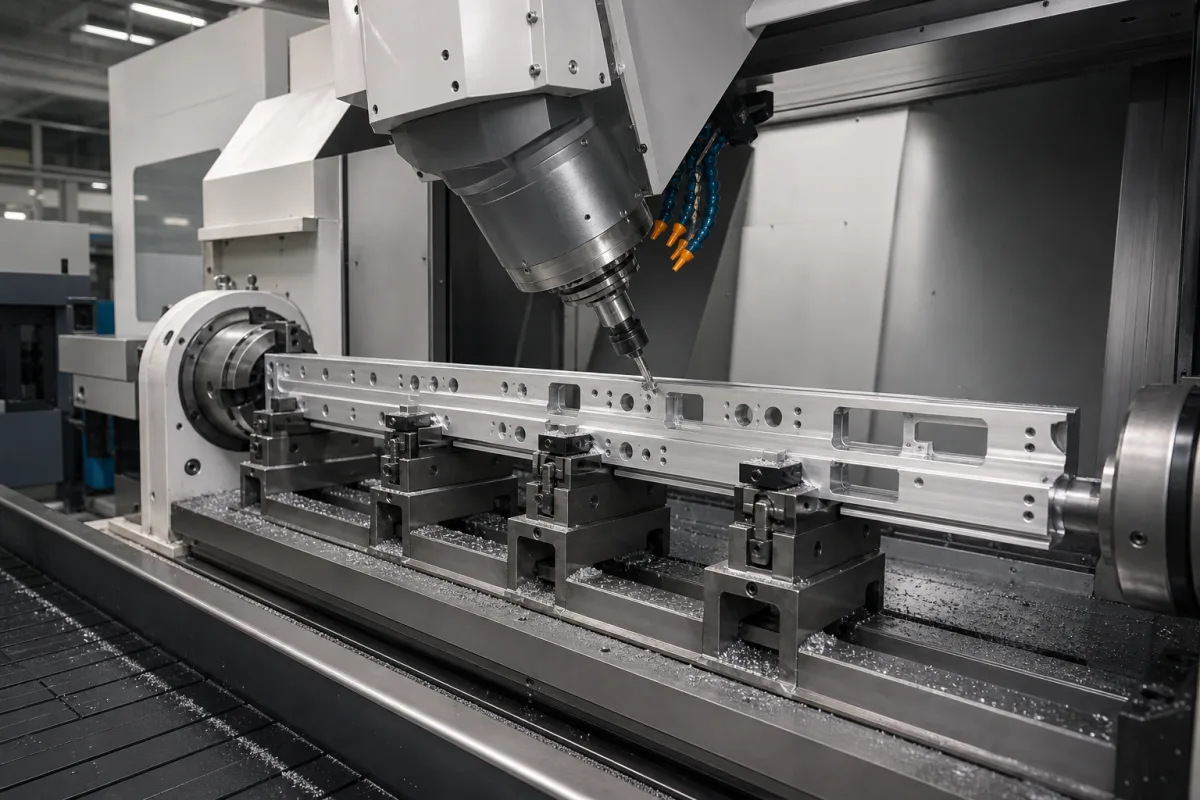
Als kritische Komponente des integrierten Fertigungssystems für Aluminiumprofile ist dieses Mehrachs-Bearbeitungszentrum für die Durchführung hochpräziser Bearbeitungsvorgänge an Aluminiumstrangpressprofilen verantwortlich. Es ermöglicht komplexe Konturen, Lochmuster und Oberflächenbehandlungen durch koordinierte Bewegung entlang mehrerer Achsen und gewährleistet Maßgenauigkeit und Oberflächenqualität für montierte Aluminiumstrukturen. Das Zentrum arbeitet typischerweise mit 3 bis 5 Achsen, was komplexe Geometrien ermöglicht, die mit einfacheren Maschinen unmöglich wären. Die Spindeldrehzahlen reichen von 12.000 bis 24.000 U/min und die Spindelleistung von 5,5 bis 15 kW, was die Fähigkeit bietet, verschiedene Schneidaufgaben zu bewältigen. Die Positioniergenauigkeit beträgt ±0,01 mm und die Wiederholgenauigkeit ±0,005 mm, beide bezogen auf ISO 230-2, was konsistente Präzision gewährleistet. Schnelle Verfahrgeschwindigkeiten von 30–60 m/min und Vorschubgeschwindigkeiten von 1–15 m/min balancieren Geschwindigkeit und Werkzeugstandzeit. Die Tischbelastbarkeit beträgt 500–2000 kg, und die Verfahrwege in X/Y/Z reichen von 600/400/400 mm bis 3000/800/800 mm, was die maximale Werkstückgröße definiert. Eine Werkzeugmagazinkapazität von 16–40 Werkzeugen reduziert die Werkzeugwechselhäufigkeit, mit Span-zu-Span-Zeiten von 2,5–6 Sekunden. Kühlmitteldruck von 10–70 bar unterstützt die Spanabfuhr. Das Maschinengewicht reicht von 5000 bis 15.000 kg, was Installation und Stabilität beeinflusst. Die Stromversorgung beträgt 380 V AC ±10% gemäß IEC 60038 und erfordert Drehstrom. Materialien umfassen typischerweise Gusseisen, Stahllegierungen und Aluminiumkomponenten. Diese Spezifikationen sind Referenzbereiche; verifizieren Sie modellspezifische Werte mit dem Hersteller.
Funktionsprinzip
Das Bearbeitungszentrum arbeitet, indem Aluminiumprofile in einer Vorrichtung fixiert werden und dann rotierende Schneidwerkzeuge (Schaftfräser, Bohrer, Gewindebohrer) sich entlang programmierter Bahnen in mehreren Achsen (typischerweise 3-5 Achsen) bewegen, um Material gemäß CAD/CAM-Spezifikationen zu entfernen. Die computergestützte numerische Steuerung (CNC) koordiniert Spindeldrehung, Werkzeugwechsel und Achsbewegungen, um präzise Geometrien zu erreichen. Das Werkstück wird fixiert oder auf einem Tisch bewegt, während sich Spindel und Werkzeug in X-, Y- und Z-Achsen bewegen, mit zusätzlichen Rotationsachsen für komplexe Winkel. Die CNC interpretiert G-Code, um Servomotoren zu steuern und genaue Positionierung und wiederholbare Operationen zu gewährleisten. Kühlmittel wird unter hohem Druck aufgebracht, um Späne abzuführen und die Schneidzone zu kühlen. Werkzeugwechsel erfolgen automatisch über ein Magazin, wodurch Ausfallzeiten reduziert werden. Das System ist für die Großserienproduktion von Aluminiumprofilen ausgelegt und bietet Flexibilität für verschiedene Bearbeitungsaufgaben.