Strukturierte Fertigungsdaten · 2026

Hinteranschlag-System

Auf Basis strukturierter CNFX-Herstellerprofile wird Hinteranschlag-System im Bereich Herstellung von Metallwaren anhand von Maximaler Hinteranschlaghub bis Positioniergeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Hinteranschlag-System wird durch die Baugruppe aus Messfinger und Linearführung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Positioniersystem, das den Abstand von der Biegelinie zur Materialkante in Metallbiegepressen steuert.
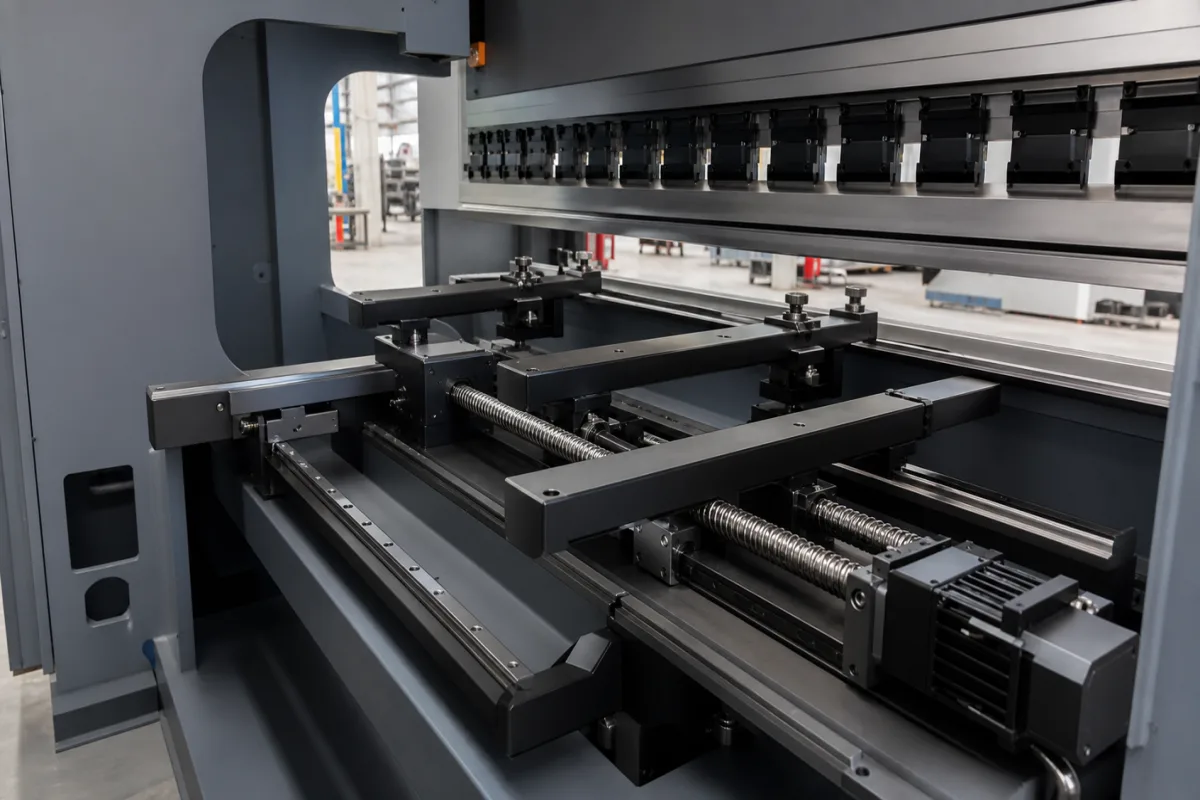
Hinteranschlag-System in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Hinteranschlag-System ist eine kritische Komponente industrieller Metallbiegepressen, die Blech oder Plattenmaterial vor dem Biegevorgang präzise gegen einen Referenzpunkt positioniert. Es gewährleistet genaue Biegepositionen, indem es den Abstand von der Materialkante zur Biegelinie steuert und so wiederholbare und präzise Metallumformprozesse ermöglicht. Das System besteht typischerweise aus einem Anschlagfinger oder Anschlagblock, der auf einem Schlitten montiert ist, der sich entlang einer linearen Achse bewegt. Der Schlitten wird durch mechanische, hydraulische oder servogetriebene Mechanismen angetrieben, und seine Position wird durch eine speicherprogrammierbare Steuerung (SPS) oder eine dedizierte numerische Steuerung (NC) geregelt. Moderne Systeme integrieren digitale Encoder für eine geschlossene Regelschleife, was hohe Positioniergenauigkeit und Wiederholbarkeit ermöglicht. Der Hinteranschlag-Hub bestimmt die maximale Werkstücktiefe, die positioniert werden kann, typischerweise von 100 bis 1000 mm. Die Positioniergeschwindigkeit liegt zwischen 100 und 300 mm/s und balanciert Produktivität und Genauigkeit. Die Positioniergenauigkeit beträgt typischerweise ±0,05 bis ±0,1 mm, während die Wiederholbarkeit bei ±0,02 bis ±0,05 mm liegt, was konsistente Biegewinkel über mehrere Operationen gewährleistet. Die maximale Hinteranschlagkraft liegt zwischen 500 und 5000 N und muss die Kraft übertreffen, die das Werkstück während des Biegens ausübt. Das System arbeitet mit einer dreiphasigen Versorgungsspannung von 220–480 V AC (Toleranz ±10%) und einer Steuerspannung von 24 V DC (±10%) für SPS- und Sensorschaltungen. Der Betriebstemperaturbereich liegt bei -40 bis 85 °C, und die Schutzart ist IP54 für Innenräume oder IP65 für staubige oder nasse Umgebungen. Das Gewicht des Systems liegt zwischen 50 und 500 kg, was Installations- und Strukturanforderungen beeinflusst. Häufig verwendete Materialien sind Stahl, Aluminiumlegierung und Präzisionslager. Für die Beschaffung verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Das Hinteranschlag-System positioniert einen Anschlagblock oder Anschlagfinger in einem programmierten Abstand zur Biegelinie. Der Bediener oder ein automatischer Zuführer schiebt das Blech gegen den Anschlag, wodurch die genaue Position für die Biegung festgelegt wird. Das System verwendet mechanische, hydraulische oder servogetriebene Mechanismen, um den Anschlag zu bewegen. Digitale Steuerungen, Encoder und programmierbare Logik ermöglichen automatische Positionierung. Nach der Biegung fährt der Anschlag zurück, um die Materialentnahme zu ermöglichen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximaler Hinteranschlaghub100–1000 mmDetermines the maximum workpiece depth that can be positioned.
Positioniergeschwindigkeit100–300 mm/sHigher speed increases productivity but may reduce accuracy.
Positioniergenauigkeit±0.05–±0.1 mmCritical for consistent bend angles and part quality.
Wiederholgenauigkeit±0.02–±0.05 mmEnsures consistent results across multiple bends.
Maximale Hinteranschlagkraft500–5000 NMust exceed the force exerted by the workpiece during bending.
Versorgungsspannung220–480 V ACThree-phase; voltage tolerance ±10%.IEC 60038
Steuerspannung24 ±10% V DCFor PLC and sensor circuits.IEC 61131-2
Betriebstemperatur-40–85 °COutside this range, performance may degrade.IEC 60068-2-1/2
SchutzartIP54–IP65IP54 for indoor, IP65 for dusty or wet environments.IEC 60529
Gewicht50–500 kgAffects installation and structural support requirements.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahl Aluminiumlegierung Präzisionslager

Komponenten / BOM

Components / BOM
  • Messfinger
    Kontaktpunkt für Materialpositionierung
    Material: Vergüteter Stahl
  • Linearführung
    Ermöglicht glatte und präzise Bewegung
    Material: Stahl mit Kugellagern
  • Servomotor
    Antrieb des Positioniermechanismus
    Material: Elektrische Bauteile
  • Geber
    Misst die Position für die Rückführungsregelung
    Material: Elektronische Bauteile

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Encoder-Signalverlust für 50 ms aufgrund von EMV-Störungen bei 85 dBμV/m Störpegel Servomotor-Überschwingen bis zum mechanischen Anschlag bei 300 mm/s Geschwindigkeit Quadratur-Encoder mit Differenzialsignalisierung und 4-fachem Oversampling bei 1 MHz Abtastrate
Linearführungsschmierung versagt bei 0,1 μm Ra Oberflächenrauheitsverschlechterung Positionshysterese über 5 μm während bidirektionaler Bewegung Umlaufkugel-Linearführung mit Druckschmierung bei 0,3 MPa Druck und 0,1 L/min Durchflussrate

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,01-10 mm Positioniergenauigkeit bei 0,001 mm Auflösung
Belastungs- und Ausfallgrenzen
Positionsfehler, der ±0,05 mm von der Sollposition bei einem Konfidenzintervall von 95 % überschreitet
Thermische Ausdehnung der Kugelgewindespindel über 12 μm/m·°C Koeffizient bei 15°C Temperaturdifferenz, was zu einem Positionsfehler von 180 μm führt
Fertigungskontext
Hinteranschlag-System wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (mechanisches Positioniersystem)
Durchflussrate:N/V (mechanisches Positioniersystem)
Betriebstemperatur:0°C bis 50°C (Betrieb), -20°C bis 70°C (Lagerung)
Montage- und Anwendungskompatibilität
BlechbiegeoperationenBiegepresse-IntegrationAutomatisierte Materialhandhabungssysteme
Nicht geeignet: Hochvibrationsumgebungen ohne Isolierung (z.B. in der Nähe von Schmiedehämmern)
Auslegungsdaten
  • Maximale Materialdicke (mm)
  • Arbeitslänge der Biegepresse (mm)
  • Erforderliche Positioniergenauigkeit (mm)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Mechanische Fehlausrichtung
Ursache: Verschleiß in Führungsschienen oder Kugelgewindetrieben aufgrund unzureichender Schmierung, Kontamination oder Überlastung, was zu Positionsungenauigkeit und Blockieren führt.
Elektrisches/Steuerungssystemversagen
Ursache: Degradation von Servomotor-Encodern, PLC-Kommunikationsfehler oder Netzteilinstabilität aufgrund von Umgebungsfaktoren wie Feuchtigkeit, Staub oder Spannungsschwankungen.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kratzgeräusche während der Bewegung, die auf mechanischen Verschleiß oder Behinderung hinweisen
  • Inkonsistente Positioniergenauigkeit oder Nichterreichen von Sollwerten, was auf Steuerungs- oder Antriebsprobleme hindeutet
Technische Hinweise
  • Einführung eines strikten vorbeugenden Wartungsplans für Schmierung und Reinigung mechanischer Komponenten unter Verwendung herstellere mpfohlener Schmiermittel und Sicherstellung der Dichtheit von Dichtungen zur Verhinderung von Kontamination.
  • Installation von Umgebungskontrollen wie Staubschutzabdeckungen, Feuchtigkeitsregulierung und stabilen Netzteilen mit Überspannungsschutz zum Schutz elektrischer und steuerungstechnischer Systeme.

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19 - Leistungsanforderungen für SchutzeinrichtungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positioniergenauigkeit: +/-0,01 mm
  • Wiederholgenauigkeit: +/-0,005 mm
Qualitätsprüfung
  • Kalibrierung mit Laserinterferometer
  • Funktionale Sicherheitsprüfung (EN ISO 13849-1)

Hersteller von Hinteranschlag-System

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

G-Press (Jiangsu hongdong industrial automation co.,ltd)
· CN
Fertigt außerdem: Control System、Hydraulic Press Brake、Clamping System und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Back gauge system View More”
Quellseite ansehen ↗ g-pressgroup.com · geprüft am 2026-08-29

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Hubbereich eines Hinteranschlag-Systems?

Der maximale Hinteranschlag-Hub liegt typischerweise zwischen 100 und 1000 mm und bestimmt die maximale Werkstücktiefe, die positioniert werden kann. Bestätigen Sie den genauen Hub für Ihr Modell mit dem Hersteller.

Welche Positioniergenauigkeit ist zu erwarten?

Die Positioniergenauigkeit liegt typischerweise bei ±0,05 bis ±0,1 mm, und die Wiederholbarkeit bei ±0,02 bis ±0,05 mm. Diese Werte sind entscheidend für konsistente Biegewinkel und Teilequalität. Verifizieren Sie diese Parameter für das tatsächliche Modell.

Was sind die elektrischen Anforderungen?

Das System erfordert typischerweise eine dreiphasige Versorgungsspannung von 220–480 V AC (Toleranz ±10%) und eine Steuerspannung von 24 V DC (±10%) für SPS- und Sensorschaltungen. Überprüfen Sie immer das Typenschild und die technische Dokumentation.

Welche Umgebungsbedingungen werden unterstützt?

Der Betriebstemperaturbereich liegt bei -40 bis 85 °C, und die Schutzart ist IP54 für Innenräume oder IP65 für staubige oder nasse Umgebungen. Stellen Sie sicher, dass das System für Ihre Installationsumgebung geeignet ist.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Hinteranschlag-System

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Hinteranschlag-System?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Handlaufsystem
Nächstes Produkt
Hinteranschlag-System
AngebotChat