Strukturierte Fertigungsdaten · 2026

Hinteranschlag-System

Auf Basis strukturierter CNFX-Herstellerprofile wird Hinteranschlag-System im Bereich Herstellung von Metallwaren anhand von Positioniergenauigkeit bis Wiederholgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Hinteranschlag-System wird durch die Baugruppe aus Anschlagfinger und Linearführungsschienen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Positioniersystem an einer CNC-Abkantpresse, das den Abstand zwischen Biegelinie und Materialkante steuert.
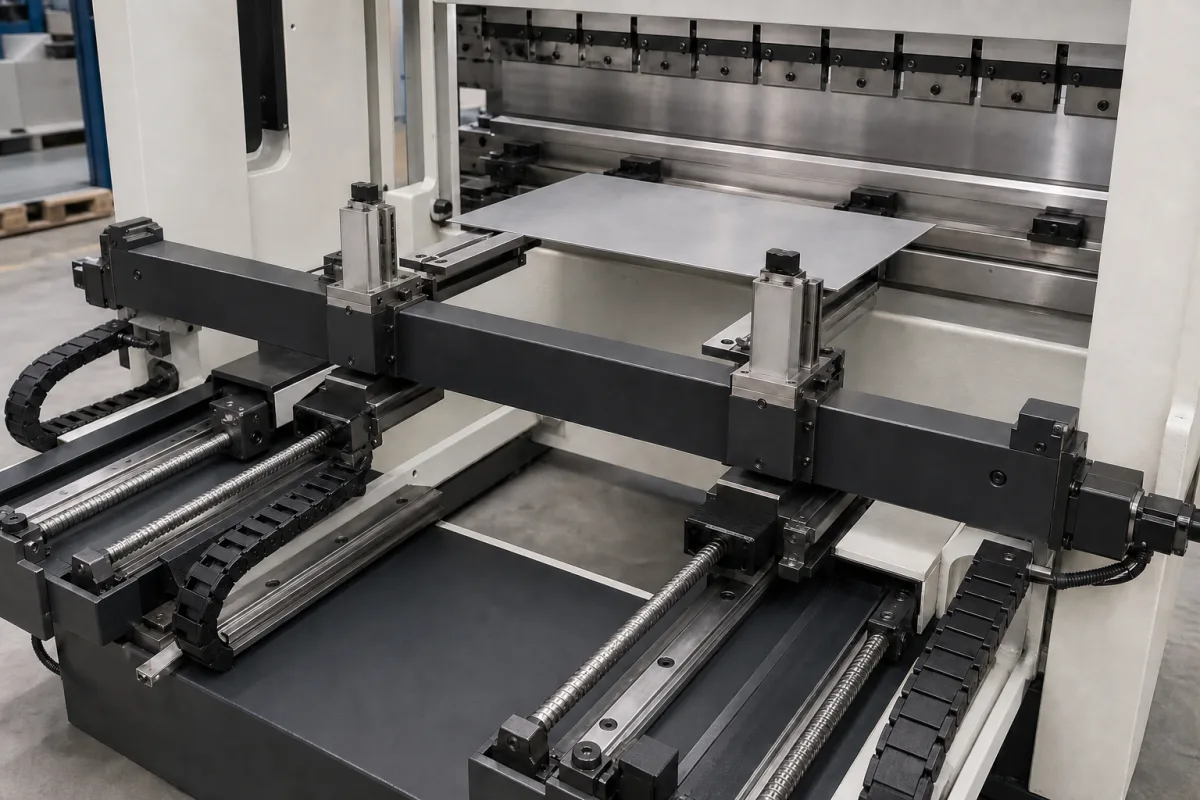
Hinteranschlag-System in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Hinteranschlag-System ist eine kritische Komponente von CNC-Abkantpressen, die Blech- oder Plattenmaterial präzise gegen einen Referenzpunkt positioniert, um genaue Biegepositionen zu gewährleisten. Es besteht aus mechanischen Anschlägen, Linearführungen, Servomotoren und Steuerungssystemen, die zusammenarbeiten, um wiederholbare Positionierung für mehrere Biegungen in einem einzigen Aufbau zu erreichen. Das System ist für die Herstellung von Metallprodukten ausgelegt und trägt zur Effizienz und Genauigkeit von Biegevorgängen bei. Zu den Hauptkomponenten gehören Strukturteile aus Aluminiumlegierung und Stahl sowie Präzisionslinearlager. Das System bietet eine Positioniergenauigkeit von ±0,05 mm und eine Wiederholgenauigkeit von ±0,02 mm, beide gemäß ISO 230-2 verifiziert. Es bietet einen maximalen Hub von 500 mm und eine maximale Geschwindigkeit von 300 mm/s. Die Achsenanzahl reicht von 2 bis 6 und ermöglicht Flexibilität bei komplexen Teilen. Die Steuerspannung beträgt 24 V DC ±10 %, konform zu IEC 61131-2. Der Betriebstemperaturbereich liegt bei 0–50 °C, getestet nach IEC 60068-2-1. Die Schutzart variiert je nach Konfiguration zwischen IP54 und IP65 gemäß IEC 60529. Die maximale Lastkapazität beträgt 100 kg, und das Systemgewicht liegt je nach Achskonfiguration zwischen 150 und 300 kg. Der Führungsschienentyp ist linear, konform zu ISO 12090-1, und der Antriebstyp ist Servo für dynamische Positionierung. Diese Spezifikationen sind Referenzwerte; die tatsächlichen modellspezifischen Werte und Normen müssen mit dem Hersteller oder Lieferanten verifiziert werden.

Funktionsprinzip

Die CNC-Steuerung sendet Positionierbefehle an Servomotoren, die die Hinteranschlagfinger entlang von Linearführungen zu vorbestimmten Positionen bewegen. Das Material wird manuell oder automatisch gegen diese Anschläge geführt, wodurch konsistente Biegepositionen über mehrere Werkstücke hinweg gewährleistet werden. Fortschrittliche Systeme können mehrere Achsen, programmierbare Finger und automatische Einstellfunktionen umfassen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Positioniergenauigkeit±0.05 mmHigher accuracy for precision bendingISO 230-2
Wiederholgenauigkeit±0.02 mmEnsures consistent bend anglesISO 230-2
Maximaler Hub500 mmDetermines maximum backgauge depth
Maximale Geschwindigkeit300 mm/sAffects cycle time
Achsenzahl2–6More axes for complex parts
Steuerspannung24 ±10% V DCStandard PLC supplyIEC 61131-2
Betriebstemperatur0–50 °CBelow 0°C lubricants thickenIEC 60068-2-1
SchutzartIP54–IP65IP65 for dusty environmentsIEC 60529
Maximale Tragfähigkeit100 kgHeavier workpieces require stronger drives
FührungsschienentypLinearLinear guides for high precisionISO 12090-1
AntriebsartServoServo for dynamic positioning
Gewicht150–300 kgDepends on axis configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung Stahl Präzisions-Wälzlager

Komponenten / BOM

Components / BOM
  • Anschlagfinger
    Mechanische Anschläge, die den Materialrand kontaktieren
    Material: Vergüteter Stahl
  • Linearführungsschienen
    Bietet glatte, präzise Bewegung für die Hinteranschlagbaugruppe
    Material: Stahl mit Präzisionslagern
  • Servomotor
    Antrieb der Hinteranschlagbewegung mit hoher Präzision
    Material: Elektrische Bauteile mit Metallgehäuse
  • Positionsgeber
    Misst und meldet die Position des Hinteranschlags an die CNC-Steuerung
    Material: Optische/elektronische Bauteile

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kontamination des Servomotor-Resolvers mit Metallpartikeln >5 μm Durchmesser Phasenverschiebung des Positionsrückmeldesignals verursacht 0,02-0,5 mm Positionsoszillation IP67-gekapseltes Resolvergehäuse mit ferrofluidischen Wellendichtungen und HEPA-gefiltertem Überdruckspülsystem
Schmierungsknappheit an Linearführungen mit Ölfilmdicke <1 μm Haft-Gleit-Reibung verursacht 0,03-0,8 mm Positionshysterese Druckumlaufschmiersystem mit 0,1 MPa Öldrucküberwachung und 40 μm Filtration

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,01-10 mm Positioniergenauigkeit bei 0,001 mm Auflösung
Belastungs- und Ausfallgrenzen
Positionierfehler übersteigt ±0,05 mm von der kommandierten Position
Thermische Ausdehnung der Kugelgewindespindel übersteigt 11,7 μm/m·°C Koeffizient bei ΔT>15°C oder Servo-Encoder-Pulsverlust >0,1 % der kommandierten Pulse
Fertigungskontext
Hinteranschlag-System wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (mechanisches Positioniersystem)
Weitere Spezifikationen:Positioniergenauigkeit: ±0,01 mm, Wiederholgenauigkeit: ±0,005 mm, Max. Hinteranschlag-Hub: 1000 mm, Max. Belastbarkeit: 50 kg
Betriebstemperatur:0°C bis 50°C (Betrieb), -20°C bis 70°C (Lagerung)
Montage- und Anwendungskompatibilität
Blech (Stahl, Aluminium, Edelstahl)Präzisionsbearbeitete KomponentenKunststoff-/Verbundstoffplatten
Nicht geeignet: Hochvibrationsumgebungen ohne Isolierung (z.B. in der Nähe von Schmiedehämmern)
Auslegungsdaten
  • Maximale Blechlänge (mm)
  • Erforderliche Positioniergenauigkeit (mm)
  • Abmantpresse-Tonnage und Tischlänge (mm)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Positionsdrift/-ungenauigkeit
Ursache: Verschleiß an Gewindespindeln/Kugelgewindetrieben, Spiel in Getriebemechanismen, Fehlausrichtung oder Ausfall von Encodern oder thermische Ausdehnung, die die Kalibrierung beeinflusst
Mechanisches Binden oder Blockieren
Ursache: Ansammlung von Metallspänen, Staub oder Schmutz in Führungsschienen/-schlitten, mangelnde Schmierung, Fehlausrichtung durch Stoß oder Verschleiß oder Lagerausfall
Wartungsindikatoren
  • Hörbares Schleifen, Klicken oder unregelmäßige Motorgeräusche während der Bewegung
  • Sichtbare Fehlausrichtung oder Wackeln des Hinteranschlag-Fingers während des Betriebs oder inkonsistente Positionierungsergebnisse
Technische Hinweise
  • Einführen regelmäßiger Reinigungs- und Schmierpläne für alle beweglichen Komponenten unter Verwendung von herstellerempfohlenen Schmiermitteln und Sicherstellung, dass Schmutzschilde intakt sind
  • Etablieren eines routinemäßigen Kalibrierungs- und Spielprüfprogramms unter Verwendung von Präzisionsmesswerkzeugen und Überwachen thermischer Effekte durch Aufwärmzyklen in temperaturkontrollierten Umgebungen

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19 - Leistungsanforderungen für SchutzeinrichtungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positioniergenauigkeit: +/-0,02 mm
  • Wiederholgenauigkeit: +/-0,005 mm
Qualitätsprüfung
  • Kalibriertest mit Laserinterferometer
  • Funktionale Sicherheitsprüfung (EN ISO 13849-1)

Hersteller von Hinteranschlag-System

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

DurmaPress
· CN
Fertigt außerdem: Fiber Laser Cutting Machine、Laser Welding Machine、Laser Cutting System und 8 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Backgauge System for Press Brakes”
Quellseite ansehen ↗ durmapress.com · geprüft am 2026-08-29

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Positioniergenauigkeit des Hinteranschlag-Systems?

Die Positioniergenauigkeit beträgt ±0,05 mm, verifiziert nach ISO 230-2. Dieser Wert ist ein Referenzwert; bestätigen Sie die genaue Genauigkeit für Ihr spezifisches Modell mit dem Hersteller.

Was sind der maximale Hub und die maximale Geschwindigkeit?

Der maximale Hub beträgt 500 mm und die maximale Geschwindigkeit 300 mm/s. Dies sind Referenzwerte; überprüfen Sie die technischen Daten des tatsächlichen Systems.

Was sind die Betriebstemperaturgrenzen?

Der Betriebstemperaturbereich liegt bei 0–50 °C, getestet nach IEC 60068-2-1. Unter 0 °C können Schmiermittel eindicken, was die Leistung beeinträchtigt.

Welche Schutzart ist verfügbar?

Die Schutzart variiert je nach Konfiguration zwischen IP54 und IP65 gemäß IEC 60529. IP65 ist für staubige Umgebungen geeignet.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Hinteranschlag-System

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Hinteranschlag-System?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Hinteranschlag-System
Nächstes Produkt
Hochfeste Baustahlplatte
AngebotChat