Strukturierte Fertigungsdaten · 2026

Poliereinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Poliereinheit im Bereich Herstellung von Metallwaren anhand von Scheibendurchmesser bis Spindeldrehzahl eingeordnet.

Technische Definition und Kernbaugruppe

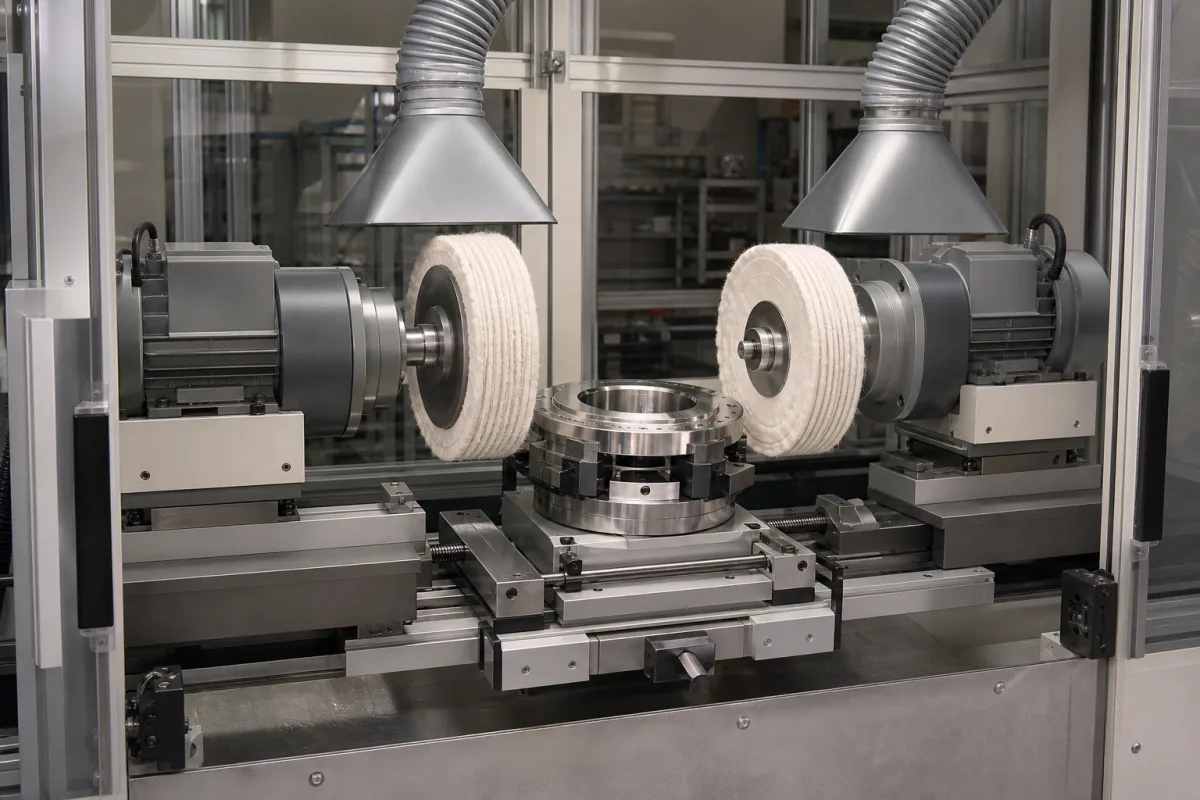
Ein typisches Poliereinheit wird durch die Baugruppe aus Polierscheibe und Motorbaugruppe beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Komponente in einer Finish-Linie, die Oberflächenpolierarbeiten an Metallprodukten durchführt.

Poliereinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Poliereinheit

Technische Definition

Die Poliereinheit ist eine spezialisierte Komponente, die in industrielle Finish-Linien integriert ist und dazu dient, die Oberfläche von Metallwerkstücken zu polieren und zu verfeinern. Sie besteht typischerweise aus rotierenden Polierscheiben oder -bändern, die Poliermittel auftragen, um die gewünschte Oberflächenbeschaffenheit zu erreichen, kleine Unregelmäßigkeiten zu entfernen und das ästhetische Erscheinungsbild zu verbessern. Diese Einheit wird häufig in der Herstellung von Metallprodukten eingesetzt, wo die Oberflächenqualität sowohl für funktionale als auch für kosmetische Zwecke entscheidend ist. Die Einheit arbeitet, indem sie Polierscheiben oder -bänder mit kontrollierter Geschwindigkeit dreht und dabei Poliermittel auf die Werkstückoberfläche aufträgt. Die abrasive Wirkung des Poliermediums in Kombination mit der Polierpaste entfernt Oberflächenunregelmäßigkeiten und erzeugt durch mechanische Reibung eine glatte, reflektierende Oberfläche. Zu den wichtigsten Parametern gehören Raddurchmesser (200–600 mm), Spindeldrehzahl (1500–3000 U/min), Motorleistung (2,2–7,5 kW), Werkstückbreitenkapazität (100–800 mm), Vorschubgeschwindigkeit (2–15 m/min), erreichbare Oberflächenrauheit (Ra 0,2–0,8 µm), Spindelschlag (≤0,02 mm), Betriebsdruck (0,4–0,6 MPa), Luftverbrauch (0,5–2,0 m³/min), Stromversorgung (380–480 V AC, IEC 60038), Geräuschpegel (75–85 dB(A), ISO 11201), Maschinengewicht (800–2500 kg) und Abmessungen (1500×1200×1800 mm). Häufig verarbeitete Materialien sind Stahl und Aluminium, und es werden Poliermittel verwendet. Die Einheit ist in verschiedenen Konfigurationen erhältlich, um unterschiedlichen Produktionsanforderungen gerecht zu werden. Bei der Auswahl einer Poliereinheit ist es wichtig, modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren, da die aufgeführten Parameter Referenzbereiche sind, die für die tatsächliche Anwendung bestätigt werden müssen. Eine ordnungsgemäße Wartung, einschließlich regelmäßiger Inspektion von Rädern, Bändern und Spindelschlag, ist erforderlich, um eine gleichbleibende Leistung und Sicherheit zu gewährleisten. Die Einheit sollte innerhalb ihrer spezifizierten Parameter betrieben werden, um Überhitzung oder übermäßigen Verschleiß zu vermeiden. Konsultieren Sie immer die Dokumentation des Herstellers für Installations-, Betriebs- und Wartungsrichtlinien.

Funktionsprinzip

Die Poliereinheit arbeitet, indem sie Polierscheiben oder -bänder mit kontrollierter Geschwindigkeit dreht und dabei Poliermittel auf die Werkstückoberfläche aufträgt. Die abrasive Wirkung des Poliermediums in Kombination mit der Polierpaste entfernt Oberflächenunregelmäßigkeiten und erzeugt durch mechanische Reibung eine glatte, reflektierende Oberfläche. Die Spindeldrehzahl und der Raddruck werden je nach Material und gewünschter Oberfläche angepasst. Das Werkstück wird mit kontrollierter Geschwindigkeit durch die Einheit geführt, um ein gleichmäßiges Polieren zu gewährleisten. Der Prozess erzeugt Wärme, daher können Kühlung und Schmierung erforderlich sein. Die Parameter der Einheit, wie Raddurchmesser, Spindeldrehzahl und Vorschubgeschwindigkeit, müssen je nach spezifischer Anwendung eingestellt werden, um optimale Ergebnisse zu erzielen.
Hauptmaterialien

Stahl, Aluminium, Poliermittel
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Scheibendurchmesser200–600 mmDetermines contact area and surface finish.
Spindeldrehzahl1500–3000 rpmHigher speeds improve finish but increase heat.
Motorleistung2.2–7.5 kWSelect based on workpiece hardness and width.
Werkstückbreitenkapazität100–800 mmMaximum width of workpiece that can be processed.
Vorschubgeschwindigkeit2–15 m/minAffects throughput and surface quality.
Erreichbare OberflächenrauheitRa 0.2–0.8 µmDepends on abrasive grit and feed rate.
Spindelrundlauf≤0.02 mmCritical for uniform polishing.
Betriebsdruck0.4–0.6 MPaPneumatic pressure for wheel contact force.
Luftverbrauch0.5–2.0 m³/minEnsure adequate compressor capacity.
Stromversorgung380–480 V ACThree-phase, 50/60 Hz.IEC 60038
Geräuschpegel75–85 dB(A)At operator position, may require hearing protection.ISO 11201
Maschinengewicht800–2500 kgAffects installation and floor loading.
Abmessungen (L×B×H)1500×1200×1800 mmTypical footprint; verify for your model.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Polierscheibe
    Primäre Polierfläche, die mit dem Werkstück in Kontakt kommt
    Material: Baumwolle, Filz oder synthetische Fasern
  • Motorbaugruppe
    Stellt die Rotationskraft für die Polierscheiben bereit
    Material: Stahl, Kupferwicklungen
  • Verbundstoffapplikator
    Bringt Polierverbundstoffe auf die Polierfläche auf
    Material: Kunststoff, rostfreier Stahl
  • Spindel
    Trägt die Polierscheibe und überträgt die Drehung vom Motor; seine Drehzahl bestimmt die Polierwirkung.
  • Werkstückvorschubmechanismus
    Bewegt das Werkstück mit der eingestellten Vorschubgeschwindigkeit an den Schleifscheiben vorbei, sodass das Polieren gleichmäßig ist; handgeführte Geräte kommen ohne dies aus.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 5 bar Systemdruck
Durchflussrate:10-100 L/min Schlammdurchfluss
Betriebstemperatur:10°C bis 50°C (Betriebstemperaturbereich)
slurry concentration:Bis zu 30 % Feststoffe nach Gewicht
Montage- und Anwendungskompatibilität
EdelstahlkomponentenAluminiumlegierungenKupferbasislegierungen
Nicht geeignet: Hochkorrosive Umgebungen mit Chloriden oder Säuren
Auslegungsdaten
  • Werkstückabmessungen (LxBxH)
  • Erforderliche Oberflächengüte (Ra-Wert)
  • Produktionsdurchsatz (Teile/Stunde)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Riemengeschwindigkeit, 20-100 N Kontaktkraft, 0,1-0,5 mm abrasive Korngröße
Belastungs- und Ausfallgrenzen
Riemengeschwindigkeit über 2,5 m/s verursacht zentrifugale Riemenablösung, Kontaktkraft über 120 N induziert Lagerfressen, Einbettung abrasiver Körner über 0,8 mm Tiefe erzeugt Oberflächenriefen
Zentrifugalkraft übersteigt die Haftfestigkeit des Riemenspanners (F_c > μN), Hertzsche Pressung überschreitet die Dauerfestigkeitsgrenze des Lagers (σ_H > 1,2 GPa), Einbettung abrasiver Partikel übersteigt die Streckgrenze des Materials (σ_einbett > σ_s)
Fertigungskontext
Poliereinheit wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Abrasive Scheibenabnutzung
Ursache: Übermäßiger Druck oder ungeeignete Materialkompatibilität, die zu schnellem abrasivem Verschleiß und Verlust der Oberflächengüte führt
Lagerfressen in der Spindelbaugruppe
Ursache: Kontaminationseintritt (Staub, Ablagerungen) kombiniert mit unzureichender Schmierung, der zu Überhitzung und mechanischem Versagen führt
Wartungsindikatoren
  • Ungewöhnliche hochfrequente Quietsch- oder Schleifgeräusche aus dem Spindelbereich
  • Sichtbare Funkenmuster, die sich von konsistent zu unregelmäßig während des Betriebs ändern
Technische Hinweise
  • Implementierung vorausschauender Wartung mittels Schwingungsanalyse an Spindellagern zur Früherkennung von Unwucht oder Verschleiß
  • Etablierung einer strengen Materialkompatibilitätsmatrix und Druckeinstellungen für verschiedene Werkstücke zur Optimierung der Lebensdauer der abrasiven Scheibe

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.19 - Leistungskriterien für SchutzeinrichtungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Lagerbohrung: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm
Qualitätsprüfung
  • Schwingungsanalyse für dynamisches Auswuchten
  • Oberflächenrauheitsmessung (Ra-Wert)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Abrasive Riemenspannungsverlust unter 150 N → Riemenschlupf verursacht inkonsistente Oberflächengüte (Ra > 1,6 μm) → Installation eines automatischen Spannsystems mit 200-250 N Vorspannung und Laserausrichtsensoren
Kühlmitteldurchflussrate sinkt unter 5 L/min → Thermische Ausdehnungsinduzierte Spindelfehlausrichtung über 0,05 mm → Implementierung redundanter Kühlmittelpumpen mit Durchflusssensoren und temperaturgeregelter Rückführung

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Poliereinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Poliereinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist der typische Raddurchmesserbereich einer Poliereinheit?

Der Raddurchmesser liegt typischerweise zwischen 200 und 600 mm, je nach Modell und Anwendung. Dieser Parameter bestimmt die Kontaktfläche und die Oberflächenbeschaffenheit. Überprüfen Sie immer die genaue Spezifikation mit dem Hersteller für Ihre spezifische Einheit.

Welche Spindeldrehzahl wird für Polierarbeiten empfohlen?

Die Spindeldrehzahl liegt typischerweise zwischen 1500 und 3000 U/min. Höhere Drehzahlen können die Oberfläche verbessern, erhöhen aber die Wärmeentwicklung. Die optimale Drehzahl hängt vom Werkstoff und der gewünschten Oberflächenqualität ab. Konsultieren Sie die Richtlinien des Herstellers für Ihre spezifische Anwendung.

Welche Materialien können mit einer Poliereinheit bearbeitet werden?

Häufige Materialien sind Stahl und Aluminium. Die Einheit verwendet Poliermittel, um die gewünschte Oberfläche zu erreichen. Die Auswahl des Poliermediums und der Paste hängt von der Härte des Werkstücks und der erforderlichen Oberflächenrauheit ab. Bestätigen Sie die Kompatibilität immer mit dem Hersteller.

Welche Oberflächenrauheit ist mit einer Poliereinheit erreichbar?

Die erreichbare Oberflächenrauheit liegt typischerweise im Bereich von Ra 0,2 bis 0,8 µm, abhängig von Korngröße, Vorschubgeschwindigkeit und anderen Parametern. Das tatsächliche Ergebnis kann je nach spezifischem Aufbau und Werkstückmaterial variieren. Verifizieren Sie mit dem Hersteller für Ihre Anwendung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Herstellung von Metallwaren

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Poliereinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Plasmaschneidtisch
Nächstes Produkt
Präzisions-Aluminium-Strangpressprofile
AngebotChat