Strukturierte Fertigungsdaten · 2026

Endversiegelungsstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Endversiegelungsstation im Bereich Herstellung von Computern, elektronischen und optischen Erzeugnissen anhand von Dichtkraft bis Dichtzeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Endversiegelungsstation wird durch die Baugruppe aus Dichtkopf / Schweißkopf und Spannvorrichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

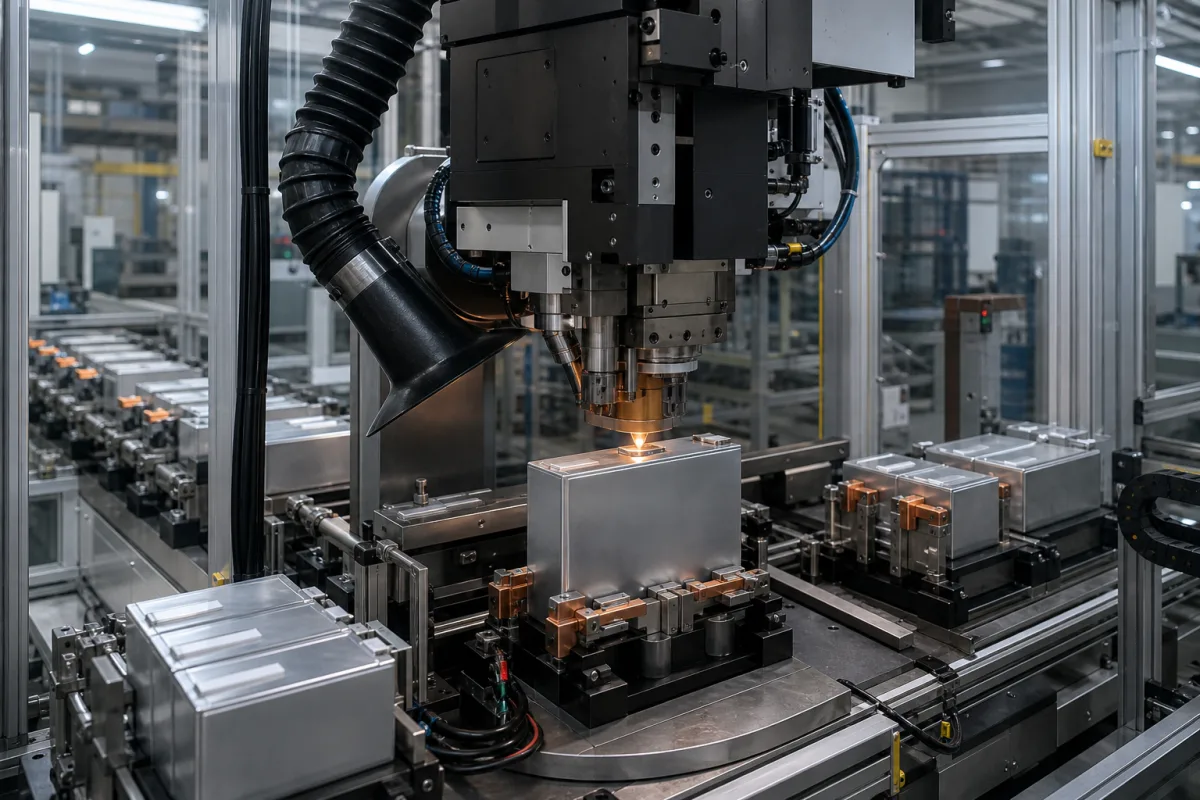
Eine Station in einer Lithium-Ionen-Batteriezellen-Montagelinie, die die endgültige hermetische Versiegelung des Zellgehäuses durchführt.

Endversiegelungsstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Endversiegelungsstation ist eine Komponente eines Montagesystems für Lithium-Ionen-Batteriezellen. Sie führt den letzten großen Montageschritt vor der Zellformation und Alterung durch: die Erzeugung einer dauerhaften, hermetischen Versiegelung des Zellgehäuses (typischerweise eine Metallhülse oder ein Polymer-Pouch) nach dem Elektrolytbefüllen. Diese Versiegelung verhindert Elektrolytaustritt, Feuchtigkeitseintritt und Gasentweichen, was für die Sicherheit, Leistung und Zyklenlebensdauer der Zelle entscheidend ist. Die Station ist für die Integration in automatisierte Produktionslinien ausgelegt und in Konfigurationen für prismatische, zylindrische oder Pouch-Zellen erhältlich. Bei Metallhülsen erfolgt die Versiegelung typischerweise durch Laser- oder Widerstandsschweißen, um die Kappenbaugruppe mit dem Hülsengehäuse zu verschmelzen. Bei Pouch-Zellen wird unter Vakuum oder kontrollierter Atmosphäre heißgesiegelt, wobei beheizte Backen präzise Temperatur und Druck aufbringen, um die Polymerschichten des Pouches zu schmelzen und zu verbinden. Der Betrieb der Station wird durch Parameter wie Siegelkraft (50–200 kN), Siegelzeit (1–5 s) und Siegeltemperatur (150–250 °C) gesteuert, die für das jeweilige Zelldesign optimiert werden müssen. Die Station überwacht außerdem die Leckrate, um sicherzustellen, dass sie 1×10⁻⁸ Pa·m³/s nicht überschreitet, gemäß IEC 60068-2-17. Die Positioniergenauigkeit wird innerhalb von ±0,05 mm gehalten, um eine gleichbleibende Siegelqualität zu gewährleisten. Die Zykluszeit beträgt je nach Zelltyp und Konfiguration 10–30 Sekunden. Die Station benötigt eine Druckluftversorgung von 0,5–0,8 MPa (ISO 8573-1), eine Drehstromversorgung von 220–480 V AC (IEC 60038) und arbeitet bei einer Umgebungstemperatur von 10–40 °C und einer Luftfeuchtigkeit von 30–80 % rF (nicht kondensierend). Die Schutzart beträgt IP54 (IEC 60529). Das Maschinengewicht beträgt etwa 1500–2500 kg, und die Grundfläche etwa 2000×1500×2000 mm (L×B×H). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Station ist kein eigenständiges Produkt, sondern Teil eines größeren Montagesystems und erfordert die Integration mit vor- und nachgelagerten Geräten. Käufer sollten die Kompatibilität mit ihrem Zellformat, Produktionsvolumen und den Betriebsmedien prüfen. Wartungssignale umfassen Abweichungen in der Siegelqualität, erhöhte Leckraten oder abnormale Zykluszeiten. Fehlergrenzen umfassen den Betrieb außerhalb der spezifizierten Parameter, was zu unvollständigen Siegeln und Zellausschuss führen kann. Konsultieren Sie stets den Hersteller oder Lieferanten für modellspezifische Spezifikationen und Konformität.

Funktionsprinzip

Die Endversiegelungsstation wendet mechanische Kraft und kontrollierte Energie an, um eine hermetische Versiegelung zu erzeugen. Bei Metallhülsen verschweißt Laser- oder Widerstandsschweißen die Kappe mit dem Gehäuse. Bei Pouch-Zellen bringen beheizte Backen präzise Temperatur und Druck auf, um die Polymerschichten zu schmelzen und zu verbinden, oft unter Vakuum oder kontrollierter Atmosphäre. Die Prozessparameter – Kraft, Zeit, Temperatur – werden basierend auf Zelldesign und Materialeigenschaften eingestellt. Die Station überwacht Leckrate und Positioniergenauigkeit, um die Siegelintegrität sicherzustellen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Dichtkraft50–200 kNInsufficient force leads to leakage
Dichtzeit1–5 sLonger time improves seal integrity
Dichttemperatur150–250 °CTemperature range for heat sealing
Leckrate≤1×10⁻⁸ Pa·m³/sMaximum allowable leak rateIEC 60068-2-17
Positioniergenauigkeit±0.05 mmEnsures consistent sealing
Taktzeit10–30 sAffects production throughput
Betriebsdruck0.5–0.8 MPaCompressed air supplyISO 8573-1
Stromversorgung220–480 V ACDreiphasig, 50/60 HzIEC 60038
Betriebstemperatur10–40 °CUmgebungstemperaturbereich
Luftfeuchtigkeitsbereich30–80 % RHnicht kondensierend
SchutzartIP54Dust and splash water protectionIEC 60529
Maschinengewicht1500–2500 kgAbhängig von der Konfiguration
Stellfläche (L×B×H)2000×1500×2000 mmUngefähre Abmessungen

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl (für Schweißvorrichtungen/Backen) Aluminium (für Zellendosen/Deckel) Polymerlaminat (für Pouch-Zellen) Kupfer/vernickelter Stahl (für Anschluss-Schweißen)

Komponenten / BOM

Components / BOM
  • Dichtkopf / Schweißkopf
    Wendet die präzise Energie (Laserstrahl, elektrischer Strom, Wärme) und/oder Kraft an, um die Dichtung zu erzeugen.
    Material: Edelstahl, Kupferlegierung, Keramikdüsen
  • Spannvorrichtung
    Hält die Batteriezelle während des Dichtungsprozesses in präziser Ausrichtung, um Konsistenz zu gewährleisten.
    Material: Vergüteter Stahl, Aluminium
  • Atmosphärensteuerungsgehäuse (optional)
    Bietet eine trockene Luft- oder Inertgasumgebung (z.B. Argon) während des Versiegelns, um Kontamination zu verhindern.
    Material: Edelstahl, Polycarbonat-Sichtfenster
  • Kühlsystem
    Kühlt die Dichtbacken oder Schweißzone nach dem Prozess, um die Dichtung zu verfestigen und thermische Schäden an der Zelle zu verhindern.
    Material: Kupferrohre, Aluminiumkühlkörper

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Laserleistungsschwankung über ±5 % vom Nennwert 150 W Unvollständige Schweißeindringtiefe <0,8 mm in 316L-Edelstahlgehäuse Geschlossener Regelkreis mit PID-Regelung und Echtzeit-Pyrometer-Rückmeldung, die 150 W ±2 % aufrechterhält
Argon-Schutzgasdurchflussrate unter 15 L/min Oxideinschluss in der Laserschweißnaht über 500 ppm Sauerstoffkonzentration Massenstromregler mit redundanten Sensoren, die eine Durchflussrate von 20 ±1 L/min aufrechterhalten

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa (8-12 bar) Siegeldruck bei 180-220°C
Belastungs- und Ausfallgrenzen
Die Dichtungsintegrität versagt bei <0,6 MPa Druckdifferenz oder >250°C Siegeltemperatur
Thermische Degradation des Polymer-Dichtungsdichtungsmaterials (PFA/PTFE) jenseits der Glasübergangstemperatur (Tg=260°C für PTFE), was zum Verlust der viskoelastischen Eigenschaften und zum Versagen der hermetischen Dichtung führt
Fertigungskontext
Endversiegelungsstation wird innerhalb von Herstellung von Computern, elektronischen und optischen Erzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5-2,0 bar (Siegeldruck), 0,1-0,5 bar (Vakuum während des Siegelns)
Weitere Spezifikationen:Zykluszeit: 3-10 Sekunden pro Zelle, Nahtbreitentoleranz: ±0,1 mm, Leckrate: <1×10⁻⁸ mbar·L/s
Betriebstemperatur:+10°C bis +40°C
Montage- und Anwendungskompatibilität
Aluminiumlegierungsgehäuse (3000er Serie)Edelstahlgehäuse (316L)Vernickelte Stahlgehäuse
Nicht geeignet: Hochfeuchteumgebungen (>80 % rF) aufgrund des Kondensationsrisikos, das die Siegelqualität beeinträchtigt
Auslegungsdaten
  • Zellgehäuseabmessungen (Durchmesser/Breite, Höhe, Wandstärke)
  • Produktionsratenanforderung (Zellen pro Stunde)
  • Erforderliches Siegelverfahren (Laserschweißen, Ultraschallschweißen oder mechanisches Crimpen)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Riefenbildung der Dichtfläche
Ursache: Kontaminationseintritt (Partikel, Ablagerungen) aufgrund unzureichender Filtration oder Umweltexposition, was zu abrasivem Schaden und Verlust der Dichtungsintegrität führt.
Thermische Degradation und Verhärtung
Ursache: Übermäßige Betriebstemperaturen jenseits der Materialgrenzen, oft durch Fehlausrichtung, Überanziehen oder unzureichende Kühlung verursacht, wodurch Elastomer- oder Polymerkomponenten reißen oder ihre Elastizität verlieren.
Wartungsindikatoren
  • Sichtbare Fluidleckage oder -durchsickerung an der Dichtungsfläche, was auf eine beeinträchtigte Dichtungsintegrität hinweist.
  • Ungewöhnliche hochfrequente Quietsch- oder Schleifgeräusche während des Betriebs, die auf übermäßige Reibung oder Fehlausrichtung hindeuten.
Technische Hinweise
  • Implementieren Sie ein proaktives Kontaminationskontrollprogramm, einschließlich regelmäßiger Fluidanalyse und Überprüfung des Filtersystems, um abrasiven Verschleiß zu verhindern.
  • Sorgen Sie für präzise Ausrichtung und korrektes Anzugsmoment während der Installation und überwachen Sie die Betriebstemperaturen mit Infrarot-Thermografie, um thermische Belastung zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B46.1-2019 OberflächenbeschaffenheitDIN 8580:2003-09 Fertigungsverfahren
Fertigungsgenauigkeit
  • Ebenheit der Dichtfläche: ≤0,05 mm
  • Bauteilausrichtung: Winkeltoleranz ±0,5°
Qualitätsprüfung
  • Helium-Lecktest (Vakuummethode)
  • Oberflächenrauheitsmessung (Profilometer)

Hersteller von Endversiegelungsstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Elektrolytkondensator

Aluminium-Elektrolytkondensatoren sind polarisierte Kondensatoren mit einer Aluminiumoxid-Dielektrikumsschicht, die eine hohe Kapazität pro Volumen für Netzteile und Energiespeicher bieten.

Spezifikationen ansehen ->
Antistatik-Gerät

Ein Gerät oder System, das entwickelt wurde, um den Aufbau statischer Elektrizität auf Oberflächen, Materialien oder Bauteilen zu verhindern, zu reduzieren oder zu beseitigen.

Spezifikationen ansehen ->
Asset-Tracking-Gerät

Ein elektronisches Gerät, das Ortungstechnologien nutzt, um Position, Status und Bewegung physischer Assets in Echtzeit zu überwachen und aufzuzeichnen.

Spezifikationen ansehen ->
Audioverstärker

Elektronische Geräte, die die Leistung von Audiosignalen erhöhen, um Lautsprecher oder andere Ausgangswandler anzutreiben.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der Zweck der Endversiegelungsstation?

Sie erzeugt eine dauerhafte, hermetische Versiegelung des Zellgehäuses nach dem Elektrolytbefüllen, um Leckagen zu verhindern und Sicherheit und Leistung der Zelle zu gewährleisten.

Welche Versiegelungsmethoden werden verwendet?

Bei Metallhülsen wird Laser- oder Widerstandsschweißen verwendet. Bei Pouch-Zellen wird Heißsiegeln mit beheizten Backen unter Vakuum oder kontrollierter Atmosphäre eingesetzt.

Welche Schlüsselparameter sind zu verifizieren?

Siegelkraft (50–200 kN), Siegelzeit (1–5 s), Siegeltemperatur (150–250 °C), Leckrate (≤1×10⁻⁸ Pa·m³/s) und Positioniergenauigkeit (±0,05 mm). Dies sind Referenzbereiche; bestätigen Sie mit dem Hersteller.

Welche Normen werden referenziert?

IEC 60068-2-17 für Leckratenprüfung, ISO 8573-1 für Druckluftqualität, IEC 60038 für Stromversorgung und IEC 60529 für Schutzart. Diese sind Verifizierungsreferenzen, keine Zertifizierungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Computern, elektronischen und optischen Erzeugnissen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Endversiegelungsstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Endversiegelungsstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Endstufe (Stromlenkung)
Nächstes Produkt
Energiespeicher-/Übertragungselement (für aktive Systeme)
AngebotChat