Strukturierte Fertigungsdaten · 2026

Umformpresse für die Erstformung

Auf Basis strukturierter CNFX-Herstellerprofile wird Umformpresse für die Erstformung im Bereich Herstellung von Metallwaren anhand von Nennkraft bis Hub eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Umformpresse für die Erstformung wird durch die Baugruppe aus Hydraulikzylinder und Pressrahmen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine hydraulische oder mechanische Presse, die hohen Druck anwendet, um Metallrohlinge in erste Formen zu bringen, innerhalb eines integrierten Produktionssystems.
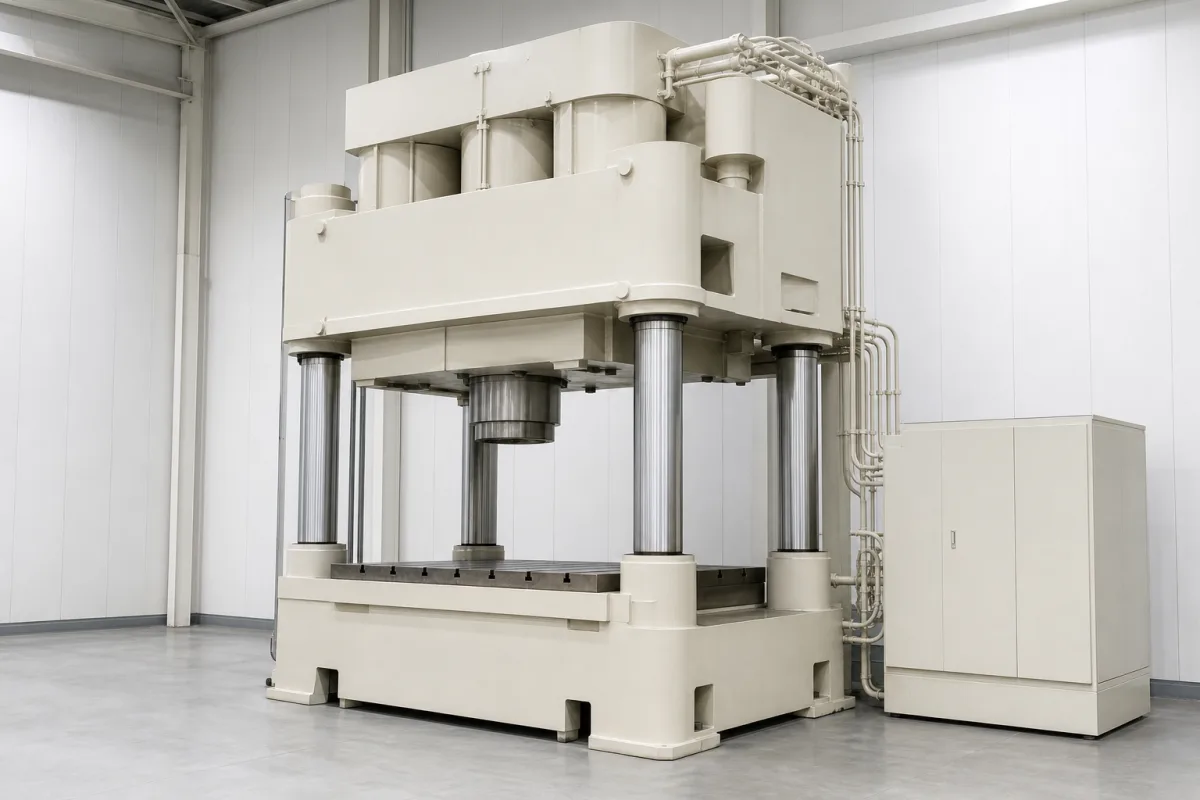
Umformpresse für die Erstformung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Umformpresse für die Erstformung ist eine Kernkomponente des integrierten Metallumform- und Oberflächenbearbeitungssystems und verantwortlich für die anfängliche Verformung von Metallwerkstücken durch Druckkraft. Sie wandelt flache Metallbleche oder Rohlinge in grundlegende dreidimensionale Formen um, die als Vorstufen für nachfolgende Endbearbeitungsvorgänge dienen und die grundlegende Geometrie und strukturelle Integrität des endgültigen Metallprodukts festlegen. Diese Presse wird typischerweise in der Herstellung von Metallprodukten eingesetzt, wo sie den ersten Umformschritt in einer Produktionslinie durchführt. Die Presse arbeitet, indem sie elektrische Energie durch ein Hydrauliksystem oder mechanische Verbindung in mechanische Kraft umwandelt. Ein Stößel oder eine Platte senkt sich mit kontrolliertem Druck auf einen über einem Werkzeug positionierten Metallrohling ab und zwingt das Material, sich der Form des Werkzeughohlraums anzupassen. Der Druck wird für eine bestimmte Dauer gehalten, um einen ordnungsgemäßen Materialfluss und Formhalt zu gewährleisten, bevor der Stößel zurückfährt. Die Presse ist mit einer Nennkraft von 1000 bis 6000 kN, einem Hub von 200 bis 800 mm und einer Produktionsrate von 10 bis 60 Hüben pro Minute erhältlich. Sie bietet eine Werkzeughöhe von 300 bis 800 mm und eine Tischfläche von 800×800 bis 2000×2000 mm. Der Stößelverstellbereich beträgt 50 bis 200 mm, und die Positioniergenauigkeit liegt bei ±0,05 bis ±0,1 mm. Die Motorleistung beträgt 15 bis 90 kW, und die Versorgungsspannung beträgt 380 bis 480 V AC (Drehstrom, 50/60 Hz) gemäß IEC 60038. Der Betriebstemperaturbereich liegt bei 5 bis 40 °C, und die Schutzart beträgt IP54 bis IP65 gemäß IEC 60529. Das Maschinengewicht beträgt 10 bis 80 t. Typischerweise werden für die Pressenstruktur hochfester legierter Stahl und Werkzeugstahl verwendet. Die Nennkraft wird auf ISO 16092 referenziert. Diese Werte sind Verzeichnis-Referenzbereiche und müssen für das tatsächliche Modell und die Anwendung mit dem Hersteller oder Lieferanten bestätigt werden.

Funktionsprinzip

Die Presse arbeitet, indem sie elektrische Energie durch ein Hydrauliksystem oder mechanische Verbindung in mechanische Kraft umwandelt. Ein Stößel oder eine Platte senkt sich mit kontrolliertem Druck auf einen über einem Werkzeug positionierten Metallrohling ab und zwingt das Material, sich der Form des Werkzeughohlraums anzupassen. Der Druck wird für eine bestimmte Dauer gehalten, um einen ordnungsgemäßen Materialfluss und Formhalt zu gewährleisten, bevor der Stößel zurückfährt. Der Prozess wird durch Parameter wie Nennkraft, Hub und Hübe pro Minute gesteuert, die je nach Material und gewünschter Form eingestellt werden. Die Presse ist in ein Produktionssystem integriert, mit Schnittstellen für Materialhandhabung und Steuersignale. Die Verifizierung der Leistung umfasst die Überprüfung der Positioniergenauigkeit und die Überwachung auf Abweichungen. Wartungssignale umfassen ungewöhnliche Geräusche, Hydrauliklecks oder inkonsistente Teilequalität. Versagensgrenzen sind durch die maximale Kraft und den maximalen Hub definiert, bei deren Überschreitung die Presse beschädigt werden kann.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennkraft1000–6000 kNDetermines maximum forming capacityISO 16092
Hub200–800 mmAffects part depth and tooling clearance
Hubzahl10–60 min⁻¹Production rate for continuous operation
Einbauhöhe300–800 mmMaximum tool height accommodated
Tischfläche800×800–2000×2000 mmDefines maximum die footprint
Verstellweg50–200 mmEnables die height fine-tuning
Positioniergenauigkeit±0.05–±0.1 mmCritical for consistent part quality
Motorleistung15–90 kWDrives hydraulic pump or flywheel
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperatur5–40 °COutside range may affect hydraulic fluid viscosity
SchutzartIP54–IP65Protects against dust and water ingressIEC 60529
Maschinengewicht10–80 tInfluences foundation and installation requirements

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Legierungsstahl Werkzeugstahl

Komponenten / BOM

Components / BOM
  • Hydraulikzylinder
    Erzeugt und überträgt Druckkraft durch Hydraulikdruck
    Material: Hochfester Legierungsstahl
  • Pressrahmen
    Bietet strukturelle Unterstützung und absorbiert Umformkräfte
    Material: Stahlguss
  • Steuerungssystem
    Verwaltet Druck-, Hub- und Zeitparameter
    Material: Elektronische Bauteile
  • Stößel / Platte
    Das bewegliche Bauteil, das die Kraft auf das Werkstück überträgt.
  • Formgesenk
    Definiert die Form, die das Rohteil annehmen muss.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikölverunreinigung übersteigt ISO 4406 18/16/13 Reinheitsklasse Servoventil-Spulenklemmung verursacht Positionsregelfehler von ±0,5 mm Dual 3 μm Absolutfilter mit Differenzdrucküberwachung bei 0,3 MPa installieren
Exzentrische Belastung übersteigt 10 % der Pressenmittellinie während 2500 kN Betrieb Führungsbahnschrammung mit Verschleißtiefe >0,1 mm pro 1000 Zyklen Dehnungsmessstreifenüberwachung an 4 Ständern mit 500 με Grenzwert und automatischer Abschaltung implementieren

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-80 MPa Hydraulikdruck, 0,1-2,5 mm/s Stößelgeschwindigkeit, 500-2500 kN Kraftkapazität
Belastungs- und Ausfallgrenzen
Hydrauliksystemausfall bei 85 MPa Druck, strukturelles Fließen bei 3000 kN Kraft, Stößelfestfressen bei 0,05 mm/s Geschwindigkeit
Hydraulikölkavitation bei 85 MPa aufgrund des Dampfdrucks von Mineralöl (0,001 MPa bei 40°C), strukturelle plastische Verformung bei 3000 kN, die die Streckgrenze von AISI 4140 Stahl (415 MPa) überschreitet, Grenzschmierungversagen bei 0,05 mm/s verursacht adhäsiven Verschleiß
Fertigungskontext
Umformpresse für die Erstformung wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1000 MPa (hydraulisch) oder 5000 kN (mechanisch)
Durchflussrate:10-100 L/min (Hydrauliksystem)
Betriebstemperatur:Umgebungstemperatur bis 150°C (typischer Metallumformbereich)
Montage- und Anwendungskompatibilität
StahlhalbzeugeAluminiumlegierungenKupferbasiswerkstoffe
Nicht geeignet: Korrosive chemische Umgebungen (sauer/alkalisch)
Auslegungsdaten
  • Maximal erforderliche Umformkraft (kN oder Tonnen)
  • Halbzeugmaterialstärke und Streckgrenze
  • Produktionszykluszeit (Hübe pro Minute)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Hydraulikzylinder-Dichtungsversagen
Ursache: Verunreinigung des Hydrauliköls führt zu abrasivem Verschleiß, oder übermäßiger Druck verursacht Extrusion und Degradation der Dichtungen über die Zeit.
Stößelfehlausrichtung und Lagerungsverschleiß
Ursache: Ungleichmäßige Belastung, schlechte Schmierung oder Fundamentabsenkung verursachen übermäßige Seitenlasten und beschleunigten Verschleiß an Führungslagern und -bahnen.
Wartungsindikatoren
  • Ungewöhnliche Klopf- oder Schleifgeräusche während der Stößelbewegung, die auf Lager- oder Führungsverschleiß hinweisen
  • Hydraulikölleckagen um Zylinderdichtungen oder Anschlüsse, insbesondere unter Druck
Technische Hinweise
  • Regelmäßige Hydraulikölanalyse und Filtrationswartung implementieren, um verunreinigungsbedingte Ausfälle zu verhindern
  • Laserausrichtungsprüfungen und thermische Ausdehnungskompensationsverfahren für Stößel und Platte etablieren, um die korrekte Ausrichtung beizubehalten

Konformität und Fertigungsnormen

Referenznormen
ISO 12100:2010 - Sicherheit von MaschinenANSI B11.1 - Mechanische KraftpressenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Stößelparallelität: +/-0,02 mm pro 300 mm
  • Tischplanheit: 0,1 mm über die gesamte Fläche
Qualitätsprüfung
  • Lastprüfung mit Dehnungsmessstreifen
  • Zerstörungsfreie Prüfung (ZfP) kritischer Schweißnähte

Hersteller von Umformpresse für die Erstformung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelverschraubung

Aluminiumfitting zur Befestigung und Abdichtung von elektrischen Kabeln, die in Gehäuse eintreten

Spezifikationen ansehen ->
Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion der Umformpresse für die Erstformung?

Die Presse wendet hohen Druck an, um Metallrohlinge in erste dreidimensionale Formen zu bringen, als erster Schritt in einem integrierten Metallumform- und Oberflächenbearbeitungssystem.

Was sind typische Kraft- und Hubbereiche?

Die Nennkraft reicht von 1000 bis 6000 kN, und der Hub von 200 bis 800 mm, gemäß Verzeichnis-Referenzwerten. Bestätigen Sie die genauen Werte für Ihr Modell.

Welche Normen werden für diese Presse referenziert?

Die Nennkraft wird auf ISO 16092 referenziert, die Versorgungsspannung auf IEC 60038 und die Schutzart auf IEC 60529. Dies sind Verifizierungsreferenzen, keine Zertifizierungen.

Wie sollte ich die Pressenspezifikationen verifizieren?

Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten, da Verzeichniswerte nur Referenzbereiche sind.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Umformpresse für die Erstformung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Umformpresse für die Erstformung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
U-Bolzen
Nächstes Produkt
Untermesser
AngebotChat