Strukturierte Fertigungsdaten · 2026

Integriertes Metallumform- und Oberflächenbearbeitungssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Integriertes Metallumform- und Oberflächenbearbeitungssystem im Bereich Herstellung von Schmiede-, Press-, Zieh- und Stanzteilen anhand von Maximale Umformkraft bis Stempelgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Integriertes Metallumform- und Oberflächenbearbeitungssystem wird durch die Baugruppe aus Primär-Umformpresse und Präzisionsstanzmodul beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Koordiniertes Industriesystem für sequentielle Metallumformung, Stanzen und Oberflächenbehandlung
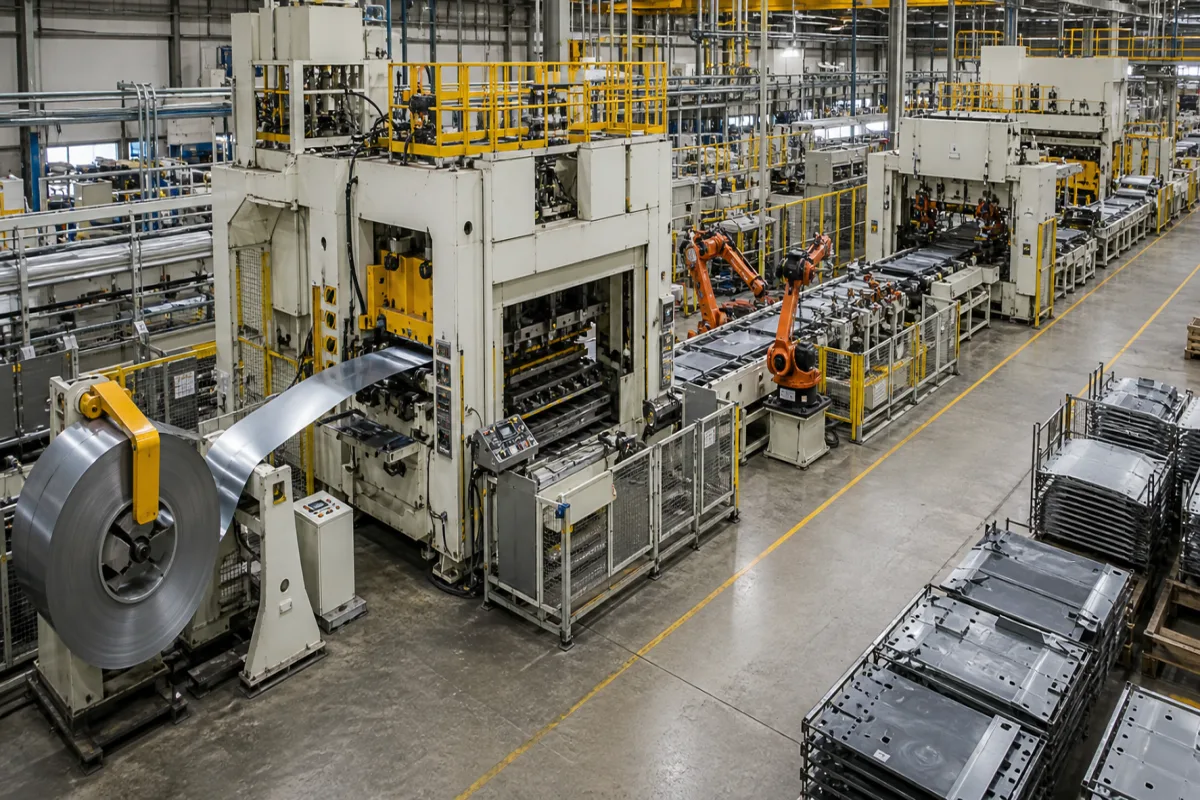
Integriertes Metallumform- und Oberflächenbearbeitungssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Integriertes Metallumform- und Oberflächenbearbeitungssystem

Technische Definition

Dieses integrierte Produktionssystem kombiniert mehrere Metallbearbeitungsprozesse in einem kontinuierlichen Arbeitsablauf. Es beginnt mit primären Umformoperationen wie Schmieden oder Pressen, gefolgt von sekundären Stanz- und Formgebungsstufen. Das System umfasst integrierte Endbearbeitungsmodule für Entgraten, Reinigen und Oberflächenvorbereitung. Dieser koordinierte Ansatz ermöglicht die Großserienproduktion komplexer Metallkomponenten mit gleichbleibender Qualität und reduziertem Materialhandling. Das System ist für die Verarbeitung von Kohlenstoffstahl, legiertem Stahl und Aluminiumlegierungen ausgelegt, mit einem Materialdickenbereich von 0,5 bis 6,0 mm. Zu den wichtigsten Parametern gehören eine maximale Umformkraft von 200–500 Tonnen, eine Stanzgeschwindigkeit von 30–120 Hüben pro Minute und eine Systemzykluszeit von 5–15 Sekunden pro Bauteil. Die Positioniergenauigkeit beträgt ±0,05 mm. Der Betriebsdruckbereich liegt bei 1,0–1,6 MPa, und der Betriebstemperaturbereich beträgt -40 bis 85 °C. Die Nennleistung beträgt 15–45 kW, mit einer Versorgungsspannung von 380 V AC ±10 % (IEC 60038). Das Steuerungssystem ist SPS-basiert (IEC 61131-3) mit HMI-Bedienpanel. Das Maschinengewicht beträgt 8–15 Tonnen, und die Stellfläche beträgt ca. 6×3×2,5 m (L×B×H). Die Schutzart ist IP54–IP65 (IEC 60529), und die erreichbare Oberflächenrauheit (Ra) beträgt 0,8–1,6 μm (ISO 4287). Alle Werte sind Referenzbereiche und müssen mit dem Hersteller für spezifische Modelle und Anwendungen verifiziert werden. Das System ist für den industriellen Einsatz in der Metallumformung, im Pressen und Stanzen vorgesehen.

Funktionsprinzip

Metallmaterial wird sequentiell durch miteinander verbundene Module verarbeitet: zuerst unter Druck geformt, dann in die endgültige Form gestanzt und schließlich durch automatisierte Oberflächenbehandlungsstationen fertiggestellt, alles synchronisiert durch ein zentrales Steuerungssystem. Das Umformmodul übt Druck bis zu 500 Tonnen aus, um das Material zu formen, gefolgt von Stanzstationen mit bis zu 120 Hüben pro Minute. Nach dem Stanzen werden die Bauteile mit einer Genauigkeit von ±0,05 mm zu den Endbearbeitungsstationen transportiert, wo entgratet, gereinigt und die Oberfläche vorbereitet wird. Der gesamte Prozess wird von einem SPS-basierten Steuerungssystem mit HMI koordiniert, das konsistente Zykluszeiten von 5–15 Sekunden pro Bauteil gewährleistet. Das System arbeitet innerhalb der spezifizierten Druck-, Temperatur- und Leistungsbereiche und ist für Materialien wie Kohlenstoffstahl, legierten Stahl und Aluminiumlegierungen ausgelegt.

Hauptmaterialien

Kohlenstoffstahl, Legierter Stahl, Aluminiumlegierungen
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Umformkraft200–500 TonnenSpitzendruckkapazität von Schmiede-/Pressmodulen
Stempelgeschwindigkeit30–120 Hübe/MinuteMaximale Betriebsfrequenz der Stempelstationen
Materialstärkebereich0.5–6.0 mmZulässige Dicke des Eingangsmetallmaterials
Systemtaktzeit5–15 SekundenGesamtbearbeitungszeit pro Bauteil durch alle Module
Positioniergenauigkeit±0.05 mmPräzision der Bauteilübergabe zwischen Stationen
Betriebsdruck1.0–1.6 MPa
Betriebstemperaturbereich-40–85 °CBeyond range may affect seals and electronics
Nennleistung15–45 kWDepends on system size and options
Versorgungsspannung380±10% V ACThree-phase, 50/60 HzIEC 60038
SteuerungssystemPLCHMI touch panel includedIEC 61131-3
Maschinengewicht8–15 tFoundation requirements vary
Stellfläche (L×B×H)6×3×2.5 mApproximate, depends on configuration
SchutzartIP54–IP65Higher rating for dusty or wet environmentsIEC 60529
Oberflächenrauheit Ra0.8–1.6 μmDepends on finishing processISO 4287

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 1000 bar (14.500 psi) für hydraulisches Umformen; 5-20 bar (72-290 psi) für Stanzen
Durchflussrate:10-500 l/min (2,6-132 gpm) für Kühlmittel-/Schmierstoffumlauf
Betriebstemperatur:Umgebungstemperatur bis 250 °C (482 °F) für Umformen/Stanzen; 20-80 °C (68-176 °F) für Oberflächenbehandlungsbäder
slurry concentration:Bis zu 40 % Feststoffanteil nach Gewicht für abrasive Veredelungsprozesse
Montage- und Anwendungskompatibilität
Kaltgewalzte Stahlbleche (0,5-3,0 mm Dicke)Aluminiumlegierungen (5000/6000er Serie)Vorlackiertes, feuerverzinktes Stahlblech
Nicht geeignet: Hochkorrosive Chloridumgebungen (z.B. mariner Salzsprühnebel ohne zusätzlichen Schutz)
Auslegungsdaten
  • Maximale Bauteilabmessungen (L×B×H) und jährliches Produktionsvolumen
  • Erforderliche Oberflächengütespezifikationen (Ra-Wert) und Toleranzanforderungen
  • Verfügbare Stellfläche und Medienanschlüsse (Strom, Wasser, Druckluft)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 MPa Hydraulikdruck, 20-80 kN Stanzkraft, 150-450 °C thermische Behandlungstemperatur
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 3,2 MPa verursacht Dichtungsbruch, Stanzkraft über 95 kN induziert Werkzeugbruch, thermische Behandlungstemperatur über 500 °C initiiert Materialphasenumwandlung
Hydrauliksystemausfall aufgrund von Pascalschem Gesetz, bei dem die Druckübertragung die Streckgrenze des Materials überschreitet (σ_y = 250 MPa für Stahlkomponenten), Stanzwerkzeugbruch durch Hertzsche Pressung, die die Druckfestigkeit von Werkzeugstahl überschreitet (σ_c = 1800 MPa), thermischer Behandlungsausfall durch Arrhenius-Gleichungs-gesteuerte Diffusion, die die kritische Aktivierungsenergie überschreitet (Q = 150 kJ/mol für Kohlenstoffmigration)
Fertigungskontext
Integriertes Metallumform- und Oberflächenbearbeitungssystem wird innerhalb von Herstellung von Schmiede-, Press-, Zieh- und Stanzteilen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung in Pressenkomponenten
Ursache: Zyklische Belastung aus wiederholten Umformoperationen, die die Dauerfestigkeitsgrenzen des Materials überschreitet, oft verstärkt durch Fehlausrichtung oder unzureichende Schmierung.
Korrosion in Komponenten der Veredelungslinie
Ursache: Exposition gegenüber chemischen Veredelungsmitteln (Säuren, Laugen, Lösungsmittel) in Kombination mit Feuchtigkeit, was zu Lochfraß, Spannungsrisskorrosion oder Kontaktkorrosion führt.
Wartungsindikatoren
  • Ungewöhnliche Vibrationen oder Klopfgeräusche von der Presse während des Betriebs
  • Sichtbare Verfärbungen, Lochfraß oder Abplatzungen an Walzen oder Tanks der Veredelungslinie
Technische Hinweise
  • Implementieren Sie vorausschauende Wartung mittels Schwingungsanalyse und Thermografie an Pressenkomponenten, um frühe Ermüdungsanzeichen vor einem katastrophalen Ausfall zu erkennen.
  • Verwenden Sie korrosionsbeständige Materialien (z.B. nichtrostender Stahl, Beschichtungen) in den Veredelungsabschnitten und etablieren Sie regelmäßige Überwachung der chemischen Konzentration, um aggressive Korrosionsumgebungen zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 6892-1 Metallische Werkstoffe – ZugversuchCE-Kennzeichnung für Maschinensicherheit (2006/42/EG)
Fertigungsgenauigkeit
  • Umformdicke: +/-0,1 mm
  • Oberflächenrauheit: Ra 1,6 µm
Qualitätsprüfung
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
  • Schichtdickenmessung
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination über ISO 4406 Klasse 18/16/13 → Servoventil-Spindelblockade bei 0,02 mm Partikelansammlung → Installation einer doppelten 3-µm-Absolutfilterung mit Differenzdrucküberwachung bei 0,15 MPa Auslösung
Fehlausrichtung des Progressivstanzwerkzeugs über 0,05 mm kumulative Toleranz → Blechreißen bei 45° Scherwinkel mit 12 % Dickenreduzierung → Implementierung eines Laserausrichtungssystems mit 0,01 mm Auflösung und piezoelektrischer Rückkopplungskorrektur

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Integriertes Metallumform- und Oberflächenbearbeitungssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Integriertes Metallumform- und Oberflächenbearbeitungssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Materialien kann dieses System verarbeiten?

Laut Produktdaten ist das System für Kohlenstoffstahl, legierten Stahl und Aluminiumlegierungen ausgelegt. Der akzeptable Materialdickenbereich beträgt 0,5 bis 6,0 mm. Bestätigen Sie die Materialkompatibilität immer mit dem Hersteller für Ihre spezifische Anwendung.

Was ist die maximale Umformkraft?

Die maximale Umformkraft der Schmiede-/Pressmodule ist mit 200–500 Tonnen angegeben. Dies ist ein Referenzbereich; die tatsächliche Kapazität hängt von der spezifischen Konfiguration ab. Verifizieren Sie mit dem Hersteller die benötigte Kraft.

Wie hoch ist die Zykluszeit des Systems?

Die Gesamtbearbeitungszeit pro Bauteil durch alle Module beträgt 5–15 Sekunden. Dies umfasst Umformen, Stanzen und Endbearbeitung. Die tatsächliche Zykluszeit kann je nach Komplexität des Bauteils und Einstellungen variieren. Konsultieren Sie den Hersteller für genaue Daten.

Welche Normen werden für dieses System referenziert?

Die Produktdaten verweisen auf IEC 60038 für Versorgungsspannung, IEC 61131-3 für das Steuerungssystem, IEC 60529 für Schutzart und ISO 4287 für Oberflächenrauheit. Diese Normen dienen der Verifizierung; die Konformität muss mit dem Hersteller bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Herstellung von Schmiede-, Press-, Zieh- und Stanzteilen

Zugehörige Ausrüstung

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Integriertes Metallumform- und Oberflächenbearbeitungssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Hydraulische Schmiedepresse
Nächstes Produkt
Kaltgeschmiedeter Stahlstangenrohling
AngebotChat