Strukturierte Fertigungsdaten · 2026

Richtmaschine / Planheitsmaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Richtmaschine / Planheitsmaschine im Bereich Herstellung von Metallwaren anhand von Maximale Bandbreite bis Banddickenbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Richtmaschine / Planheitsmaschine wird durch die Baugruppe aus Obere Walzenbank und Untere Rollenbank beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Vorrichtung, die Aufwickelkrümmung, Querwölbung und Kantenwellen von Metallband entfernt, um flaches, gerades Material für die Weiterverarbeitung zu erzeugen.

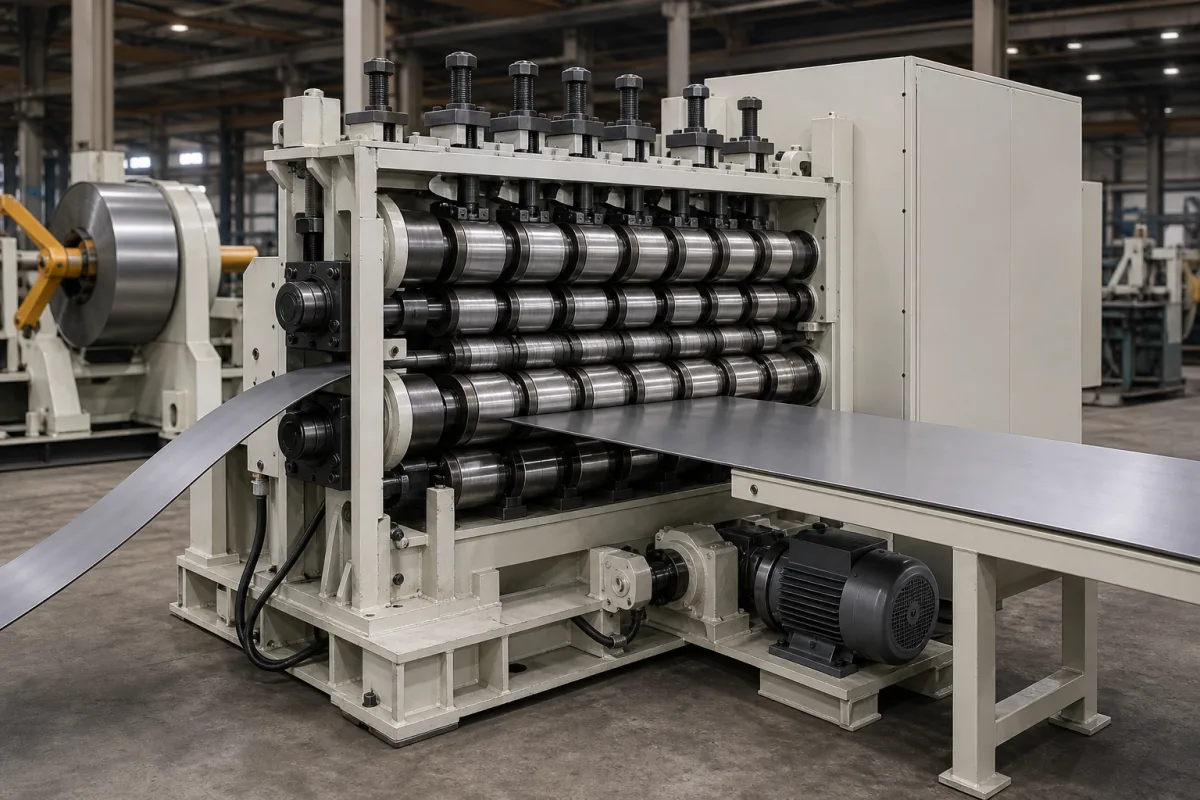
Richtmaschine / Planheitsmaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

In einer Coil-Zuführungsanlage ist die Richtmaschine/Planheitsmaschine eine kritische Komponente, die nach dem Abhaspel und vor dem Vorschub positioniert ist. Ihre Hauptfunktion besteht darin, die inhärente Krümmung und Unregelmäßigkeiten (Aufwickelkrümmung) zu korrigieren, die dem Metallband während des Aufwickelprozesses verliehen werden, um sicherzustellen, dass das in die Presse oder Umformausrüstung eintretende Material vollkommen flach und maßstabil ist. Dies verhindert Defekte in gestanzten, gelochten oder geformten Teilen und gewährleistet eine konsistente Vorschubgenauigkeit. Die Maschine besteht typischerweise aus einer Reihe von Arbeitswalzen mit kleinem Durchmesser, die in einem versetzten Muster angeordnet sind, oft zwischen oberen und unteren Walzenbänken. Wenn das Metallband durch diese Walzen läuft, wird es alternierenden Biegespannungen ausgesetzt, die über seiner Streckgrenze liegen. Diese plastische Verformung entfernt dauerhaft die Erinnerung an die Coil-Krümmung. Die Anzahl der Walzen, ihr Durchmesser und die Einstellung des Walzenspalts bestimmen die Richtintensität und die endgültige erreichte Planheit. Wichtige Parameter für die Auswahl umfassen maximale Bandbreite (300–2000 mm), Banddickenbereich (0,1–6,0 mm), maximale Liniengeschwindigkeit (30–120 m/min), Planheitstoleranz (±0,05–±0,2 mm/m gemäß ISO 1071), Anzahl der Arbeitswalzen (5–23), Walzendurchmesser (40–150 mm), Hauptmotorleistung (15–90 kW), Betriebsdruck (1,0–1,6 MPa), Versorgungsspannung (380–690 V AC gemäß IEC 60038), Steuerspannung (24 V DC ±10% gemäß IEC 61131-2), Betriebstemperatur (-10–45 °C), Schutzart (IP54–IP65 gemäß IEC 60529), Maschinengewicht (5–30 t) und Stellfläche (3000×1500×1800 bis 8000×3000×2500 mm). Zu den hinterlegten Materialien gehören hochlegierter Chromstahl für Arbeitswalzen und legierter Stahl für Rahmen und Gehäuse. Diese Werte sind Referenzbereiche des Verzeichnisses und müssen mit dem rechtlichen Hersteller oder Lieferanten für das spezifische Modell und die Anwendung bestätigt werden. Die aufgeführten Normen sind Beschaffungsreferenzen, keine Zertifizierungen. Überprüfen Sie immer modellspezifische Werte und Normen vor dem Kauf.

Funktionsprinzip

Die Richtmaschine/Planheitsmaschine verwendet eine Reihe von Arbeitswalzen mit kleinem Durchmesser, die in einem versetzten Muster zwischen oberen und unteren Walzenbänken angeordnet sind. Wenn das Metallband hindurchläuft, wird es alternierenden Biegespannungen ausgesetzt, die über seiner Streckgrenze liegen, was zu plastischer Verformung führt und Aufwickelkrümmung sowie andere Unregelmäßigkeiten entfernt. Die Anzahl der Walzen, ihr Durchmesser und die Einstellung des Walzenspalts steuern die Richtintensität und die endgültige Planheit. Dieser Prozess stellt sicher, dass das Band flach und gerade für nachfolgendes Stanzen oder Umformen ist.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Bandbreite300–2000 mmDetermines machine frame size and roll body length.
Banddickenbereich0.1–6.0 mmThicker material requires higher roll force and larger diameter rolls.
Maximale Bandgeschwindigkeit30–120 m/minHigher speeds require more precise roll adjustment and cooling.
Ebenheitstoleranz±0.05–±0.2 mm/mTighter tolerance demands more backing rolls and precision ground rolls.ISO 1071
Anzahl der Arbeitswalzen5–23 pcsMore rolls improve flatness but increase cost and maintenance.
Walzendurchmesser40–150 mmSmaller diameter allows tighter bends but reduces stiffness.
Hauptmotorleistung15–90 kWDepends on strip width, thickness, and speed.
Versorgungsspannung380–690 V ACTypical 3-phase industrial supply; other voltages on request.IEC 60038
Steuerspannung24 ±10% V DCFor PLC and sensor circuits.IEC 61131-2
Betriebstemperatur-10–45 °COutside this range, hydraulic oil viscosity and electronics degrade.
SchutzartIP54–IP65IP65 for washdown environments; IP54 for dry shops.IEC 60529
Maschinengewicht5–30 tHeavier machines provide better stability and vibration damping.
Stellfläche (L×B×H)3000×1500×1800–8000×3000×2500 mmVaries with strip width and number of rolls.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochkohlenstoffhaltiger Chromstahl (für Arbeitsrollen) Legierter Stahl (für Rahmen und Gehäuse)

Komponenten / BOM

Components / BOM
  • Obere Walzenbank
    Beherbergt den oberen Satz von Arbeitswalzen. Häufig in einem beweglichen Schlitten für Druckeinstellung montiert.
    Material: Legierungsstahl
  • Untere Rollenbank
    Beherbergt den feststehenden unteren Satz von Arbeitswalzen und bildet die Basisbiegeebene.
    Material: Legierter Stahl
  • Arbeitswalzen
    Die präzisionsgeschliffenen Walzen, die direkt mit dem Material in Kontakt kommen und es biegen. Sie sind die primären Verschleißteile.
    Material: Hochkohlenstoffhaltiger Chromstahl (gehärtet und geschliffen)
  • Druckeinstellmechanismus
    Ermöglicht die präzise Einstellung des Zwischenzahnspiels und des Biegedrucks zwischen den oberen und unteren Rollenreihen, typischerweise über motorisierte oder manuelle Stellschrauben.
    Material: Legierter Stahl
  • Ein-/Auslauf-Führungen
    Sicherstellen, dass das Band gerade in die und aus den Rollenlagern ein- und austritt, um Kantenbeschädigungen und Fehlausrichtungen zu verhindern.
    Material: Werkzeugstahl oder gehärteter Legierungsstahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Rollenexzentrizität über 0,05 mm TIR bei 100 U/min Bandstärkenschwankung >0,02 mm Spitze-Spitze Präzisionsschleifen auf 0,01 mm Toleranz mit dynamischem Auswuchten nach ISO G2,5
Stützrollenlagertemperaturanstieg >80°C über Umgebungstemperatur Rollenfehlausrichtung verursacht 0,5 mm Bandkantenwelle Druckumlaufschmiersystem mit 40 L/min Durchflussrate und 0,1 MPa Druck

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 mm Bandstärke, 10-100 m/min Bandgeschwindigkeit, 50-500 kN Zugkraft
Belastungs- und Ausfallgrenzen
Rollenverbiegung über 0,1 mm/Meter bei 500 kN Last, Überschreitung der Bandstreckgrenze bei 2,5 mm Stärke
Hertzsche Kontaktspannung über 1500 MPa verursacht Rollenoberflächenausbröckelung; plastische Bandverformung über 0,2 % Dehnung induziert Eigenspannungen
Fertigungskontext
Richtmaschine / Planheitsmaschine wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (mechanischer Betrieb, nicht druckbasiert)
Durchflussrate:Bis zu 300 m/min für Standardmodelle
Betriebstemperatur:Umgebungstemperatur bis 150°C für Standardmodelle, bis zu 400°C für Hochtemperaturvarianten
Montage- und Anwendungskompatibilität
Kaltgewalzter StahlbandAluminium-Coil-VorratEdelstahlblech
Nicht geeignet: Extrem spröde Materialien (z.B. Gusseisen, gehärteter Werkzeugstahl) aufgrund des Bruchrisikos während des Richtens
Auslegungsdaten
  • Bandbreite (mm)
  • Material-Streckgrenze (MPa)
  • Erforderliche Ebenheitstoleranz (I-Einheiten oder mm/m)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Rollenlagerermüdung
Ursache: Zyklische Belastung durch Materialstärkenschwankungen und Fehlausrichtung, die zu Ausbröckelung und schließlich Blockierung führt
Hydraulikzylinder-Dichtungsverschleiß
Ursache: Verschmutzung durch Metallpartikel und thermische Wechselbeanspruchung, die zu Verhärtung und Leckage führt
Wartungsindikatoren
  • Hörbares Schleifen oder Klopfen während des Betriebs, das auf Lagerausfall hinweist
  • Sichtbare Materialwelligkeit oder ungleichmäßige Ebenheit im Ausgangsprodukt
Technische Hinweise
  • Präzisionslaserausrichtung aller Rollen während der Installation und nach größeren Wartungsarbeiten implementieren
  • Proaktives Ölanalyseprogramm für Hydrauliksysteme mit Partikelzählung und Feuchtigkeitsüberwachung etablieren

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung - Maschinenrichtlinie 2006/42/EGDIN EN ISO 6892-1 - Metallische Werkstoffe - Zugversuch
Fertigungsgenauigkeit
  • Rollenausrichtung: +/- 0,05 mm pro Meter
  • Oberflächenebenheit: 0,1 mm/m² nach dem Planieren
Qualitätsprüfung
  • Dimensionsverifikation mit Lasertracker
  • Zerstörungsfreie Prüfung (Magnetpulverprüfung)

Hersteller von Richtmaschine / Planheitsmaschine

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Kabelmanagement-Clip

Kundenspezifischer Aluminium-Clip zur Befestigung und Organisation von Kabeln in industriellen Baugruppen

Spezifikationen ansehen ->
Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion einer Richtmaschine/Planheitsmaschine?

Sie entfernt Aufwickelkrümmung, Querwölbung und Kantenwellen von Metallband, um flaches, gerades Material für die Weiterverarbeitung zu erzeugen, was Maßstabilität gewährleistet und Defekte in gestanzten oder geformten Teilen verhindert.

Wie erreicht die Richtmaschine/Planheitsmaschine Planheit?

Das Band läuft durch versetzte Arbeitswalzen, die alternierende Biegespannungen über der Streckgrenze ausüben, was zu plastischer Verformung führt und die Coil-Krümmung dauerhaft entfernt. Die Anzahl der Walzen, ihr Durchmesser und der Walzenspalt bestimmen die Richtintensität.

Was sind die typischen Spezifikationen einer Richtmaschine/Planheitsmaschine?

Typische Bereiche umfassen Bandbreite 300-2000 mm, Dicke 0,1-6,0 mm, Liniengeschwindigkeit 30-120 m/min, Planheitstoleranz ±0,05-±0,2 mm/m und 5-23 Arbeitswalzen. Dies sind Referenzbereiche; bestätigen Sie mit dem Hersteller für Ihre Anwendung.

Welche Normen sind für Richtmaschinen/Planheitsmaschinen relevant?

Relevante Normen umfassen ISO 1071 für Planheitstoleranz, IEC 60038 für Versorgungsspannung, IEC 61131-2 für Steuerspannung und IEC 60529 für Schutzart. Diese sind Beschaffungsreferenzen, keine Zertifizierungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Richtmaschine / Planheitsmaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Richtmaschine / Planheitsmaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Pulverzufuhrbehälter
Nächstes Produkt
Richtrollen
AngebotChat