Strukturierte Fertigungsdaten · 2026

Obermesser

Auf Basis strukturierter CNFX-Herstellerprofile wird Obermesser im Bereich Herstellung von Metallwaren anhand von Messerlänge bis Messerhöhe eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Obermesser wird durch die Baugruppe aus Schneidkante und Klingenkörper beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Das stationäre Schneidmesser in einer Tafelschere, das zusammen mit dem Untermesser Blech schneidet.
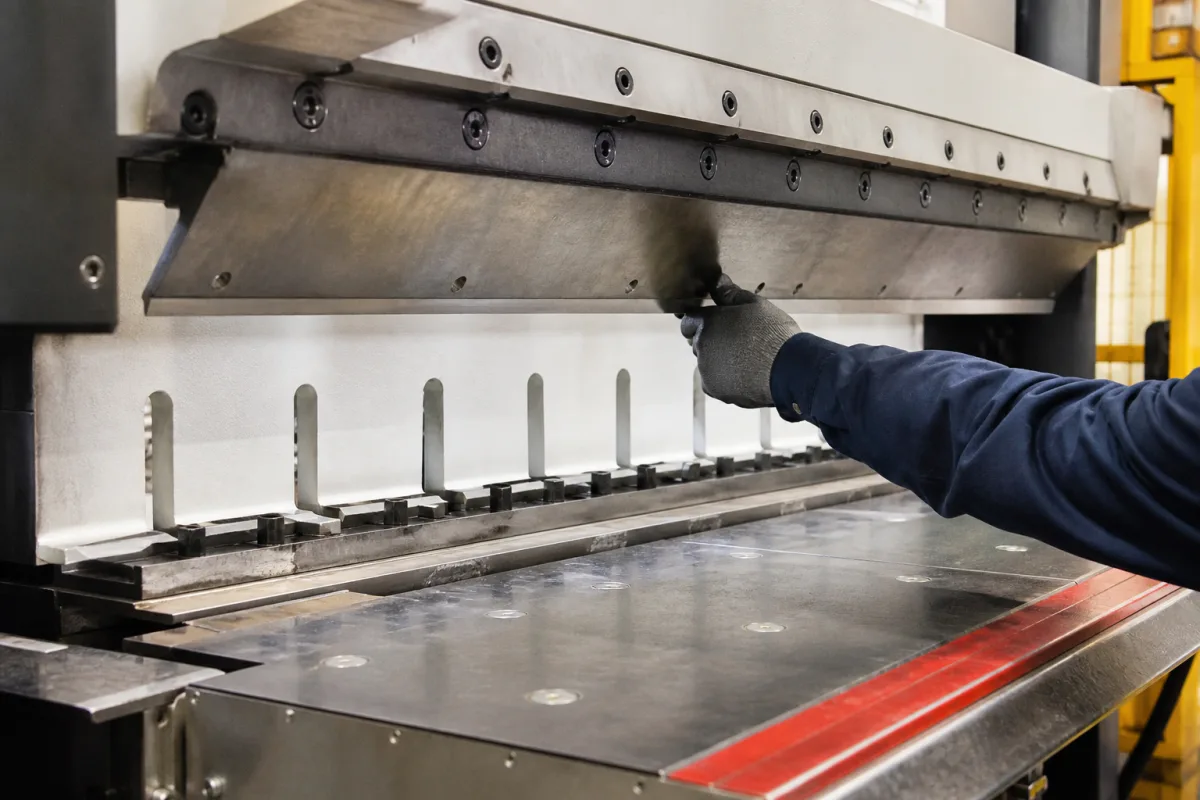
Obermesser in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Obermesser

Technische Definition

Das Obermesser ist eine kritische Komponente einer Blechtafelschere, typischerweise in fester Position am Stößel oder Balken der Maschine montiert. Es fungiert als primäre Schneidkante, die sich nach unten bewegt, um das Untermesser zu treffen, und so eine Scherwirkung erzeugt, die Blechmaterialien sauber durchtrennt. Die präzise Ausrichtung und Schärfe des Messers sind entscheidend für genaue Schnitte mit minimaler Gratbildung. Dieses Bauteil wird aus Materialien wie Werkzeugstahl, Schnellarbeitsstahl oder hartmetallbestücktem Stahl hergestellt, die aufgrund ihrer Verschleißfestigkeit und Zähigkeit ausgewählt werden. Zu den wichtigsten Parametern gehören die Messerlänge (1000–6000 mm), die der Scherbettbreite entsprechen muss, die Messerhöhe (60–200 mm) für Steifigkeit und Schnittleistung sowie die Messerdicke (12–50 mm) zur Vermeidung von Durchbiegung. Der Schneidwinkel (1–3°) beeinflusst die erforderliche Schnittkraft und Gratbildung, während die Härte (HRC 58–62) Verschleißfestigkeit und Zähigkeit ausbalanciert. Werkstoffgüten wie Cr12MoV, H13 und 9CrSi werden unter GB/T 1299 referenziert, aber die Auswahl muss auf dem zu scherenden Material basieren. Die Oberflächenrauheit (Ra 0,4–0,8 μm) verbessert die Schnittqualität, und die Ebenheitstoleranz (±0,02 mm) gewährleistet einen gleichmäßigen Schneidspalt. Die Parallelitätstoleranz (±0,03 mm) ist entscheidend für die Messerausrichtung. Die Betriebstemperatur reicht von -20°C bis 80°C, um thermische Erweichung zu vermeiden. Das Gewicht variiert je nach Abmessungen und Material zwischen 50 und 500 kg. Diese Werte sind Referenzbereiche des Verzeichnisses; verifizieren Sie modellspezifische Spezifikationen vor dem Kauf mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Das Obermesser arbeitet nach dem Prinzip des Scherens. Wenn die Tafelschere aktiviert wird, senkt sich das Obermesser vertikal in Richtung des stationären Untermessers. Wenn die beiden Messer mit minimalem Abstand aufeinandertreffen, üben sie entgegengesetzte Kräfte auf das Blech aus, was zu plastischer Verformung und schließlich zum Bruch entlang der Schnittlinie führt. Der Winkel des Messers (Neigungswinkel) hilft, die erforderliche Schnittkraft zu reduzieren.

Hauptmaterialien

Werkzeugstahl, Schnellarbeitsstahl, Hartmetall-bestückter Stahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Messerlänge1000–6000 mmMust match shear bed width
Messerhöhe60–200 mmDetermines rigidity and cutting capacity
Messerdicke12–50 mmThicker blades resist deflection
Schnittwinkel1–3 °Affects cutting force and burr formation
HärteHRC 58–62Balances wear resistance and toughness
WerkstoffgüteCr12MoV, H13, 9CrSiSelect based on sheared materialGB/T 1299
OberflächenrauheitRa 0.4–0.8 μmSmoother finish improves cut quality
Ebenheitstoleranz±0.02 mmEnsures uniform cutting gap
Parallelitätstoleranz±0.03 mmCritical for blade alignment
Betriebstemperatur-20–80 °CAvoid thermal softening above 80°C
Gewicht50–500 kgDepends on dimensions and material

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Schneidkante
    Primäre Scherfläche, die mit dem Material in Kontakt kommt und es schneidet
  • Klingenkörper
    Strukturelle Stütze, die die Steifigkeit während Schneidvorgängen aufrechterhält

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (stationäre Komponente, erfährt Scherkraft, nicht Druck)
Durchflussrate:N/A (stationäre Komponente, kein Durchfluss)
Betriebstemperatur:Umgebungstemperatur bis 150 °C für Standard-Kohlenstoffstahlmesser, höher mit speziellen Legierungen
Montage- und Anwendungskompatibilität
Kohlenstoffstahlbleche (Baustahl)EdelstahlblecheAluminiumbleche
Nicht geeignet: Abrasive Materialien (Faserverbundwerkstoffe, Keramik) oder korrosive Umgebungen ohne Schutzbeschichtungen
Auslegungsdaten
  • Materialstärke (mm)
  • Material-Zugfestigkeit (MPa)
  • Erforderliche Schnittlänge (mm)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
Scherkraft: 50-500 kN, Messerspalt: 0,05-0,15 mm pro mm Materialstärke, Messerwinkel: 85-89 Grad.
Belastungs- und Ausfallgrenzen
Kantenhärte fällt unter 58 HRC, Spalt überschreitet 0,25 mm pro mm Materialstärke, Messerdurchbiegung überschreitet 0,02 mm unter Maximalbelastung.
Adhäsiver Verschleiß (Fressen) an der Messerkante aufgrund hohen Kontaktdrucks, der die Streckgrenze des Materials überschreitet (typischerweise >700 MPa), was zu plastischer Verformung und Kantenabrundung führt.
Fertigungskontext
Obermesser wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische Belastung durch wiederholte Schneidvorgänge, die zu Spannungskonzentration an den Messerkanten oder Befestigungspunkten führt.
Stumpfwerden und Verformung der Schneidkante
Ursache: Materialverschlechterung durch falsche Schneidwinkel, übermäßige Vorschubgeschwindigkeiten oder Schneiden von härteren Materialien als die Messerauslegung vorsieht.
Wartungsindikatoren
  • Sichtbare Kantenausbrüche oder ungleichmäßige Verschleißmuster entlang der Schneidfläche.
  • Ungewöhnliche Vibrationen oder hörbare Klopfgeräusche während des Betriebs, die auf ein Messerungleichgewicht oder Montageprobleme hindeuten.
Technische Hinweise
  • Regelmäßige Überwachung des Kantenzustands mit Dickenmessgeräten und Sichtprüfungen implementieren, um Verschleiß vor einem kritischen Ausfall zu erkennen.
  • Schneidparameter (Geschwindigkeit, Vorschub, Materialkompatibilität) optimieren und eine korrekte Messerausrichtung sicherstellen, um ungleichmäßige Spannungsverteilung zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 10083-3 - VergütungsstähleCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Kantendicke: +/-0,05 mm
  • Messerplanheit: 0,08 mm pro 100 mm Länge
Qualitätsprüfung
  • Härteprüfung nach Rockwell (HRC)
  • Maßliche Prüfung mit Koordinatenmessgerät (KMG)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kaltverfestigung des Messerkantenmaterials über 65 HRC hinaus → Mikrorissbildung und -ausbreitung entlang der Hartmetallgrenzen → Kontrolliertes Anlassen bei 200-250 °C für 2 Stunden nach dem Schleifen, um eine Härte von 60-62 HRC beizubehalten.
Fehlausrichtung von mehr als 0,05 mm zwischen den Montageflächen von Ober- und Untermesser → Ungleichmäßiges Verschleißmuster, das zu lokalisierten Kantenausbrüchen führt → Präzisionsgeschliffene Montageflächen mit einer Planheitstoleranz von 0,01 mm und einer Rechtwinkligkeit von 0,02 mm/300 mm.

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Obermesser

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

KHEMED INDUSTRIES CO.,PTE LTD.
Kunshan · CN
Fertigt außerdem: Lower Blade
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Upper blade”
Quellseite ansehen ↗ khemed.com · geprüft am 2026-09-05

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Anfrage

Beschaffungsinformationen anfragenfür Obermesser

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Materialien werden für das Obermesser verwendet?

Gängige Materialien sind Werkzeugstahl, Schnellarbeitsstahl und hartmetallbestückter Stahl. Spezifische Güten wie Cr12MoV, H13 und 9CrSi werden unter GB/T 1299 referenziert, aber die Auswahl hängt vom zu scherenden Material ab.

Wie wähle ich die richtige Messerlänge?

Die Messerlänge muss der Scherbettbreite entsprechen, typischerweise im Bereich von 1000 bis 6000 mm. Überprüfen Sie immer die genaue Bettbreite Ihrer Maschine, bevor Sie bestellen.

Welche Bedeutung hat der Schneidwinkel?

Der Schneidwinkel (1–3°) beeinflusst die erforderliche Schnittkraft und Gratbildung. Ein geeigneter Winkel reduziert die Kraft und verbessert die Schnittqualität, aber die optimale Einstellung hängt vom Material und der Dicke ab.

Warum ist die Ebenheitstoleranz wichtig?

Die Ebenheitstoleranz (±0,02 mm) gewährleistet einen gleichmäßigen Schneidspalt zwischen Ober- und Untermesser, was für saubere Schnitte und konsistente Leistung unerlässlich ist. Abweichungen können zu schlechter Schnittqualität und erhöhtem Verschleiß führen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Obermesser?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Oberflächenbearbeitungsstation
Nächstes Produkt
Paneelverbindungssystem
AngebotChat