Strukturierte Fertigungsdaten · 2026

Oberflächenbearbeitungsstation

Auf Basis strukturierter CNFX-Herstellerprofile wird Oberflächenbearbeitungsstation im Bereich Herstellung von Metallwaren anhand von Arbeitsbreite bis Vorschubgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Oberflächenbearbeitungsstation wird durch die Baugruppe aus Endbearbeitungswerkzeugkopf und Werkstückspannvorrichtung beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine Station in einem integrierten Produktionssystem, die die endgültige Oberflächenbehandlung von geformten Metallkomponenten durchführt.

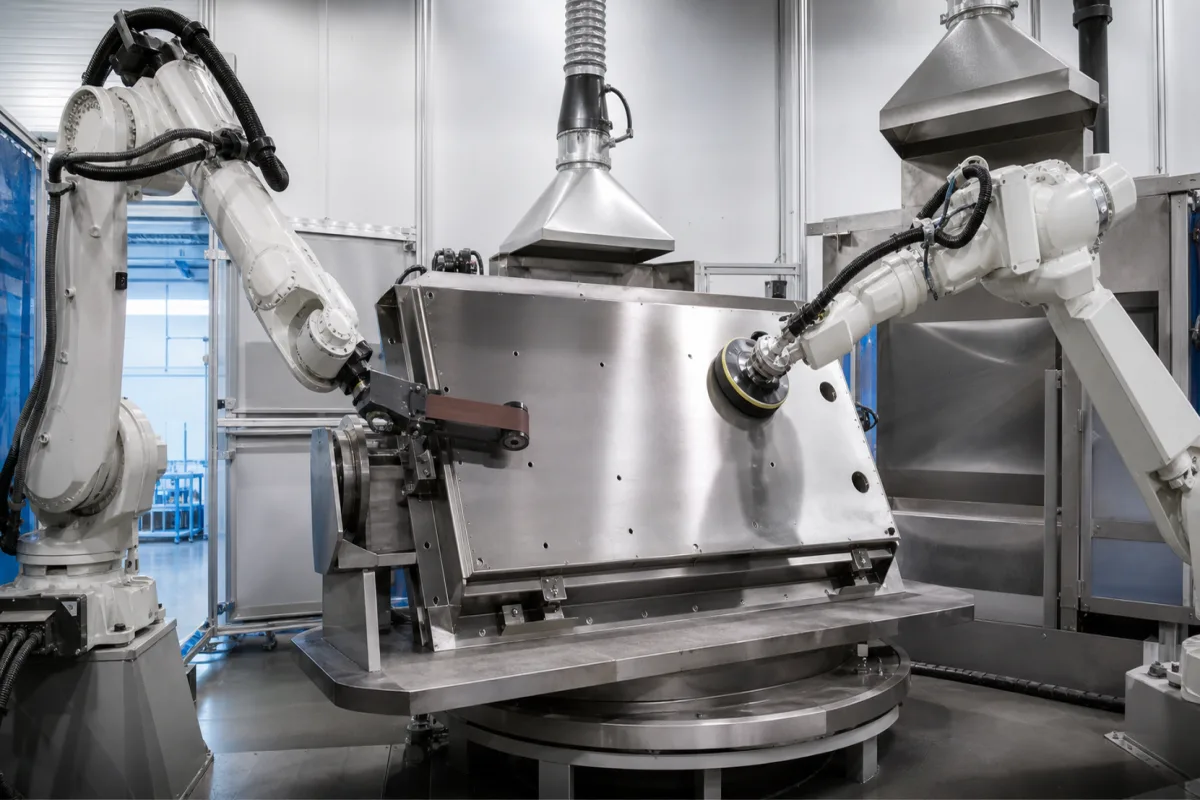
Oberflächenbearbeitungsstation in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Oberflächenbearbeitungsstation ist eine Komponente des integrierten Metallform- und Oberflächenbearbeitungsproduktionssystems. Sie ist für die Durchführung endgültiger Oberflächenbehandlungsprozesse an Metallwerkstücken verantwortlich, die anfängliche Formgebungsoperationen durchlaufen haben. Die Station wendet verschiedene Veredelungstechniken an, um Oberflächeneigenschaften zu verbessern, das Erscheinungsbild zu optimieren und Komponenten für die anschließende Montage oder Endanwendung vorzubereiten. Sie empfängt geformte Komponenten über automatisierte Transfersysteme und unterzieht sie kontrollierten Prozessen wie Polieren, Schleifen, Entgraten, Beschichten oder Oberflächentexturierung. Diese Operationen werden mit speziellen Werkzeugen und Geräten unter präzisen Umgebungsbedingungen durchgeführt, um eine gleichbleibende Oberflächenqualität und Maßgenauigkeit zu erreichen. Die Station ist für die Verarbeitung von Werkstücken aus Edelstahl, Aluminiumlegierung und Kohlenstoffstahl ausgelegt. Zu den wichtigsten Parametern gehören: Arbeitsbreite 600–2000 mm, Vorschubgeschwindigkeit 2–10 m/min, erreichbare Oberflächenrauheit Ra 0,2–1,6 μm (gemäß ISO 4287), Bandgeschwindigkeit 15–35 m/s, Motorleistung 5,5–22 kW, Stromversorgung 380–415 V AC (gemäß IEC 60038), Luftverbrauch 0,5–2,0 m³/min, Betriebstemperatur 5–40 °C, relative Luftfeuchtigkeit 30–85%, Schutzart IP54–IP65 (gemäß IEC 60529), Geräuschpegel 75–85 dB(A) (gemäß ISO 11202), Maschinengewicht 1500–5000 kg und Stellfläche (L×B×H) 2500×1500×2000 bis 6000×2500×2500 mm. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Station ist ein kritischer Bestandteil des Produktionssystems und stellt sicher, dass Metallkomponenten die erforderlichen Oberflächenqualitätsstandards erfüllen, bevor sie weiterverarbeitet oder endgültig verwendet werden. Sie ist keine eigenständige Maschine, sondern eine integrierte Einheit innerhalb eines größeren Systems. Für die Beschaffung verifizieren Sie modellspezifische Spezifikationen und die Einhaltung geltender Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Die Station empfängt geformte Metallkomponenten über automatisierte Transfersysteme. Anschließend unterzieht sie diese kontrollierten Oberflächenbehandlungsprozessen wie Polieren, Schleifen, Entgraten, Beschichten oder Oberflächentexturierung. Diese Operationen werden mit speziellen Werkzeugen und Geräten unter präzisen Umgebungsbedingungen durchgeführt, um eine gleichbleibende Oberflächenqualität und Maßgenauigkeit zu erreichen. Die Station arbeitet innerhalb spezifizierter Parameter für Arbeitsbreite, Vorschubgeschwindigkeit, Bandgeschwindigkeit und Motorleistung, um eine effiziente Materialabtragung und Oberflächenveredelung zu gewährleisten. Umgebungssteuerungen halten Temperatur und Luftfeuchtigkeit in akzeptablen Bereichen, um Defekte zu vermeiden. Die Station ist für die Integration mit vorgelagerten und nachgelagerten Prozessen ausgelegt, mit automatisierter Handhabung für den kontinuierlichen Betrieb.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Arbeitsbreite600–2000 mmDetermines maximum part size that can be processed.
Vorschubgeschwindigkeit2–10 m/minAffects throughput and surface finish quality.
Erreichbare OberflächenrauheitRa 0.2–1.6 μmLower Ra requires finer abrasive and slower feed.ISO 4287
Bandgeschwindigkeit15–35 m/sHigher speed improves cut but increases heat.
Motorleistung5.5–22 kWSufficient power for heavy stock removal.
Stromversorgung380–415 V ACThree-phase, 50/60 Hz.IEC 60038
Luftverbrauch0.5–2.0 m³/minFor pneumatic tensioning and dust extraction.
Betriebstemperatur5–40 °COutside range may affect abrasive life and electronics.
Relative Luftfeuchtigkeit30–85 %Non-condensing; high humidity may cause rust.
SchutzartIP54–IP65IP65 for dusty environments.IEC 60529
Geräuschpegel75–85 dB(A)At operator position; hearing protection may be required.ISO 11202
Maschinengewicht1500–5000 kgDepends on width and options.
Stellfläche (L×B×H)2500×1500×2000 – 6000×2500×2500 mmVaries with configuration and automation level.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Kohlenstoffstahl

Komponenten / BOM

Components / BOM
  • Endbearbeitungswerkzeugkopf
    Wendet Oberflächenbehandlung auf Werkstücke an, unter Verwendung verschiedener Werkzeuge wie Schleifscheiben, Bürsten oder Beschichtungsapplikatoren
    Material: Werkzeugstahl
  • Werkstückspannvorrichtung
    Sichert und positioniert Metallkomponenten während der Endbearbeitung, um eine gleichmäßige Behandlung zu gewährleisten
    Material: Vergüteter Stahl
  • Staubabsaugsystem
    Entfernt Partikel und Abfall, die während der Oberflächenbearbeitungsprozesse entstehen, um einen sauberen Betrieb aufrechtzuerhalten
    Material: Edelstahl
  • Schleifband
    Die verbrauchbare Schleiffläche, die die Materialabtragung durchführt.
  • Schleifbandmotor
    Bewegt das Band mit der eingestellten Geschwindigkeit; seine Nennleistung entspricht der Motorleistung der Station.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Abrasive Partikelkontamination im Prozessfluid mit Durchmesser >15 µm bei Konzentration >1000 Partikel/mL Progressiver Verschleiß von Präzisionssprühdüsen mit Vergrößerung der Öffnungsdurchmesser von 0,5 mm auf >0,8 mm Zweistufiges Filtersystem mit 5 µm Absolutfiltern und Echtzeit-Partikelzählung mit automatischer Umgehung bei >500 Partikel/mL installieren
Elektrolytische Korrosion aufgrund galvanischer Potentialdifferenz >0,25 V zwischen Edelstahl 316L Sprühleitungen und Aluminium 6061 Montagewinkeln in chloridhaltiger Lösung Lokalisierte Lochfraßkorrosion an unterschiedlichen Metallgrenzflächen mit Penetrationsrate >0,5 mm/Jahr Kathodischen Schutz mit Opferanoden aus Zink implementieren und dielektrische Isolationsbeschichtungen mit mindestens 500 µm Dicke an allen unterschiedlichen Metallverbindungen anwenden

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 MPa (5-30 bar) Hydraulikdruck, 20-80°C Prozesstemperatur, 0,1-1,0 m/s Fördergeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 3,5 MPa (35 bar) verursacht Dichtungsextrusionsversagen; Prozesstemperatur über 120°C initiiert Polymerabbau der Dichtungen; Fördergeschwindigkeit über 1,5 m/s erzeugt Zentrifugalkräfte über 15g auf rotierende Komponenten.
Dichtungsversagen tritt durch Extrusion durch Spaltspiele auf, wenn der Druckunterschied die Materialstreckgrenze überschreitet (EPDM-Gummi: 10 MPa Streckgrenze). Thermischer Abbau folgt Arrhenius-Kinetik, wobei die Vernetzungsdichte des Dichtungsmaterials exponentiell über 120°C abnimmt. Mechanisches Versagen bei hohen Geschwindigkeiten resultiert aus Zentrifugalspannungen, die die Dauerfestigkeitsgrenze der Aluminiumlegierung 6061-T6 (90 MPa bei 10^7 Zyklen) überschreiten.
Fertigungskontext
Oberflächenbearbeitungsstation wird innerhalb von Herstellung von Metallwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Bis zu 5 bar (72,5 psi)
Durchflussrate:10-100 L/min (2,6-26,4 gal/min)
Betriebstemperatur:Umgebungstemperatur bis 80°C (176°F)
Montage- und Anwendungskompatibilität
EdelstahlkomponentenAluminiumlegierungsteileTitan-Luftfahrtkomponenten
Nicht geeignet: Hochreine Halbleiterwafer (erfordert Reinraumumgebung)
Auslegungsdaten
  • Maximale Bauteilabmessungen (L×B×H)
  • Erforderlicher Durchsatz (Teile/Stunde)
  • Oberflächengütespezifikation (Ra-Wert in Mikrometer)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Abrasive Verschleiß an Sprühdüsen
Ursache: Schwebeteilchen im Bearbeitungsmedium verursachen Erosion der Düsenöffnungen, was zu ungleichmäßigen Sprühbildern und reduzierter Effizienz führt.
Korrosion von Pumpenkomponenten
Ursache: Chemischer Angriff durch saure oder alkalische Bearbeitungslösungen, beschleunigt durch hohe Temperaturen und unzureichende Materialauswahl.
Wartungsindikatoren
  • Unregelmäßiges Sprühbild oder reduzierte Abdeckfläche während des Betriebs
  • Ungewöhnliche Vibrationen oder laute Klopfgeräusche von der Pumpenbaugruppe
Technische Hinweise
  • Regelmäßige Filtration des Bearbeitungsmediums zur Entfernung abrasiver Partikel und Verlängerung der Düsenlebensdauer implementieren
  • Korrosionsbeständige Materialien für benetzte Teile verwenden und ein routinemäßiges Programm zur Überwachung der Chemikalienkonzentration etablieren

Konformität und Fertigungsnormen

Referenznormen
ISO 1302:2002 - Geometrische Produktspezifikationen (GPS) - Angabe der Oberflächenbeschaffenheit in der technischen ProduktdokumentationANSI B46.1 - Oberflächentextur (Oberflächenrauheit, Welligkeit und Rillenrichtung)DIN 4768 - Bestimmung der Oberflächenrauheitskenngrößen Ra, Rz, Rmax mit elektrischen Tastschnittgeräten; Begriffe, Messbedingungen
Fertigungsgenauigkeit
  • Oberflächenrauheit (Ra): +/- 0,2 µm
  • Ebenheit: 0,05 mm pro 300 mm
Qualitätsprüfung
  • Oberflächenrauheitsmessung (mit Profilometer)
  • Visuelle Inspektion unter kontrollierter Beleuchtung (gemäß ISO 8501-1)

Hersteller von Oberflächenbearbeitungsstation

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-CNC-Bohrmaschine

Die Aluminium-CNC-Bohrmaschine ist eine eigenständige computergesteuerte Bohranlage, die speziell für die Bearbeitung von Aluminium entwickelt wurde.

Spezifikationen ansehen ->
Aluminium-CNC-bearbeitetes Lagergehäuse

Dieses CNC-bearbeitete Aluminiumbauteil ist dafür ausgelegt, Lager in mechanischen Baugruppen sicher zu montieren und zu schützen.

Spezifikationen ansehen ->
Aluminium-CNC-Bearbeitungszelle

Die Aluminium-CNC-Bearbeitungszelle ist ein modulares Produktionssystem, das mehrere CNC-Maschinen, Materialhandhabung und Automatisierung für die Herstellung von Aluminiumteilen integriert.

Spezifikationen ansehen ->
CNC-Fräsmaschine für Aluminium

Eine eigenständige CNC-Fräsmaschine, die speziell für die Bearbeitung kundenspezifischer Aluminiumkomponenten aus massiven Blöcken oder Gussteilen entwickelt wurde.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien kann die Oberflächenbearbeitungsstation verarbeiten?

Die Station ist für die Verarbeitung von Metallkomponenten aus Edelstahl, Aluminiumlegierung und Kohlenstoffstahl ausgelegt, wie in den Produktspezifikationen aufgeführt.

Welche Oberflächenrauheit ist erreichbar?

Die Station kann eine Oberflächenrauheit von Ra 0,2–1,6 μm gemäß ISO 4287 erreichen. Der tatsächliche Wert hängt vom verwendeten Schleifmittel und der Vorschubgeschwindigkeit ab.

Welche Anforderungen an die Stromversorgung bestehen?

Die Station benötigt eine Drehstromversorgung von 380–415 V AC, 50/60 Hz, gemäß IEC 60038. Verifizieren Sie die genaue Anforderung mit dem Hersteller.

Ist die Station für staubige Umgebungen geeignet?

Die Station hat eine Schutzart von IP54–IP65 gemäß IEC 60529 und ist damit für staubige Umgebungen geeignet. Bestätigen Sie die spezifische Schutzart für Ihr Modell.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Metallwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Oberflächenbearbeitungsstation

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Oberflächenbearbeitungsstation?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Mutterbolzen
Nächstes Produkt
Obermesser
AngebotChat