Auf Basis strukturierter CNFX-Herstellerprofile wird Industrielle Teigteilermesser-Baugruppe im Bereich Lebensmittelherstellung anhand von Anzahl der Schneidblätter bis Schnittbreite eingeordnet.
Ein typisches Industrielle Teigteilermesser-Baugruppe wird durch die Baugruppe aus Primäres Schneidmesser/Schneiddraht und Klingenhalter / Rahmen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Präzisionsschneidbaugruppe zum Portionieren von Teig in industriellen Bäckereiproduktionslinien.
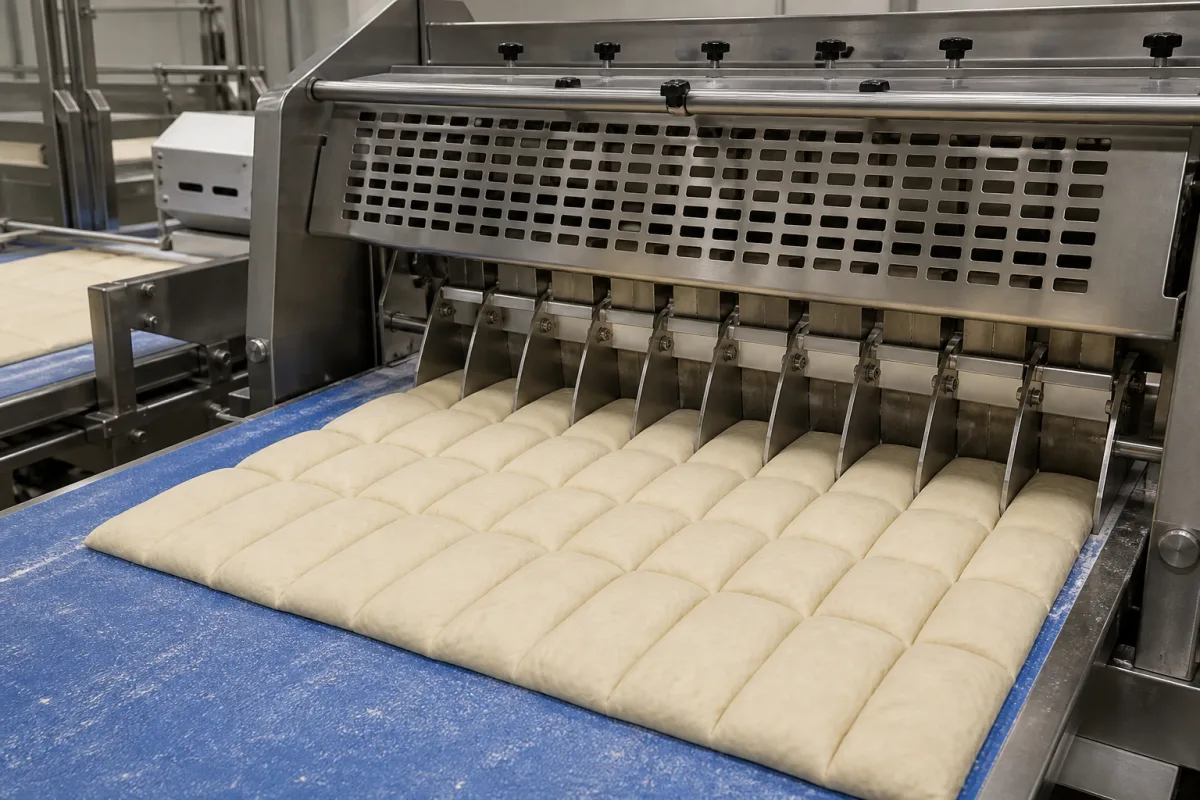
Die Baugruppe arbeitet mechanisch: Angetriebene Klingen oder Drähte in einem starren Rahmen schneiden durch den Teig, während er durch einen Teigteilertrichter läuft. Die Klingen bewegen sich synchron und schneiden den Teig in einzelne Portionen mit vorbestimmtem Gewicht und Volumen. Der Schneidvorgang wird vom Antriebssystem des Teilers gesteuert, das hydraulisch oder pneumatisch sein kann und Druck bis zum Nennmaximum aufbringt. Die Klingengeometrie und Schnitttoleranz gewährleisten gleichmäßige Portionsgrößen, die für konsistente Backergebnisse entscheidend sind. Das Design der Baugruppe ermöglicht die Anpassung des Portionsgewichts durch Änderung der Schnittfrequenz oder Klingenkonfiguration. Korrekte Ausrichtung und Spannung der Klingen sind für präzises Schneiden und zur Minimierung von Teiganhaftungen unerlässlich.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Anzahl der Schneidblätter | 12–48 Stück | Anzahl der einzelnen Schneidblätter oder Drähte in der Baugruppe |
| Schnittbreite | 200–600 mm | Gesamte effektive Schnittspanne der Baugruppe |
| Portionsgewicht Bereich | 20–500 g | Einstellbarer Zielgewichtbereich für einzelne Teigstücke (z.B. 50-200 g) |
| Maximaler Betriebsdruck | 1.6 bar | Maximaler hydraulischer oder pneumatischer Druck, für den die Baugruppe ausgelegt ist |
| Werkstoffhärte (Schneide) | 58–62 HRC | Rockwell-Härte der primären SchneidstahlkomponentenASTM E18 |
| Befestigungsschnittstelle | DIN 5480 N/A | Standardisierte Schnittstelle zur Befestigung an Trennwandmodellen (z.B. 'Typ B Flansch')DIN 5480 |
| Betriebstemperaturbereich | -10–60 °C | Below -10°C blade brittleness risk. |
| Schnitttoleranz | ±0.05 mm | Critical for uniform portion weights.ISO 2768-m |
| Klingenmaterial | 1.4110 | Stainless steel for food contact.DIN EN 10088 |
| Zyklusrate | 30–60 Zyklen/min | Higher rates may reduce accuracy. |
| Leistungsbedarf | 0.5–1.5 kW | Depends on drive motor. |
| Gewicht | 80–150 kg | Affects installation and handling. |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
| Betriebsdruck: | Max. 5 bar (72,5 psi) Hydraulikdruck |
| Weitere Spezifikationen: | Teigviskositätsbereich: 500-5000 cP, Aufschlämmungskonzentration: Nicht anwendbar (Festteigverarbeitung) |
| Betriebstemperatur: | 0°C bis 50°C (32°F bis 122°F) |
Herstellerprofile mit passender Produktionsfähigkeit in China.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Die Baugruppe verwendet lebensmittelechten Edelstahl (z.B. AISI 304, 316), gehärteten Werkzeugstahl und lebensmittelsichere Polymere wie PTFE oder POM für Führungen und Buchsen. Die Klingenmaterialgüte ist 1.4110 nach DIN EN 10088.
Die Schnitttoleranz beträgt ±0,05 mm nach ISO 2768-m, was für gleichmäßige Portionsgewichte entscheidend ist.
Der Betriebstemperaturbereich liegt bei -10°C bis 60°C. Unter -10°C besteht die Gefahr der Klingenversprödung.
Überprüfen Sie die Montageschnittstelle (DIN 5480) und bestätigen Sie modellspezifische Abmessungen und Parameter mit dem rechtlichen Hersteller oder Lieferanten.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.