Strukturierte Fertigungsdaten · 2026

Klebstoffauftragskopf

Auf Basis strukturierter CNFX-Herstellerprofile wird Klebstoffauftragskopf im Bereich Herstellung von Leder, Lederwaren und Schuhen anhand von Klebstoffdurchsatz bis Viskositätsbereich des Klebstoffs eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Klebstoffauftragskopf wird durch die Baugruppe aus Düsenspitze und Ventilkörper beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Komponente der Präzisionssohlenbefestigungsmaschine, die beim Zusammenbau Klebstoff präzise auf Schuhsohlen aufträgt.
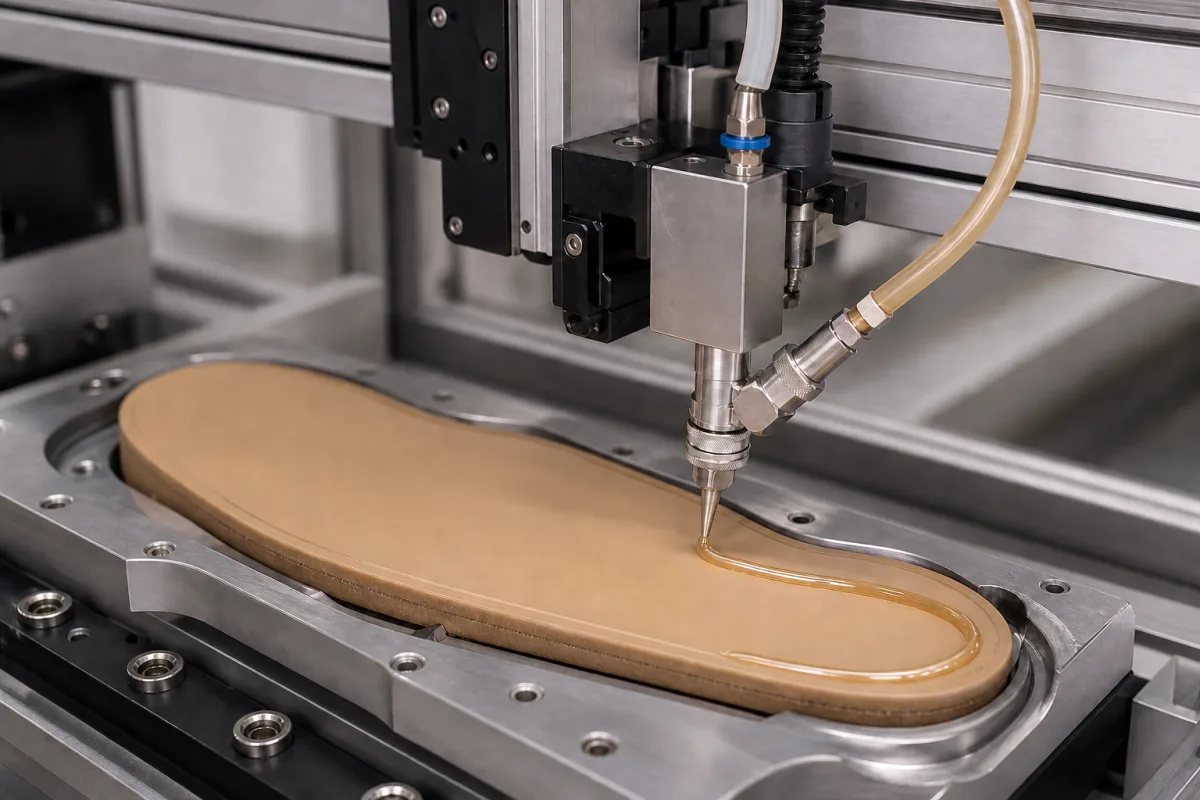
Klebstoffauftragskopf in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Klebstoffauftragskopf

Technische Definition

Der Klebstoffauftragskopf ist eine kritische Komponente der Präzisionssohlenbefestigungsmaschine, die für das kontrollierte Auftragen von Klebstoff auf Schuhsohlen vor deren Befestigung am Oberteil verantwortlich ist. Er gewährleistet ein gleichmäßiges, genaues und wiederholbares Auftragen von Klebstoff, was für die Bindungsfestigkeit, Haltbarkeit und Produktionseffizienz in der Schuhherstellung unerlässlich ist. Der Kopf ist für den Betrieb innerhalb definierter Parameter ausgelegt, einschließlich einer Klebstoffdurchflussrate von 0,5–2,0 l/min, einstellbar je nach Sohlengröße, und eines Viskositätsbereichs von 500–5000 mPa·s, wobei höhere Viskosität höheren Druck erfordert. Der Betriebsdruck ist mit 1,0–1,6 MPa angegeben, und die Auftragsbreite kann über die Düse von 10 bis 80 mm eingestellt werden. Die Positioniergenauigkeit beträgt ±0,05 mm und die Wiederholbarkeit ±0,02 mm, was eine konsistente Klebstofflinie gewährleistet. Der Betriebstemperaturbereich liegt bei 5–50°C, außerhalb dessen sich die Klebstoffviskosität ändert. Der Kopf bietet Schutzart IP54–IP65 gemäß IEC 60529 und arbeitet mit 24 V DC (±10%). Die Leistungsaufnahme beträgt 30–60 W, einschließlich Heizungen, falls verwendet. Der Körper besteht aus Edelstahl (SUS304, ASTM A276), und die Dichtungen sind aus FKM (ASTM D2000), beständig gegen Lösungsmittel. Das Gewicht beträgt 1,2–1,8 kg, geeignet für Roboterarmmontage, und das Anschlussgewinde ist G1/4 gemäß ISO 228-1. Diese Spezifikationen dienen als Referenzbereiche; tatsächliche Werte müssen mit dem Hersteller oder Lieferanten für spezifische Modelle und Anwendungen bestätigt werden. Der Kopf ist eine Komponente, kein eigenständiges Produkt, und seine Leistung hängt von der Integration mit dem Steuerungssystem und der Klebstoffversorgung der Präzisionssohlenbefestigungsmaschine ab.

Funktionsprinzip

Der Klebstoffauftragskopf erhält Klebstoff von einem Versorgungssystem, wie einer Pumpe oder einem Druckbehälter. Er verwendet eine Kombination aus mechanischer Führung, Druckregelung und einer Düse oder einem Auftragsspitze, um eine präzise Raupe, einen Sprühnebel oder ein Muster von Klebstoff auf die Sohlenoberfläche aufzutragen, wie vom Steuerungssystem der Maschine angewiesen. Der Betrieb des Kopfes wird durch einstellbare Parameter wie Durchflussrate, Druck und Auftragsbreite gesteuert, um die erforderliche Klebstoffablagerung zu erreichen. Das Steuerungssystem koordiniert die Bewegung des Kopfes und den Zeitpunkt der Abgabe, um eine genaue Platzierung zu gewährleisten. Das Design des Kopfes umfasst Materialien und Dichtungen, die korrosions- und lösungsmittelbeständig sind, und seine Schutzart ermöglicht den Betrieb in staubigen und feuchten Umgebungen. Das Funktionsprinzip beruht auf präziser Druck- und Durchflussregelung, um eine konsistente Klebstoffabgabe aufrechtzuerhalten, was für die Bindungsqualität und Produktionseffizienz entscheidend ist.

Hauptmaterialien

Edelstahl
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Klebstoffdurchsatz0.5–2.0 L/minAdjustable per sole size
Viskositätsbereich des Klebstoffs500–5000 mPa·sHigher viscosity requires higher pressure
Betriebsdruck1.0–1.6 MPa
Auftragsbreite10–80 mmAdjustable via nozzle
Positioniergenauigkeit±0.05 mmEnsures consistent adhesive line
Wiederholgenauigkeit±0.02 mmCritical for batch consistency
Betriebstemperatur5–50 °COutside range adhesive viscosity changes
SchutzartIP54–IP65Protects against dust and water jetsIEC 60529
Versorgungsspannung24 ±10% V DCFor solenoid valves and sensors
Leistungsaufnahme30–60 WIncludes heaters if used
GehäusematerialSUS304Corrosion resistantASTM A276
DichtungsmaterialFKMResistant to solventsASTM D2000
Gewicht1.2–1.8 kgLightweight for robotic arm
AnschlussgewindeG1/4Standard pneumatic fittingISO 228-1

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Düsenspitze
    Formt und lenkt den Klebstoffstrahl auf das Werkstück.
    Material: Vergüteter Werkzeugstahl oder Keramik
  • Ventilkörper
    Beherbergt den Mechanismus (Nadel, Magnetventil), der den Klebstofffluss startet/stoppt.
    Material: Edelstahl
  • Montagewinkel
    Befestigt den Applikationskopf am Bewegungssystem der Maschine.
    Material: Aluminiumlegierung
  • Lösungsmitteldichtungen
    Dichten Sie den Klebstoffpfad im Kopf ab, damit er lösemittelbasierte Klebstoffe ohne Korrosion verarbeiten kann.
  • Druckregelventil
    Hält den Klebstoff bei eingestelltem Druck, sodass die Raupe konsistent bleibt; einige Köpfe regeln stattdessen von der Zufuhrseite.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,1-0,5 MPa (max. 0,8 MPa)
Durchflussrate:0,5-5,0 ml/min (einstellbar)
Betriebstemperatur:15-40 °C (Betrieb), 5-60 °C (Lagerung)
slurry concentration:30-70 % Feststoffanteil nach Gewicht (max. Viskosität 5000 cP)
Montage- und Anwendungskompatibilität
PolyurethanklebstoffeWasserbasierte KontaktkleberHeißschmelzklebstoffe (EVA-basiert)
Nicht geeignet: Lösungsmittelbasierte Klebstoffe mit aggressiven Verdünnern (z.B. Aceton, MEK)
Auslegungsdaten
  • Sohlenoberfläche (cm²)
  • Fertigungslinien-Geschwindigkeit (Paare/Stunde)
  • Klebstofftyp/Viskosität
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 bar (7,25-43,5 psi) bei 0,1-2,0 ml/s Durchflussrate
Belastungs- und Ausfallgrenzen
Klebstoffviskosität überschreitet 5000 cP bei 25 °C oder Druck fällt unter 0,3 bar.
Scherverdünnungsversagen nicht-newtonscher Fluide: Die Klebstoffviskosität steigt exponentiell unterhalb der kritischen Scherrate von 100 s⁻¹ an, was zum Strömungsstopp führt.
Fertigungskontext
Klebstoffauftragskopf wird innerhalb von Herstellung von Leder, Lederwaren und Schuhen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verstopfung/Düsenblockade
Ursache: Aushärten oder Kontamination des Klebstoffs innerhalb der Düse oder des Strömungswegs, oft aufgrund unsachgemäßer Reinigung, Materialabbau oder Luftkontakt während Stillstandszeiten.
Dichtung/O-Ring-Degradation
Ursache: Chemischer Angriff oder Quellung durch Klebstofflösungsmittel, kombiniert mit mechanischem Verschleiß durch Druckzyklen und Fehlausrichtung, was zu Leckagen und Druckverlust führt.
Wartungsindikatoren
  • Unregelmäßiges oder pulsierendes Klebstoffraupenmuster während der Applikation
  • Hörbares Zischen oder Tropfen vom Kopf, das auf Dichtungsversagen oder interne Leckage hinweist
Technische Hinweise
  • Einführung eines strikten Spül- und Reinigungsprotokolls mit kompatiblen Lösungsmitteln unmittelbar nach jeder Nutzung, um das Aushärten von Klebstoff in kritischen Passagen zu verhindern.
  • Etablierung eines vorbeugenden Wartungsplans zur Inspektion und zum Austausch von Dichtungen/O-Ringen basierend auf Klebstofftyp und Betriebszyklen, unter Gewährleistung korrekter Ausrichtung beim Wiederzusammenbau.

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B46.1-2019 OberflächenbeschaffenheitDIN EN 1090-2:2018 Ausführung von Stahltragwerken und Aluminiumtragwerken
Fertigungsgenauigkeit
  • Düsenbohrungsdurchmesser: +/-0,01 mm
  • Ebenheit der Montagefläche: 0,05 mm
Qualitätsprüfung
  • Maßliche Verifizierung mit KMM (Koordinatenmessmaschine)
  • Druckabfall-Lecktest bei 150% des Betriebsdrucks
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Klebstoffkristallisation aufgrund von Temperaturzyklen unter 15 °C → Düsenblockade mit 0,1 mm Durchmesserreduktion → Integriertes Peltier-Heizelement, das eine Düsentemperatur von 25±2 °C aufrechterhält
Isolationsdurchschlag der Magnetspule bei >85 °C Umgebungstemperatur → Festgeklemmtes Ventil verursacht 300 % Überapplikation → Magnetdraht der Klasse H (180 °C ausgelegt) mit thermischer Abschaltung bei 75 °C

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Klebstoffauftragskopf

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Klebstoffauftragskopf

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist der Durchflussbereich des Klebstoffs bei diesem Kopf?

Die Klebstoffdurchflussrate ist je nach Sohlengröße einstellbar, mit einem Referenzbereich von 0,5–2,0 l/min. Die tatsächlichen Durchflusseinstellungen hängen von der spezifischen Anwendung ab und müssen mit dem Hersteller bestätigt werden.

Welche Materialien werden im Kopf verwendet?

Der Körper besteht aus Edelstahl (SUS304, ASTM A276), und die Dichtungen sind aus FKM (ASTM D2000), das beständig gegen Lösungsmittel ist. Diese Materialien bieten Korrosionsbeständigkeit und Haltbarkeit in industriellen Umgebungen.

Wie hoch ist die Schutzart?

Der Kopf hat eine Schutzart von IP54–IP65 gemäß IEC 60529, die gegen Staub und Wasserstrahlen schützt. Dies macht ihn für Umgebungen mit Staub oder Feuchtigkeit geeignet.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Herstellung von Leder, Lederwaren und Schuhen

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Klebstoffauftragskopf?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Kantenvorbereitungseinheit
Nächstes Produkt
Klebstoffauftragssystem
AngebotChat