Strukturierte Fertigungsdaten · 2026

Automatisiertes Schuhmontagesystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Schuhmontagesystem im Bereich Herstellung von Schuhen anhand von Maximale Produktionsrate bis Systemgrundfläche eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Schuhmontagesystem wird durch die Baugruppe aus Roboter-Oberhandhabungsmodul und Präzisionssohlenanleger beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integrierte Produktionslinie für die automatisierte Schuhherstellung mit modularen Montagestationen.
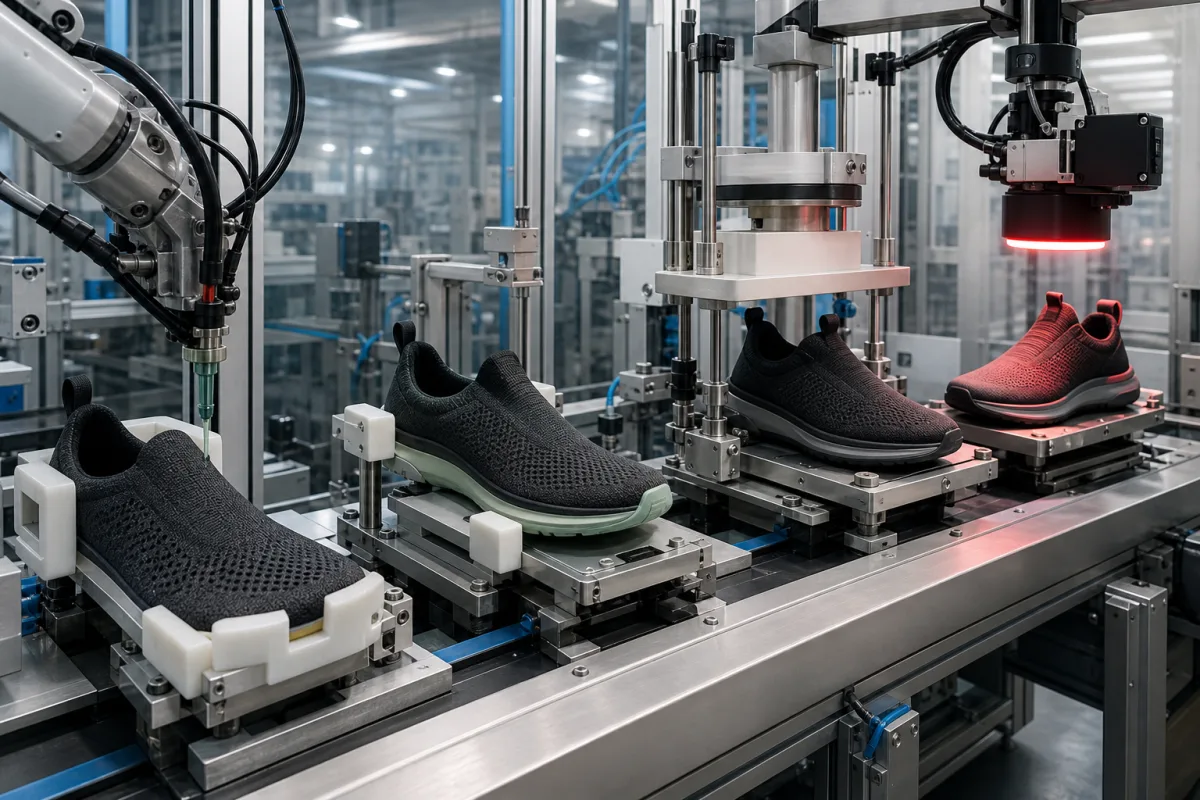
Automatisiertes Schuhmontagesystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Schuhmontagesystem ist eine umfassende industrielle Lösung für die automatisierte Herstellung verschiedener Schuharten. Es integriert mehrere Prozesse – einschließlich Obermaterialnähen, Sohlenbefestigung, Zwicken und Endbearbeitung – in eine koordinierte Produktionslinie. Das System besteht aus modularen Montagestationen, die je nach Produktionsanforderungen konfiguriert werden können, um eine hohe Stückzahl bei gleichbleibender Qualität über verschiedene Schuhdesigns hinweg zu ermöglichen. Als zentrale Produktionsanlage unterstützt es Schuhhersteller in globalen Lieferketten, reduziert die Abhängigkeit von Arbeitskräften und verbessert die Produktionseffizienz.

Das System arbeitet mit programmierbaren Automatisierungssteuerungen, die Roboterarme, Fördersysteme und spezielle Montagestationen koordinieren. Diese Komponenten verarbeiten Schuhkomponenten sequenziell durch präzise mechanische Vorgänge und Klebstoffauftrag. Das modulare Design ermöglicht Flexibilität bei der Anpassung an verschiedene Schuhmodelle und Produktionsmengen.

Wichtige technische Parameter umfassen eine maximale Produktionsrate von 120–240 Paaren pro Stunde, eine Systemfläche von 50–120 Quadratmetern und einen Stromverbrauch von 15–30 kW. Die Zykluszeit beträgt 15–30 Sekunden pro Paar, die Umrüstzeit zwischen Modellen 10–20 Minuten. Das System erfordert einen Betriebsdruck von 1,0–1,6 bar, arbeitet in einem Temperaturbereich von 10–40 °C und einer relativen Luftfeuchtigkeit von 30–70 % RH (nicht kondensierend). Die Stromversorgung ist dreiphasig, 380–480 V AC, 50/60 Hz (IEC 60038). Die Positioniergenauigkeit für Roboterstationen beträgt ±0,1 mm. Das Maschinengewicht variiert je nach Konfiguration zwischen 5000–15000 kg. Der Geräuschpegel am Bedienerplatz beträgt ≤75 dB(A) (ISO 11201), und die Schutzart ist IP54–IP65 (IEC 60529).

Verwendete Materialien umfassen Edelstahlrahmen, Industrie-Polymere, Präzisionslager und Aluminiumlegierungskomponenten. Diese Materialien sind für Langlebigkeit und Leistung in industriellen Umgebungen ausgewählt.

Alle aufgeführten Werte sind Referenzbereiche und müssen mit dem rechtlichen Hersteller oder Lieferanten für spezifische Modelle und Anwendungen verifiziert werden. Genannte Normen dienen nur als Beschaffungs- und Verifikationsreferenz und implizieren keine Zertifizierung oder Konformität eines bestimmten Produkts.

Funktionsprinzip

Das System verwendet programmierbare Automatisierungssteuerungen, um Roboterarme, Fördersysteme und spezielle Montagestationen zu koordinieren. Schuhkomponenten werden sequenziell durch präzise mechanische Vorgänge und Klebstoffauftrag verarbeitet. Die Steuerungen verwalten Zeitpunkt und Reihenfolge jeder Station und gewährleisten eine konsistente Montage. Sensoren und Rückkopplungsschleifen überwachen Positionierung und Qualität und ermöglichen Anpassungen in Echtzeit. Das modulare Design ermöglicht eine Neukonfiguration für verschiedene Schuhmodelle, wobei Umrüstverfahren Ausfallzeiten minimieren.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Produktionsrate120–240 Paare/StundeSpitzenausgangskapazität unter kontinuierlichem Betrieb
Systemgrundfläche50–120 QuadratmeterGesamte benötigte Bodenfläche für die Installation
Leistungsaufnahme15–30 KilowattDurchschnittlicher elektrischer Leistungsbedarf im Betrieb
Zykluszeit15–30 Sekunden/PaarDurchschnittliche Zeit pro vollständigem Montagezyklus
Rüstzeit10–20 MinutenZeitbedarf für den Wechsel zwischen verschiedenen Schuhmodellen
Betriebsdruck1.0–1.6 barErforderlicher Druck im pneumatischen System für Aktoren
Betriebstemperatur10–40 °CFor optimal adhesive curing
Relative Luftfeuchtigkeit30–70 % RHNon-condensing
Stromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Positioniergenauigkeit±0.1 mmFor robotic stations
Maschinengewicht5000–15000 kgDepends on configuration
Geräuschpegel≤75 dB(A)At operator positionISO 11201
SchutzartIP54–IP65Dust and water resistanceIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahlrahmen Industriepolymere Präzisionslager Aluminiumlegierungs-Komponenten

Komponenten / BOM

Components / BOM
  • Roboter-Oberhandhabungsmodul
    Automatisierte Positionierung und Handhabung von Schuhobermaterialien
    Material: Aluminiumlegierung mit Polymer-Greifern
  • Präzisionssohlenanleger
    Trägt Klebstoff auf und presst die Sohle mit kontrolliertem Druck auf den Schaft
    Material: Edelstahl mit Silikonapplikatoren
  • Mehrachsige Schuhleisten-Station
    Formt Obermaterial über Schuhleisten mit Wärme und Druck
    Material: Hitzebeständige Verbundwerkstoffe mit Aluminiumrahmen
  • Modulares Fördersystem
    Transportiert Schuhwerk zwischen Montagestationen mit präziser Taktung
    Material: Edelstahl mit Polyurethan-Förderbändern
  • Sichtprüfmodul
    Automatisierte Qualitätskontrolle mittels Kameras und Bildverarbeitung
    Material: Gehäuse aus Aluminium mit optischem Glas
  • Programmierbare Steuerung
    Zentrale Steuereinheit zur Koordinierung aller Systemvorgänge
    Material: Industrieelektronik in Stahlgehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Pneumatisches Ventil-Spulenspulenwiderstandsdegradation von 24Ω auf 18Ω aufgrund von Joulescher Erwärmung Ventilspulen-Ansprechzeit erhöht sich von 50ms auf 200ms und verursacht Montagezeitfehlanpassung Installieren Sie einen PTC-Thermistorschutzschaltkreis mit 25°C Auslösepunkt und redundanter Spulendesign.
Servomotor-Encoder-Signalinterferenz von 400Hz Frequenzumrichter-Oberschwingungen bei 85dBμV Pegeln Positionsgenauigkeit verschlechtert sich von ±0,1mm auf ±2,0mm und verursacht Nahtfehlausrichtung Implementieren Sie abgeschirmte verdrillte Paarkabel mit Ferritkernen und installieren Sie 30MHz Tiefpassfilter auf Encoderleitungen.

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Förderbandgeschwindigkeit, 0,8-1,2 MPa pneumatischer Druck, 20-40°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Förderbandgeschwindigkeit überschreitet 2,5 m/s und verursacht Teilefehlausrichtung, pneumatischer Druck fällt unter 0,6 MPa und verursacht unzureichende Klemmkraft, Umgebungstemperatur überschreitet 45°C und verursacht Klebstoff-Aushärtungsfehler
Übermäßige Förderbandgeschwindigkeit induziert Zentrifugalkräfte, die die Erdbeschleunigung von 9,8 m/s² überschreiten und Teileverlagerung verursachen; Druckabfall unter den Dampfdruckschwellenwert verursacht Aktor-Haftreibung; Temperaturüberschreitung der Epoxid-Glasübergangstemperatur (Tg=50°C) reduziert die Bindefestigkeit um 70 %
Fertigungskontext
Automatisiertes Schuhmontagesystem wird innerhalb von Herstellung von Schuhen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Automated Shoe Manufacturing Line Footwear Assembly Automation System Industrial Shoe Production System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5-1,0 bar (pneumatische Systeme)
Durchflussrate:10-30 Einheiten/Minute (Produktionsdurchsatz)
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Synthetikleder und -gewebeGummi- und thermoplastische SohlenSchaum- und Dämpfungsmaterialien
Nicht geeignet: Feuchte oder hochfeuchte Umgebungen (verursacht Materialquellung und Haftungsprobleme)
Auslegungsdaten
  • Erforderliche Produktionskapazität (Einheiten/Stunde)
  • Schuhgrößenbereich und Produktmix
  • Verfügbare Fabrikflächen und Layoutbeschränkungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Förderband-Fehlausrichtung
Ursache: Verschlissene oder lockere Spurzylinder, falsche Spannung oder Ansammlung von Klebstoffrückständen, die seitliches Abdrift verursachen.
Pneumatischer Aktorausfall
Ursache: Verschmutzte Druckluftversorgung (Feuchtigkeit, Partikel), die zu Dichtungsdegradation führt, oder unzureichende Schmierung, die innere Korrosion und Festfressen verursacht.
Wartungsindikatoren
  • Unregelmäßige oder ruckartige Bewegung in Roboterarmen oder Förderbändern, die auf potenzielle Antriebs- oder Steuerungssystemfehler hinweist.
  • Ungewöhnliche hochfrequente Quietsch- oder Schleifgeräusche von Getrieben oder Motoren, die auf Lager- oder Ausrichtungsverschleiß hindeuten.
Technische Hinweise
  • Implementieren Sie ein routinemäßiges Infrarot-Thermographieprogramm, um abnormale Wärmemuster in Elektroschränken, Motoren und Lagern vor einem katastrophalen Ausfall zu erkennen.
  • Etablieren Sie einen strikten vorbeugenden Wartungsplan für Druckluftaufbereitungseinheiten (Trockner, Filter), um eine saubere, trockene pneumatische Versorgung sicherzustellen und Aktor- und Ventilausfälle zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B46.1-2019 - OberflächenbeschaffenheitCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positionsgenauigkeit der Roboterarme: +/-0,05 mm
  • Förderbandausrichtung: +/-1,0 mm
Qualitätsprüfung
  • Automatisierte Optische Inspektion (AOI) für Komponentenplatzierung
  • Funktionale Sicherheitsprüfung für Not-Aus-Systeme

Hersteller von Automatisiertes Schuhmontagesystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist die maximale Produktionsrate des Systems?

Die maximale Produktionsrate beträgt 120–240 Paare pro Stunde unter Dauerbetrieb. Dies ist ein Referenzbereich; die tatsächliche Rate hängt von der spezifischen Konfiguration und dem Schuhmodell ab. Verifizieren Sie dies mit dem Hersteller für Ihre Anwendung.

Welche Anforderungen an die Stromversorgung bestehen?

Das System benötigt eine dreiphasige Stromversorgung von 380–480 V AC, 50/60 Hz, gemäß IEC 60038. Bestätigen Sie die genaue Spannung und Frequenz mit Ihrem Energieversorger und dem Lieferanten, um Kompatibilität sicherzustellen.

Kann das System verschiedene Schuhmodelle verarbeiten?

Ja, das modulare Design ermöglicht Umrüstungen zwischen Modellen. Die Umrüstzeit beträgt 10–20 Minuten, abhängig von der Komplexität des Wechsels. Das System verwendet programmierbare Steuerungen, um die Stationsabläufe entsprechend anzupassen.

Was sind die Betriebstemperatur- und Luftfeuchtigkeitsbereiche?

Für optimale Klebstoffaushärtung arbeitet das System in einem Temperaturbereich von 10–40 °C und einer relativen Luftfeuchtigkeit von 30–70 % RH (nicht kondensierend). Stellen Sie sicher, dass die Installationsumgebung diese Bedingungen erfüllt, um die Leistung zu erhalten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Schuhen

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Schuhmontagesystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Schuhmontagesystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Erstes Produkt
Nächstes Produkt
Industrielle Schaftdehnmaschine für Schuhe
AngebotChat