Strukturierte Fertigungsdaten · 2026

Kantenvorbereitungseinheit

Auf Basis strukturierter CNFX-Herstellerprofile wird Kantenvorbereitungseinheit im Bereich Leder- und verwandte Produkteherstellung anhand von Arbeitsbreite bis Vorschubgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Kantenvorbereitungseinheit wird durch die Baugruppe aus Werkzeugkopf-Baugruppe und Werkstückspannsystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine spezialisierte Komponente in einem industriellen System, die Materialkanten für nachfolgende Verarbeitungs- oder Montagevorgänge vorbereitet.

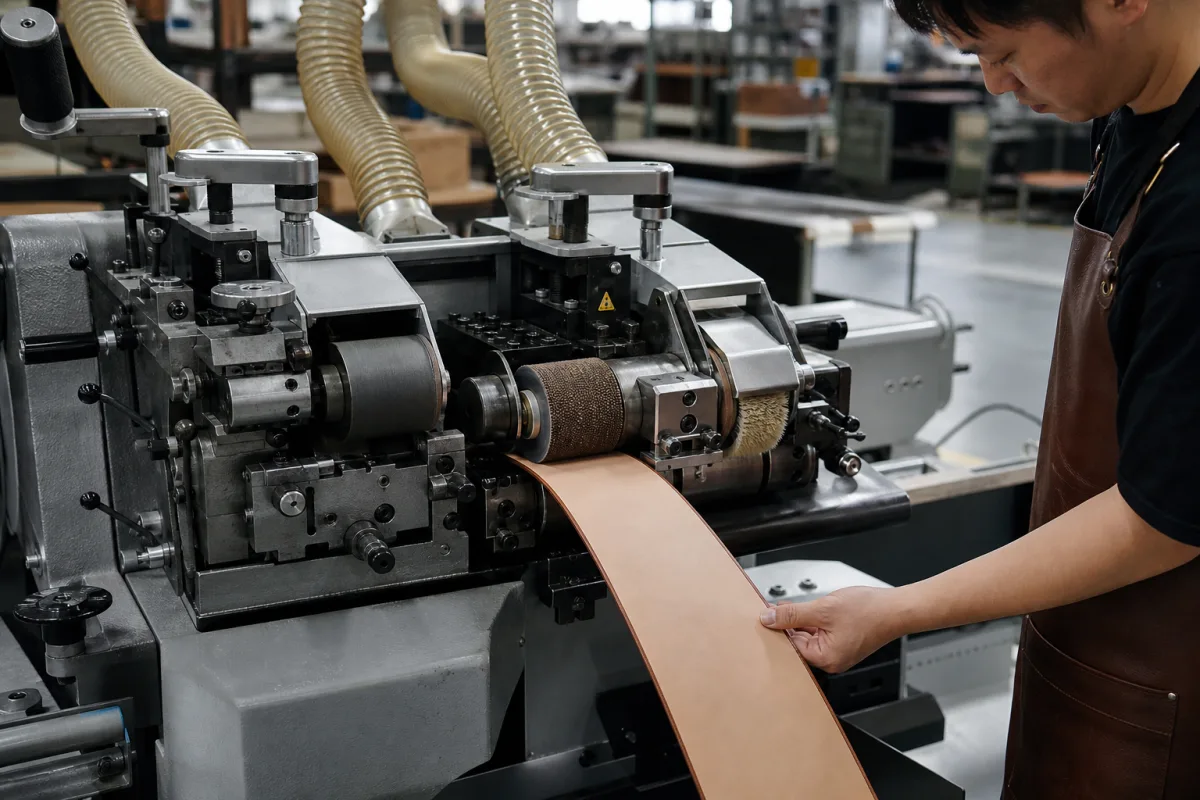
Kantenvorbereitungseinheit in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Kantenvorbereitungseinheit ist eine kritische Komponente in industriellen Systemen, die eine präzise Kantenbearbeitung an Materialien wie Metallblechen, Platten oder Strukturkomponenten durchführt. Sie bereitet Kanten durch verschiedene mechanische Verfahren vor, um eine ordnungsgemäße Passung, Ausrichtung und Schweißbarkeit in nachgelagerten Fertigungsvorgängen zu gewährleisten und trägt so zur Gesamtqualität und Effizienz des Systems bei. Diese Einheit wird typischerweise in Produktionslinien integriert, in denen eine konsistente Kantengeometrie für nachfolgende Füge- oder Beschichtungsprozesse unerlässlich ist. Sie funktioniert, indem das Werkstück fixiert und kontrollierte mechanische Kraft durch Schneid-, Schleif- oder Fräswerkzeuge ausgeübt wird, um Material von den Kanten zu entfernen. Präzisionsführungen, verstellbare Werkzeugköpfe und automatische Vorschubmechanismen ermöglichen spezifische Kantengeometrien, Winkel und Oberflächengüten gemäß programmierten Parametern. Die Einheit ist für Materialien wie hochfesten Stahl ausgelegt und verwendet Hartmetallwerkzeuge für Langlebigkeit. Zu den wichtigsten Parametern gehören Arbeitsbreite 300–600 mm, Vorschubgeschwindigkeit 5–30 m/min, Kantenbesäumungstoleranz ±0,2 mm, Motorleistung 1,5–4,0 kW, Versorgungsspannung 380–480 V AC (IEC 60038), Betriebstemperatur 5–40 °C, relative Luftfeuchtigkeit 30–80%, Schutzart IP54–IP65 (IEC 60529), Klingenmaterial HSS (DIN 495) und Maschinengewicht 800–1200 kg. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die Einheit ist für die Herstellung von Leder und verwandten Produkten geeignet, wo Kantenvorbereitung für die Produktqualität entscheidend ist. Es ist eine Komponente, keine eigenständige Maschine, und erfordert die Integration mit anderen Systemelementen. Bei der Beschaffung sind modellspezifische Spezifikationen und die Einhaltung relevanter Normen mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Die Kantenvorbereitungseinheit funktioniert, indem das Werkstück fixiert und kontrollierte mechanische Kraft durch Schneid-, Schleif- oder Fräswerkzeuge ausgeübt wird, um Material von den Kanten zu entfernen. Sie verwendet Präzisionsführungen, verstellbare Werkzeugköpfe und automatische Vorschubmechanismen, um spezifische Kantengeometrien, Winkel und Oberflächengüten gemäß programmierten Parametern zu erreichen. Die Einheit ist für Materialien wie hochfesten Stahl ausgelegt und verwendet Hartmetallwerkzeuge für Langlebigkeit. Sie wird typischerweise in eine Produktionslinie integriert, wo sie Kanten für nachfolgende Vorgänge wie Schweißen oder Montage vorbereitet.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Arbeitsbreite300–600 mmDetermines maximum material width
Vorschubgeschwindigkeit5–30 m/minAffects throughput and edge quality
Besäumtoleranz±0.2 mmPrecision for consistent edge width
Motorleistung1.5–4.0 kWSufficient for dense leather
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Betriebstemperatur5–40 °COutside range may affect adhesive performance
Relative Luftfeuchtigkeit30–80 %Non-condensing
SchutzartIP54–IP65Dust and water resistanceIEC 60529
KlingenmaterialHSSHigh-speed steel for durabilityDIN 495
Maschinengewicht800–1200 kgAffects installation requirements

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester Stahl Hartmetallwerkzeuge

Komponenten / BOM

Components / BOM
  • Werkzeugkopf-Baugruppe
    Hält und positioniert Schneid-/Schleifwerkzeuge für Kantenbearbeitungsvorgänge
    Material: Vergüteter Stahl mit Präzisionslagern
  • Werkstückspannsystem
    Sichert das Material während der Kantenbearbeitung in Position
    Material: Stahl mit hydraulischen/pneumatischen Aktoren
  • Bedienfeld
    Schnittstelle zur Parametereinstellung und Steuerung von Anlagenbetriebsfunktionen
    Material: Industrielle Elektronik mit Schutzgehäuse
  • Automatischer Vorschubmechanismus
    Bewegt das Werkstück mit der programmierten Geschwindigkeit am Werkzeug vorbei.
  • Präzisionsführungen
    Halten Sie den Werkzeugkopf auf dem vorgesehenen Pfad, damit die Kantengeometrie innerhalb der Toleranz bleibt.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlmittelflussrate unter 2,5 L/min bei 0,3 MPa Thermische Ausdehnung des Schneidwerkzeugs über 15 µm, was zu Maßungenauigkeiten >±0,02 mm führt Redundante Kühlmittelpumpen mit Durchflusssensoren (Genauigkeit ±0,1 L/min) und automatischem Umschalten bei 2,8 L/min Schwellenwert integrieren
Servomotor-Encoder-Auflösungsverschlechterung unter 0,001° Winkelgenauigkeit Positionsfehlerakkumulation über 0,1 mm in 10 Zyklen, was zu Fasenwinkelabweichungen >±0,5° führt Duale Absolut-Encoder mit 0,0005° Auflösung und Kalman-Filter-basierten Positionsvalidierungsalgorithmus implementieren

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 mm Materialabtragstiefe, 15-60 m/min Vorschubgeschwindigkeit, 1000-5000 U/min Spindeldrehzahl
Belastungs- und Ausfallgrenzen
Materialabtragstiefe über 3,2 mm verursacht Werkzeugdurchbiegung >0,05 mm, Spindeldrehmoment über 12 N·m bei 5000 U/min, Vorschubkraft >450 N
Überschreiten der Streckgrenze des Schneidwerkzeugmaterials (z.B. Wolframkarbid σ_y = 4,5 GPa) führt zu plastischer Verformung; übermäßige thermische Belastung (>600°C) verursacht Phasenumwandlung in der Werkzeugbeschichtung (TiAlN → TiO₂)
Fertigungskontext
Kantenvorbereitungseinheit wird innerhalb von Leder- und verwandte Produkteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Edge Prep Unit Edge Conditioner

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0-10 bar
Durchflussrate:5-100 L/min
Betriebstemperatur:-10°C bis 80°C
Montage- und Anwendungskompatibilität
StahllegierungenAluminiumverbundwerkstoffePolymerschichten
Nicht geeignet: Hochkorrosive saure Umgebungen
Auslegungsdaten
  • Materialstärke (mm)
  • Erforderliche Kantenbearbeitungsrate (m/min)
  • Kantenprofilvorgabe (z.B. Fasenwinkel, Radius)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Abrasive Verschleiß an Schneidklingen
Ursache: Unzureichende Materialhärte oder falsche Klingenausrichtung, die zu beschleunigtem Verschleiß durch Werkstückkontakt führt
Leckage im Hydrauliksystem
Ursache: Dichtungsverschlechterung durch Kontamination oder Druckzyklen, oft aufgrund unzureichender Wartung der Fluidfiltration
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Schrappgeräusche während des Betriebs
  • Sichtbare Hydraulikflüssigkeitslecks an Aktuatoranschlüssen oder am Reservoir
Technische Hinweise
  • Regelmäßige Laserausrichtungsprüfungen und Klingenhärteprüfungen implementieren, um vorzeitigen Verschleiß zu verhindern
  • Strenge Sauberkeitsprotokolle für Hydraulikflüssigkeit mit geplanten Filterwechseln und Feuchtigkeitsüberwachung etablieren

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100 Sicherheit von MaschinenCE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Schneidkantenwinkel: +/-0,5 Grad
  • Vorschubratenkonsistenz: +/-2% des Sollwerts
Qualitätsprüfung
  • Zerstörungsfreie Prüfung (ZfP) - Ultraschallprüfung auf Materialintegrität
  • Maßgenauigkeitsüberprüfung mit Koordinatenmessgerät (KMG)

Hersteller von Kantenvorbereitungseinheit

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Badewanne

Der primäre Behälter in einem Entkalkungssystem, der die Chemikalienlösung zur Verarbeitung von Häuten enthält.

Spezifikationen ansehen ->
Beamhouse-Modul

Ein spezialisiertes Modul in einem integrierten Lederverarbeitungssystem, das die erste Vorbereitung von Rohhäuten vor dem Gerben durchführt.

Spezifikationen ansehen ->
Schneidmesser-Baugruppe

Eine Präzisionsbaugruppe, die das Schneidmesser und seinen Halte-/Befestigungsmechanismus für Leder-Spaltoperationen enthält.

Spezifikationen ansehen ->
Entkalkungsbad

Ein chemisches Behandlungsgefäß, das in der Lederverarbeitung verwendet wird, um Kalk zu entfernen und den pH-Wert nach dem Äschern einzustellen.

Spezifikationen ansehen ->

Häufige Fragen

Wofür wird die Kantenvorbereitungseinheit verwendet?

Sie bereitet Materialkanten für nachfolgende Verarbeitungs- oder Montagevorgänge vor und gewährleistet so eine ordnungsgemäße Passung, Ausrichtung und Schweißbarkeit.

Welche Materialien kann sie verarbeiten?

Sie ist für Materialien wie hochfesten Stahl ausgelegt, aber die spezifische Kompatibilität sollte mit dem Hersteller bestätigt werden.

Was sind die wichtigsten Parameter?

Arbeitsbreite, Vorschubgeschwindigkeit, Kantenbesäumungstoleranz, Motorleistung, Versorgungsspannung, Betriebstemperatur, Luftfeuchtigkeit, Schutzart, Klingenmaterial und Maschinengewicht. Verifizieren Sie diese für Ihr Modell.

Ist es eine eigenständige Maschine?

Nein, es ist eine Komponente, die für die Integration in ein industrielles System ausgelegt ist. Installationsanforderungen sollten mit dem Lieferanten geklärt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Leder- und verwandte Produkteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Kantenvorbereitungseinheit

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Kantenvorbereitungseinheit?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Integriertes Lederverarbeitungssystem
Nächstes Produkt
Klebstoffauftragskopf
AngebotChat