Strukturierte Fertigungsdaten · 2026

Auftragssystem für Lederkantenbeschichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Auftragssystem für Lederkantenbeschichtung im Bereich Leder- und verwandte Produkteherstellung anhand von Fördergeschwindigkeit bis Beschichtungsreservoirkapazität eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Auftragssystem für Lederkantenbeschichtung wird durch die Baugruppe aus Zuführförderer und Kantenvorbereitungseinheit beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatisiertes System zum Auftragen von Schutzbeschichtungen auf Lederkanten.

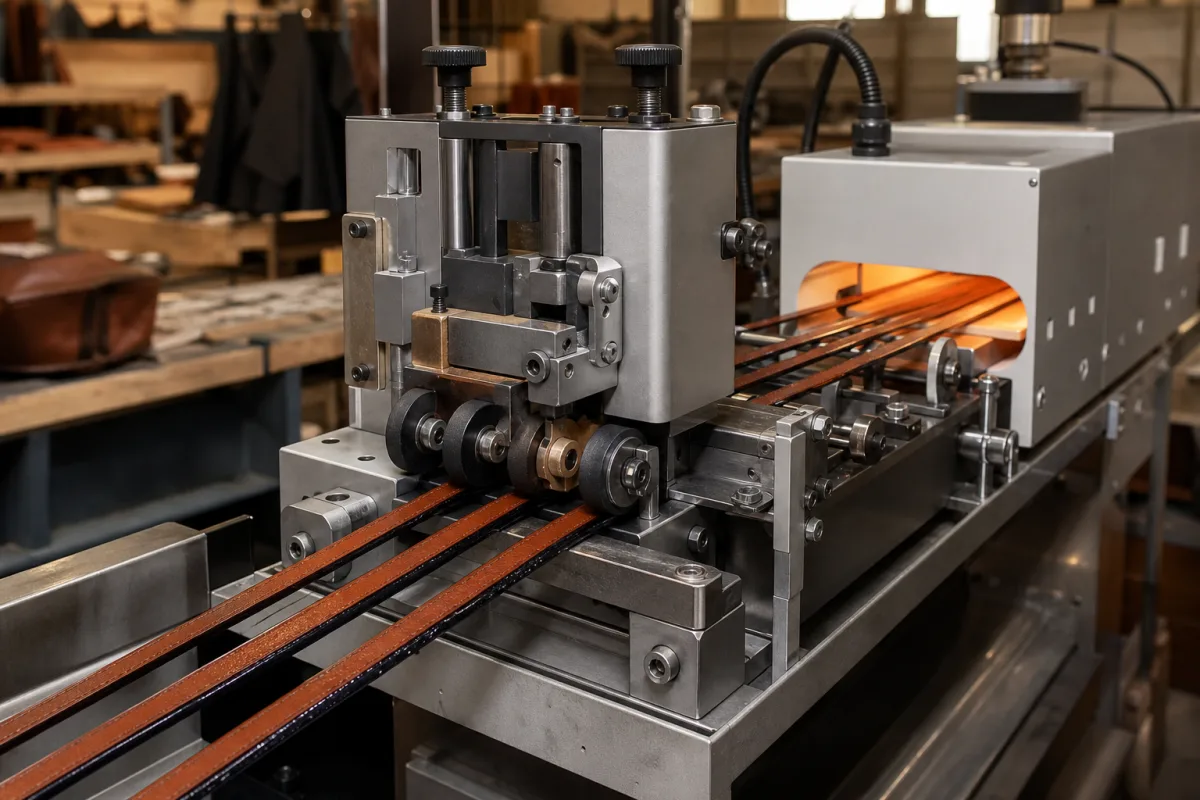
Auftragssystem für Lederkantenbeschichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Auftragssystem für Lederkantenbeschichtung ist eine industrielle Automatisierungslösung, die für das präzise und konsistente Auftragen von Kantenbeschichtungen, Farben oder Oberflächenbehandlungen auf zugeschnittene Lederstücke entwickelt wurde. Es integriert Materialhandhabung, Oberflächenvorbereitung, Beschichtungsauftrag und Aushärtungs-/Trocknungsstufen in eine kontinuierliche Produktionslinie. Das System verbessert die Kantenqualität, erhöht die Produktionsgeschwindigkeit und reduziert Materialabfall im Vergleich zu manuellen Methoden. Es ist für verschiedene Lederarten, Kantenstile und Beschichtungsformulierungen konfigurierbar.

Das System umfasst typischerweise einen Edelstahlrahmen, Aluminiumförderkomponenten, eine SPS-Steuerung, Magnetventile und PTFE-beschichtete Auftragsköpfe. Zu den wichtigsten Parametern gehören einstellbare Fördergeschwindigkeit (0,5–5 m/min), Fassungsvermögen des Beschichtungsbehälters (10–50 L), Betriebsluftdruck (0,4–0,6 bar), maximale Werkstückdicke (5–25 mm), Beschichtungsdicke (0,05–0,3 mm), Trocknungstemperatur (60–120 °C), Leistungsaufnahme (3–8 kW), elektrische Versorgung (380 V AC, Drehstrom, ±10 %, 50/60 Hz, gemäß IEC 60038), Betriebstemperatur (10–40 °C), relative Luftfeuchtigkeit (30–70 % rF), Schutzart (IP54–IP65 gemäß IEC 60529), Maschinengewicht (800–1500 kg) und Stellfläche (3000×1200×1800 mm L×B×H). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden.

Das System ist für die Herstellung von Leder und verwandten Produkten vorgesehen. Es ist keine vollständige Produktionslinie, sondern ein spezialisiertes Teilsystem. Käufer sollten alle Spezifikationen vor dem Kauf mit dem rechtlichen Hersteller oder Lieferanten verifizieren, da die tatsächliche Leistung je nach Konfiguration und Betriebsbedingungen variieren kann. Das System umfasst keine Beschichtungsmaterialien, die separat basierend auf der Lederart und der gewünschten Oberfläche ausgewählt werden müssen.

Funktionsprinzip

Lederstücke werden durch Stationen für Kantenreinigung/Grundierung, präzisen Beschichtungsauftrag über gesteuerte Düsen oder Walzen und abschließende Trocknung/Aushärtung transportiert, alles gesteuert durch eine zentrale speicherprogrammierbare Steuerung (SPS). Die SPS koordiniert Fördergeschwindigkeit, Auftragsdruck und Trocknungstemperatur, um eine gleichbleibende Beschichtungsdicke und Haftung zu gewährleisten. Das System arbeitet innerhalb spezifizierter Umgebungsgrenzen (Temperatur, Luftfeuchtigkeit) und erfordert eine saubere, trockene Luftversorgung mit dem angegebenen Druck. Wartungssignale umfassen unregelmäßige Beschichtungsmuster, Druckabfälle oder Temperaturabweichungen, die auf die Notwendigkeit hinweisen, Düsen, Ventile oder Heizelemente zu überprüfen. Fehlergrenzen umfassen den Betrieb außerhalb der spezifizierten elektrischen Versorgung, des Luftdrucks oder der Umgebungsbedingungen, was zu inkonsistenter Beschichtung oder Geräteschäden führen kann.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Fördergeschwindigkeit0.5–5 m/minEinstellbare Bandgeschwindigkeit
Beschichtungsreservoirkapazität10–50 LiterHauptbeschichtungstankvolumen
Betriebsluftdruck0.4–0.6 barErforderlicher pneumatischer Druck
Maximale Werkstückdicke5–25 mmMaximale Lederdicke, die akzeptiert wird
Beschichtungsdicke0.05–0.3 mmControlled by applicator pressure and speed
Trocknungstemperatur60–120 °CHigher temperature speeds curing but may affect leather
Leistungsaufnahme3–8 kWIncludes conveyor, pump, and drying system
Stromversorgung380 ±10% V AC, 3-phase50/60 Hz; other voltages available on requestIEC 60038
Betriebstemperatur10–40 °COutside this range, coating viscosity may change
Relative Luftfeuchtigkeit30–70 % RHHigh humidity affects drying and adhesion
SchutzartIP54–IP65Protects against dust and water splashesIEC 60529
Maschinengewicht800–1500 kgDepends on configuration and options
Stellfläche (L×B×H)3000×1200×1800 mmApproximate; varies with conveyor length

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahlrahmen Aluminium-Fördererkomponenten SPS-Steuerung Magnetventile PTFE-beschichtete Applikationsköpfe

Komponenten / BOM

Components / BOM

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Resonanzverschiebung des piezoelektrischen Wandlers aufgrund von Klebstoffablagerungen (Massenbelastung >0,5 g) Ultraschallzerstäubungsversagen mit Tropfengröße >80μm Integrierter kapazitiver Rückkopplungskreis mit 10 kHz Abtastrate, der die Wandlerimpedanz innerhalb von 50-150 Ω hält
Mikroschrittverlust des Schrittmotors bei 0,9 A Phasenstrom aufgrund elektromagnetischer Störungen von benachbarten Fördererantrieben Positionsgenauigkeitsdegradation über ±0,2 mm, die Beschichtungsbreitenvariation verursacht Geschirmte verdrillte Leitungen mit Ferritkernen und optische Encoder-Rückmeldung mit 0,01 mm Auflösung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 bar (12-17 psi) Beschichtungsdruck, 18-25°C Betriebstemperatur, 40-60 % relative Luftfeuchtigkeit
Belastungs- und Ausfallgrenzen
Beschichtungsdruck über 1,5 bar verursacht Klebstoffdurchschlag; Temperatur unter 15°C verursacht viskositätsbedingte Flusseinschränkung; Luftfeuchtigkeit über 70 % verursacht feuchtigkeitsbedingtes Haftungsversagen
Verletzung des Rheologie-Schwellenwerts des Klebstoffs (Scherverdünnung über 1500 s⁻¹), thermische Ausdehnungsinkompatibilität (Δα=15×10⁻⁶/°C zwischen Applikatordüse und Beschichtungsmaterial), Kapillarwirkungsversagen bei Kontaktwinkeln >90°
Fertigungskontext
Auftragssystem für Lederkantenbeschichtung wird innerhalb von Leder- und verwandte Produkteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

edge coating machine for leather leather edge finishing machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,2-0,8 bar (Zerstäubungsdruck für Sprühapplikation)
Durchflussrate:50-300 ml/min (einstellbare Beschichtungsabgabe)
Betriebstemperatur:15-35°C (Umgebungsbetrieb, Beschichtungsviskosität stabil)
slurry concentration:10-40 % Feststoffanteil nach Gewicht (Viskositätsbereich: 100-500 cP)
Montage- und Anwendungskompatibilität
vegetabil gegerbte Lederkantensynthetische Lederbesätzevorbehandeltes Leder mit Kantenversiegelungen
Nicht geeignet: hochporöse oder unbehandelte Rohhäute (ungleichmäßige Absorption verursacht Beschichtungsfehler)
Auslegungsdaten
  • Lederkantenlänge pro Stunde (m/h)
  • Beschichtungsmaterialviskosität (cP)
  • Erforderliche Beschichtungsdicke (Mikrometer)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verstopfung der Beschichtungsdüse
Ursache: Ablagerungen von getrocknetem Lederbeschichtungsmaterial aufgrund unzureichender Systemspülung, Materialsedimentation während Stillstandszeiten oder Verunreinigung durch Fremdpartikel in der Beschichtungszufuhr.
Degradation der Pumpendichtung
Ursache: Chemischer Angriff durch Lösungsmittel in Lederbeschichtungen, abrasive Partikel im Beschichtungsgemisch oder mechanischer Verschleiß durch Fehlausrichtung, die übermäßige Reibung und Hitze verursacht.
Wartungsindikatoren
  • Unregelmäßiges Sprühmuster oder Streifen in der Beschichtungsapplikation, die auf Düsenverstopfung oder Druckschwankungen hinweisen
  • Hörbares Klopfen oder Kavitationsgeräusche von der Pumpe, die auf Lufteintritt, niedrige Vorratsstände oder Dichtungsversagen hindeuten
Technische Hinweise
  • Implementieren automatisierter Spülzyklen mit kompatiblem Lösungsmittel zwischen Chargen und während längerer Stillstandszeiten, um ein Aushärten des Materials in Leitungen und Düsen zu verhindern
  • Installieren einer Duplexfiltration mit progressiven Mikronwerten (z.B. 100μm → 25μm) in der Beschichtungszufuhrleitung und Verwendung kompatibler, chemikalienbeständiger Dichtungen, die sowohl für die Beschichtungslösungsmittel als auch mechanischen Verschleiß ausgelegt sind

Konformität und Fertigungsnormen

Referenznormen
ISO 11640:2016 (Farbechtheit bei Reibung)ASTM D2098-00 (Standardprüfverfahren für dynamische Wasserbeständigkeit von Schaftleder)EN 420:2003+A1:2009 (Allgemeine Anforderungen an Handschuhe)
Fertigungsgenauigkeit
  • Beschichtungsdicke: +/- 0,05 mm
  • Kantenradius-Konsistenz: +/- 0,1 mm
Qualitätsprüfung
  • Haftfestigkeitsprüfung (Gitterschnittverfahren nach ISO 2409)
  • Verschleißfestigkeitsprüfung (Martindale-Verfahren nach ISO 12947)

Hersteller von Auftragssystem für Lederkantenbeschichtung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisiertes Schuhmontagesystem

Integrierte Produktionslinie für die automatisierte Schuhherstellung mit modularen Montagestationen.

Spezifikationen ansehen ->
Chromgerbstofflösung

Chromgerbstofflösung ist eine standardisierte wässrige Lösung, die dreiwertige Chromsalze, hauptsächlich Chrom(III)-sulfat, enthält und als primäres Gerbmittel in der modernen Lederproduktion verwendet wird.

Spezifikationen ansehen ->
Kantenvorbereitungseinheit

Eine spezialisierte Komponente in einem industriellen System, die Materialkanten für nachfolgende Verarbeitungs- oder Montagevorgänge vorbereitet.

Spezifikationen ansehen ->
Wärmeübertragungsbaugruppe

Ein modulares Bauteil in einem Industriesystem, das die kontrollierte Übertragung von Wärmeenergie zwischen verschiedenen Medien oder Prozessströmen ermöglicht.

Spezifikationen ansehen ->

Häufige Fragen

Welche Lederarten kann dieses System verarbeiten?

Das System ist für verschiedene Lederarten konfigurierbar, aber die spezifische Konfiguration muss auf Dicke, Flexibilität und Beschichtungsanforderungen des Leders abgestimmt sein. Die maximale Werkstückdicke beträgt 5–25 mm, aber dies ist ein Referenzbereich; bestätigen Sie dies mit dem Hersteller für Ihr spezifisches Leder.

Welche Beschichtungsdicke wird typischerweise aufgetragen?

Die Beschichtungsdicke wird durch Auftragsdruck und -geschwindigkeit gesteuert, mit einem Referenzbereich von 0,05–0,3 mm. Die tatsächliche Dicke hängt von der Beschichtungsformulierung und der gewünschten Oberfläche ab. Verifizieren Sie den erreichbaren Bereich für Ihre Anwendung mit dem Lieferanten.

Welche Anforderungen an die elektrische Versorgung gibt es?

Das System benötigt eine 380 V AC, Drehstromversorgung mit ±10 % Toleranz, bei 50/60 Hz, gemäß IEC 60038. Andere Spannungen sind auf Anfrage erhältlich. Bestätigen Sie immer die elektrischen Spezifikationen mit dem Hersteller für Ihren Installationsort.

Wie stellt das System eine gleichbleibende Beschichtungsqualität sicher?

Die SPS-Steuerung verwaltet Fördergeschwindigkeit, Auftragsdruck und Trocknungstemperatur, um eine gleichbleibende Beschichtungsdicke und Haftung zu gewährleisten. Regelmäßige Wartung, wie das Reinigen von Düsen und die Überprüfung des Luftdrucks, ist unerlässlich. Das System arbeitet außerdem innerhalb spezifizierter Temperatur- und Feuchtigkeitsbereiche, um Schwankungen zu vermeiden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Leder- und verwandte Produkteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Auftragssystem für Lederkantenbeschichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Auftragssystem für Lederkantenbeschichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Abfallabführungsrutsche
Nächstes Produkt
Automatisiertes Lederschneidsystem
AngebotChat