Strukturierte Fertigungsdaten · 2026

Automatisiertes Lederschneidsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Lederschneidsystem im Bereich Leder- und verwandte Produkteherstellung anhand von Schnittbereichsbreite bis Schnittbereichslänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Lederschneidsystem wird durch die Baugruppe aus Schneidportalgruppe und Schneidkopf beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

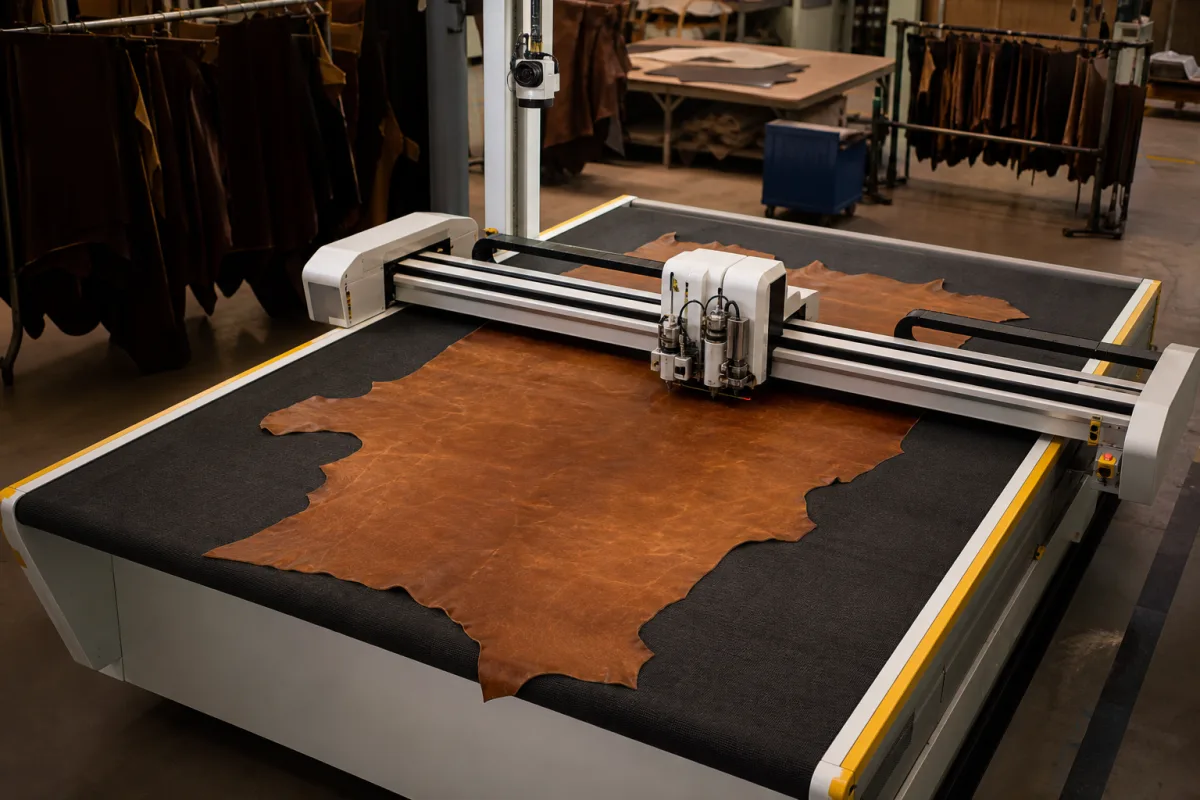
Computergesteuertes System zum präzisen Schneiden von Lederhäuten in Muster.

Automatisiertes Lederschneidsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das automatisierte Lederschneidsystem ist eine industrielle Maschine für die Lederherstellung. Es nutzt CNC-Technologie (Computer Numerical Control), um Lederhäute präzise in Formen und Muster zu schneiden. Das System integriert Mustererkennungssoftware, um die Materialnutzung durch Verschachtelung zu optimieren und Abfall zu minimieren. Ein Vakuumtisch hält das Leder während des Schneidens flach, was Genauigkeit und Stabilität gewährleistet. Das System kann verschiedene Lederarten verarbeiten, darunter Vollnarbenleder, Korrigiertnarbenleder und Spaltleder. Zu den Hauptkomponenten gehören ein Edelstahlrahmen, eine Aluminium-Portalbauweise, Schneidklingen aus Kohlenstoffstahl, Polyurethan-Vakuumdichtungen und industrielle Elektronik. Die Breite des Schneidbereichs reicht von 1600 bis 3200 mm, die Länge von 3000 bis 6000 mm. Die maximale Schnittdicke beträgt 6–10 mm, die Schnittgeschwindigkeit 20–60 m/min. Die Positioniergenauigkeit beträgt ±0,1 mm. Die Leistung des Vakuum-Haltesystems beträgt 5,5–11 kW. Das System unterstützt CAD-Softwareformate wie DXF, AI, PLT und ISO 6983. Der Betriebsdruck für pneumatische Spannung und Werkzeugbetätigung beträgt 0,6–0,8 MPa gemäß ISO 8573-1. Die Stromversorgung ist 380 V ±10 %, 50 Hz, Drehstrom, gemäß IEC 60038, mit einer Gesamtleistung von 15–30 kW. Die Betriebstemperatur liegt zwischen 5–40 °C, die relative Luftfeuchtigkeit zwischen 20–80 % (nicht kondensierend). Das Maschinengewicht beträgt 3000–8000 kg, die Stellfläche variiert von 4000×2500×1800 mm bis 7000×3500×2200 mm. Diese Spezifikationen sind Referenzbereiche; modellspezifische Werte sind mit dem Hersteller zu verifizieren.

Funktionsprinzip

CAD-Muster werden in das System geladen. Optische Sensoren scannen die Lederhaut, um Fehler zu erkennen. Die Software optimiert die Musterplatzierung, um die Materialausnutzung zu maximieren. Ein hochpräziser Schneidkopf folgt dann den programmierten Bahnen, um das Leder zu schneiden. Der Vakuumtisch hält das Material während des Prozesses flach. Das System arbeitet innerhalb der spezifizierten Umgebungs- und Leistungsparameter. Regelmäßige Wartung von Klingen und Vakuumdichtungen ist unerlässlich. Wenn die Schnittqualität nachlässt, prüfen Sie die Schärfe der Klingen und den Vakuumdruck. Das Nichteinhalten der Betriebsbedingungen kann Elektronik und Schnittqualität beeinträchtigen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Schnittbereichsbreite1600–3200 mmMaximale Breite des Schnittbereichs
Schnittbereichslänge3000–6000 mmMaximale Länge des Schnittbereichs
Maximale Schnittdicke6–10 mmMaximale Lederdicke, die unterstützt wird
Schnittgeschwindigkeit20–60 m/minMaximale Schnittgeschwindigkeit
Positioniergenauigkeit±0.1 mmPositioniergenauigkeit des Schneidkopfes
Vakuumleistung5.5–11 kWLeistung des Vakuum-Spannsystems
Software KompatibilitätDXF, AI, PLT, ISO 6983Unterstützte CAD-Softwareformate
Betriebsdruck0.6–0.8 MPaFor pneumatic clamping and tool actuationISO 8573-1
Stromversorgung380 V ±10%, 50 Hz, 3-phaseStandard industrial power; other voltages availableIEC 60038
Nennleistung15–30 kWTotal installed power including vacuum and drives
Betriebstemperatur5–40 °COutside this range may affect electronics and cutting quality
Relative Luftfeuchtigkeit20–80 %Non-condensing; high humidity may cause material expansion
Maschinengewicht3000–8000 kgAffects floor loading and installation requirements
Stellfläche (L×B×H)4000×2500×1800 – 7000×3500×2200 mmSpace needed for machine and operator access

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahlrahmen Aluminium-Portal Kohlenstoffstahl-Schneidklingen Polyurethan-Vakuumdichtungen Industrietaugliche Elektronik

Komponenten / BOM

Components / BOM
  • Schneidportalgruppe
    Trägt und bewegt den Schneidkopf entlang der X-Y-Achsen
    Material: Aluminiumlegierung
  • Schneidkopf
    Hält und betreibt das Schneidwerkzeug
    Material: Edelstahl
  • Vakuumtisch
    Hält Leder während des Schneidvorgangs flach
    Material: Aluminium mit Polyurethan-Dichtungen
  • Steuerungssystem
    Verarbeitet CAD-Dateien und steuert Maschinenbewegungen
    Material: Industriecomputer und Elektronik
  • Optischer Scanner
    Scannt Leder auf Fehler und Musterausrichtung
    Material: Optische Sensoren und Kamera
  • Staubabsaugsystem
    Entfernt Lederstaub und Partikel
    Material: Stahlgehäuse mit Filter
  • Automatischer Werkzeugwechsler
    Wechselt automatisch Schneidwerkzeuge/Schneidblätter
    Material: Mechanismus aus rostfreiem Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Degradation der Servomotor-Encoder-Auflösung unter 0,01° Winkelgenauigkeit Positionsfehler beim Musterschneiden überschreitet ±0,5 mm Toleranz Dual redundante Absolut-Encoder mit 0,001° Auflösung und Kalman-Filter-Sensorfusion
Druckabfall des Vakuum-Haltsystems unter 60 kPa Rutschen der Lederhaut während des Schneidens verursacht Musterverzerrung Redundante Vakuumpumpen mit Drucküberwachung bei 10 Hz und automatischem Umschalten bei 65 kPa Schwellenwert

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa Schneiddruck, 20-40°C Betriebstemperatur, 40-70% relative Luftfeuchtigkeit
Belastungs- und Ausfallgrenzen
Schneiddruck über 2,5 MPa verursacht Klingenverformung >0,1 mm, Temperatur >45°C verschlechtert Ledereigenschaften, Luftfeuchtigkeit >80% verursacht Materialquellung >3%
Hookesches Gesetz Elastizitätsgrenze in Schneidklingen überschritten (Elastizitätsmodul 200 GPa für Werkzeugstahl), Arrhenius-Gleichung thermischer Abbau von Lederkollagen bei >45°C, Ficksches Gesetz Feuchtigkeitsdiffusion verursacht dimensionsinstabilität
Fertigungskontext
Automatisiertes Lederschneidsystem wird innerhalb von Leder- und verwandte Produkteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

leather cutting machine CNC leather cutter

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (nicht-pneumatisches System)
Durchflussrate:40-60% RH (empfohlen)
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Vollnarben-RindslederSynthetische LederersatzstoffeHochwertiges Schafsleder
Nicht geeignet: Abrasive Verbundwerkstoffe mit eingebettetem Korn
Auslegungsdaten
  • Maximale Hautabmessungen (L x B)
  • Erforderliche Schneidpräzisionstoleranz (± mm)
  • Produktionsdurchsatz (Häute/Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Klingenabnutzung und Fehlausrichtung
Ursache: Kontinuierliches Schneiden von abrasiven Ledermaterialien verursacht Klingenverschleiß und thermische Ausdehnung, was zu reduzierter Schneidpräzision und erhöhtem Kraftbedarf führt und möglicherweise den Schneidmechanismus beschädigt.
Blockieren oder Rutschen des Förderbandsystems
Ursache: Ansammlung von Lederabrieb und Staub auf Rollen und Führungen, kombiniert mit falscher Spannung, verursacht Inkonsistenzen beim Materialvorschub und mechanisches Binden.
Wartungsindikatoren
  • Unregelmäßige oder ausgefranste Schnittkanten an Lederteilen, die auf Klingenprobleme hinweisen
  • Ungewöhnliche Schleifgeräusche oder erhöhte Vibrationen während des Betriebs, die auf mechanischen Verschleiß oder Fehlausrichtung hindeuten
Technische Hinweise
  • Implementieren Sie einen vorausschauenden Wartungsplan unter Verwendung von Schwingungsanalyse und Thermografie, um frühzeitigen Klingenverschleiß und Lagerdegradation vor einem Ausfall zu erkennen.
  • Etablieren Sie ein rigoroses Reinigungsprotokoll für den Schneidbereich und das Förderbandsystem nach jeder Schicht, um Ablagerungen zu verhindern, und verwenden Sie Laserausrichtungsgeräte, um eine präzise Positionierung von Klingen und Rollen sicherzustellen.

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)ANSI B11.0-2020 Sicherheit von Maschinen
Fertigungsgenauigkeit
  • Schneidgenauigkeit: +/- 0,5mm
  • Wiederholgenauigkeit: +/- 0,2mm
Qualitätsprüfung
  • Laserausrichtungsverifikation
  • Materialvorschub-Konsistenztest

Hersteller von Automatisiertes Lederschneidsystem

5 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Dongguan Daojiao Hongfeng Machinery Factory
Dongguan · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Leather cutting machine”
Quellseite ansehen ↗ leathermachinefactory.com · geprüft am 2026-09-03
Guangdong Dafeng Shoes Making Machine Co., Ltd.
Foshan · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Shoe Leather Cutting Machine”
Quellseite ansehen ↗ dafengmac.com · geprüft am 2026-09-04
Guangdong Ruizhou Technology Co.,Ltd.
· CN
Fertigt außerdem: Laser Cutting System
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “RUIZHOU Cnc leather cutting machine”
Quellseite ansehen ↗ ruizhoutech.com · geprüft am 2026-09-03
Jinan AOL CNC Equipment Co., Ltd.
Jinan · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Leather cutting machine”
Quellseite ansehen ↗ aolcnc.com · geprüft am 2026-09-03
toolGuangdong Tenghong Machinery Technology Co., Ltd.
Dongguan · CN
Fertigt außerdem: Wire Bonding Machine
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Leather Cutting Machine”
Quellseite ansehen ↗ tenghongmachinery.com · geprüft am 2026-09-04

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Automatisiertes Schuhmontagesystem

Integrierte Produktionslinie für die automatisierte Schuhherstellung mit modularen Montagestationen.

Spezifikationen ansehen ->
Chromgerbstofflösung

Chromgerbstofflösung ist eine standardisierte wässrige Lösung, die dreiwertige Chromsalze, hauptsächlich Chrom(III)-sulfat, enthält und als primäres Gerbmittel in der modernen Lederproduktion verwendet wird.

Spezifikationen ansehen ->
Kantenvorbereitungseinheit

Eine spezialisierte Komponente in einem industriellen System, die Materialkanten für nachfolgende Verarbeitungs- oder Montagevorgänge vorbereitet.

Spezifikationen ansehen ->
Wärmeübertragungsbaugruppe

Ein modulares Bauteil in einem Industriesystem, das die kontrollierte Übertragung von Wärmeenergie zwischen verschiedenen Medien oder Prozessströmen ermöglicht.

Spezifikationen ansehen ->

Häufige Fragen

Welche Lederarten kann dieses System schneiden?

Das System kann Vollnarbenleder, Korrigiertnarbenleder und Spaltleder verarbeiten, wie in den Produktspezifikationen angegeben. Die tatsächliche Fähigkeit kann jedoch variieren; bestätigen Sie dies mit dem Hersteller für Ihren spezifischen Lederart.

Welche CAD-Formate werden unterstützt?

Das System unterstützt DXF, AI, PLT und ISO 6983. Stellen Sie sicher, dass Ihre Designdateien in einem dieser Formate vorliegen, um Kompatibilität zu gewährleisten.

Was sind die Umgebungsanforderungen?

Das System arbeitet bei Temperaturen zwischen 5–40 °C und relativer Luftfeuchtigkeit von 20–80 % (nicht kondensierend). Betrieb außerhalb dieser Bereiche kann Elektronik und Schnittqualität beeinträchtigen.

Wie warte ich die Schnittqualität?

Überprüfen Sie regelmäßig die Schneidklingen und ersetzen Sie sie bei Stumpfheit. Prüfen Sie die Vakuumdichtungen auf Verschleiß und stellen Sie sicher, dass das Vakuumsystem den richtigen Haltedruck aufrechterhält. Halten Sie die Maschine außerdem innerhalb der spezifizierten Betriebsbedingungen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Leder- und verwandte Produkteherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Lederschneidsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Lederschneidsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Auftragssystem für Lederkantenbeschichtung
Nächstes Produkt
Automatisiertes Schuhmontagesystem
AngebotChat