Strukturierte Fertigungsdaten · 2026

Automatisiertes Montagelinien-System

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Montagelinien-System im Bereich Maschinen- und Anlagenbau anhand von Leitungslänge bis Anzahl der Stationen eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Montagelinien-System wird durch die Baugruppe aus Förderanlage und Montagestationen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein automatisiertes Montagelinien-System ist ein koordiniertes industrielles System, das aus mehreren Arbeitsstationen, Materialhandhabungsgeräten und Steuerungssystemen besteht und für die sequenzielle Montage von Komponenten zu fertigen Produkten ausgelegt ist.
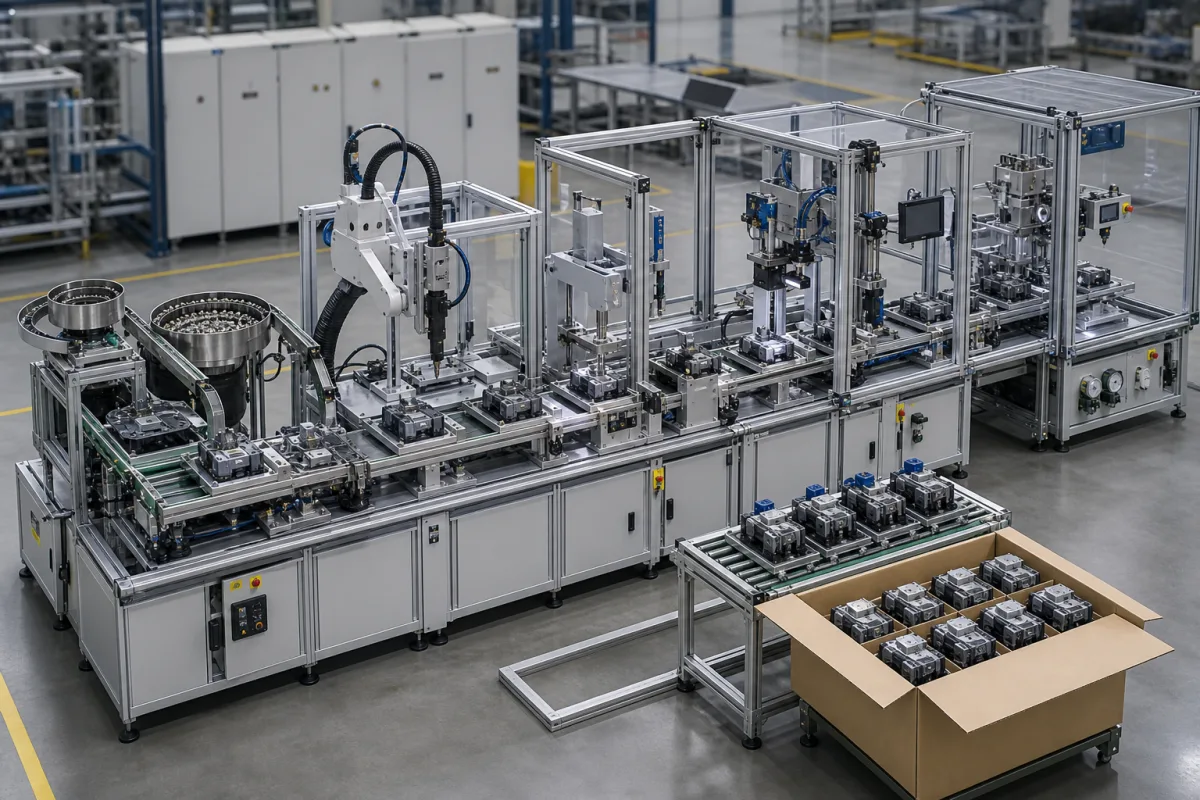
Automatisiertes Montagelinien-System in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein automatisiertes Montagelinien-System ist ein koordiniertes industrielles System, das aus mehreren Arbeitsstationen, Materialhandhabungsgeräten und Steuerungssystemen besteht und für die sequenzielle Montage von Komponenten zu fertigen Produkten ausgelegt ist. Diese Systeme verfügen typischerweise über modulare Stationen für spezifische Montageaufgaben, automatisierte Transfermechanismen zwischen den Stationen und eine zentrale Steuerung für die Synchronisation. Sie sind für die Massenproduktion mit konstanter Qualität und Durchsatz ausgelegt, wobei die Konfigurationen an verschiedene Produktgrößen und Montagekomplexitäten anpassbar sind. Das System integriert Förderbänder, Roboterhandhabungsgeräte und speicherprogrammierbare Steuerungen (SPS), um den Montageprozess zu automatisieren, manuelle Eingriffe zu reduzieren und die Effizienz zu steigern. Typische Parameter umfassen eine Linienlänge von 10–50 Metern, 5–30 Arbeitsstationen, einen Stromverbrauch von 5–20 kW und eine Taktzeit von 10–60 Sekunden pro Station. Die Positioniergenauigkeit beträgt ±0,05 mm pro Station, und das System arbeitet in einem Temperaturbereich von 0–40 °C und einer Luftfeuchtigkeit von 20–80 % rF (nicht kondensierend). Das Steuerungssystem ist SPS-basiert mit HMI und entspricht IEC 61131-3. Die Schutzart ist IP54–IP65 gemäß IEC 60529, und die Fördergeschwindigkeit ist über Frequenzumrichter von 0,5–5 m/min einstellbar. Das System benötigt eine Drehstromversorgung von 380 V AC (±10 %) gemäß IEC 60038 und saubere, trockene Luft bei 0,5–0,7 MPa gemäß ISO 8573-1. Das Gesamtgewicht liegt je nach Konfiguration zwischen 2000 und 8000 kg. Verwendete Materialien umfassen Baustahl, Aluminiumrahmen, Industriekunststoffe, Kupferdraht und Edelstahlbefestigungen. Dieser Verzeichniseintrag liefert Referenzbereiche; die tatsächlichen Werte müssen für das jeweilige Modell und die Anwendung mit dem Hersteller verifiziert werden.

Funktionsprinzip

Komponenten werden sequenziell durch automatisierte Stationen montiert, während sie über Förderbänder oder Roboterhandhabungsgeräte unter speicherprogrammierbarer Steuerung transportiert werden. Die SPS koordiniert die Bewegung der Teile und den Betrieb jeder Station, um eine präzise Zeitsteuerung und Synchronisation zu gewährleisten. Sensoren an jeder Station überprüfen die korrekte Platzierung und lösen nachfolgende Aktionen aus. Das System kann durch Anpassung der Fördergeschwindigkeit und der Stationsparameter neu konfiguriert werden, um verschiedene Produktgrößen und Montagekomplexitäten zu berücksichtigen.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Leitungslänge10–50 MeterGesamtlänge der Systemgrundfläche
Anzahl der Stationen5–30 StückGesamtzahl der Montagearbeitsplätze
Leistungsaufnahme5–20 KilowattMaximale elektrische Belastung
SteuerungssystemPLC + HMI TypPLC- oder Industrie-PC-basiertIEC 61131-3
Taktzeit10–60 s/StationAdjustable via conveyor speed
Positioniergenauigkeit±0.05 mmAt each station for precise assembly
Betriebstemperatur0–40 °COutside range may affect sensor performance
Betriebsfeuchtigkeit20–80 % RHNon-condensing
SchutzartIP54–IP65Higher IP for dusty or wet environmentsIEC 60529
Fördergeschwindigkeit0.5–5 m/minAdjustable via VFD
Spannung380 ±10% V ACThree-phase, 50/60 HzIEC 60038
Luftversorgungsdruck0.5–0.7 MPaClean, dry air required
Gewicht2000–8000 kgDepends on length and station count

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Aluminiumprofile Industrietaugliche Kunststoffe Kupferleitungen Edelstahlbefestigungselemente

Komponenten / BOM

Components / BOM
  • Förderanlage
    Materialtransport zwischen Stationen
    Material: Stahl/Aluminium
  • Montagestationen
    Bauteilfügeoperationen
    Material: Stahlrahmen mit Arbeitsflächen
  • Schaltschrank
    Zentrale Systemsteuerung und -überwachung
    Material: Stahlgehäuse mit elektronischen Bauteilen
  • Sicherheitsgehäuse
    Bedienerschutz und Eindämmung
    Material: Polycarbonat/Stahldrahtgewebe
  • Zuführsysteme
    Bauteilpräsentation an Stationen
    Material: Verschieden (basierend auf Bauteiltyp)

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Pneumatischer Druckabfall unter 4,0 bar aufgrund von Kompressorausfall Greiferkraftreduktion von 120 N auf <40 N verursacht Bauteilrutschen Dual-redundante Pneumatikschaltungen mit automatischem Umschalten bei 4,5 bar Schwellenwert
Servomotor-Encoder-Auflösungsverschlechterung unter 16-Bit-Präzision Positionierfehlerakkumulation über ±0,3 mm Toleranz Absolute optische Encoder mit 20-Bit-Auflösung und 0,001° Winkelgenauigkeit

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5–2,0 m/s Förderbandgeschwindigkeit, 0,1–0,5 mm Positioniergenauigkeit, 20–80 °C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Förderbandgeschwindigkeit über 2,5 m/s verursacht Bauteilfehlausrichtung >1,0 mm, Umgebungstemperatur >85 °C löst Wärmeausdehnungsdifferenz >0,8 mm aus
Unterschiedlicher Wärmeausdehnungskoeffizient (Stahl: 12×10⁻⁶/°C vs. Aluminium: 23×10⁻⁶/°C) verursacht Maßüberschreitungen bei >85 °C, Geschwindigkeiten >2,5 m/s erzeugen Zentrifugalkräfte >15 N, die die 10 N Haltekraft pneumatischer Greifer überwinden
Fertigungskontext
Automatisiertes Montagelinien-System wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

assembly line system production assembly line

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 bis 10 bar (Systemdruck), 6 bar max (Pneumatikleitungen)
Durchflussrate:Bis zu 120 Einheiten/Minute (Montagedurchsatz)
Betriebstemperatur:0 °C bis 50 °C (Betrieb), -10 °C bis 60 °C (Lagerung)
Montage- und Anwendungskompatibilität
Elektromechanische Bauteile (Leiterplatten, Steckverbinder, Motoren)Spritzgegossene KunststoffteileKleine metallische Baugruppen (Schrauben, Federn, Halterungen)
Nicht geeignet: Hochkorrosive Umgebungen (Salzsprühnebel, chemische Exposition)
Auslegungsdaten
  • Produktionsrate (Einheiten/Stunde)
  • Bauteilabmessungen und Gewichtsbereich
  • Anzahl der erforderlichen Montagestationen/Operationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Wälzlagerermüdungsbruch
Ursache: Zyklische Belastung durch wiederholte Start-Stopp-Operationen und Fehlausrichtung, die zu Unterflächenrissen und Ausbröckelung führt
Förderbandspurführungsfehler
Ursache: Verschlissene oder fehlausgerichtete Riemenscheiben, unsachgemäße Spannung und Materialablagerungen, die Banddrift und Kantenschäden verursachen
Wartungsindikatoren
  • Ungewöhnliche hochfrequente Vibrationen oder Klopfgeräusche von Antriebsmotoren oder Getrieben
  • Inkonsistente Produktpositionierung oder Ausrichtungsfehler, die durch Vision-Systeme erkannt werden
Technische Hinweise
  • Implementierung vorausschauender Instandhaltung mittels Schwingungsanalyse und Thermografie zur Erkennung von Frühstadienschäden an Komponenten
  • Etablierung von Präzisionsausrichtungsprotokollen für alle rotierenden Komponenten und regelmäßige Laserausrichtungsverifikation

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100 - Sicherheit von MaschinenCE-Kennzeichnung - Konformität mit EU-Richtlinien für Maschinensicherheit
Fertigungsgenauigkeit
  • Positionsgenauigkeit: ±0,05 mm
  • Wiederholgenauigkeit: ±0,01 mm
Qualitätsprüfung
  • Funktionale Sicherheitsprüfung (DIN EN 61508)
  • Maßliche Verifikation mittels Koordinatenmessgerät (KMG)

Hersteller von Automatisiertes Montagelinien-System

2 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Geyuan Electronics
· CN
Fertigt außerdem: Rf Pcb、Heavy Copper PCB、Metal Core PCB und 6 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “PCBA production and assembly line”
Quellseite ansehen ↗ geyuanelectronics.com · geprüft am 2026-09-09
Sichuan Keenlion Microwave Technology Co., Ltd.
Chengdu · CN
Fertigt außerdem: Directional Couplers、Duplexer/Diplexer、Band-Pass Filter und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Production assembly line”
Quellseite ansehen ↗ keenlion.com · geprüft am 2026-09-14

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Abrasiv-Recyclingsystem

Ein System, das Schleifmittel aus Kugelstrahlprozessen sammelt, reinigt und wiederverwertet.

Spezifikationen ansehen ->
Absorberabschnitt

Das neutronenabsorbierende Segment eines Steuerstabs, das die Leistung eines Kernreaktors durch Einfangen von Neutronen reguliert.

Spezifikationen ansehen ->
Beschleunigungssensor

Ein Sensor, der Beschleunigungskräfte misst, insbesondere die Vibration und Bewegung der Walze oder Platte des Verdichtungsmessgeräts während der Bodenverdichtung.

Spezifikationen ansehen ->
Zugangstür

Eine abgedichtete Einstiegsöffnung an einer isolierten Heizkammer, die Inspektion, Wartung und Be- und Entladen von Materialien ermöglicht, während die thermische Integrität erhalten bleibt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Linienlänge und Anzahl der Stationen?

Die Linienlänge reicht von 10 bis 50 Metern und die Anzahl der Stationen von 5 bis 30, abhängig von der Montagekomplexität und den Produktionsanforderungen. Dies sind Referenzbereiche; die tatsächliche Konfiguration muss mit dem Hersteller bestätigt werden.

Welches Steuerungssystem wird verwendet?

Das System verwendet eine SPS-basierte Steuerung mit HMI, die IEC 61131-3 entspricht. Dies ermöglicht die Programmierung und Überwachung des Montageablaufs. Das spezifische SPS-Modell und die Software sollten mit dem Lieferanten verifiziert werden.

Was sind die Umgebungsbetriebsgrenzen?

Das System arbeitet bei Temperaturen von 0 bis 40 °C und Luftfeuchtigkeit von 20 % bis 80 % rF (nicht kondensierend). Die Schutzart ist IP54 bis IP65 gemäß IEC 60529, abhängig vom Gehäuse. Diese Grenzen sollten für die spezifische Installation überprüft werden.

Welche Versorgungsmedien werden benötigt?

Das System benötigt eine Drehstromversorgung von 380 V AC (±10 %) gemäß IEC 60038 und saubere, trockene Luft bei 0,5–0,7 MPa gemäß ISO 8573-1. Die Luftqualitätsklasse sollte vom Hersteller angegeben werden, um einen ordnungsgemäßen Betrieb zu gewährleisten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Montagelinien-System

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Montagelinien-System?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Fördersystem
Nächstes Produkt
Automatisiertes Palettensystem
AngebotChat