Strukturierte Fertigungsdaten · 2026

Automatisches Komponentenzuführsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisches Komponentenzuführsystem im Bereich Maschinen- und Anlagenbau anhand von Zuführleistung bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisches Komponentenzuführsystem wird durch die Baugruppe aus Komponentenmagazin/-gestell und Greifer-/Shuttle-Mechanismus beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

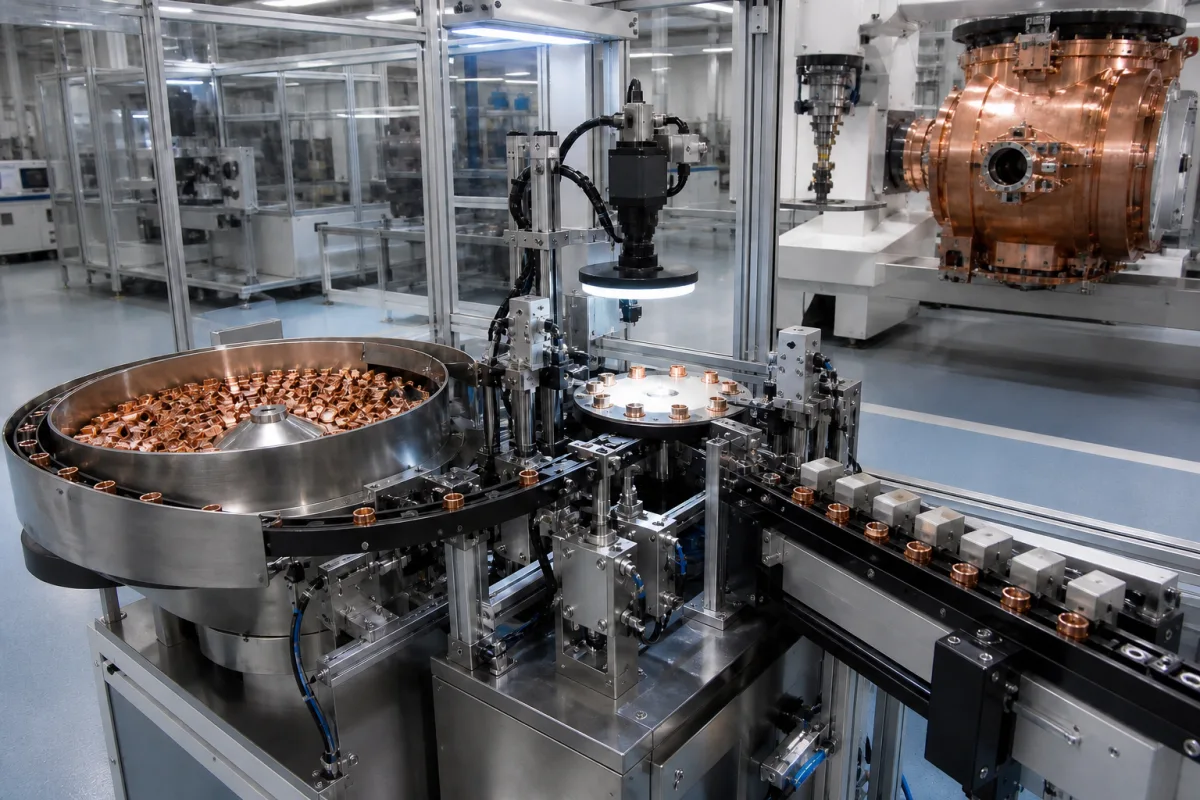
Ein präzises automatisiertes System, das Komponenten für die Montagelinie eines Linearbeschleunigers für die Strahlentherapie liefert.

Automatisches Komponentenzuführsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Automatisches Komponentenzuführsystem

Technische Definition

Ein automatisches Komponentenzuführsystem ist eine kritische Unterbaugruppe im integrierten Montagesystem für Linearbeschleuniger für die Strahlentherapie. Es liefert präzise verschiedene mechanische, elektronische und optische Komponenten (wie Wellenleiterabschnitte, Kollimatorlamellen, Target-Baugruppen und Sensormodule) an bestimmte Arbeitsstationen entlang der Montagelinie. Seine Hauptaufgabe besteht darin, eine kontinuierliche, genaue und kontaminationsfreie Versorgung mit Teilen sicherzustellen, synchron mit Roboterarmen und Montageprozessen, um einen hohen Durchsatz und Präzision bei der Herstellung komplexer medizinischer Strahlentherapiegeräte zu gewährleisten. Das System arbeitet typischerweise mit einer Kombination aus speicherprogrammierbaren Steuerungen (SPS), Servomotoren und präzisen Linearmotoren. Komponenten werden in organisierten Magazinen oder Tabletts gelagert. Nach Erhalt eines Signals vom Master-Steuerungssystem der Montagelinie holt der Zuführmechanismus (z. B. ein Portal, Förderband oder Roboter-Shuttle) eine bestimmte Komponente aus dem Lager. Es transportiert sie dann entlang eines geführten Pfads zu einem präzisen Abgabe- oder Übergabepunkt. Sensoren (optisch, induktiv) verifizieren das Vorhandensein, die Ausrichtung und die korrekte Lieferung der Komponente. Der Betrieb wird von Software gesteuert, die mit dem gesamten Manufacturing Execution System (MES) für Verfolgung und Planung integriert ist. Das System ist für Reinraumtauglichkeit ausgelegt, mit kompaktem Fußabdruck und Edelstahlkonstruktion für kritische Kontaktteile. Zu den wichtigsten Parametern gehören: Zuführkapazität von 60–120 Stück pro Minute, Positioniergenauigkeit von ±0,05 mm (ISO 230-2), Wiederholbarkeit von ±0,02 mm (ISO 230-2), Versorgungsspannung von 220–240 V AC (IEC 60038), Leistungsaufnahme von 1,5–2,5 kW, Betriebstemperatur von 5–40 °C (IEC 60068-2-1), Betriebsfeuchtigkeit von 10–90 % relative Feuchte (IEC 60068-2-78), Schutzart von IP54–IP65 (IEC 60529), Materialgüte von 304–316L Edelstahl (ASTM A240), Gewicht von 350–500 kg, Stellfläche von 1,2–2,0 m² und Luftversorgungsdruck von 0,5–0,8 MPa (ISO 8573-1). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Das System ist eine Komponente eines größeren Montagesystems und kein eigenständiges Produkt. Es ist für die Herstellung medizinischer Linearbeschleuniger vorgesehen und erfordert die Integration in bestehende Montageliniensteuerungen. Die Verifizierung von Leistung und Konformität mit Normen sollte mit dem rechtlichen Hersteller oder Lieferanten erfolgen.

Funktionsprinzip

Das System verwendet SPS, Servomotoren und Linearmotoren, um Komponenten aus Magazinen oder Tabletts zu holen. Nach einem Signal vom Master-Steuerungssystem bewegt sich ein Portal, Förderband oder Shuttle zur Lagerposition, nimmt die Komponente auf und transportiert sie entlang eines geführten Pfads zu einem präzisen Abgabepunkt. Sensoren verifizieren Vorhandensein, Ausrichtung und Lieferung. Die Software integriert sich mit MES für Verfolgung und Planung und gewährleistet synchronen Betrieb mit Roboterarmen und Montageprozessen.
Hauptmaterialien

Edelstahl (Rahmen, Führungen), Aluminiumlegierung (Träger), Technische Kunststoffe (Tabletts, Auskleidungen), Präzise Kugelgewindetriebe & Linearführungen
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Zuführleistung60–120 pcs/minMaximum throughput for standard components
Positioniergenauigkeit±0.05 mmCritical for precise assemblyISO 230-2
Wiederholgenauigkeit±0.02 mmEnsures consistent placementISO 230-2
Versorgungsspannung220–240 V ACEinphasig, 50/60 HzIEC 60038
Leistungsaufnahme1.5–2.5 kWDepends on feeder configuration
Betriebstemperatur5–40 °COutside range may affect performanceIEC 60068-2-1
Betriebsfeuchtigkeit10–90 % RHnicht kondensierendIEC 60068-2-78
SchutzartIP54–IP65Staub- und WasserschutzIEC 60529
Werkstoffgüte304–316LStainless steel for contact partsASTM A240
Gewicht350–500 kgAbhängig von der Konfiguration
Stellfläche1.2–2.0 m²Compact design for cleanroom
Luftversorgungsdruck0.5–0.8 MPaClean dry air requiredISO 8573-1

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Komponentenmagazin/-gestell
    Lagert Komponenten in organisierter, zugänglicher Weise für den Kommissionierer.
    Material: Edelstahl / Aluminium
  • Greifer-/Shuttle-Mechanismus
    Entnimmt präzise ein Bauteil aus dem Magazin.
    Material: Aluminiumlegierung mit Greifer (Polymer/Gummi)
  • Linearmodul
    Bewegt das Bauteil vom Lager zum Abgabepunkt entlang einer geführten Bahn.
    Material: Aluminiumprofil, Stahlschienen, Kugelgewindetrieb
  • Steuerschrank (mit SPS)
    Beherbergt die speicherprogrammierbare Steuerung und Antriebe, die die Beschickungssequenz ausführen.
    Material: Stahlgehäuse
  • Sensoranordnung
    Erfasst Bauteilpräsenz, verifiziert Aufnahme/Abgabe und gewährleistet Sicherheit.
    Material: Verschiedene (Optische Sensoren, Induktive Näherungssensoren)

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5-2,0 bar (Zuführdruck), Vakuum bis 1,5 bar (System)
Weitere Spezifikationen:Durchsatz: 10-500 Komponenten/min, Schlammkonzentration: Nicht anwendbar (Trockenzuführung), Partikelgröße: 0,5-50 mm, Luftfeuchtigkeit: <60 % r.F.
Betriebstemperatur:+5°C bis +40°C
Montage- und Anwendungskompatibilität
Medizingerechte EdelstahlkomponentenKeramische StrahlungsabschirmelementePräzisionsbearbeitete Aluminiumteile
Nicht geeignet: Korrosive chemische Umgebungen oder abrasive Partikelsuspensionen
Auslegungsdaten
  • Komponentenabmessungen und -gewicht
  • Erforderlicher Durchsatz (Komponenten pro Minute)
  • Montagelinien-Schnittstellenspezifikationen (Anschlusstyp, Positioniergenauigkeit)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Zuführgeschwindigkeit, 0,01-0,05 mm Positioniergenauigkeit, 20-40 kPa Vakuumdruck
Belastungs- und Ausfallgrenzen
Zuführgeschwindigkeit überschreitet 2,5 m/s, was zu Komponentenfehlausrichtung >0,1 mm führt, Vakuumdruck fällt unter 15 kPa, was zu Komponentenrutschen führt, Positionswiederholgenauigkeit überschreitet 0,08 mm RMS-Fehler
Trägheitsüberschwingen bei Zuführgeschwindigkeiten >2,5 m/s aufgrund von Servomotor-Drehmomentbegrenzungen (τ_max = 12 N·m), Bernoulli-Prinzip-Versagen bei Vakuumdrücken <15 kPa, was unzureichende Saugkraft verursacht (F_saug < 0,8 N), thermische Ausdehnung von Linearführungen bei Umgebungstemperaturen >35°C, die zu Positionsdrift führt (α_stahl = 11×10^-6 /°C)
Fertigungskontext
Automatisches Komponentenzuführsystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Komponentenverklemmung oder Fehlausrichtung
Ursache: Verschleiß an Führungsschienen, Ansammlung von Schmutz oder falsche Kalibrierung, die zu mechanischer Behinderung und Zuführfehlern führt.
Sensor- oder Aktorausfall
Ursache: Umweltkontamination (Staub, Feuchtigkeit), elektrische Störungen oder Ermüdung durch wiederholte Bewegungszyklen, die zu ungenauer Erkennung oder Betätigung führen.
Wartungsindikatoren
  • Unregelmäßiger oder inkonsistenter Zuführrhythmus, wie Ruckeln, Verzögerungen oder Doppelzuführungen, die auf mechanische oder Steuerungsprobleme hinweisen.
  • Ungewöhnliche Geräusche wie Schleifen, Klicken oder hohes Pfeifen von Motoren oder beweglichen Teilen, die Verschleiß, Fehlausrichtung oder bevorstehenden Ausfall signalisieren.
Technische Hinweise
  • Einführung eines vorbeugenden Wartungsplans mit regelmäßiger Reinigung der Zuführwege und Schmierung beweglicher Komponenten, um Verschleiß und Kontamination zu reduzieren.
  • Installation von Zustandsüberwachungssensoren (z.B. Vibration, Temperatur) an kritischen Teilen wie Motoren und Aktoren, um vorausschauende Wartung und frühe Fehlererkennung zu ermöglichen.

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100:2011 Sicherheit von Maschinen - Allgemeine Gestaltungsleitsätze - Risikobeurteilung und RisikominderungANSI B11.19-2019 Leistungsanforderungen für SchutzeinrichtungenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Komponentenausrichtung: +/-0,05 mm
  • Wiederholgenauigkeit des Zuführmechanismus: +/-0,01 mm
Qualitätsprüfung
  • Funktionale Sicherheitsprüfung (DIN EN ISO 13849-1)
  • Maßliche Verifizierung mittels Koordinatenmessmaschine (KMM)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Signalverlust aufgrund elektromagnetischer Störungen von benachbarten Hochfrequenz-RF-Quellen (2,45 GHz-Mikrowellengeneratoren) → Unkontrollierte Zuführgeschwindigkeitsbeschleunigung auf 3,0 m/s, die zu Komponentenkollision mit der Montagevorrichtung führt → Abgeschirmte Encoder-Kabel mit doppelschichtigem Faraday-Käfig (0,5 mm Kupfer + 0,3 mm Aluminium) und differenzieller Signalübertragung mit 100 Ω Abschlusswiderstand
Vakuumpumpenölkontamination mit Partikelmaterie >5 μm Durchmesser durch Komponentenabrieb → Progressiver Vakuumdruckabfall von 40 kPa auf 10 kPa über 72 Stunden Dauerbetrieb → Zweistufiges Filtersystem mit 1 μm absolut bewertetem Vorfilter und 0,01 μm HEPA-Endfilter, gekoppelt mit Ölqualitätsüberwachung über Dielektrizitätskonstantenmessung (ε_r < 2,2 löst Wartung aus)

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Automatisches Komponentenzuführsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Automatisches Komponentenzuführsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Arten von Komponenten kann dieses System handhaben?

Das System ist für die Handhabung verschiedener mechanischer, elektronischer und optischer Komponenten wie Wellenleiterabschnitte, Kollimatorlamellen, Target-Baugruppen und Sensormodule ausgelegt. Die spezifischen Komponententypen und -größen müssen mit dem Hersteller für das tatsächliche Modell bestätigt werden.

Was sind die Positioniergenauigkeit und Wiederholbarkeit?

Die Positioniergenauigkeit beträgt ±0,05 mm und die Wiederholbarkeit ±0,02 mm, jeweils nach ISO 230-2. Dies sind Referenzwerte und sollten für die spezifische Konfiguration und Anwendung verifiziert werden.

Was sind die Umgebungsbetriebsbedingungen?

Das System arbeitet bei Temperaturen von 5–40 °C (IEC 60068-2-1) und Luftfeuchtigkeit von 10–90 % relative Feuchte (IEC 60068-2-78). Es hat eine Schutzart von IP54–IP65 (IEC 60529). Stellen Sie sicher, dass die Installationsumgebung diese Bedingungen erfüllt.

Wie wird das System in die Montagelinie integriert?

Das System integriert sich über SPS und Software, die mit dem Manufacturing Execution System (MES) verbunden ist, in das Master-Steuerungssystem der Montagelinie. Es empfängt Signale zum Abrufen und Liefern von Komponenten, und Sensoren bestätigen die Lieferung. Integrationsdetails sollten mit dem Systemlieferanten koordiniert werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Automatisches Komponentenzuführsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisches Einstellmodul
Nächstes Produkt
Automatisches Reinigungsmodul
AngebotChat