Strukturierte Fertigungsdaten · 2026

Automatisiertes Fördersystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Fördersystem im Bereich Maschinen- und Anlagenbau anhand von Nennlastkapazität bis Fördergeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Fördersystem wird durch die Baugruppe aus Antriebsmotor und Steuerungssystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System, das Komponenten, Materialien oder Baugruppen im Herstellungsprozess von Radiotherapie-Linearbeschleunigern automatisch transportiert.

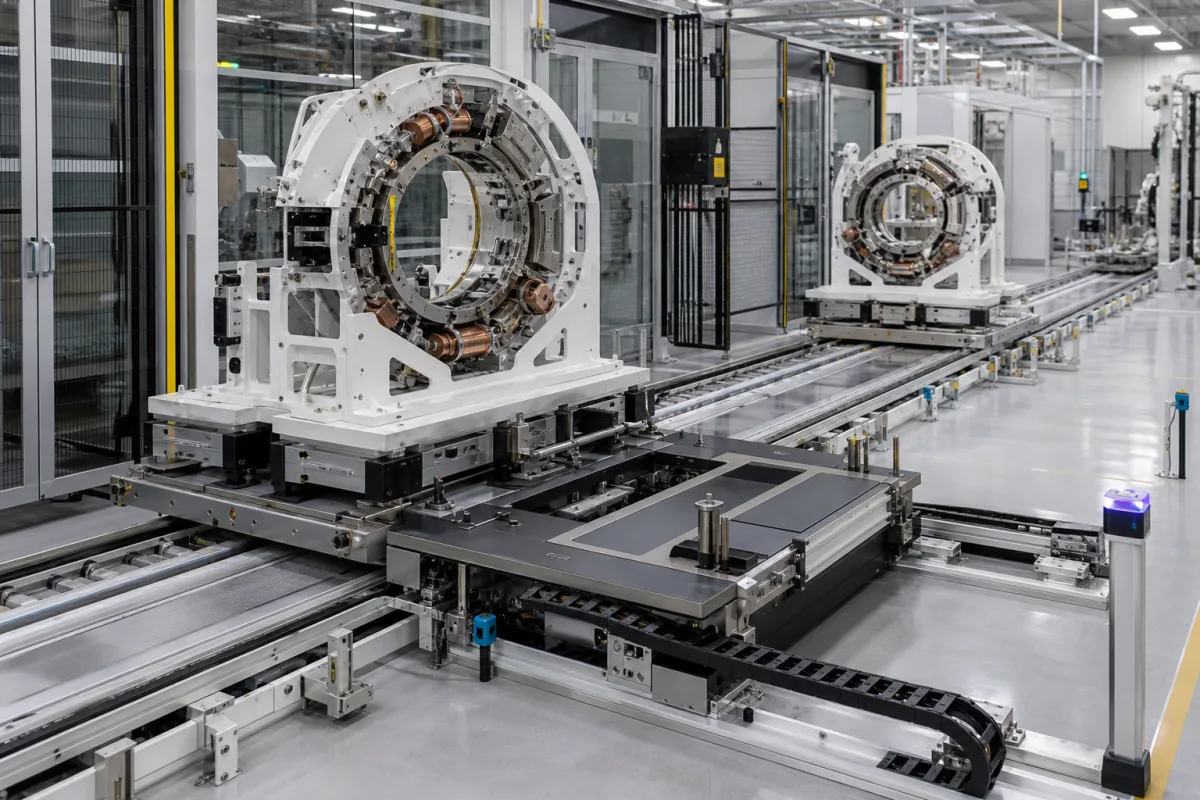
Automatisiertes Fördersystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Fördersystem ist ein Bauteil auf Komponentenebene, das im integrierten Montagesystem für Radiotherapie-Linearbeschleuniger eingesetzt wird. Seine Hauptfunktion besteht darin, die präzise, kontrollierte Bewegung von Unterbaugruppen, empfindlichen Komponenten und fertigen Modulen zwischen verschiedenen Fertigungsstationen zu ermöglichen. Das System gewährleistet die richtige Reihenfolge, Positionierung und Timing, die für die Montage hochpräziser medizinischer Strahlungsgeräte erforderlich sind, und hält gleichzeitig die Sauberkeit aufrecht und verhindert Schäden an empfindlichen Teilen.

Typische Konfigurationen umfassen motorisierte Förderer (Band-, Rollen- oder Kettenantrieb), Roboterarme oder geführte Fahrzeugsysteme. Die Steuerung erfolgt durch speicherprogrammierbare Steuerungen (SPS) oder Computersysteme. Sensoren erkennen das Vorhandensein und die Position von Komponenten, und Steuerungsalgorithmen koordinieren die Bewegung mit anderen Montagelinienprozessen, um die Synchronisation des Arbeitsablaufs aufrechtzuerhalten.

Wichtige Parameter, die mit dem Lieferanten für das spezifische Modell zu verifizieren sind, umfassen die Nennlastkapazität (500–2000 kg), Fördergeschwindigkeit (0,1–0,5 m/s), Positioniergenauigkeit (±0,5 mm), Wiederholbarkeit (±0,2 mm), Betriebstemperaturbereich (0–40 °C), relative Luftfeuchtigkeit (20–80 % rF), Schutzart (IP54–IP65 nach IEC 60529), Versorgungsspannung (380–480 V AC, Drehstrom, 50/60 Hz nach IEC 60038), Steuerspannung (24 ±10 % V DC), Rahmenmaterial (Edelstahl 304–316 nach ASTM A240), Förderbandmaterial (PU–PVC, antistatische Optionen verfügbar), Gesamtabmessungen (5000–20000 × 500–1500 × 800–2000 mm) und Gewicht (1500–5000 kg).

Häufig verwendete Materialien sind Edelstahl, Aluminiumlegierung, technische Kunststoffe und Präzisionslager. Das System ist für die Integration in eine Montagelinie für Radiotherapie-Linearbeschleuniger ausgelegt; daher muss der Käufer bestätigen, dass das ausgewählte Modell die spezifischen Anforderungen an Sauberkeit, Last und Genauigkeit seines Prozesses erfüllt. Verifizieren Sie vor dem Kauf immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Das System verwendet motorisierte Förderer (Band, Rolle oder Kette), Roboterarme oder geführte Fahrzeuge. SPS oder Computersysteme steuern die Bewegung. Sensoren erkennen das Vorhandensein und die Position von Komponenten. Steuerungsalgorithmen koordinieren die Bewegung mit anderen Montagelinienprozessen, um die Synchronisation sicherzustellen. Das System ist für Lasten bis zu 2000 kg ausgelegt, mit einer Positioniergenauigkeit von ±0,5 mm und einer Wiederholbarkeit von ±0,2 mm. Es arbeitet in einem Temperaturbereich von 0–40 °C und einer relativen Luftfeuchtigkeit von 20–80 % rF. Die Schutzart ist IP54–IP65, und die Versorgungsspannung beträgt 380–480 V AC. Die Steuerspannung beträgt 24 V DC. Der Rahmen besteht aus Edelstahl 304–316, und das Bandmaterial ist PU oder PVC mit antistatischen Optionen. Gesamtabmessungen und Gewicht variieren je nach Konfiguration.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennlastkapazität500–2000 kgMaximum weight per pallet or carrier
Fördergeschwindigkeit0.1–0.5 m/sAdjustable for process synchronization
Positioniergenauigkeit±0.5 mmCritical for assembly station alignment
Wiederholgenauigkeit±0.2 mmEnsures consistent docking
Betriebstemperaturbereich0–40 °COutside range may affect motor and sensor performance
Relative Luftfeuchtigkeit20–80 % RHnicht kondensierend
SchutzartIP54–IP65Höhere Schutzart für staubige oder feuchte UmgebungenIEC 60529
Versorgungsspannung380–480 V ACDreiphasig, 50/60 HzIEC 60038
Steuerspannung24 ±10% V DCFor PLC and sensors
Rahmenmaterial304–316 SSStainless steel for cleanroom compatibilityASTM A240
FörderbandmaterialPU–PVCAnti-static options available
Außenmaße (L×B×H)5000–20000×500–1500×800–2000 mmCustomizable to facility layout
Gewicht1500–5000 kgDepends on length and configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl Aluminiumlegierung Technische Kunststoffe Präzisionslager

Komponenten / BOM

Components / BOM
  • Antriebsmotor
    Liefert mechanische Leistung für die Förderbandbewegung
    Material: Stahlgehäuse, Kupferwicklungen
  • Steuerungssystem
    SPS oder Computer zur Koordinierung von Bewegungsabläufen und Zeitsteuerung
    Material: Elektronische Bauteile, Kunststoffgehäuse (ABS-Kunststoff)
  • Positionssensoren
    Erkennen der Bauteilpräsenz und -position für präzise Platzierung
    Material: Edelstahl, optische/elektronische Komponenten
  • Förderband
    Die tragende Oberfläche, die die Komponenten tatsächlich bewegt.
  • Förderergestell
    Trägt das Band und die Nennlast von 2000 kg.
    Material: Stainless steel 304-316

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

AC-Netzspannungseinbruch unter 85 % des Nennwerts (380 V auf 323 V) für >200 ms Servoantriebs-UnterSpannungsfehler, der einen Notstopp auslöst Unterbrechungsfreie Stromversorgung mit 10 kVA Kapazität und 15 ms Umschaltzeit
Partikelkontamination, die ISO 14644-1 Klasse 7 (35200 Partikel/m³ bei 0,5 µm) überschreitet Optischer Encoder-Signalabschwächung, die Positionsdrift verursacht IP65-gekapseltes Encoder-Gehäuse mit Überdruck-Spülung bei 0,5 bar über Umgebungsdruck

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 0-100 kg Nutzlast pro Träger, 0-40 °C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Gurtspannung, die die Streckgrenze von Polyurethan von 150 N/mm² überschreitet, Motortemperatur, die die Isolierstoffklasse-F-Grenze von 155 °C überschreitet, Encoder-Rückmeldeabweichung >0,5 mm Positioniergenauigkeit
Polyurethan-Gurtmaterialermüdung bei zyklischer Spannung >80 MPa (Goodman-Diagramm), Entmagnetisierung von permanenterregten Synchronmotoren bei 180 °C Curie-Punkt, harmonische Resonanz bei 85 Hz, die der Eigenfrequenz des Systems entspricht
Fertigungskontext
Automatisiertes Fördersystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 1,5 bar (max. Systemdruck)
Weitere Spezifikationen:Max. Belastbarkeit: 50 kg/m, Geschwindigkeitsbereich: 0,1-2,0 m/s, Positioniergenauigkeit: ±1 mm
Betriebstemperatur:0°C bis +40°C
Montage- und Anwendungskompatibilität
EdelstahlkomponentenAluminiumbaugruppenKunststoff-Abschirmmaterialien
Nicht geeignet: Korrosive chemische Umgebungen (z.B. Säurebäder, Lösungsmittelreinigungsstationen)
Auslegungsdaten
  • Maximales Bauteilgewicht (kg)
  • Erforderlicher Durchsatz (Einheiten/Stunde)
  • Gesamtlänge des Förderwegs (m)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Gurtfehllauf
Ursache: Unsachgemäße Spannung, verschlissene oder beschädigte Umlenkrollen oder Materialansammlung, die zu Spurproblemen führt.
Lagerausfall
Ursache: Unzureichende Schmierung, Kontamination durch Staub oder Schmutz oder übermäßige Belastung aufgrund von Fehlausrichtung.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche von Motor oder Rollen
  • Sichtbare Gurtausfransung, Rissbildung oder erheblicher Materialauswurf entlang des Förderwegs
Technische Hinweise
  • Implementieren Sie ein routinemäßiges Infrarot-Thermographieprogramm, um Überhitzung in Motoren, Lagern und Antrieben vor einem katastrophalen Ausfall zu erkennen.
  • Etablieren Sie ein Präzisionsausrichtungs- und Spannungsprotokoll für Gurte und Ketten unter Verwendung von Laserausrichtungsgeräten, um einen optimalen Betrieb zu gewährleisten und Verschleiß zu reduzieren.

Konformität und Fertigungsnormen

Referenznormen
DIN EN 619:2002+A1:2010 - Sicherheitsanforderungen für Stetigförderer und zugehörige AusrüstungCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Gurtspurausrichtung: +/- 2 mm
  • Rollen-Durchmesser: +/- 0,5 mm
Qualitätsprüfung
  • Lastprüfung - 125 % der Nennkapazität
  • Elektrische Sicherheitsprüfung - Isolationswiderstand und Erdungskontinuität

Hersteller von Automatisiertes Fördersystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Lastkapazität dieses Fördersystems?

Die Nennlastkapazität ist mit 500–2000 kg pro Palette oder Träger angegeben. Die genaue Kapazität hängt vom Modell und der Konfiguration ab; verifizieren Sie dies mit dem Lieferanten für Ihre spezifische Anwendung.

Welche Positioniergenauigkeit kann erwartet werden?

Die Positioniergenauigkeit beträgt ±0,5 mm, mit einer Wiederholbarkeit von ±0,2 mm. Diese Werte sind entscheidend für die Ausrichtung der Montagestation und konsistentes Andocken. Bestätigen Sie diese Spezifikationen mit dem Hersteller für das gewählte Modell.

Welche Umgebungsbedingungen werden unterstützt?

Das System arbeitet in einem Temperaturbereich von 0–40 °C und einer relativen Luftfeuchtigkeit von 20–80 % rF (nicht kondensierend). Die Schutzart ist IP54–IP65 nach IEC 60529, geeignet für staubige oder nasse Umgebungen. Verifizieren Sie immer mit dem Lieferanten für Ihre Anlagenbedingungen.

Welche elektrischen Anforderungen sind erforderlich?

Die Versorgungsspannung beträgt 380–480 V AC, Drehstrom, 50/60 Hz nach IEC 60038. Die Steuerspannung beträgt 24 ±10 % V DC für SPS und Sensoren. Stellen Sie sicher, dass Ihre Einrichtung diese Spannungen bereitstellt; bestätigen Sie die genauen Anforderungen mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Fördersystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Fördersystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Fördermodul
Nächstes Produkt
Automatisiertes Montagelinien-System
AngebotChat