Strukturierte Fertigungsdaten · 2026

Automatischer Werkzeugwechsler

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatischer Werkzeugwechsler im Bereich Maschinen- und Anlagenbau anhand von Werkzeugschaftgröße bis Werkzeugkapazität eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatischer Werkzeugwechsler wird durch die Baugruppe aus Werkzeugmagazin und Werkzeuggreifer / Arm beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Vorrichtung, die Werkzeuge an einer Werkzeugmaschine oder einem Robotersystem automatisch wechselt, ohne manuellen Eingriff.
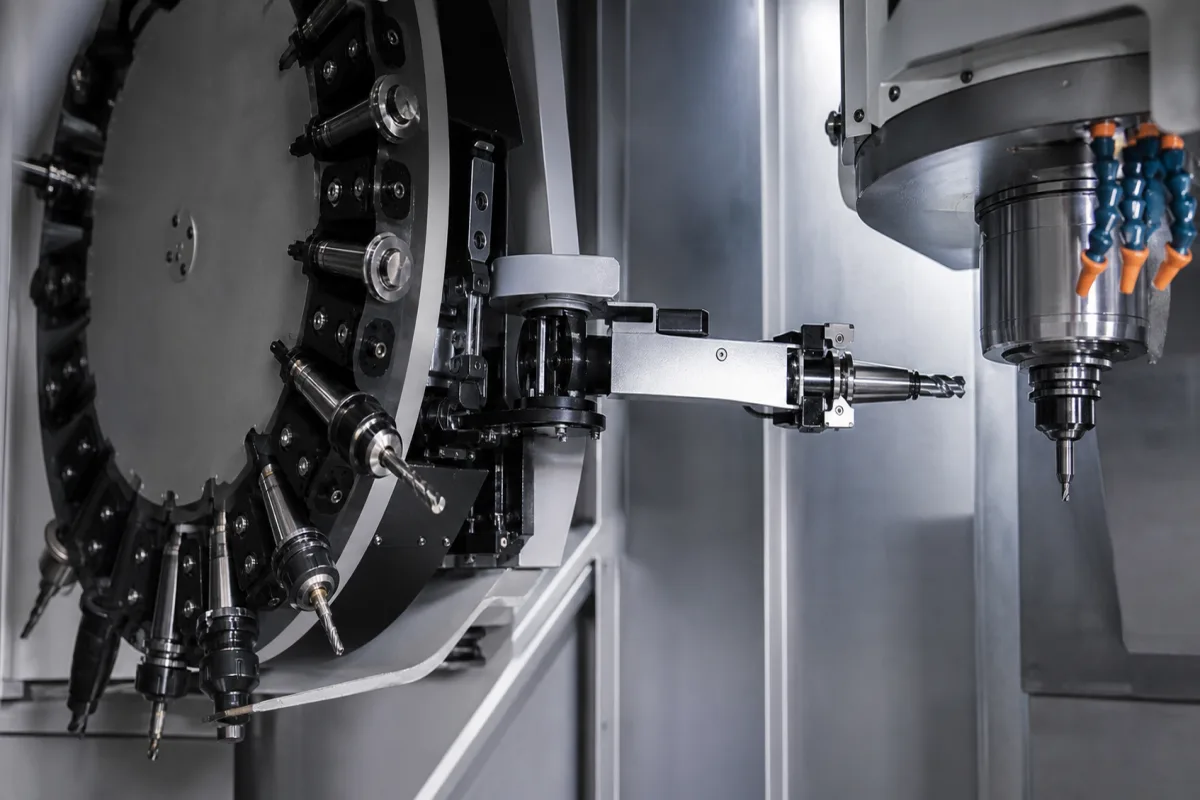
Automatischer Werkzeugwechsler in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Automatischer Werkzeugwechsler

Technische Definition

Ein Automatischer Werkzeugwechsler (ATC) ist eine kritische Komponente in einem industriellen System, speziell integriert in Werkzeugmaschinen (z. B. CNC-Bearbeitungszentren) oder Roboterarbeitsplätze. Seine Hauptaufgabe besteht darin, mehrere Werkzeuge zu speichern und das aktive Werkzeug in der Maschinenspindel automatisch mit einem neuen aus dem Magazin zu tauschen, basierend auf programmierten Anweisungen. Dies ermöglicht komplexe, mehrstufige Bearbeitungs- oder Montageprozesse in einer einzigen Aufspannung, wodurch die unproduktive Zeit drastisch reduziert, die Automatisierung erhöht und die Gesamtproduktivität und Flexibilität des Systems verbessert wird. Der ATC besteht typischerweise aus hochfestem legiertem Stahl und Präzisionslagern, was Haltbarkeit und präzise Bewegung gewährleistet. Zu den wichtigsten Spezifikationen gehören Werkzeugschaftgrößen (BT30/BT40/BT50 nach ISO 7388), Werkzeugspeicherkapazität (16–60 Werkzeuge), maximaler Werkzeugdurchmesser (75–125 mm), maximale Werkzeuglänge (250–400 mm), maximales Werkzeuggewicht (8–15 kg), Werkzeugwechselzeit (1,5–8 s), Wiederholgenauigkeit (±0,005–±0,02 mm nach ISO 230-2), Betriebsdruck (0,5–0,8 MPa), Versorgungsspannung (24 V DC ±10%), Betriebstemperatur (0–45 °C), Schutzart (IP54–IP65 nach IEC 60529) und Gewicht (50–200 kg). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Der ATC arbeitet unter der Steuerung des CNC- oder PLC-Systems der Maschine, angetrieben durch Servomotoren, Pneumatik oder Hydraulik. Es ist wichtig, modellspezifische Parameter und die Einhaltung relevanter Normen mit dem Hersteller oder Lieferanten zu bestätigen, bevor Sie das Produkt beschaffen oder integrieren.

Funktionsprinzip

Der ATC funktioniert physisch durch eine koordinierte Sequenz. 1) Werkzeugspeicherung: Werkzeuge werden in einem Karussell-, Ketten- oder Matrixmagazin gehalten. 2) Werkzeugauswahl und -abruf: Auf einen Programmbefehl hin dreht oder indexiert das Magazin, um das gewünschte Werkzeug an einer Wechselposition zu positionieren. Ein mechanischer Arm (Greifer) oder die Spindel selbst bewegt sich zu dieser Position. 3) Werkzeugwechsel: Das aktive Werkzeug wird von der Spindel gelöst. Der Greifer oder ein Doppelarmmechanismus entfernt gleichzeitig das alte Werkzeug und setzt das neue in die Spindel ein. 4) Werkzeugspannen: Das neue Werkzeug wird sicher gespannt (z. B. über einen Kegel- und Zugstangenmechanismus), und das alte Werkzeug wird in seinen freien Platz im Magazin zurückgeführt. Dieser Zyklus wird durch Servomotoren, Pneumatik oder Hydraulik angetrieben und vom CNC- oder PLC-System der Maschine gesteuert.

Hauptmaterialien

Hochfester Legierungsstahl, Präzisionslager
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
WerkzeugschaftgrößeBT30/BT40/BT50Must match machine spindle taper.ISO 7388
Werkzeugkapazität16–60 WerkzeugeNumber of tools in magazine.
Max. Werkzeugdurchmesser75–125 mmAdjacent pockets may have reduced diameter.
Max. Werkzeuglänge250–400 mmLonger tools may require special handling.
Max. Werkzeuggewicht8–15 kgHeavier tools may affect change time.
Werkzeugwechselzeit1.5–8 sChip-to-chip time.
Wiederholgenauigkeit±0.005–±0.02 mmClamping repeatability.ISO 230-2
Betriebsdruck0.5–0.8 MPaBelow 0.5 MPa insufficient clamping force.
Versorgungsspannung24 ±10% V DCFor control and sensors.
Betriebstemperatur0–45 °COutside range may affect performance.
SchutzartIP54–IP65Higher IP for harsh environments.IEC 60529
Gewicht50–200 kgDepends on capacity and configuration.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Werkzeugmagazin
    Lagert mehrere Werkzeuge in vorgesehenen Schlitzen oder Taschen. Rotiert oder indexiert, um das benötigte Werkzeug dem Wechselmechanismus zuzuführen.
    Material: Aluminium- oder Stahlrahmen
  • Werkzeuggreifer / Arm
    Der mechanische Endeffektor, der Werkzeuge während des Wechselzyklus physisch greift, entnimmt und einfügt.
    Material: Vergüteter Stahl
  • Antriebsmechanismus
    Stellt die Antriebskraft (z.B. Servomotor, Pneumatikzylinder) bereit, um den Greifer/Arm zu bewegen und das Magazin zu drehen.
    Material: Stahl, Kupferwicklungen
  • Werkzeugaufnahme / Werkzeughalter
    Einzelaufnahme im Magazin, die ein spezifisches Werkzeug sicher aufnimmt und positioniert.
    Material: Stahl oder Kunststoffverbundwerkstoff

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:-10°C bis 60°C
Montage- und Anwendungskompatibilität
CNC-BearbeitungszentrenRoboter-SchweißsystemeAutomatisierte Montagelinien
Nicht geeignet: Hochvibrationsumgebungen ohne Dämpfungssysteme
Auslegungsdaten
  • Maximales Werkzeuggewicht und -abmessungen
  • Erforderliche Werkzeugwechsel-Zykluszeit
  • Maschinenschnittstellentyp und Montageanforderungen
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 0,1-1,0 MPa Hydraulikdruck, -10°C bis 60°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Positionsgenauigkeit übersteigt ±0,02 mm, Hydraulikdruck unter 0,08 MPa oder über 1,2 MPa, Verschleiß des Werkzeugaufnahmekonus übersteigt 0,005 mm radialen Rundlauf
Hertzsche Pressung übersteigt 1,5 GPa an der Werkzeugaufnahmekonus-Schnittstelle, was plastische Verformung verursacht; Viskosität des Hydrauliköls fällt unter 15 cSt bei 40°C, was zu Dichtungsleckagen führt; kumulative Ermüdung aus >10^6 Lastwechseln bei einer Spannungsamplitude >300 MPa
Fertigungskontext
Automatischer Werkzeugwechsler wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß durch Fehlausrichtung
Ursache: Unsachgemäße Kalibrierung oder thermische Ausdehnung, die zu einer Fehlausrichtung der Werkzeugaufnahme führt, was zu beschleunigtem Verschleiß an Passflächen und Positionierungskomponenten führt.
Blockierung durch Kontamination
Ursache: Spaneneintrag, Kühlmittelkontamination oder mangelnde Abdichtung, die eine Ansammlung von Schmutz im Werkzeugwechsler-Mechanismus ermöglicht, was zu Bindung oder Versagen beim Ein- und Ausrücken führt.
Wartungsindikatoren
  • Hörbares Schleifen oder Kratzen während des Werkzeugwechsels
  • Sichtbare Metallspäne oder Schmutz um den Werkzeugwechsler-Mechanismus herum
Technische Hinweise
  • Regelmäßige Laserausrichtungsprüfungen und thermische Kompensationskalibrierung implementieren, um die präzise Positionierung aufrechtzuerhalten
  • Rigorose Wartung der Abdichtungen und Druckluftspülsysteme etablieren, um den Kontaminationseintritt zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 230-2:2014 (Geometrische Genauigkeit von Werkzeugmaschinen)ANSI B5.55-1985 (Spindelnasen und Werkzeugschaft für automatische Werkzeugwechsler)DIN 69893 (Schnittstelle für automatische Werkzeugwechsler)
Fertigungsgenauigkeit
  • Werkzeugschaftkonus: +/-0,005 mm
  • Werkzeugpositionierwiederholgenauigkeit: +/-0,002 mm
Qualitätsprüfung
  • Laserinterferometer-Ausrichtungstest
  • Dynamischer Auswuchtungstest für rotierende Komponenten
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination mit Partikeln >5 µm → Steckenbleiben des Wegeventils, was zu unvollständiger Werkzeugfreigabe führt → Installation einer 3 µm Absolut-Filtration mit Differenzdrucküberwachung bei 0,15 MPa
Encoder-Rückmeldungsverlust für >100 ms → Positionsüberschreitung über 0,5 mm, die zu Werkzeugkollision führt → Implementierung von doppelt redundanten Absolut-Encodern mit 0,001 mm Auflösung und einem Watchdog-Timer bei 50 ms

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Automatischer Werkzeugwechsler

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Automatischer Werkzeugwechsler

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was sind die typischen Werkzeugschaftgrößen für einen automatischen Werkzeugwechsler?

Typische Werkzeugschaftgrößen sind BT30, BT40 und BT50 gemäß ISO 7388. Die spezifische Größe muss mit dem Spindelkegel der Maschine übereinstimmen. Verifizieren Sie die erforderliche Schaftgröße immer mit dem Hersteller der Werkzeugmaschine.

Wie viele Werkzeuge kann ein automatischer Werkzeugwechsler speichern?

Die Werkzeugspeicherkapazität liegt typischerweise zwischen 16 und 60 Werkzeugen, abhängig von der Magazinkonfiguration. Die genaue Kapazität sollte für das spezifische Modell bestätigt werden.

Wie lange dauert der Werkzeugwechsel bei einem automatischen Werkzeugwechsler?

Die Span-zu-Span-Zeit für den Werkzeugwechsel liegt typischerweise zwischen 1,5 und 8 Sekunden. Dieser Wert kann je nach Werkzeuggewicht und ATC-Design variieren. Verifizieren Sie die tatsächliche Zeit mit dem Lieferanten.

Welche Normen gelten für automatische Werkzeugwechsler?

Relevante Normen sind ISO 7388 für Werkzeugschäfte, ISO 230-2 für Positionierwiederholgenauigkeit und IEC 60529 für Schutzart. Diese Normen dienen als Verifikationsreferenz; die Einhaltung muss mit dem Hersteller bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Automatischer Werkzeugwechsler?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatischer Werkzeugwechsler
Nächstes Produkt
Automatischer Werkzeugwechsler (ATC)
AngebotChat