Strukturierte Fertigungsdaten · 2026

Automatischer Werkzeugwechsler

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatischer Werkzeugwechsler im Bereich Maschinen- und Anlagenbau anhand von Werkzeugmagazinkapazität bis Maximaler Werkzeugdurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatischer Werkzeugwechsler wird durch die Baugruppe aus Werkzeugmagazin und Werkzeugwechselarm beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Vorrichtung, die Werkzeuge an einer Werkzeugmaschine oder einem Robotersystem automatisch ohne manuellen Eingriff austauscht.

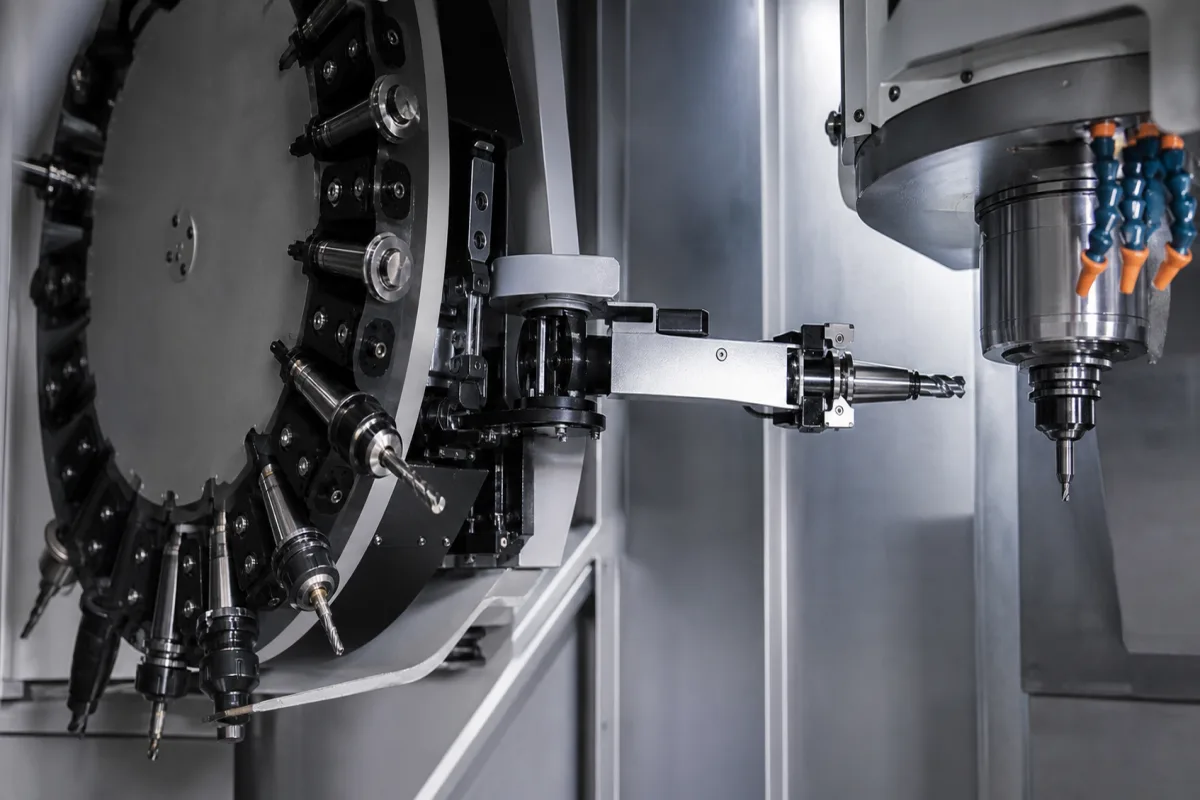
Automatischer Werkzeugwechsler in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Automatischer Werkzeugwechsler

Technische Definition

Ein automatischer Werkzeugwechsler ist eine kritische Komponente in einem industriellen System, typischerweise integriert in CNC-Werkzeugmaschinen, Bearbeitungszentren oder Roboterarbeitszellen. Seine Hauptfunktion besteht darin, mehrere Werkzeuge zu speichern und das aktive Werkzeug in der Maschinenspindel basierend auf programmierten Anweisungen automatisch gegen ein neues Werkzeug aus dem Magazin auszutauschen. Dies ermöglicht ununterbrochene Mehrprozess-Bearbeitungsabläufe, reduziert Rüstzeiten erheblich, erhöht die Produktivität und ermöglicht die Herstellung komplexer Teile in einer einzigen Aufspannung. Die Vorrichtung besteht aus einem Werkzeugmagazin (Trommel-, Ketten- oder Karusselltyp), das mehrere Werkzeughalter aufnimmt, und einem mechanischen Arm oder einer ähnlichen Mechanik, die den Austausch durchführt. Der Werkzeugwechselvorgang wird vom CNC-System der Maschine eingeleitet, das die Spindel anweist, sich in eine feste Werkzeugwechselposition zu bewegen. Der Arm greift das aktuelle Werkzeug in der Spindel, zieht es zurück, dreht oder bewegt sich, um mit dem nächsten benötigten Werkzeug im Magazin auszurichten, führt das neue Werkzeug in die Spindel ein und verriegelt es. Diese Sequenz wird von Servomotoren oder pneumatischen/hydraulischen Aktuatoren angetrieben und vom CNC-System der Maschine gesteuert. Die Werkzeugidentifikation erfolgt häufig über RFID-Chips, mechanische Codierung oder Positionsverfolgung. Die Vorrichtung ist für eine Reihe von Werkzeuggrößen und -gewichten ausgelegt, mit typischen Spezifikationen wie einer Werkzeugmagazinkapazität von 16 bis 60 Werkzeugen, maximalem Werkzeugdurchmesser von 75 bis 125 mm, maximaler Werkzeuglänge von 250 bis 400 mm und maximalem Werkzeuggewicht von 8 bis 15 kg. Die Werkzeugwechselzeit beträgt 1,5 bis 8 Sekunden, und die Positionierwiederholbarkeit liegt innerhalb von ±0,02 bis ±0,05 mm gemäß ISO 230-2. Der Betriebsdruck beträgt 0,6 bis 1,0 MPa, die Versorgungsspannung beträgt 24 V DC ±10%, und die Leistungsaufnahme beträgt 0,5 bis 2,0 kW. Die Vorrichtung arbeitet bei Umgebungstemperaturen von -10 bis 60 °C und hat eine Schutzart von IP54 bis IP65 gemäß IEC 60529. Der Magazinkörper besteht typischerweise aus Gusseisen der Güte HT250 gemäß GB/T 9439, und das gesamte Gerät wiegt 350 bis 800 kg. Verwendete Materialien umfassen hochfesten Stahllegierung, Präzisionslager und Aluminiumlegierung für Gehäuse. Diese Werte sind Referenzbereiche; bestätigen Sie modellspezifische Spezifikationen mit dem Hersteller.

Funktionsprinzip

Der automatische Werkzeugwechsler funktioniert physisch durch eine koordinierte Sequenz. Ein Werkzeugmagazin (Trommel, Kette oder Karussell) hält mehrere Werkzeughalter. Wenn ein Werkzeugwechsel befohlen wird, bewegt sich die Maschinenspindel in eine feste Werkzeugwechselposition. Ein mechanischer Arm (oder eine ähnliche Mechanik) greift das aktuelle Werkzeug in der Spindel, zieht es zurück, dreht oder bewegt sich, um mit dem nächsten benötigten Werkzeug im Magazin auszurichten, führt das neue Werkzeug in die Spindel ein und verriegelt es. Diese Sequenz wird von Servomotoren oder pneumatischen/hydraulischen Aktuatoren angetrieben und vom CNC-System der Maschine gesteuert. Die Werkzeugidentifikation erfolgt häufig über RFID-Chips, mechanische Codierung oder Positionsverfolgung.
Hauptmaterialien

Hochfeste Stahllegierung, Präzisionslager, Aluminiumlegierung (für Gehäuse)
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Werkzeugmagazinkapazität16–60 WerkzeugeNumber of tools that can be stored in the magazine.
Maximaler Werkzeugdurchmesser75–125 mmLargest tool diameter that can be accommodated.
Maximale Werkzeuglänge250–400 mmLongest tool that can be stored and changed.
Maximales Werkzeuggewicht8–15 kgHeaviest tool the changer can handle.
Werkzeugwechselzeit1.5–8 sChip-to-chip time for a complete tool change.
Wiederholgenauigkeit±0.02–±0.05 mmConsistency of tool positioning after repeated changes.ISO 230-2
Betriebsdruck0.6–1.0 MPaPneumatic pressure for clamping and unclamping.
Versorgungsspannung24 ±10% V DCDC supply for control and sensors.
Leistungsaufnahme0.5–2.0 kWElectrical power drawn during operation.
Betriebstemperaturbereich-10–60 °CAmbient temperature for reliable operation.
SchutzartIP54–IP65Protection against dust and water ingress.IEC 60529
MagazingehäusematerialHT250Cast iron grade for rigidity and damping.GB/T 9439
Nettogewicht350–800 kgWeight of the complete tool changer unit.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Werkzeugmagazin
    Speichert mehrere Werkzeughalter in zugewiesenen Fächern, indexiert, um das richtige Werkzeug für den Wechsel bereitzustellen.
    Material: Stahl- oder Aluminiumkonstruktion
  • Werkzeugwechselarm
    Ein Doppelgreifermechanismus, der das Werkzeug physisch aus der Spindel entnimmt und das neue Werkzeug aus dem Magazin einsetzt.
    Material: Schmiedestahl oder hochfeste Legierung
  • Werkzeugtasche
    Einzelne Tasche oder Halterung im Magazin, die einen einzelnen Werkzeughalter sichert.
    Material: Stahl mit verschleißfester Auskleidung
  • Antriebsmotor & Aktoren
    Stellt die mechanische Leistung für die Armbewegung, Magazindrehung und Werkzeugspannung/-entspannung bereit.
    Material: Elektrische Servomotoren, pneumatische Zylinder oder hydraulische Aktoren

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:-10°C bis 60°C
Montage- und Anwendungskompatibilität
CNC-BearbeitungszentrenIndustrieroboterAdditive Fertigungssysteme
Nicht geeignet: Hochvibrationsumgebungen ohne Isolierung
Auslegungsdaten
  • Maximales Werkzeuggewicht und -abmessungen
  • Erforderliche Werkzeugwechselzykluszeit
  • Maschinenschnittstellentyp und Montagebeschränkungen
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 0,1-1,5 kN Klemmkraft, 0,01-0,05 mm Positionierwiederholgenauigkeit
Belastungs- und Ausfallgrenzen
Klemmkraft unter 0,08 kN verursacht Werkzeugrutschen, Positionierungsfehler über 0,1 mm löst Systemstopp aus, Lineargeschwindigkeit über 2,5 m/s induziert mechanische Resonanz
Hertzsche Kontaktspannung über 1,5 GPa an der Werkzeug-Kegel-Schnittstelle verursacht bleibende Verformung, kumulative Ermüdung aus >10^6 Zyklen bei mindestens 0,8 kN Klemmkraft führt zu Federringausfall, thermische Ausdehnungsdifferenz (α=11,7×10^-6/K für Stahl vs α=23×10^-6/K für Aluminium) erzeugt Bindung bei >80°C Differenz
Fertigungskontext
Automatischer Werkzeugwechsler wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtung-induzierter Verschleiß
Ursache: Falsche Ausrichtung während der Installation oder thermische Ausdehnung, die zu einer Fehlausrichtung des Werkzeughalters führt, was übermäßige Reibung und vorzeitigen Komponentenausfall verursacht.
Kontaminations-induziertes Blockieren
Ursache: Eindringen von Metallspänen, Kühlmittel oder Schmutz in den Werkzeugwechselmechanismus, was zu Bindung, erhöhtem Verschleiß oder komplettem Ausfall der beweglichen Teile führt.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kratzgeräusche während des Werkzeugwechsels
  • Sichtbare Metallspäne oder Schmutzansammlungen um den Werkzeugwechselmechanismus herum
Technische Hinweise
  • Regelmäßige Laserausrichtungsprüfungen und thermische Kompensationsanpassungen implementieren, um die präzise Positionierung des Werkzeughalters aufrechtzuerhalten
  • Strenge Kontaminationskontrollprotokolle etablieren, einschließlich geplanter Reinigungszyklen und Wartung der Schutzabdichtungen

Konformität und Fertigungsnormen

Referenznormen
ISO 9409-1:2004 (Schnittstelle für modulare Werkzeugsysteme)ANSI B5.50-1994 (Spindelnasen und Werkzeugschaft für automatische Werkzeugwechsler)DIN 69871 (Schnittstelle für Werkzeughalter und Werkzeugschäfte)
Fertigungsgenauigkeit
  • Werkzeugschaftdurchmesser: +/-0,005 mm
  • Spindelstirnseitenlauf: 0,002 mm TIR
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) Verifizierung der Schnittstellengeometrie
  • Dynamischer Auswuchttest für rotierende Komponenten
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Pneumatischer Druckabfall unter 0,4 MPa absolut → Unvollständige Werkzeugfreigabe verursacht Kollision während des Wechselzyklus → Doppelt redundante Drucksensoren mit 0,01 MPa Auflösung und mechanische Verriegelung, die mindestens 0,6 MPa für die Zyklusinitiierung erfordert
Encoder-Pulsverlust von mehr als 3 aufeinanderfolgenden Zählungen bei 500 Hz Abtastung → Positionsdrift akkumuliert zu 0,15 mm Fehler in der Magazinindexierung → Quadraturencoder mit 2048 Umdrehungen pro Umdrehung (PPR) Auflösung und Watchdog-Timer, der das System nach 2 ms Signalverlust zurücksetzt

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Automatischer Werkzeugwechsler

3 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Linghang Robot Co.,Ltd
Zhengzhou, Henan · CN

Die offizielle Linghang-Website bietet das Roboter-Werkzeugwechselsystem LTC-0010E mit Los- und Festteil, pneumatischer Kugelverriegelung, Haltefunktion bei Druckverlust und Positionsabfrage; die Unternehmensvorstellung beschreibt die Fertigung von Werkzeugwechslern und nennt eine Kontaktadresse in Zhengzhou, China. Geeignet für Endeffektorwechsel bei Montage und Handling; Schnittstelle, Traglast, Momente sowie Pneumatik-, Elektro- oder Fluidmodule je Konfiguration bestätigen.

Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ robottoolchange.com · geprüft am 2026-10-03
Jinan Style Machinery Co., Ltd. (STYLECNC)
Jinan · CN
Gegründet 2003
Fertigt außerdem: Fiber Laser Cutting Machine、Heavy-Duty CNC Plasma Cutting Machine、CNC Router und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ stylecnc.com · geprüft am 2026-08-18
ERSM Machinery
Suzhou · CN
Fertigt außerdem: Surface Grinding Machine、Hydraulic Press Brake、Laser Cutting System und 9 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Automatic Tool Changer”
Quellseite ansehen ↗ rsm-machinery.com · geprüft am 2026-09-11

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Automatischer Werkzeugwechsler

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist die typische Werkzeugmagazinkapazität eines automatischen Werkzeugwechslers?

Die Werkzeugmagazinkapazität liegt typischerweise zwischen 16 und 60 Werkzeugen, abhängig vom Modell und Magazintyp. Dies ist ein Referenzbereich; die genaue Kapazität für eine bestimmte Einheit sollte mit dem Hersteller bestätigt werden.

Wie identifiziert der Werkzeugwechsler das richtige Werkzeug?

Die Werkzeugidentifikation erfolgt über RFID-Chips, mechanische Codierung oder Positionsverfolgung. Das CNC-System verwendet diese Informationen, um das richtige Werkzeug aus dem Magazin basierend auf der programmierten Sequenz auszuwählen.

Was ist die Span-zu-Span-Zeit für einen Werkzeugwechsel?

Die Span-zu-Span-Zeit, also die Gesamtzeit für einen vollständigen Werkzeugwechsel, liegt typischerweise zwischen 1,5 und 8 Sekunden. Dies umfasst die Zeit vom Ende eines Schnitts bis zum Beginn des nächsten Schnitts.

Welche Normen sind für den automatischen Werkzeugwechsler relevant?

Relevante Normen umfassen ISO 230-2 für Positionierwiederholbarkeit, IEC 60529 für Schutzart und GB/T 9439 für das Magazinkörpermaterial. Diese Normen dienen als Verifikationsreferenzen; die Konformität sollte mit dem Hersteller bestätigt werden.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.10 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Automatischer Werkzeugwechsler?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatischer Werkzeugwechsler
Nächstes Produkt
Automatischer Werkzeugwechsler (ATC)
AngebotChat