Strukturierte Fertigungsdaten · 2026

Gehäusepositioniervorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Gehäusepositioniervorrichtung im Bereich Maschinen- und Anlagenbau anhand von Spannkraft bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Gehäusepositioniervorrichtung wird durch die Baugruppe aus Grundplatte und Klemmarm beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine spezielle Vorrichtung zum präzisen Halten und Positionieren eines Gehäuses während Montagevorgängen.

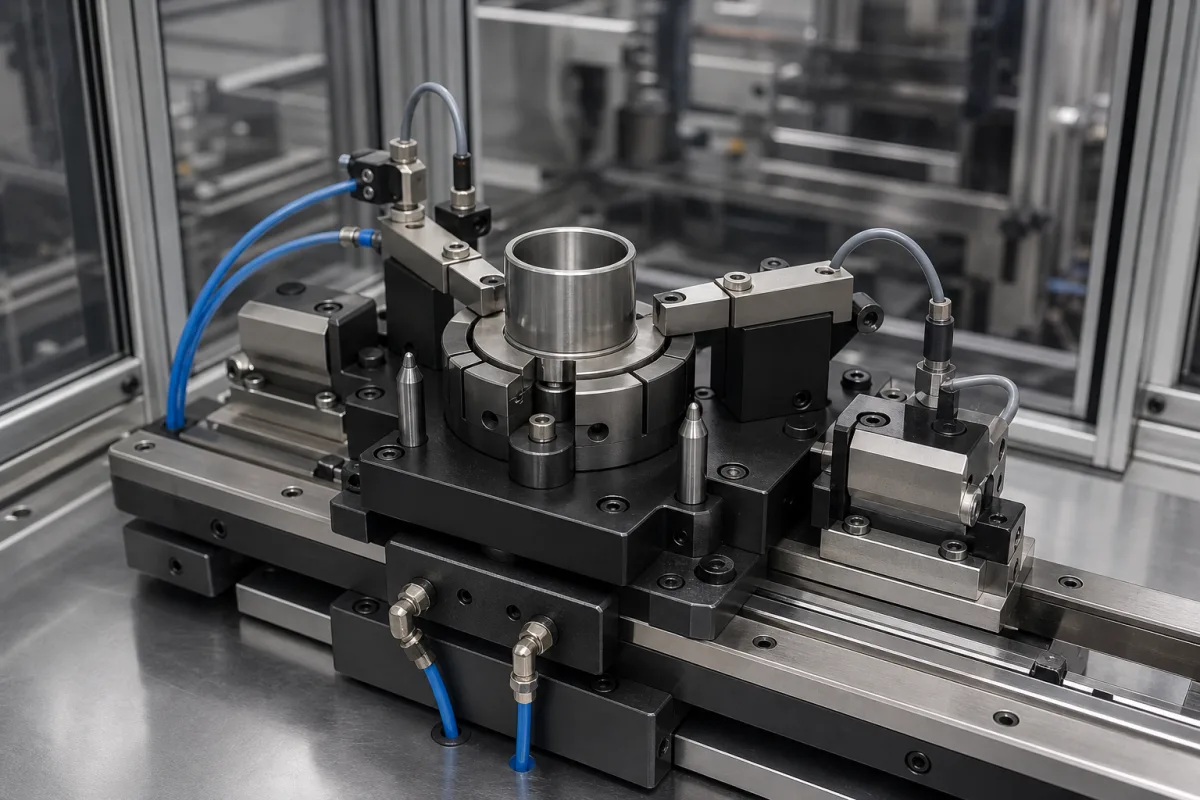
Gehäusepositioniervorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Gehäusepositioniervorrichtung ist eine kritische Komponente im Primer-Montage- und Einsetzmodul. Sie ist verantwortlich für das sichere Spannen und präzise Ausrichten eines Gehäuses oder einer Hülle, um die korrekte Orientierung und Position für nachfolgende Montageschritte wie das Einsetzen von Zündhütchen oder das Anbringen von Komponenten sicherzustellen. Sie bietet die erforderliche Stabilität und Wiederholbarkeit für automatisierte oder manuelle Montageprozesse. Die Vorrichtung verwendet typischerweise mechanische Spannzangen, pneumatische Aktuatoren oder servogetriebene Mechanismen, um mit spezifischen Merkmalen oder Oberflächen des Gehäuses in Eingriff zu kommen. Sie hält das Gehäuse in einer vordefinierten, festen Position relativ zum Koordinatensystem des Moduls und stellt sicher, dass die kritischen Schnittstellen des Gehäuses (z. B. Öffnungen für Zündhütchen) korrekt anderen Werkzeugen oder Robotern in der Montagestation präsentiert werden. Zu den wichtigsten Parametern gehören Spannkraft (5–20 kN), Positioniergenauigkeit (±0,02 mm nach ISO 230-2), Wiederholbarkeit (±0,01 mm nach ISO 230-2), Betriebstemperatur (-10–60 °C), maximale Lastkapazität (500–2000 kg), Spannhub (10–50 mm), Luftversorgungsdruck (0,4–0,8 MPa nach ISO 8573-1), Gewicht (50–150 kg), Grundplattenabmessungen (400×400–800×800 mm), Materialhärte (HRC 45–60 nach ASTM E18), Oberflächengüte (Ra 0,8–1,6 μm nach ISO 1302) und Korrosionsbeständigkeit (ISO 9227: 72 h). Zu den hinterlegten Materialien gehören Werkzeugstahl und Aluminiumlegierung. Diese Werte sind Verzeichnis-Referenzbereiche und müssen für das tatsächliche Modell und die Anwendung bestätigt werden. Überprüfen Sie immer modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten.

Funktionsprinzip

Die Vorrichtung greift über mechanische Spannzangen, pneumatische Aktuatoren oder servogetriebene Mechanismen an den äußeren Merkmalen oder Oberflächen des Gehäuses an. Sie übt eine kontrollierte Spannkraft aus, um das Gehäuse sicher zu halten, während präzise Ausrichtungsfunktionen sicherstellen, dass das Gehäuse relativ zum Koordinatensystem des Moduls genau positioniert ist. Dadurch können nachfolgende Montagewerkzeuge konsistent mit den kritischen Schnittstellen des Gehäuses interagieren. Das Design umfasst verstellbare Anschläge oder Führungen, um Gehäusegrößenvariationen innerhalb des angegebenen Spannhubs aufzunehmen. Die Spannkraft wird reguliert, um Verformung oder Bewegung während der Bearbeitung oder Montage zu verhindern, und das gesamte System ist für wiederholbare Positionierung innerhalb enger Toleranzen ausgelegt.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–20 kNRequired to prevent case movement during machining
Positioniergenauigkeit±0.02 mmEnsures consistent assembly alignmentISO 230-2
Wiederholgenauigkeit±0.01 mmCritical for batch productionISO 230-2
Betriebstemperatur-10–60 °COutside range may affect seal integrity
Maximale Belastbarkeit500–2000 kgMust exceed workpiece weight with safety factor
Spannhub10–50 mmAccommodates case size variations
Luftversorgungsdruck0.4–0.8 MPaBelow 0.4 MPa clamping force insufficientISO 8573-1
Gewicht50–150 kgAffects portability and installation
Grundplattenabmessungen400×400–800×800 mmMust fit machine worktable
MaterialhärteHRC 45–60 HRCEnsures wear resistanceASTM E18
OberflächenrauheitRa 0.8–1.6 μmAffects corrosion resistance and frictionISO 1302
KorrosionsbeständigkeitISO 9227: 72 hMinimum salt spray test durationISO 9227

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Grundplatte
    Bietet die grundlegende Montagefläche und Referenzebene für die Vorrichtung.
    Material: Stahl
  • Klemmarm
    Betätigter Arm, der sich bewegt, um das Gehäuse gegen Positionierelemente zu greifen und zu sichern.
    Material: Stahl
  • Passstift
    Präzisionsstift, der in eine Bohrung oder ein Merkmal am Gehäuse eingreift, um dessen Position zu definieren.
    Material: gehärteter Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermischer Gradient von 50°C über die Vorrichtungsstruktur Positionsdrift von 0,08 mm aufgrund differentieller thermischer Ausdehnung Invar-Legierung (α=1,2×10⁻⁶/°C) kritische Komponenten, aktive thermische Kompensation mit Peltier-Elementen und RTD-Rückkopplung.
Vibration bei 120 Hz Resonanzfrequenz mit 0,5 g Beschleunigung Spannkraftrelaxation aufgrund von Reibverschleiß an Kontaktoberflächen Antiresonanz-Montage mit 40 Hz Eigenfrequenz-Isolatoren, diamantähnliche Kohlenstoffbeschichtung (HV=3000) auf Spannflächen.

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,01-0,05 mm Positioniertoleranz, 0-150 N Spannkraft, -20°C bis 80°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Positionierfehler überschreitet 0,1 mm, Spannkraft überschreitet 200 N verursacht plastische Verformung, Temperatur überschreitet 100°C verursacht thermische Ausdehnung über Kompensationsbereich hinaus.
Thermischer Ausdehnungskoeffizienten-Mismatch (Stahlvorrichtung vs. Aluminiumgehäuse: α=11×10⁻⁶/°C vs. 23×10⁻⁶/°C) verursacht Positionsdrift, Hertzsche Kontaktspannung überschreitet Streckgrenze (σ_y=250 MPa) an Spannschnittstellen, verschleißbedingte Spielakkumulation über kinematische Zwangsgrenzen hinaus.
Fertigungskontext
Gehäusepositioniervorrichtung wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (mechanische Vorrichtung, kein Fluiddruck)
Durchflussrate:N/V (mechanische Vorrichtung, kein Fluidfluss)
Betriebstemperatur:-20°C bis 80°C
Montage- und Anwendungskompatibilität
AluminiumgehäuseKunststoffgehäuseStanzstahlgehäuse
Nicht geeignet: Hochkorrosive chemische Umgebungen (z.B. Säurebäder)
Auslegungsdaten
  • Gehäuseabmessungen (LxBxH)
  • Gewicht des Gehäuses/Montage
  • Erforderliche Spannkraft

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Verschleiß und Fehlausrichtung
Ursache: Wiederholte Spannzyklen und abrasive Partikel verursachen Maßungenauigkeiten und Verlust der Positioniergenauigkeit.
Hydraulik-/Pneumatiksystemausfall
Ursache: Dichtungsdegradation, Fluidkontamination oder Druckverlust führen zu unzureichender Spannkraft.
Wartungsindikatoren
  • Sichtbare Fehlausrichtung oder Werkstückrutschen während des Betriebs
  • Ungewöhnliche Zischgeräusche (pneumatisch) oder Fluidlecks (hydraulisch) von der Vorrichtung
Technische Hinweise
  • Regelmäßige Kalibrierprüfungen und vorbeugende Reinigung implementieren, um Ablagerungen von den Spannflächen zu entfernen.
  • Gefilterte Luft/Hydraulikflüssigkeit verwenden und Druckmessgeräte überwachen, um optimale Systemleistung aufrechtzuerhalten.

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.54 - Werkzeugmaschinenkomponenten - SpannvorrichtungenDIN 6325 - Zylinderstifte mit Innengewinde
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Parallelität der Auflageflächen: 0,02 mm
Qualitätsprüfung
  • Koordinatenmessmaschinen (KMM) Maßprüfung
  • Oberflächenrauheitsmessung nach ISO 4287

Hersteller von Gehäusepositioniervorrichtung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->
Gelenkkipper

Ein schweres Offroad-Fahrzeug mit einem Gelenk zwischen Kabine und Mulde für verbesserte Manövrierfähigkeit auf unebenem Gelände.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die Hauptfunktion einer Gehäusepositioniervorrichtung?

Sie spannt und richtet ein Gehäuse während der Montage sicher aus, um die korrekte Orientierung für nachfolgende Operationen wie das Einsetzen von Zündhütchen sicherzustellen.

Welche Materialien werden üblicherweise für diese Vorrichtung verwendet?

Werkzeugstahl und Aluminiumlegierung sind als Materialien hinterlegt, aber bestätigen Sie das spezifische Material für Ihre Anwendung mit dem Lieferanten.

Wie wird die Positioniergenauigkeit verifiziert?

Die Positioniergenauigkeit ist mit ±0,02 mm nach ISO 230-2 spezifiziert. Die Verifizierung sollte mit geeigneten Messmethoden und Normen erfolgen.

Was ist der empfohlene Luftversorgungsdruck?

Der Luftversorgungsdruckbereich beträgt 0,4–0,8 MPa nach ISO 8573-1. Stellen Sie sicher, dass Ihr System diesen Druck für ausreichende Spannkraft bereitstellt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Gehäusepositioniervorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Gehäusepositioniervorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Gehäuse für Bedienkonsole
Nächstes Produkt
Gelenkarm
AngebotChat