Strukturierte Fertigungsdaten · 2026

Hochgeschwindigkeits-Spindelbaugruppe

Auf Basis strukturierter CNFX-Herstellerprofile wird Hochgeschwindigkeits-Spindelbaugruppe im Bereich Maschinen- und Anlagenbau anhand von Maximale Drehzahl bis Leistung eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Hochgeschwindigkeits-Spindelbaugruppe wird durch die Baugruppe aus Spindelmotor und Spindelwelle beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine präzise rotierende Baugruppe, die Schneidwerkzeugen in CNC-Bearbeitungszentren eine hochgeschwindigkeitsrotierende Bewegung verleiht.
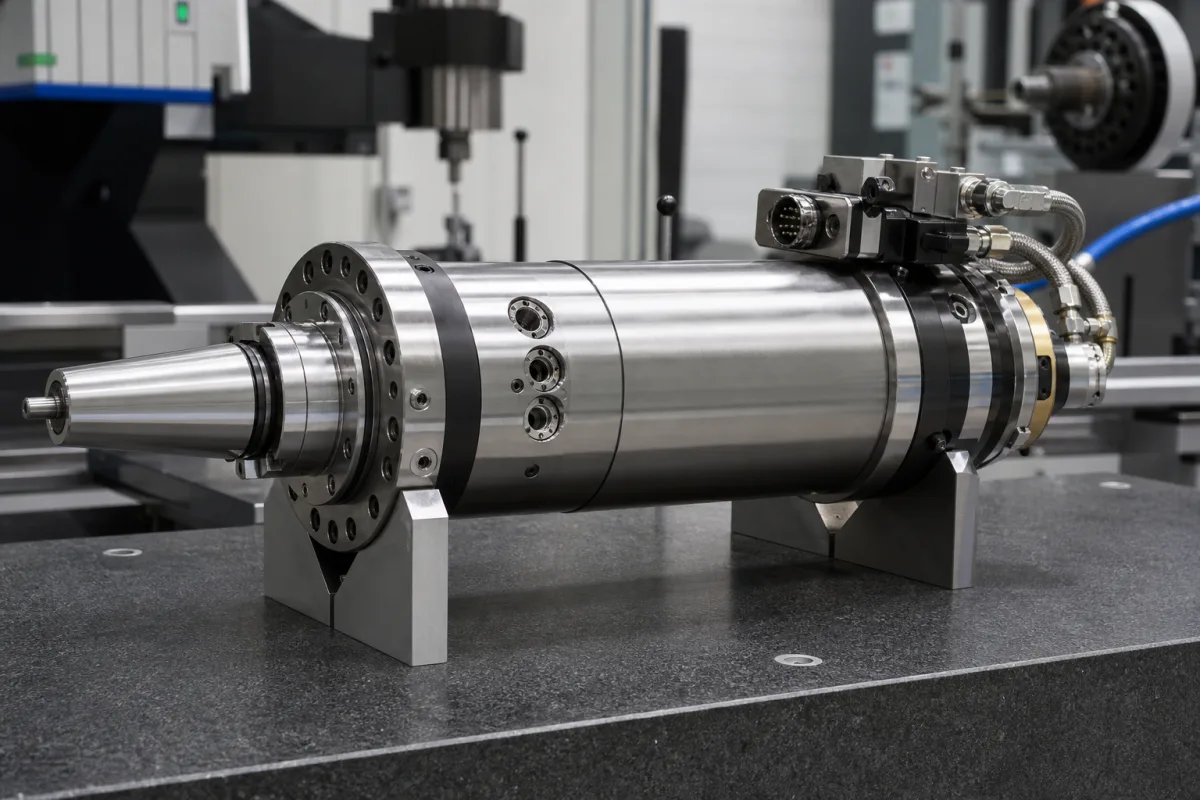
Hochgeschwindigkeits-Spindelbaugruppe in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Hochgeschwindigkeits-Spindelbaugruppe

Technische Definition

Die Hochgeschwindigkeits-Spindelbaugruppe ist eine kritische Komponente des Aluminium-CNC-Mehrspindel-Bearbeitungszentrums und für die Rotation von Schneidwerkzeugen bei hohen Geschwindigkeiten mit außergewöhnlicher Präzision und Stabilität verantwortlich. Sie ermöglicht effiziente Materialabtragung, feine Oberflächengüten und komplexe Bearbeitungsvorgänge an Aluminiumwerkstücken. Dieser Verzeichniseintrag beschreibt die allgemeinen Merkmale und Referenzparameter solcher Spindelbaugruppen. Die Baugruppe besteht typischerweise aus einer Spindelwelle, hochpräzisen Lagern, einem Gehäuse, einem Werkzeugspannmechanismus sowie Vorrichtungen für Kühlung und Schmierung. Sie ist für Drehzahlen von 15.000 bis 30.000 U/min ausgelegt, mit einer Leistung von 5,5 bis 15 kW und einem Drehmoment von 3,5 bis 12 N·m. Die Spindel verwendet eine BT40-Kegelschnittstelle gemäß ISO 7388, und der Rundlauf an der Werkzeugspitze wird gemäß ISO 230 bei ≤0,003 mm gehalten. Für den Hochgeschwindigkeitsbetrieb ist die Auswuchtgüte G1.0 nach ISO 1940 spezifiziert. Die Lager sind keramische Hybrid-Schrägkugellager, die mit Öl-Luft geschmiert werden, und das Gehäuse wird durch einen Wassermantel gekühlt. Die Baugruppe wiegt je nach Konfiguration zwischen 45 und 80 kg. Der Geräuschpegel bei maximaler Drehzahl beträgt ≤75 dB(A) nach ISO 3744. Der Betriebstemperaturbereich liegt bei 0–45 °C, und die Schutzart ist IP54 nach IEC 60529. Verwendete Materialien umfassen hochwertigen legierten Stahl für die Welle, keramische Lager und ein Aluminiumgehäuse. Diese Parameter sind Referenzwerte und müssen mit dem rechtlichen Hersteller oder Lieferanten für spezifische Modelle und Anwendungen verifiziert werden. Die Spindelbaugruppe ist eine Komponente, keine eigenständige Maschine, und ihre Leistung hängt von der Integration mit dem Steuerungssystem, der Kühleinheit und dem Schmiersystem des Bearbeitungszentrums ab. Korrekte Installation, Auswuchten und Wartung sind für einen sicheren und effizienten Betrieb unerlässlich.

Funktionsprinzip

Die Spindelbaugruppe wandelt elektrische Energie vom Motor über einen Direktantrieb oder einen Riemenantrieb in Rotationsbewegung um. Hochpräzise Lager stützen die Spindelwelle und minimieren Vibrationen und Rundlaufabweichungen. Kühlsysteme halten optimale Betriebstemperaturen aufrecht, während Werkzeugspannmechanismen Schneidwerkzeuge während der Hochgeschwindigkeitsrotation sichern. Das Funktionsprinzip besteht darin, dass der Motor die Spindelwelle antreibt, die das Schneidwerkzeug mit hoher Drehzahl rotiert. Lager, typischerweise keramische Hybrid-Schrägkugellager, bieten Unterstützung und reduzieren Reibung. Öl-Luft-Schmierung gewährleistet eine ausreichende Schmierfilmdicke und Kühlung. Das Wassermantel-Kühlsystem leitet die bei Hochgeschwindigkeitsbetrieb entstehende Wärme ab. Die Werkzeugspannung, oft über eine Zugstange oder ein Spannfutter, hält das Werkzeug sicher. Das Auswuchten der rotierenden Baugruppe ist entscheidend, um Vibrationen zu minimieren und die spezifizierte Auswuchtgüte zu erreichen. Die Leistung der Spindel wird durch die Steifigkeit des Gehäuses, die Vorspannung der Lager und die Ausrichtung mit der Werkzeugmaschine beeinflusst.

Hauptmaterialien

Hochwertiger Legierungsstahl, Keramiklager, Aluminiumgehäuse
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Drehzahl15000–30000 rpmHigher speeds require balanced toolingISO 1940
Leistung5.5–15 kWContinuous rating at max speed
Drehmoment3.5–12 N·mPeak torque for heavy cutting
KegelBT40Tool interface standardISO 7388
Rundlauf≤0.003 mmAt tool noseISO 230
WuchtgüteG1.0For high-speed operationISO 1940
SchmierungOil-airOil-air lubrication for bearings
KühlungWater jacketWater cooling for spindle housing
LagerCeramic hybridAngular contact ball bearings
Gewicht45–80 kgAbhängig von der Konfiguration
Geräuschpegel≤75 dB(A)At max speedISO 3744
Betriebstemperatur0–45 °CUmgebungstemperaturbereich
SchutzartIP54Dust and splash protectionIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Spindelmotor
    Stellt die Drehkraft für die Spindelwelle bereit
    Material: Kupferwicklungen, Stahlblechpakete
  • Spindelwelle
    Rotierendes Bauteil, das das Schneidwerkzeug aufnimmt und antreibt
    Material: Hochlegierter Stahl
  • Präzisionslager
    Unterstützt die Spindelwelle mit minimaler Reibung und Vibration
    Material: Keramik- oder Stahlkugeln mit Stahllaufbahnen
  • Werkzeugeinspannsystem
    Sichert Schneidwerkzeuge im Spindelkopf während des Betriebs
    Material: Stahl, hydraulische/pneumatische Komponenten
  • Kühlsystem
    Hält die optimale Betriebstemperatur der Spindelkomponenten aufrecht
    Material: Aluminiumgehäuse, Kupferrohre
  • Öl-Luft-Schmierung
    Dosiert Ölnebel zu den Lagern, wodurch sowohl der Film als auch ein Teil der Kühlung bereitgestellt wird.

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 10 bar
Durchflussrate:5 bis 20 L/min
Betriebstemperatur:0°C bis +45°C
Montage- und Anwendungskompatibilität
Synthetische SchneidöleWassermischbare KühlschmierstoffeDruckluft
Nicht geeignet: Abrasive Suspension mit >15 % Feststoffkonzentration
Auslegungsdaten
  • Erforderliche Spindeldrehzahl (U/min)
  • Schneidwerkzeugdurchmesser und -typ
  • Maschinenleistungsaufnahme (kW)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
8000-40000 U/min, 0,5-15 kW Leistungsaufnahme, 0,001-0,01 mm radialer Rundlauf.
Belastungs- und Ausfallgrenzen
Lagertemperatur überschreitet 120°C, Schwingungsamplitude übersteigt 2,5 mm/s RMS, Rotationsgenauigkeit verschlechtert sich über 0,02 mm TIR hinaus.
Thermische Ausdehnungsdifferenz zwischen Keramik-Kugellagerkugeln (α=7,2×10⁻⁶/K) und Stahllaufbahnen (α=11,5×10⁻⁶/K), die Vorspannungsverlust bei ΔT>40K verursacht.
Fertigungskontext
Hochgeschwindigkeits-Spindelbaugruppe wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsversagen der Lager
Ursache: Hohe zyklische Belastung durch schnelle Beschleunigung/Verzögerung und unausgewuchtete rotierende Komponenten, die zur Rissausbreitung unter der Oberfläche in Laufbahnen und Wälzkörpern führt.
Thermische Verformung und Fressen
Ursache: Unzureichender Schmierstoffdurchsatz oder Viskositätsabbau, der übermäßige Wärmeentwicklung, thermische Ausdehnung und Verlust kritischer Spielräume zwischen Spindelwelle und Gehäuse verursacht.
Wartungsindikatoren
  • Hochfrequentes Pfeifen oder Schleifgeräusche während des Betriebs, die auf Lagerdegradation oder Schmierungsschäden hinweisen.
  • Sichtbare Verfärbung (blauer/brauner Farbton) am Spindelgehäuse oder der Welle, die auf übermäßige Betriebstemperaturen hinweist.
Technische Hinweise
  • Implementieren Sie Präzisionsausrichtungsverfahren mit Laserausrichtungsgeräten während der Installation und nach jeder Wartung, um Vibrationen und Lagerbelastung zu minimieren.
  • Etablieren Sie ein zustandsbasiertes Schmierungssystem mit gefilterter Ölanalyse zur Überwachung von Kontaminationsgraden und Schmierstoffabbau, mit Austausch basierend auf dem tatsächlichen Zustand statt festen Intervallen.

Konformität und Fertigungsnormen

Referenznormen
ISO 1940-1:2003 (Auswuchtgüteanforderungen für Rotoren)ANSI/ABMA 9:1990 (Tragzahlen und Ermüdungslebensdauer für Kugellager)DIN 69051-1:2001 (Werkzeugmaschinen - Hochgeschwindigkeits-Spindeleinheiten)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,005 mm
  • Rundlauf an der Nase: 0,002 mm TIR
Qualitätsprüfung
  • Schwingungsanalyse (ISO 10816-Reihe)
  • Thermisches Wachstumstest (ISO 230-3)
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kühlschmierstoffkontamination mit Partikelkonzentration >5 μm → Abrasive Verschleiß an den Laufbahnen von Schrägkugellagern, der 10 μm Tiefe überschreitet → Installieren Sie ein zweistufiges Filtersystem mit 3 μm Absolutfeinheit und Leitfähigkeitsüberwachung <50 μS/cm.
Harmonische Resonanz bei 1,2× Betriebsfrequenz aufgrund von Werkzeughalter-Unwucht → Ermüdungsrissbildung in der Spindelwelle an Stellen mit Spannungskonzentrationsfaktor Kt=2,8 → Implementieren Sie ein aktives Magnetlagersystem mit 0,1 μm Verstellkontrolle und phasengekoppelter Schleifen-Schwingungskompensation.

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Hochgeschwindigkeits-Spindelbaugruppe

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Hochgeschwindigkeits-Spindelbaugruppe

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist die maximale Drehzahl dieser Spindelbaugruppe?

Der Referenzbereich für die maximale Drehzahl liegt bei 15.000 bis 30.000 U/min. Die tatsächliche maximale Drehzahl hängt jedoch vom spezifischen Modell und der Konfiguration ab. Verifizieren Sie den genauen Wert immer mit dem rechtlichen Hersteller oder Lieferanten.

Welche Kegelschnittstelle verwendet die Spindel?

Die Spindel verwendet eine BT40-Kegelschnittstelle gemäß ISO 7388. Diese Norm definiert die Abmessungen und Toleranzen für die Werkzeugschnittstelle. Stellen Sie sicher, dass Werkzeughalter dieser Norm entsprechen.

Welche Lagertypen werden verwendet und wie werden sie geschmiert?

Die Spindel verwendet keramische Hybrid-Schrägkugellager. Die Schmierung erfolgt über ein Öl-Luft-System, das den Lagern eine präzise Ölmenge zuführt. Diese Methode ist für den Hochgeschwindigkeitsbetrieb geeignet.

Was ist die Rundlaufspezifikation und warum ist sie wichtig?

Der Rundlauf an der Werkzeugspitze ist mit ≤0,003 mm spezifiziert, gemessen nach ISO 230. Der Rundlauf beeinflusst die Bearbeitungsgenauigkeit und Oberflächengüte. Ein geringerer Rundlauf gewährleistet eine bessere Konzentrizität und reduziert den Werkzeugverschleiß. Verifizieren Sie den tatsächlichen Rundlauf für die spezifische Spindel.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Maschinen- und Anlagenbau

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Hochgeschwindigkeits-Spindelbaugruppe?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Hochfrequenzgenerator
Nächstes Produkt
Hochgeschwindigkeitsspindel
AngebotChat