Auf Basis strukturierter CNFX-Herstellerprofile wird Werkzeugspannsystem im Bereich Maschinen- und Anlagenbau anhand von Spannkraft bis Betriebsdruck eingeordnet.
Ein typisches Werkzeugspannsystem wird durch die Baugruppe aus Spannmechanismus (z.B. Spannzange, Spannfinger) und Aktuator (z.B. Hydraulikzylinder, Keil) beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Ein mechanisches System in einem Werkzeugrevolver, das Schneidwerkzeuge während der Bearbeitung sicher hält und positioniert.
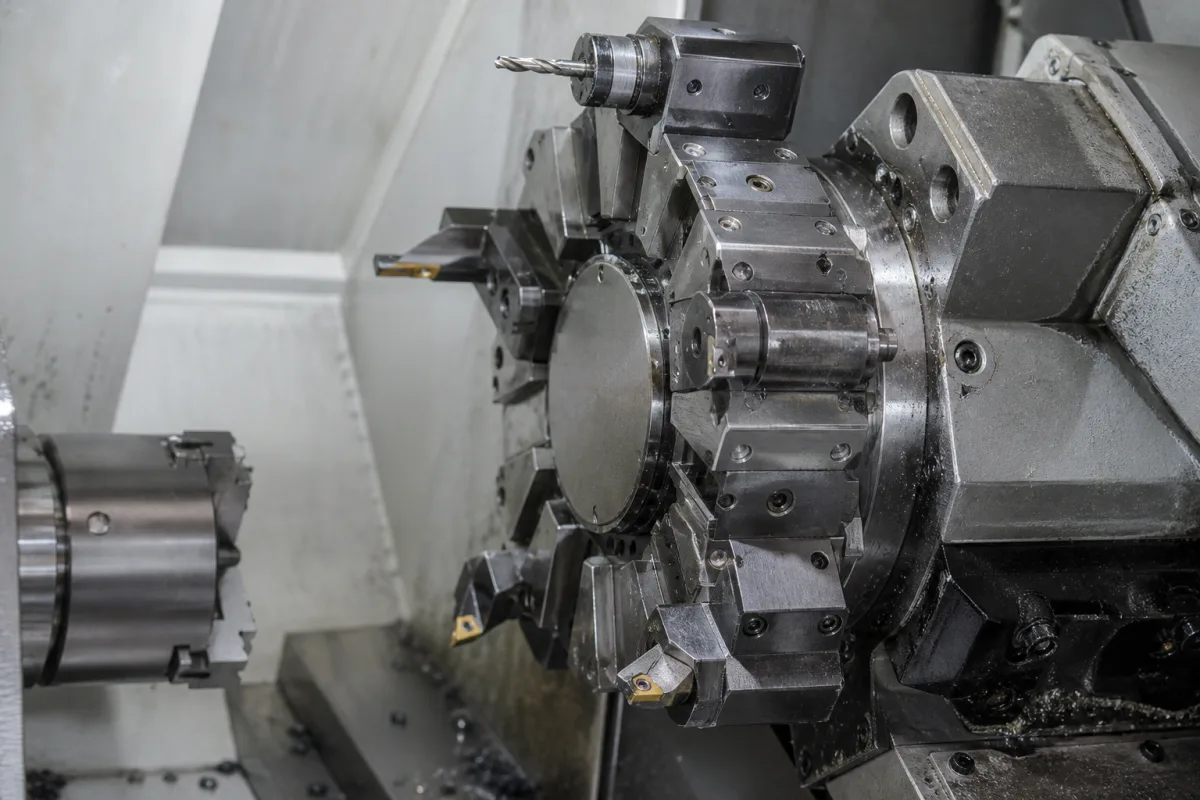
Technische Details und Fertigungskontext für Werkzeugspannsystem
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Spannkraft | 20–50 kN | Unter 20 kN für Schwerzerspanung nicht ausreichendISO 7388 |
| Rückhaltekraft des Zugbolzens | 15–30 kN | Muss zum Werkzeughaltertyp passenDIN 69872 |
| Werkzeugkegelgröße | BT40, BT50, HSK63, HSK100 | Auswahl nach SpindelschnittstelleISO 7388, DIN 69893 |
| Positioniergenauigkeit | ±0.005 mm | Entscheidend für die BearbeitungskonstanzISO 230-2 |
| Wiederholgenauigkeit | ±0.002 mm | Sichert gleichbleibende WerkzeugwechselISO 230-2 |
| Maximale Spindeldrehzahl | 8000–12000 rpm | Höhere Drehzahlen erfordern ausgewuchtete SystemeISO 7388 |
| Betriebstemperatur | 5–60 °C | Außerhalb des Bereichs können Hydraulikdichtungen beeinträchtigt werden |
| Schutzart | IP54–IP65 | IP65 für Umgebungen mit starkem KühlmitteleinsatzIEC 60529 |
| Gewicht | 15–40 kg | Beeinflusst Revolverträgheit und Taktzeit |
| Werkstoff | Alloy steel, hardened to 58–62 HRC | Die Härte sichert die VerschleißfestigkeitDIN 1.2344 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
| Betriebsdruck: | 0 bis 10 bar |
| Durchflussrate: | Nicht spezifiziert |
| Betriebstemperatur: | +5°C bis +60°C |
Ursache → Fehlermodus → Engineering-Maßnahme
Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Herstellerprofile mit passender Produktionsfähigkeit in China.
Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Die Spannkraft liegt typischerweise im Bereich von 20–50 kN, aber dies ist ein Referenzbereich. Für schwere Zerspanung können Werte unter 20 kN unzureichend sein. Bestätigen Sie die genaue Spannkraft für Ihr spezifisches Modell und Ihre Anwendung immer mit dem Hersteller.
Das System ist für gängige Kegelgrößen einschließlich BT40, BT50, HSK63 und HSK100 ausgelegt. Die Auswahl hängt von der Spindelschnittstelle Ihrer Maschine ab. Bestätigen Sie die Kompatibilität mit dem Hersteller.
Die Positioniergenauigkeit beträgt ±0,005 mm und die Wiederholbarkeit ±0,002 mm gemäß ISO 230-2. Diese Werte sind entscheidend für die Bearbeitungskonsistenz und müssen für das tatsächliche Modell verifiziert werden.
Relevante Normen umfassen ISO 7388 für Spannkraft und Kegel, DIN 69872 für Zugbolzen-Rückhaltekraft, DIN 69893 für HSK-Kegel, ISO 230-2 für Genauigkeit und IEC 60529 für Schutzart. Dies sind Referenznormen; die Konformität muss mit dem Lieferanten bestätigt werden.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.