Strukturierte Fertigungsdaten · 2026

Werkstückspannsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkstückspannsystem im Bereich Maschinen- und Anlagenbau anhand von Spannkraft bis Werkstückbreitenbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkstückspannsystem wird durch die Baugruppe aus Spannbacken und Betätigungsmechanismus beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

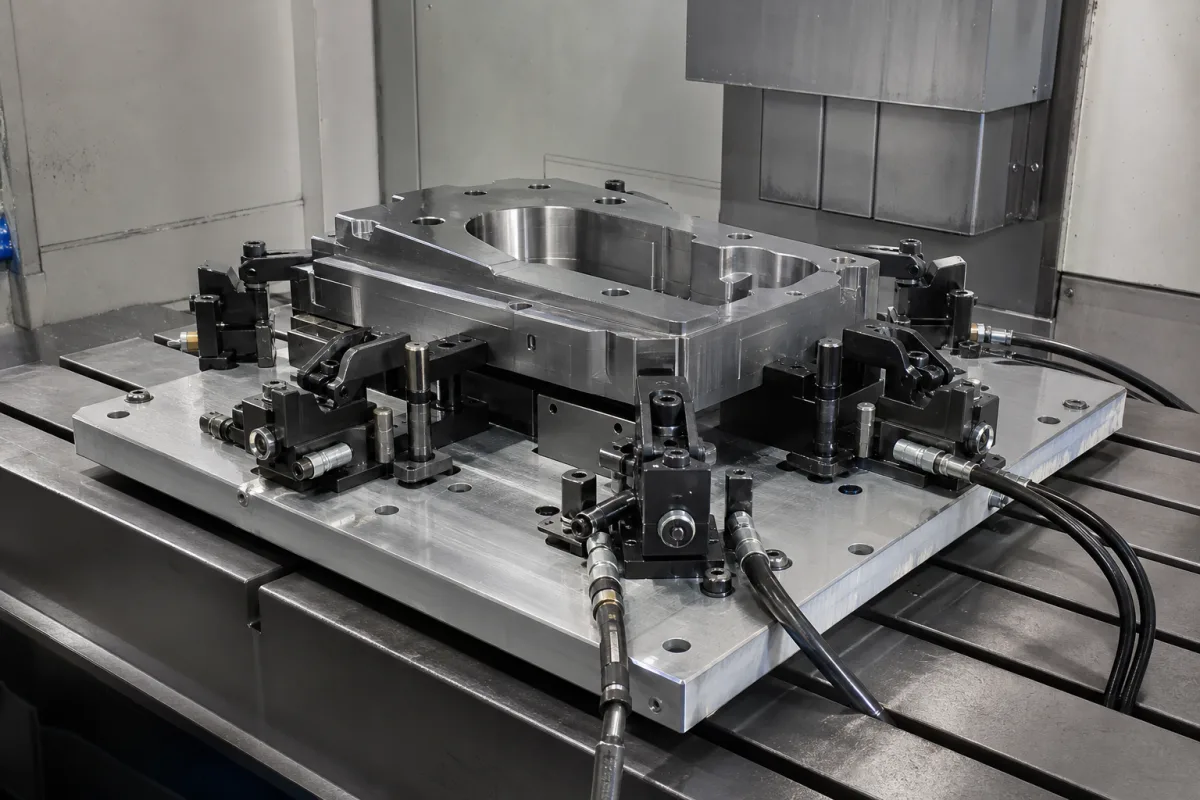
Ein mechanisches System in der Kantenvorbereitungseinheit, das Werkstücke während der Kantenvorbereitung sicher hält und positioniert.

Werkstückspannsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Werkstückspannsystem ist ein integraler Bestandteil der Kantenvorbereitungseinheit, das dazu dient, Metallwerkstücke (wie Platten, Bleche oder Strukturprofile) während Prozessen wie Anfasen, Fasen oder Kantenfräsen sicher zu fixieren und präzise zu positionieren. Es gewährleistet Stabilität und Präzision, indem es Bewegungen oder Vibrationen verhindert, was für die Erzielung einer konsistenten Kantengeometrie, Maßgenauigkeit und Oberflächenqualität entscheidend ist. Das System interagiert typischerweise mit den Schneid- oder Schleifmechanismen der Einheit, um automatisierte oder halbautomatische Verarbeitung zu ermöglichen.

Das System ist aus Kohlenstoffstahl oder legiertem Stahl gefertigt und für die Kräfte und den Verschleiß im industriellen Einsatz ausgelegt. Zu den wichtigsten Parametern gehören eine Spannkraft von 5–20 kN, ein einstellbarer Werkstückbreitenbereich von 50–300 mm und ein Dickenbereich von 1–50 mm. Die Positioniergenauigkeit beträgt ±0,05 mm, die Wiederholgenauigkeit ±0,02 mm, was konsistente Ergebnisse in der Serienproduktion gewährleistet. Der Betriebsdruck liegt zwischen 0,4–0,8 MPa (Referenz), die Betriebstemperatur zwischen 0–60°C. Die Schutzart ist IP54–IP65 (gemäß IEC 60529), geeignet für staubige Umgebungen. Der Spannzylinderhub beträgt 10–50 mm, die Spann geschwindigkeit 10–30 mm/s. Das System wiegt 50–150 kg, und die Materialgüte ist G20Mn5 (gemäß DIN 17182).

Bei der Auswahl oder Überprüfung dieser Komponente bestätigen Sie, dass Spannkraft, Breiten- und Dickenbereiche sowie Genauigkeit Ihren spezifischen Werkstück- und Prozessanforderungen entsprechen. Überprüfen Sie die Kompatibilität von Betriebsdruck und -temperatur mit Ihren Versorgungseinrichtungen. Prüfen Sie die Schutzart gegen Ihre Umgebungsbedingungen. Konsultieren Sie immer den rechtlichen Hersteller oder Lieferanten für modellspezifische Werte und Normkonformität, da die aufgeführten Bereiche Referenzpunkte sind und keine Zertifizierungsgarantie darstellen.

Funktionsprinzip

Das System funktioniert durch Aufbringen kontrollierter mechanischer Kraft (z. B. über hydraulische, pneumatische oder manuelle Spanner), um das Werkstück gegen eine feste Referenzfläche oder Vorrichtung zu greifen. Es kann verstellbare Backen, Schraubstöcke oder Vakuumplatten umfassen, um unterschiedliche Werkstückgrößen und -formen aufzunehmen. Die Positionierung wird oft durch Führungen, Anschläge oder Ausrichtstifte unterstützt. Nach dem Spannen wird die Spannkraft während des gesamten Kantenvorbereitungszyklus aufrechterhalten, um Betriebssicherheit und Präzision zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–20 kNDetermines holding stability during machining
Werkstückbreitenbereich50–300 mmAdjustable to accommodate different workpiece sizes
Werkstückdickenbereich1–50 mmThin materials require lower clamping force
Positioniergenauigkeit±0.05 mmEnsures consistent edge preparation
Wiederholgenauigkeit±0.02 mmEntscheidend für die Serienfertigung
Betriebsdruck0.4–0.8 MPaBelow 0.4 MPa clamping force insufficient
Betriebstemperatur0–60 °CAbove 60°C may affect seal integrity
SchutzartIP54–IP65IP65 for dusty environmentsIEC 60529
Spannzylinderhub10–50 mmDetermines maximum workpiece thickness variation
Spannungsgeschwindigkeit10–30 mm/sFaster speed reduces cycle time
Gewicht50–150 kgAffects installation and handling
WerkstoffG20Mn5Cast steel for high strength and wear resistanceDIN 17182

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kohlenstoffstahl Legierungsstahl

Komponenten / BOM

Components / BOM
  • Spannbacken
    Direkter Kontakt und Greifen des Werkstücks zur Ausübung der Haltekraft.
    Material: Vergüteter Stahl
  • Betätigungsmechanismus
    Erzeugt und steuert die Klemmkraft (z.B. Hydraulikzylinder, Pneumatikzylinder oder Spindel).
    Material: Stahl, Aluminium
  • Grundplatte/Aufspannvorrichtung
    Bietet eine stabile Montagefläche und Referenz für die Werkstückpositionierung.
    Material: Gusseisen oder Stahl
  • Ausrichtungsstifte und Anschläge
    Setzen Sie das Werkstück gegen eine feste Referenz, bevor die Backen es schließen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination, die den Reinheitsgrad ISO 4406 18/16/13 überschreitet Steckenbleiben des Wegeventils im Spannzylinder, was zu unvollständigem Werkstückeingriff führt Installation einer 3 μm Absolutfilterung mit Differenzdrucküberwachung und automatischem Bypass bei 0,15 MPa ΔP
Zyklische Belastung bei 15 Hz, die 10⁷ Zyklen bei 2,5 MPa Spannkraft überschreitet Ermüdungsrissbildung in M12-Spannbolzen-Gewinden (σa=180 MPa, R=0,1) Ersatz von Standard-8.8-Güteklassen-Bolzen durch 12.9-Güteklassen-Bolzen mit gewalzten Gewinden und Auftragen einer DLC-Beschichtung für eine Oberflächen-Druckspannung von -400 MPa

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-3,0 MPa Spannkraft, 0,01-0,05 mm Positionstoleranz, 0°C bis +60°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Spannkraft unter 0,3 MPa verursacht Werkstückrutschen über 0,1 mm; Druck über 3,5 MPa induziert bleibende Verformung in Aluminiumwerkstücken; Temperatur über 100°C degradiert Polymerdichtungen
Spannkraft unter 0,3 MPa ergibt unzureichende Haftreibung (μs=0,15 für Stahl-Aluminium-Grenzfläche), um Schnittkräfte zu überwinden; Druck über 3,5 MPa überschreitet die Streckgrenze von Aluminium (σy=280 MPa) an Kontaktpunkten; Unterschiedlicher thermischer Ausdehnungskoeffizient (αStahl=12×10⁻⁶/°C, αAluminium=23×10⁻⁶/°C) verursacht Bindung bei 100°C
Fertigungskontext
Werkstückspannsystem wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 10 bar Spannkraft
Weitere Spezifikationen:Werkstückgewichtskapazität: 0,5-50 kg, Schwingungstoleranz: ≤ 0,5 mm Auslenkung bei 100 Hz
Betriebstemperatur:0°C bis +60°C
Montage- und Anwendungskompatibilität
KohlenstoffstahlplattenEdelstahlrohreAluminium-Strangpressprofile
Nicht geeignet: Hochkorrosive chemische Verarbeitungsumgebungen
Auslegungsdaten
  • Werkstückabmessungen (LxBxH)
  • Materialtyp und Härte
  • Erforderliche Spannkraft für Bearbeitungsoperationen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Spannkraftabnahme
Ursache: Verschleiß in Komponenten des Spannmechanismus (z.B. Backen, Aktuatoren, Gelenke) aufgrund wiederholter zyklischer Belastung, falscher Ausrichtung oder Kontamination, was zu reduzierter Greifkraft und Werkstückrutschen führt.
Hydraulik-/Pneumatiksystem-Leckage
Ursache: Dichtungsversagen, Schlauchdegradation oder Lockern von Anschlüssen im Kraftsystem (falls zutreffend) aufgrund von Alterung, thermischer Zyklen, chemischer Belastung oder Vibration, was zu Druckverlust und Spannversagen führt.
Wartungsindikatoren
  • Hörbares Zischen oder Luft-/Öllecks aus Hydraulik-/Pneumatikleitungen oder Aktuatoren während des Betriebs.
  • Visuelle Fehlausrichtung oder ungleichmäßige Verschleißmuster auf den Spannbacken oder sichtbare Werkstückbewegung/-rutschen während der Bearbeitung.
Technische Hinweise
  • Einführen eines regelmäßigen Inspektions- und Kalibrierungsplans für die Spannkraft unter Verwendung eines Drehmomentschlüssels oder Kraftmessgeräts, um die Einhaltung der Spezifikationen sicherzustellen und frühzeitige Degradation zu erkennen.
  • Etablieren eines vorbeugenden Wartungsprogramms für die Reinigung und Schmierung beweglicher Teile (z.B. Backen, Schienen) und den Austausch von Verschleißteilen (z.B. Dichtungen, Buchsen) basierend auf Nutzungszyklen, nicht nur auf Zeit.

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.50 (Werkzeugmaschinenkomponenten - Werkstückspannung)DIN 69893 (Schnittstelle für Spannvorrichtungen)
Fertigungsgenauigkeit
  • Spannkraftgenauigkeit: +/-5% der Nennkapazität
  • Wiederholgenauigkeit: +/-0,01 mm Positionsgenauigkeit
Qualitätsprüfung
  • Maßliche Überprüfung (Koordinatenmessmaschine)
  • Belastungstest (Kraftmessung)

Hersteller von Werkstückspannsystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

5-Achsen-CNC-Steuerung

Eine spezialisierte industrielle Steuereinheit, die die gleichzeitige Bewegung von fünf Achsen in CNC-Bearbeitungssystemen verwaltet und koordiniert.

Spezifikationen ansehen ->
Aktor-Controller

Ein elektronisches Gerät, das den Betrieb von Aktoren in automatisierten Systemen verwaltet und steuert.

Spezifikationen ansehen ->
Landmaschinen

Maschinen und Geräte, die in der Landwirtschaft eingesetzt werden, um Effizienz und Produktivität zu steigern.

Spezifikationen ansehen ->
All-Terrain-Kran

Ein mobiler Kran, der sowohl auf befestigten Straßen als auch auf rauem Gelände eingesetzt werden kann und über hervorragende Mobilität und Hubfähigkeiten verfügt.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Spannkraftbereich dieses Systems?

Der Spannkraftbereich beträgt 5–20 kN, was die Haltestabilität während der Bearbeitung bestimmt. Bestätigen Sie den genauen Wert für Ihr spezifisches Modell mit dem Hersteller.

Welche Werkstückgrößen kann dieses System aufnehmen?

Es kann Werkstückbreiten von 50–300 mm und Dicken von 1–50 mm verarbeiten. Diese Bereiche sind einstellbar, um unterschiedliche Größen zu berücksichtigen, aber überprüfen Sie die Kompatibilität mit Ihren Teilen.

Was sind Positioniergenauigkeit und Wiederholgenauigkeit?

Die Positioniergenauigkeit beträgt ±0,05 mm und die Wiederholgenauigkeit ±0,02 mm, was eine konsistente Kantenvorbereitung gewährleistet. Diese Werte sind Referenzpunkte; prüfen Sie die tatsächlichen Spezifikationen des Modells.

Welche Normen werden für Betriebsdruck und Schutzart referenziert?

Der Betriebsdruck wird auf und die Schutzart auf IEC 60529 referenziert. Dies sind Verifizierungsreferenzen, keine Zertifizierungsnachweise. Bestätigen Sie die Konformität immer mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkstückspannsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkstückspannsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkstückhandhabungsmechanismus
Nächstes Produkt
Werkstückspannvorrichtung
AngebotChat