Strukturierte Fertigungsdaten · 2026

Automatische Mehrstationen-Schmiede- und Stanzlinie

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatische Mehrstationen-Schmiede- und Stanzlinie im Bereich Herstellung von Schmiede-, Press-, Zieh- und Stanzteilen anhand von Maximale Umformkraft bis Produktionszykluszeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatische Mehrstationen-Schmiede- und Stanzlinie wird durch die Baugruppe aus Induktionsheizstation und Hydraulische Schmiedepresse beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integriertes Metallumformungssystem, das Schmieden, Pressen und Stanzen kombiniert
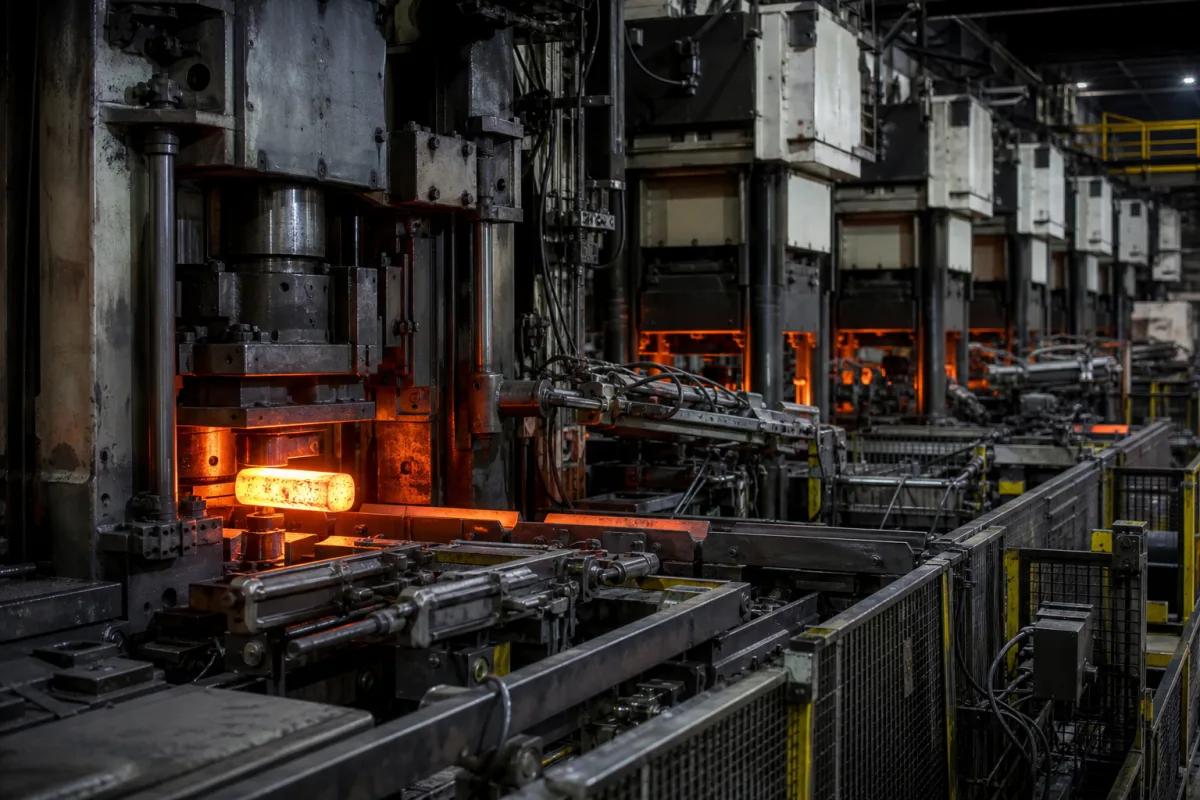
Automatische Mehrstationen-Schmiede- und Stanzlinie in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Automatische Mehrstationen-Schmiede- und Stanzlinie

Technische Definition

Die automatische Mehrstationen-Schmiede- und Stanzlinie ist ein vollständig integriertes Industriesystem, das nacheinander Warmschmieden, Präzisionspressen und abschließendes Stanzen an Metallwerkstücken durchführt. Diese koordinierte Linie transformiert rohe Metallbarren durch kontrollierte Umformprozesse in fertige Komponenten und ermöglicht die Großserienfertigung komplexer Metallteile mit gleichbleibender Qualität und Maßgenauigkeit. Das System integriert Materialhandhabung, Temperaturkontrolle und Umformstationen in einen kontinuierlichen Arbeitsablauf.

Die Linie ist für die Metallschmiede-, Press- und Stanzindustrie ausgelegt und verarbeitet Kohlenstoffstahl, legierten Stahl und Aluminiumlegierung. Sie verfügt über eine maximale Umformkraft von 2000–5000 MN, eine Produktionszykluszeit von 6–12 Sekunden pro Teil und eine Heizleistung von 500–1500 kW für Induktionserwärmung. Die Werkstückgrößen reichen von 50–400 mm, mit einer Positioniergenauigkeit von ±0,05 mm. Die Linie arbeitet mit einer elektrischen Versorgung von 380–480 V AC (Drehstrom, 50/60 Hz) und innerhalb einer Betriebstemperatur von 5–45 °C und Luftfeuchtigkeit von 20–85% RH (nicht kondensierend). Sie hat eine Schutzart von IP54–IP65, ein Maschinengewicht von 50–120 t und eine Grundfläche von ca. 8×4×3,5 m (L×B×H).

Beachten Sie, dass die aufgeführten Parameter Referenzbereiche für Verzeichniszwecke sind; tatsächliche Werte müssen mit dem rechtlichen Hersteller für spezifische Modelle und Anwendungen bestätigt werden. Der Betriebsdruckparameter (1,0–1,6 MPa) ist als Referenz aufgeführt, ist aber nicht direkt auf diese Umformlinie anwendbar; er scheint ein Fehler in den Quelldaten zu sein und sollte ignoriert werden. Ebenso sind die Normen für elektrische Versorgung und Schutzart (IEC 60038, IEC 60529) als Beschaffungsreferenzen angegeben, nicht als Nachweis der Konformität.

Für die Auswahl verifizieren Sie die erforderliche Umformkraft, Zykluszeit, Heizleistung und Werkstückgröße gegen Ihre Produktionsanforderungen. Bestätigen Sie die Kompatibilität der elektrischen Versorgung und die Umgebungsbedingungen. Überprüfen Sie immer die neuesten technischen Unterlagen und Normen mit dem Lieferanten, um sicherzustellen, dass das System Ihre spezifischen Anforderungen erfüllt.

Funktionsprinzip

Metallbarren werden erhitzt, dann nacheinander unter hohem Druck geschmiedet, präzisionsgepresst, um die Form zu erhalten, und schließlich gestanzt, um Details zu erzeugen, in einem kontinuierlichen automatisierten Prozess. Die Linie integriert Materialhandhabung und Temperaturkontrolle, um konsistente Umformbedingungen aufrechtzuerhalten. Jede Station führt eine spezifische Operation durch, mit präziser Positionierung zwischen den Stationen, um Maßgenauigkeit zu gewährleisten. Der Prozess ist für die Großserienproduktion mit minimalem manuellen Eingriff ausgelegt.

Hauptmaterialien

Carbon Steel, Alloy Steel, Aluminum Alloy
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Umformkraft2000–5000 MNSpitzenkraftkapazität für Schmiede- und Pressvorgänge
Produktionszykluszeit6–12 SekundenZeit pro vollständigem Produktionszyklus vom Rohling zum Fertigteil
Heizleistung500–1500 kWLeistungsaufnahme des Induktionsheizsystems für Warmumformung
Werkstückgrößenbereich50–400 mmMaximale Abmessungen der verarbeiteten Rohlinge
Positioniergenauigkeit±0.05 mmGenauigkeit der Werkstückpositionierung zwischen Stationen
Betriebsdruck1.0–1.6 MPa
Stromversorgung380–480 V ACThree-phase, 50/60 Hz.IEC 60038
Betriebstemperatur5–45 °COutside this range, performance may degrade.
Luftfeuchtigkeitsbereich20–85 % RHNon-condensing.
SchutzartIP54–IP65Protects against dust and water jets.IEC 60529
Maschinengewicht50–120 tAffects foundation requirements.
Stellfläche (L×B×H)8×4×3.5 mApproximate, varies with configuration.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Induktionsheizstation
    Erwärmt Metallblöcke auf optimale Schmiedetemperatur
    Material: Feuerfeste Keramiken, Kupferspulen
  • Hydraulische Schmiedepresse
    Wendet hohen Druck an, um erhitztes Metall durch plastische Verformung zu formen
    Material: Geschmiedeter Stahlrahmen, Hydraulikzylinder
  • Präzisionspressstation
    Wendet kontrollierten Druck für Maßhaltigkeit und Oberflächengüte an
    Material: Werkzeugstahl-Matrizen, Präzisionsführungen
  • Stanzmodul
    Führt finale Formgebungsoperationen durch, einschließlich Schneiden, Stanzen und Prägen
    Material: Werkzeuge aus Schnellarbeitsstahl, schwingungsdämpfende Grundplatte
  • Automatisiertes Transfersystem
    Bewegt Werkstücke zwischen Stationen mit präziser Positionierung
    Material: Aluminium-Strangpressprofile, Servomotoren
  • Kühl- und Abschreckeinheit
    Steuert die Abkühlgeschwindigkeit für optimale Materialeigenschaften
    Material: Edelstahlbehälter, Wärmetauscher

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:bis 2500 t Schmiededruck, 500 t Stanzdruck
Weitere Spezifikationen:Taktzeit: 15-60 Sekunden je Station, Materialvorschub: 0,5-5,0 m/min, maximale Bauteilgröße: 500x500x300 mm, Energieverbrauch: 150-400 kW
Betriebstemperatur:Umgebungstemperatur bis 1200 °C (bei Warmschmiedevorgängen)
Montage- und Anwendungskompatibilität
Rohteile aus KohlenstoffstahlAluminiumlegierungenKupferbasislegierungen
Nicht geeignet: Stark korrosive Umgebungen (z. B. Salzsprühnebel, chemische Verfahrenstechnik) ohne Schutzeinhausung
Auslegungsdaten
  • Erforderliche Jahresproduktionsmenge (Einheiten/Jahr)
  • Maximale Bauteilabmessungen und -gewichte
  • Werkstoffart und Ausgangsformat des Rohteils
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
Hydraulikdruck: 150-350 bar, Schmiedetemperatur: 1150-1250 °C, Stanzkraft: 2000-8000 kN, Taktzeit: 12-45 Sekunden je Teil
Belastungs- und Ausfallgrenzen
Ein Hydraulikdruck über 380 bar führt zum Bersten der Dichtung, eine Schmiedetemperatur unter 1100 °C zu unvollständigem Werkstofffluss, eine Stanzkraft über 8500 kN zum Gesenkbruch, eine Taktzeit unter 10 Sekunden zur Akkumulation thermischer Spannungen
Hydraulikversagen, da die nach dem Pascalschen Gesetz übertragene Druckbelastung die Streckgrenze des Werkstoffs übersteigt (σ_y > 250 MPa für Dichtungen); Schmiedefehler, da die nach der Arrhenius-Gleichung erforderliche thermische Aktivierungsenergie für die Rekristallisation nicht erreicht wird; Stanzversagen, da die Hertzsche Kontaktspannung die Dauerfestigkeit des Werkzeugwerkstoffs übersteigt (σ_f > 1200 MPa für Werkzeugstahl); thermische Ermüdung durch zyklisches Aufheizen und Abkühlen über den Wärmeausdehnungskoeffizienten des Werkstoffs hinaus (α = 12×10^-6 K^-1 für Stahl)
Fertigungskontext
Automatische Mehrstationen-Schmiede- und Stanzlinie wird innerhalb von Herstellung von Schmiede-, Press-, Zieh- und Stanzteilen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Gesenkverschleiß und Rissbildung
Ursache: Hohe zyklische thermische und mechanische Beanspruchung durch wiederholte Schmiede- und Stanzvorgänge, verbunden mit abrasivem Werkstofffluss sowie unzureichender Gesenkkühlung und -schmierung
Ausfall von Komponenten des Hydrauliksystems
Ursache: Verunreinigung der Hydraulikflüssigkeit durch Partikel aus der Umgebung, Feuchtigkeitseintrag oder Abriebpartikel innerer Bauteile führt zu klemmenden Ventilen, Pumpenkavitation und Dichtungsschäden
Wartungsindikatoren
  • Ungewöhnliches Klopfen oder Schleifen an den Schmiedestationen als Hinweis auf Fluchtungsfehler, Lagerschaden oder Probleme im Gesenkkontakt
  • Sichtbare Hydraulikleckagen an Verbindungen, Zylindern oder Ventilen, begleitet von Druckschwankungen an den Systemmanometern
Technische Hinweise
  • Vorausschauende Instandhaltung mit Schwingungsanalyse und Thermografie einführen, um beginnende Lagerschäden, Fluchtungsfehler und Überhitzung vor dem Totalausfall zu erkennen
  • Ein striktes Reinheitsprogramm für Hydraulik- und Schmiersysteme einführen, mit planmäßigen Ölanalysen, ordnungsgemäßer Filterwartung und geschlossenen Tanksystemen

Konformität und Fertigungsnormen

Referenznormen
ISO 12100:2010 Sicherheit von MaschinenCE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)
Fertigungsgenauigkeit
  • Ausrichtung der Schmiedegesenke: +/-0,05 mm
  • Wiederholgenauigkeit des Stanzhubs: +/-0,03 mm
Qualitätsprüfung
  • Härteprüfung (Rockwell/Brinell)
  • Maßprüfung mit KMG
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Verschmutzung der Hydraulikflüssigkeit über die Klasse ISO 4406 18/16/13 hinaus → Festsitzen des Servoventilschiebers verursacht Lageregelfehler >0,5 mm → Zweistufige Filtration mit 3-µm-Absolutfiltern und kontinuierliche Partikelüberwachung
Temperaturgradient im Gesenk über 300 °C über die Oberfläche durch ungleichmäßige Kühlung → Thermische Spannungsrisse mit einem Fortschritt >0,1 mm je 1000 Zyklen → Konturnahe Kühlkanäle mit turbulenter Strömung (Re > 4000) und Temperaturgleichmäßigkeit auf ±15 °C geregelt

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Automatische Mehrstationen-Schmiede- und Stanzlinie

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Automatische Mehrstationen-Schmiede- und Stanzlinie

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Materialien kann diese Produktionslinie verarbeiten?

Laut den Verzeichnisdaten ist die Linie für Kohlenstoffstahl, legierten Stahl und Aluminiumlegierung ausgelegt. Die tatsächliche Materialkompatibilität kann jedoch variieren; bestätigen Sie dies mit dem Hersteller für Ihre spezifischen Materialgüten.

Was sind die maximale Umformkraft und Zykluszeit?

Der Referenzbereich für die maximale Umformkraft beträgt 2000–5000 MN, und die Produktionszykluszeit beträgt 6–12 Sekunden pro Teil. Dies sind Verzeichniswerte; verifizieren Sie die genauen Fähigkeiten für das spezifische Modell, das Sie in Betracht ziehen.

Was sind die elektrischen und umgebungsbezogenen Anforderungen?

Die Linie benötigt eine dreiphasige elektrische Versorgung von 380–480 V AC, 50/60 Hz. Sie arbeitet bei Temperaturen von 5–45 °C und Luftfeuchtigkeit von 20–85% RH (nicht kondensierend). Die Schutzart beträgt IP54–IP65. Überprüfen Sie immer die Spezifikationen des Herstellers für Ihren Installationsort.

Wie genau ist die Positionierung zwischen den Stationen?

Die Positioniergenauigkeit ist mit ±0,05 mm angegeben. Dies gewährleistet eine präzise Ausrichtung der Werkstücke während der sequentiellen Operationen. Die tatsächliche Genauigkeit kann jedoch von Installation und Wartung abhängen; bestätigen Sie dies mit dem Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.10 · Herstellung von Schmiede-, Press-, Zieh- und Stanzteilen

Zugehörige Ausrüstung

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Automatische Mehrstationen-Schmiede- und Stanzlinie?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Erstes Produkt
Nächstes Produkt
Geschmiedete Kolbenstange
AngebotChat