Technische Definition
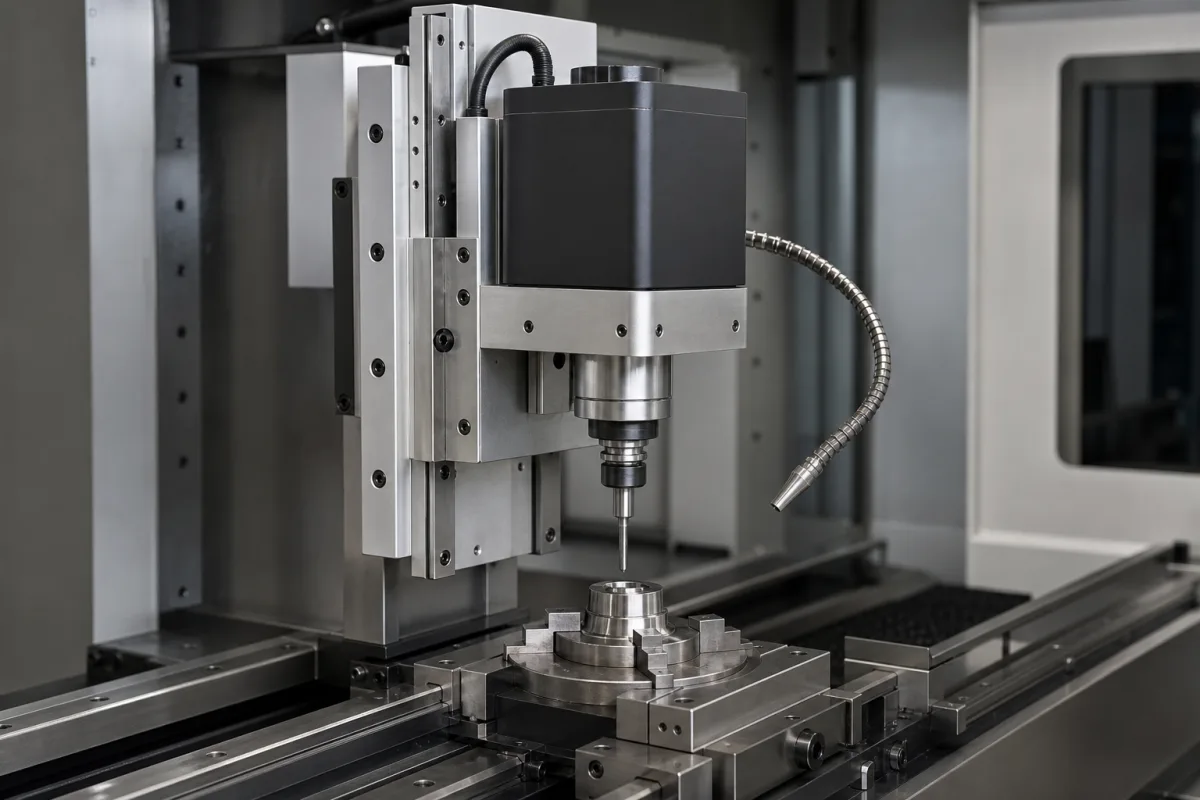
Im Kontext der Korrektureinheit ist die Werkzeugspindel/-aktuator die kritische Schnittstellenkomponente, die entweder Schneidwerkzeuge hält und dreht (Spindelfunktion) oder gesteuerte lineare/rotatorische Bewegung (Aktuatorfunktion) bereitstellt, um Korrekturwerkzeuge oder Messsonden präzise zu positionieren. Sie ermöglicht es der Einheit, winzige Anpassungen an Werkstücken vorzunehmen, entweder durch Materialabtrag oder durch Neupositionierung von Messgeräten mit hoher Genauigkeit. Die Komponente besteht typischerweise aus hochfestem legiertem Stahl und gehärtetem Werkzeugstahl, mit Präzisionslagern für einen reibungslosen Betrieb. Zu den wichtigsten Parametern gehören Spindelkegel (BT30–BT50 nach ISO 7388), maximale Drehzahl (8000–24000 U/min), Leistung (5,5–22 kW), Drehmoment (35–120 N·m), Rundlauf (0,003–0,008 mm TIR nach ISO 230-1), axiale Steifigkeit (200–500 N/µm), Betriebsdruck (1,0–1,6 MPa), Betriebstemperatur (-10–70 °C), Schutzart (IP54–IP65 nach IEC 60529), Schmierung (Fett bis Öl-Luft) und Gewicht (25–120 kg). Diese Werte sind Referenzbereiche des Verzeichnisses und müssen für das tatsächliche Modell und die Anwendung bestätigt werden. Die Komponente ist für den Einsatz im Maschinen- und Anlagenbau konzipiert, insbesondere in Korrektursystemen, die präzise Positionierung oder Materialabtrag erfordern. Sie ist keine eigenständige Maschine, sondern ein Teil, das mit anderen Komponenten integriert wird. Bei der Beschaffung sind modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren. Wartungssignale umfassen erhöhten Rundlauf, ungewöhnliche Geräusche oder reduzierte Steifigkeit, was auf Lager verschleiß oder Ausrichtung hinweisen kann. Versagensgrenzen werden durch maximale Drehzahl, Drehmoment und Temperaturgrenzen definiert; Überschreitung kann zu katastrophalem Versagen führen. CNFX zertifiziert das Produkt nicht; aufgeführte Normen dienen nur zur Verifizierung.
Funktionsprinzip
Die Spindelversion wandelt elektrische Energie über einen Motor (häufig Servo- oder Hochfrequenz) in Rotationsbewegung um und überträgt Drehmoment über ein Präzisionsfutter oder Spannzangensystem auf Schneidwerkzeuge. Die Aktuatorversion wandelt elektrische, hydraulische oder pneumatische Energie über Mechanismen wie Kugelgewindetriebe, Linearführungen oder Drehtische in gesteuerte lineare oder rotatorische Bewegung um, wobei Positionsfeedback von Encodern präzise Bewegung gewährleistet. Beide Versionen verlassen sich auf Präzisionslager und gehärtete Komponenten, um Genauigkeit und Steifigkeit zu erhalten. Das Funktionsprinzip basiert auf der Umwandlung von Energie in mechanische Bewegung mit Rückkopplungsschleifen für die Positionsregelung. Die Leistung der Komponente wird durch Faktoren wie Schmierung, Temperatur und Last beeinflusst. Die richtige Auswahl erfordert die Berücksichtigung von Drehzahl, Drehmoment, Steifigkeit und Umgebungsbedingungen. Die Verifizierung der tatsächlichen Leistung sollte durch Tests oder Herstellerdaten erfolgen.