Strukturierte Fertigungsdaten · 2026

Werkstückspannvorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Werkstückspannvorrichtung im Bereich Maschinen- und Anlagenbau anhand von Spannkraft bis Spannhub eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Werkstückspannvorrichtung wird durch die Baugruppe aus Grundplatte und Zentrierstifte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine mechanische Vorrichtung zum sicheren Halten und Positionieren eines Werkstücks während Fertigungsvorgängen.

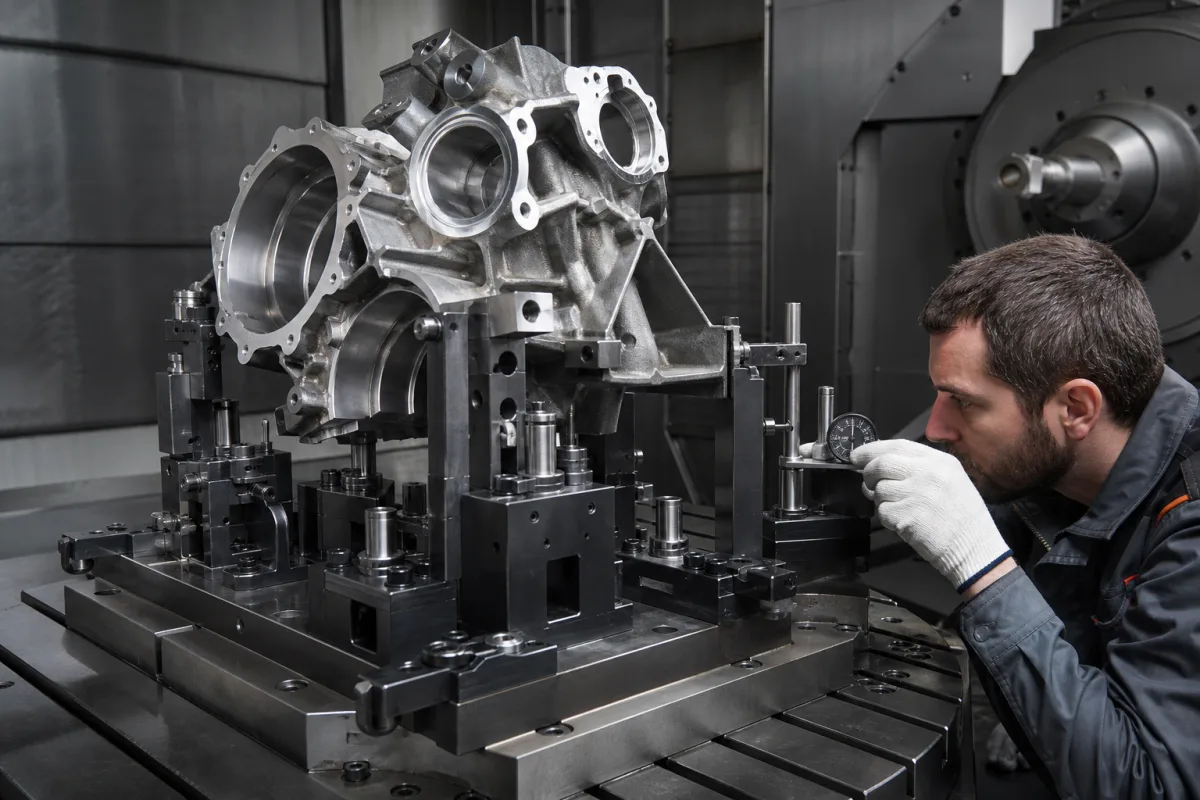
Werkstückspannvorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Eine Werkstückspannvorrichtung ist eine kritische Komponente in industriellen Systemen, die eine präzise, stabile und wiederholbare Positionierung von Werkstücken während Bearbeitungs-, Montage-, Prüf- oder anderen Fertigungsprozessen ermöglicht. Sie stellt sicher, dass das Werkstück relativ zu Werkzeugen oder Messgeräten stationär und korrekt ausgerichtet bleibt, wodurch genaue und effiziente Abläufe bei gleichzeitiger Einhaltung von Sicherheitsstandards gewährleistet werden. Die Vorrichtung übt mechanische Spannkräfte über verschiedene Mechanismen (wie hydraulische, pneumatische oder manuelle Systeme) aus, um das Werkstück sicher gegen Auflageflächen zu halten. Diese Auflageflächen legen die Referenzposition und -ausrichtung des Werkstücks im Koordinatensystem der Industrieausrüstung fest. Die Vorrichtung enthält typischerweise verstellbare Elemente, um unterschiedliche Werkstückgrößen und -formen aufzunehmen und gleichzeitig eine präzise Ausrichtung beizubehalten. Typische Materialien sind Stahl und Aluminiumlegierung. Zu den wichtigsten Parametern gehören Spannkraft (5–50 kN), Spannhub (10–100 mm), Wiederholgenauigkeit (±0,01–±0,05 mm nach ISO 230-2), Betriebstemperatur (-10 bis 60 °C), Betriebsdruck (0,4–0,8 MPa), Materialgüte (40Cr nach GB/T 3077), Oberflächenhärte (HRC 45–55 nach ISO 6508), Gewicht (5–50 kg), Grundabmessungen (200×200 bis 500×500 mm) und Schnittstellentyp (ISO 702-1). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Die Vorrichtung ist für den Einsatz im Maschinen- und Anlagenbau konzipiert; die Auswahl hängt von Werkstückgröße, erforderlicher Spannkraft und Maschinenschnittstelle ab. Bestätigen Sie vor Beschaffung oder Verwendung immer modellspezifische Spezifikationen und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Die Werkstückspannvorrichtung übt mechanische Spannkräfte über verschiedene Mechanismen (wie hydraulische, pneumatische oder manuelle Systeme) aus, um das Werkstück sicher gegen Auflageflächen zu halten. Diese Auflageflächen legen die Referenzposition und -ausrichtung des Werkstücks im Koordinatensystem der Industrieausrüstung fest. Die Vorrichtung enthält typischerweise verstellbare Elemente, um unterschiedliche Werkstückgrößen und -formen aufzunehmen und gleichzeitig eine präzise Ausrichtung beizubehalten. Die Spannkraft wird im Bereich von 5–50 kN erzeugt, der Spannhub beträgt 10–100 mm. Die Wiederholgenauigkeit liegt bei ±0,01–±0,05 mm, was eine konsistente Positionierung gewährleistet. Der Betriebsdruck reicht von 0,4–0,8 MPa, und die Vorrichtung arbeitet bei -10 bis 60 °C. Das Material ist typischerweise 40Cr-Legierungsstahl mit einer Oberflächenhärte von HRC 45–55. Die Grundabmessungen betragen 200×200 bis 500×500 mm, und die Schnittstelle entspricht ISO 702-1. Diese Parameter müssen für das spezifische Modell verifiziert werden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spannkraft5–50 kNRequired to prevent workpiece movement during machining
Spannhub10–100 mmDetermines workpiece size range
Wiederholgenauigkeit±0.01–±0.05 mmCritical for consistent machining accuracyISO 230-2
Betriebstemperatur-10–60 °COutside range may affect sealing and material properties
Betriebsdruck0.4–0.8 MPaBelow 0.4 MPa clamping force is insufficient
Werkstoff40CrHigh-strength alloy steel for durabilityGB/T 3077
OberflächenhärteHRC 45–55Ensures wear resistanceISO 6508
Gewicht5–50 kgAffects handling and machine load
Grundmaße200×200–500×500 mmMust fit machine table
BefestigungsschnittstelleISO 702-1Compatible with standard machine spindlesISO 702-1

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahl Aluminiumlegierung

Komponenten / BOM

Components / BOM
  • Grundplatte
    Bietet die Grundlage und Montagefläche für alle Vorrichtungskomponenten
    Material: Stahl oder Gusseisen
  • Zentrierstifte
    Festlegen präziser Referenzpunkte für die Werkstückpositionierung
    Material: Vergüteter Stahl
  • Spannmechanismus
    Übt Kraft aus, um das Werkstück gegen Positionierflächen zu sichern
    Material: Stahl mit verschleißfesten Oberflächen
  • Schnellwechseladapter
    Ermöglicht schnellen Vorrichtungswechsel zwischen verschiedenen Werkstücken
    Material: Präzisionsgefräster Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Zyklische Belastung bei 10⁶ Zyklen über 50 % der Streckgrenze Ermüdungsrissausbreitung an Befestigungsbohrungen der Vorrichtungsbasis Konstruktion mit Ausrundungsradien R≥3t (t=Materialstärke), Kugelstrahlen zur Erzeugung von Druckeigenspannungen von 400-600 MPa
Thermischer Gradient von 100 °C über die Vorrichtungs-Werkstück-Schnittstelle Differenzielle thermische Ausdehnung verursacht 0,3 mm Positionsdrift Materialabstimmung mit thermischem Ausdehnungskoeffizientenunterschied Δα≤5×10⁻⁶/°C, aktive thermische Kompensation mit Peltier-Elementen mit 0,1 °C Regelgenauigkeit

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-25 kN Spannkraft, 0,01-0,1 mm Positioniergenauigkeit, -20 °C bis 150 °C Temperaturbereich
Belastungs- und Ausfallgrenzen
Spannkraft überschreitet 30 kN und verursacht dauerhafte Verformung, Positionsfehler überschreitet 0,15 mm, Temperatur überschreitet 200 °C und verursacht thermische Ausdehnung über 0,2 % hinaus
Plastische Verformung bei Streckgrenze (typisch 250-400 MPa für Stahlvorrichtungen), thermischer Ausdehnungskoeffizienten-Mismatch (α=11,7×10⁻⁶/°C für Stahl vs α=23×10⁻⁶/°C für Aluminiumwerkstück), Ermüdungsbruch an Spannungskonzentrationspunkten (Kerbfaktor Kt=2,5-4,0)
Fertigungskontext
Werkstückspannvorrichtung wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Workholding Fixture Jig

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 500 psi
Weitere Spezifikationen:Werkstückgewichtskapazität: 0,5 bis 500 kg
Betriebstemperatur:-20 °C bis 150 °C
Montage- und Anwendungskompatibilität
Metalle (Stahl, Aluminium, Titan)Kunststoffe (ABS, Polycarbonat, Nylon)Verbundwerkstoffe (Kohlenstofffaser, Glasfaser)
Nicht geeignet: Hochkorrosive chemische Bäder (z.B. starke Säuren wie Salzsäure oder Schwefelsäure)
Auslegungsdaten
  • Werkstückabmessungen (Länge, Breite, Höhe)
  • Werkstückgewicht und Schwerpunktlage
  • Erforderliche Spannkraft und Positioniergenauigkeit

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Spannkraftdegradation
Ursache: Verschleiß in Spannmechanismen (z.B. abgenutzte Spannbacken, Hydraulik-/Pneumatikdichtungsleckagen), thermische Ausdehnungs-/Schrumpfungszyklen oder Materialermüdung durch wiederholtes Be- und Entladen.
Fehlausrichtung oder Positionsdrift
Ursache: Angesammelter Schmutz auf Anschlagsflächen, lockere Befestigungselemente/Buchsen oder strukturelle Verformung durch Überdrehmomente oder Stoßbelastungen.
Wartungsindikatoren
  • Sichtbares Werkstückrutschen oder inkonsistente Bearbeitungsergebnisse (z.B. Maßabweichungen außerhalb der Toleranz)
  • Ungewöhnliche Geräusche (z.B. Schleifen, Klicken) während Spann-/Entspannzyklen
Technische Hinweise
  • Regelmäßige Drehmomentkontrollen und Ausrichtungsverifikation mit Präzisionsinstrumenten (z.B. Messuhren, Laserausrichtungsgeräte) implementieren.
  • Reinigungs- und Schmierplan für bewegliche Teile etablieren und Schutzabdeckungen zur Minimierung von Kontamination durch Späne/Kühlmittel verwenden.

Konformität und Fertigungsnormen

Referenznormen
ANSI B5.54-2005 - Verfahren zur Leistungsbewertung von CNC-BearbeitungszentrenDIN 69893-1:2012 - Werkzeughalter für Werkzeugmaschinen - Schäfte und Aufnahmebohrungen für Werkzeughalter mit zylindrischem Schaft
Fertigungsgenauigkeit
  • Ebenheit: 0,05 mm pro 300 mm
  • Bohrungsdurchmesser: H7-Toleranz (+0,000 mm/+0,025 mm)
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM)-Verifikation kritischer Abmessungen
  • Rauheitsmessung der Oberfläche mit Profilometer

Hersteller von Werkstückspannvorrichtung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Absorberabschnitt

Das neutronenabsorbierende Segment eines Steuerstabs, das die Leistung eines Kernreaktors durch Einfangen von Neutronen reguliert.

Spezifikationen ansehen ->
Beschleunigungssensor

Ein Sensor, der Beschleunigungskräfte misst, insbesondere die Vibration und Bewegung der Walze oder Platte des Verdichtungsmessgeräts während der Bodenverdichtung.

Spezifikationen ansehen ->
Zugangstür

Eine abgedichtete Einstiegsöffnung an einer isolierten Heizkammer, die Inspektion, Wartung und Be- und Entladen von Materialien ermöglicht, während die thermische Integrität erhalten bleibt.

Spezifikationen ansehen ->
Zugangstür-Abschirmung

Eine spezielle Abschirmkomponente für Zugangstüren in Strahlenschutzstrukturen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Spannkraftbereich einer Werkstückspannvorrichtung?

Die Spannkraft liegt typischerweise zwischen 5 und 50 kN, wie in den Referenzparametern angegeben. Der genaue Wert hängt jedoch vom spezifischen Modell und der Anwendung ab. Bestätigen Sie dies immer mit dem Hersteller.

Welche Normen gelten für Werkstückspannvorrichtungen?

Relevante Normen sind ISO 230-2 für Wiederholgenauigkeit, GB/T 3077 für Materialgüte, ISO 6508 für Oberflächenhärte und ISO 702-1 für die Schnittstelle. Dies sind Referenznormen; die Konformität muss mit dem Lieferanten bestätigt werden.

Wie wähle ich die richtige Werkstückspannvorrichtung aus?

Berücksichtigen Sie Werkstückgröße, erforderliche Spannkraft, Betriebsumgebung und Maschinenschnittstelle. Verwenden Sie die Referenzparameter (z. B. Spannhub, Grundabmessungen) als Ausgangspunkt, bestätigen Sie jedoch Ihre spezifischen Anforderungen mit dem Hersteller.

Welche Wartung ist für eine Werkstückspannvorrichtung erforderlich?

Überprüfen Sie regelmäßig die Spannflächen auf Verschleiß, prüfen Sie Hydraulik-/Pneumatiksysteme auf Lecks und verifizieren Sie die Ausrichtung. Befolgen Sie den Wartungsplan des Herstellers. Wenn die Wiederholgenauigkeit nachlässt, kalibrieren Sie neu oder ersetzen Sie verschlissene Teile.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Werkstückspannvorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Werkstückspannvorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Werkstückspannsystem
Nächstes Produkt
Werkzeugablage/Organizer
AngebotChat