Strukturierte Fertigungsdaten · 2026

Automatisiertes Kühlschrank-Montagesystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Kühlschrank-Montagesystem im Bereich Herstellung von Haushaltsgeräten anhand von Zykluszeit bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Kühlschrank-Montagesystem wird durch die Baugruppe aus Roboter-Montagestation und Palettenfördersystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

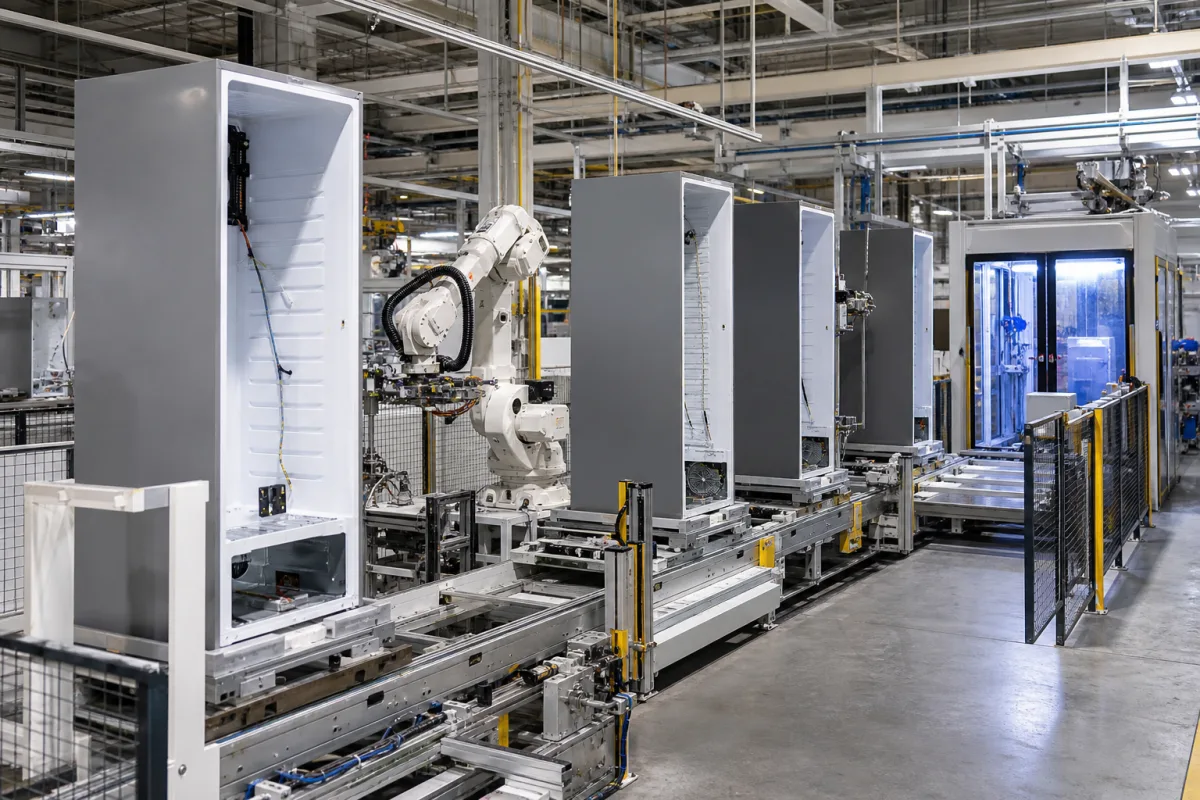
Integrierte Produktionslinie für die automatisierte Kühlschrankgehäuse-Montage und Komponentenintegration.

Automatisiertes Kühlschrank-Montagesystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Kühlschrank-Montagesystem ist ein vollautomatisches Industriesystem, das für die Großserienfertigung von Kühlschränken entwickelt wurde. Es koordiniert Gehäusemontage, Isolierschaum-Einspritzung, Komponentenmontage und Qualitätsprüfung in einer einzigen integrierten Produktionslinie. Das System integriert Roboterarbeitsplätze, Materialtransportbänder und Präzisionswerkzeuge, um eine gleichbleibende Produktionsqualität zu erreichen und gleichzeitig den manuellen Arbeitsaufwand zu reduzieren. Es stellt eine kritische Kapitalinvestition für Haushaltsgerätehersteller dar, die ihre Produktionseffizienz optimieren und wettbewerbsfähige Margen in der B2B-Lieferkette aufrechterhalten möchten.

Das System arbeitet als modulare Förderlinie, die Kühlschrankgehäuse durch aufeinanderfolgende Roboterstationen transportiert. Jede Station führt eine bestimmte Aufgabe aus: Gehäusemontage, Isolierschaum-Einspritzung, Komponentenmontage oder Qualitätsprüfung. Roboterarme mit Präzisionswerkzeugen positionieren und befestigen Komponenten, während integrierte Sensoren Ausrichtung und Dichtheit prüfen. Die Linienlänge ist von 30 bis 80 Metern konfigurierbar, die Breite von 2,5 bis 4,0 Metern, und das Gesamtgewicht (ohne in Bearbeitung befindliche Gehäuse) beträgt 20 bis 50 Tonnen. Die Zykluszeit pro kompletter Montage liegt zwischen 15 und 60 Sekunden, mit einer Roboterpositioniergenauigkeit von ±0,05 mm (ISO 9283). Die Fördergeschwindigkeit ist zwischen 5 und 20 Metern pro Minute einstellbar, und die Systemverfügbarkeit beträgt ≥95%.

Die elektrischen Anforderungen umfassen Drehstrom mit 380–480 V AC (50/60 Hz, IEC 60038), mit einer Leistungsaufnahme von 45–90 kW während des Betriebs. Pneumatische Aktuatoren und Werkzeuge arbeiten mit 0,6–0,8 MPa. Das System ist für Umgebungstemperaturen von 5–40°C und nicht kondensierende relative Luftfeuchtigkeit von 20–80% ausgelegt. Elektrische Gehäuse sind nach IP54–IP65 (IEC 60529) klassifiziert.

Zu den verwendeten Materialien gehören verzinkter Stahl, Aluminiumlegierung, Industrie-Polymere und Edelstahlbefestigungen. Alle aufgeführten Leistungswerte und Normen sind Referenzbereiche, die mit dem Hersteller für das spezifische Modell und die Anwendung verifiziert werden müssen. Das System ist eine Kapitalinvestition; Käufer sollten Spezifikationen, Sicherheitskonformität und Installationsanforderungen direkt mit dem Lieferanten klären.

Funktionsprinzip

Das System verwendet eine modulare Förderlinie, um Kühlschrankgehäuse durch aufeinanderfolgende Roboterstationen zu transportieren. Jede Station führt eine bestimmte Aufgabe aus: Gehäusemontage, Isolierschaum-Einspritzung, Komponentenmontage oder Qualitätsprüfung. Roboterarme mit Präzisionswerkzeugen positionieren und befestigen Komponenten, während integrierte Sensoren Ausrichtung und Dichtheit prüfen. Die Fördergeschwindigkeit und Zykluszeit sind einstellbar, um Produktionsziele zu erreichen. Das System arbeitet innerhalb definierter elektrischer, pneumatischer und umgebungsbezogener Parameter, um eine konsistente Ausgabe zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Zykluszeit15–60 SekundenZeit pro vollständigem Montagezyklus
Positioniergenauigkeit±0.05 MillimeterPräzision der RoboterbauteilplatzierungISO 9283
Leistungsaufnahme45–90 KilowattMaximale elektrische Belastung während des Betriebs
Fördergeschwindigkeit5–20 Meter pro MinuteMaximale Transportgeschwindigkeit von Kabinenträgern
Systemverfügbarkeit≥95 ProzentBetriebsverfügbarkeit über den Produktionszeitraum
Betriebsdruck0.6–0.8 MPaFor pneumatic actuators and tools
Betriebstemperatur5–40 °CAmbient; below 5°C may affect adhesives
Relative Luftfeuchtigkeit20–80 % RHNon-condensing
SchutzartIP54–IP65For electrical enclosuresIEC 60529
Spannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Linienlänge30–80 mDepends on number of stations
Linienbreite2.5–4.0 mIncluding walkways and safety guards
Gesamtgewicht20–50 tExcluding cabinets in process

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Feuerverzinkter Stahl Aluminiumlegierung Industrielle Polymere Edelstahlbefestigungselemente

Komponenten / BOM

Components / BOM
  • Roboter-Montagestation
    Präzise Bauteilpositionierung und Befestigung
    Material: Stahlrahmen mit Aluminium-Werkzeugen
  • Palettenfördersystem
    Synchronisierter Transport von Kühlschrankgehäusen zwischen Stationen
    Material: Feuerverzinkter Stahl mit Polymerrollen
  • Sichtprüfmodul
    Automatisierte Qualitätsprüfung von montierten Bauteilen
    Material: Aluminiumgehäuse mit optischen Komponenten
  • Steuerschrank
    Zentralisiertes, auf SPS basierendes System zur Koordination und Überwachung
    Material: Pulverbeschichtetes Stahlgehäuse
  • Isolationsinjektionsstation
    Spritzt den Isolierschaum in den Schrank; eine der sequenziellen Roboterstationen.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Dichtungsverschleiß an pneumatischen Zylindern aufgrund von 0,5 μm Partikelkontamination, die die ISO 8573-1:2010 Klasse 2-Standards überschreitet Druckluftleckage verursacht unzureichende Kraft für die Türdichtungskompressionsstation Installation von zweistufiger Filtration mit 0,01 μm Koaleszenzfiltern und Feuchtigkeitsabscheidern am Kompressorausgang
Oberschwingungsverzerrung über IEEE 519-2014-Grenzen (8 % THD) von Frequenzumrichtern Signalverfälschung im SPS-Kommunikationsmodul verursacht Roboterarm-Positionsfehler von ±3 mm Implementierung aktiver Oberschwingungsfilter mit 97 % Wirkungsgrad und abgeschirmter Cat6A-Ethernet-Kabel mit Ferritkernen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Hydraulikdruck, 20-40°C Umgebungstemperatur, 0,5-2,0 m/s Förderbandgeschwindigkeit
Belastungs- und Ausfallgrenzen
Hydraulikdruck unter 0,6 MPa verursacht unzureichende Klemmkraft, über 1,5 MPa verursacht Dichtungsbruch; Umgebungstemperatur über 45°C verursacht SPS-Thermalschutzabschaltung; Förderbandgeschwindigkeit unter 0,3 m/s verursacht Komponentenfehlausrichtung, über 2,5 m/s verursacht Roboterarm-Nachführungsfehler
Hydrauliksystemausfall aufgrund von Druckübertragungsgrenzen nach dem Pascalschen Gesetz; thermischer Ausfall aufgrund von Halbleitersperrschichttemperaturen über 125°C (SPS-Komponenten); mechanischer Ausfall aufgrund von Servomotor-Drehmoment-Drehzahl-Kennlinienbegrenzungen bei hohen Förderbandgeschwindigkeiten
Fertigungskontext
Automatisiertes Kühlschrank-Montagesystem wird innerhalb von Herstellung von Haushaltsgeräten nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Refrigerator Assembly Line Appliance Cabinet Assembly System Automated White Goods Production Line

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (pneumatische Systeme: 6-8 bar)
Durchflussrate:N/A
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Blech (Stahl/Aluminium)Polyurethanschaum-IsolierungKunststoffkomponenten (ABS, Polystyrol)
Nicht geeignet: Korrosive chemische Umgebungen (Säure-/Laugendämpfe)
Auslegungsdaten
  • Kühlschrankgehäuseabmessungen (HxBxT)
  • Produktionsrate (Einheiten/Stunde)
  • Verfügbare Fabrikfläche (LxB)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Förderband-Fehlausrichtung
Ursache: Verschleiß an Führungsrollen, falsche Spannung oder Ansammlung von Schmutz, die zu Spurproblemen führt, was zu Produktstaus und Systemausfallzeiten führt.
Dichtungsversagen bei pneumatischen Aktoren
Ursache: Kontamination durch Partikel in Druckluftleitungen, unzureichende Schmierung oder zyklische Ermüdung durch Hochfrequenzbetrieb im Montageprozess.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche von Förderbandmotoren oder Getrieben, die auf Lager- oder Ausrichtungsprobleme hinweisen.
  • Unregelmäßige oder träge Bewegungen von Roboterarmen oder pneumatischen Komponenten, die auf Druckabfälle, Leckagen oder Steuerungssystemfehler hindeuten.
Technische Hinweise
  • Implementieren Sie ein vorausschauendes Wartungsprogramm mit Schwingungsanalyse und Thermografie an Motoren und Lagern, um frühzeitigen Verschleiß vor einem Ausfall zu erkennen.
  • Installieren und warten Sie hochwertige Luftfilter- und Trocknungssysteme für pneumatische Komponenten und etablieren Sie regelmäßige Dichtungsinspektionen und Austauschpläne basierend auf Zyklenzählungen.

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung - Maschinenrichtlinie 2006/42/EGDIN EN 60335-2-24 - Haushaltskühlgeräte
Fertigungsgenauigkeit
  • Komponentenausrichtung: +/-0,5 mm
  • Befestigungsdrehmoment: +/-10 % des spezifizierten Wertes
Qualitätsprüfung
  • Automatisierte Bildverarbeitungsinspektion
  • Funktionsleistungstest (Temperaturwechseltest)

Hersteller von Automatisiertes Kühlschrank-Montagesystem

2 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Seikonveyor Co., Limited
Guangzhou · CN
Fertigt außerdem: Conveyor Belt System、Conveyor Chain/Belt、Belt Conveyor und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Refrigerator Assembly Line”
Quellseite ansehen ↗ seikonveyor.com · geprüft am 2026-09-05
Shenzhen Hongdali Technology Co., Ltd.
Shenzhen · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Commercial Refrigerator Assembly Line”
Quellseite ansehen ↗ szassemblyline.com · geprüft am 2026-09-04

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist die typische Zykluszeit für dieses Montagesystem?

Die Zykluszeit pro kompletter Montage liegt zwischen 15 und 60 Sekunden, abhängig von der Anzahl der Stationen und dem spezifischen Kühlschrankmodell. Der genaue Wert muss mit dem Hersteller für Ihre Anwendung bestätigt werden.

Welche elektrischen Anforderungen gelten für die Installation?

Das System benötigt Drehstrom mit 380–480 V AC, 50/60 Hz, mit einer maximalen Leistungsaufnahme von 45–90 kW während des Betriebs. Elektrische Gehäuse sind nach IP54–IP65 klassifiziert. Überprüfen Sie die örtlichen Elektrovorschriften und die Versorgungskapazität mit dem Hersteller.

Kann das System für verschiedene Kühlschrankgrößen angepasst werden?

Das System ist modular aufgebaut und kann mit verschiedenen Stationslayouts und Fördergeschwindigkeiten konfiguriert werden. Spezifische Anpassungsoptionen wie Linienlänge und Stationsanzahl müssen jedoch mit dem Hersteller besprochen werden, um die Kompatibilität mit Ihrer Produktpalette sicherzustellen.

Welche Wartung ist für die Roboterstationen erforderlich?

Regelmäßige Wartung umfasst die Überprüfung der Roboterarmkalibrierung, Sensorgenauigkeit und des Pneumatikdrucks. Das System ist für hohe Verfügbarkeit (≥95%) ausgelegt, aber vorbeugende Wartungspläne sollten vom Hersteller bereitgestellt werden. Befolgen Sie stets die Wartungsrichtlinien des Lieferanten.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Haushaltsgeräten

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Kühlschrank-Montagesystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Kühlschrank-Montagesystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Geschirrspüler-Produktionsliniensystem
Nächstes Produkt
Befestigungswinkel für Kühlschrankkompressor
AngebotChat