Strukturierte Fertigungsdaten · 2026

Transformator-Kernblech-Stapelmaschine

Auf Basis strukturierter CNFX-Herstellerprofile wird Transformator-Kernblech-Stapelmaschine im Bereich Herstellung von Elektromotoren, Generatoren und Transformatoren anhand von Maximale Stapelhöhe bis Stapeldruck eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Transformator-Kernblech-Stapelmaschine wird durch die Baugruppe aus Laminationszuführer und Präzisions-Stapelkopf beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Automatische Industriemaschine zum präzisen Stapeln von Transformatorkern-Lamellen.
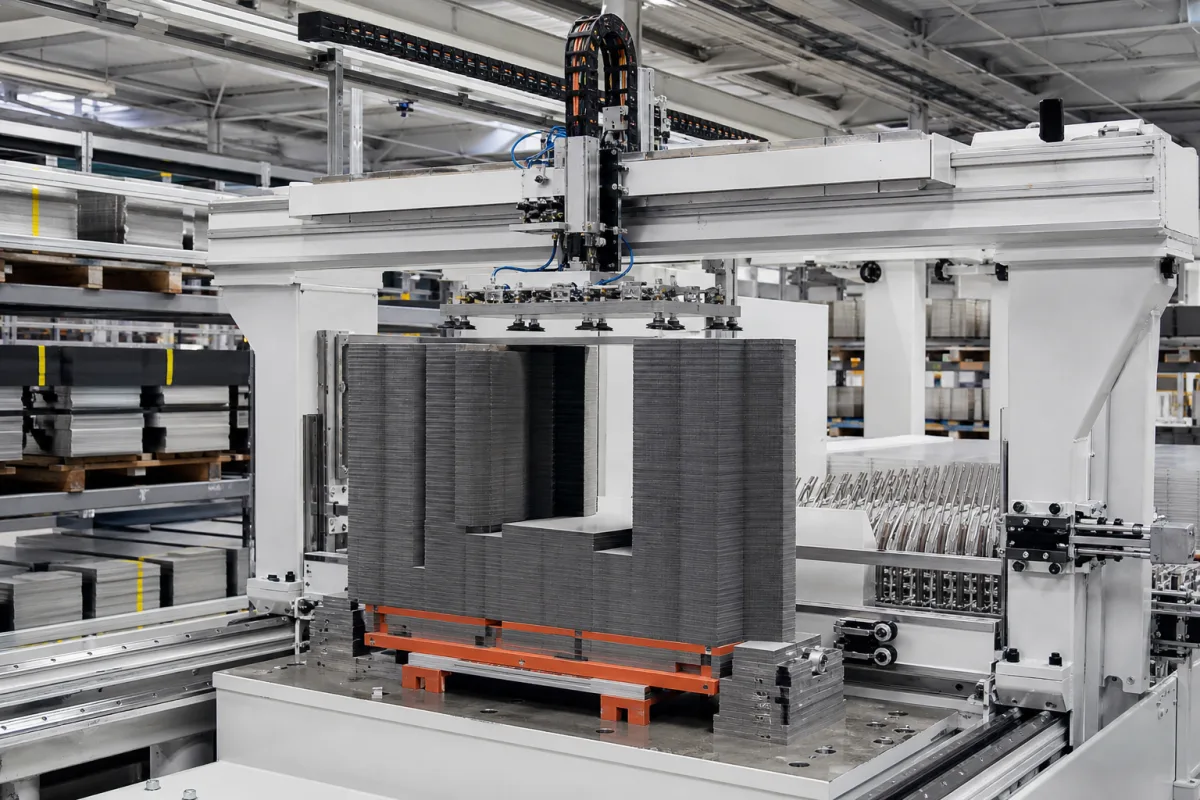
Transformator-Kernblech-Stapelmaschine in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Diese spezialisierte Industriemaschine automatisiert das präzise Stapeln von Siliziumstahl-Lamellen zur Bildung von Transformatorkernen. Sie gewährleistet eine gleichbleibende Ausrichtung der Schichten und Druckkontrolle während des Stapelprozesses, was entscheidend ist, um Kernverluste zu minimieren und die magnetische Leistung zu optimieren. Die Maschine integriert sich in Transformatorfertigungslinien und ersetzt manuelle Stapelmethoden, um die Produktionseffizienz und Qualitätskonsistenz zu verbessern. Sie dient als wesentliches Kapitalgut für Transformatorhersteller, die Stromverteilungsnetze, Industrieanlagen und Infrastruktur für erneuerbare Energien beliefern.

Die Maschine verarbeitet Lamellen mit Dicken typischerweise von 0,2 bis 0,5 mm (gemäß IEC 60404-8-1) und Größen von 50 bis 500 mm. Sie kann Kerne bis zu einer Höhe von 300 mm aufbauen, mit einem Stapeldruck, der zwischen 1,0 und 1,6 MPa einstellbar ist. Die Positioniergenauigkeit beträgt ±0,05 mm und gewährleistet eine präzise Schichtausrichtung. Die Zykluszeit pro Stapel liegt zwischen 10 und 30 Sekunden, abhängig von der Kernhöhe. Die Maschine benötigt eine Stromversorgung von 5–15 kW und arbeitet in einem Umgebungstemperaturbereich von 5–40 °C und nicht kondensierender Luftfeuchtigkeit bis zu 85 % relative Luftfeuchtigkeit. Ihre Grundfläche beträgt 3000×2000×2500 mm, und sie verwendet ein pneumatisches System mit einem Betriebsdruck von 0,6–0,8 MPa. Das Steuerungssystem ist eine SPS mit HMI (z. B. Siemens oder Mitsubishi), und die Maschine ist gemäß ISO 12100 für Sicherheit konstruiert. Der Geräuschpegel am Bedienerplatz beträgt ≤75 dB(A) gemäß ISO 11201.

Die Maschine ist aus Baustahl, Aluminiumlegierung, Edelstahl und Polymerverbundstoffen gefertigt und für industrielle Langlebigkeit gebaut. Für die Beschaffung sind modellspezifische Parameter, Sicherheitskonformität und Integrationsanforderungen mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Die Maschine führt vorgeschnittene Siliziumstahlbleche automatisch von einem Magazin oder Förderband zu. Ein präzises mechanisches Handhabungssystem nimmt jedes Blech auf, richtet es mithilfe von Sensoren und Führungen an der Stapelposition aus und legt es auf den wachsenden Stapel. Über ein pneumatisches oder hydraulisches System wird ein kontrollierter Druck zwischen den Schichten ausgeübt, um eine dichte und gleichmäßige Stapelung zu gewährleisten. Der Prozess wiederholt sich, bis die gewünschte Kernhöhe erreicht ist, wobei die SPS alle Bewegungen koordiniert und Ausrichtung und Druck überwacht. Dies ersetzt das manuelle Stapeln, verbessert die Konsistenz und reduziert den Arbeitsaufwand.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Stapelhöhe100–300 mmMaximal erreichbare Kernhöhe
Stapeldruck1.0–1.6 MPaKontrollierter Druck während der Laminierstapelung
Laminierungsgrößenbereich50–500 mmMinimale bis maximale Laminierungsabmessungen
Positioniergenauigkeit±0.05 µmPräzision der Laminierplatzierung
Leistungsaufnahme5–15 KilowattMaximaler elektrischer Leistungsbedarf
Maschinenstellfläche3000×2000×2500 mmBodenfläche für die Installation erforderlich
Betriebsdruck0.6–0.8 MPaPneumatic system pressure
Taktzeit10–30 s/StapelPer stack, depends on height
Blechdicke0.2–0.5 mmStandard electrical steel thicknessIEC 60404-8-1
SteuerungssystemPLC + HMISiemens or Mitsubishi
SicherheitsstandardISO 12100Risk assessment and safety designISO 12100
Geräuschpegel≤75 dB(A)At operator positionISO 11201
Betriebstemperatur5–40 °CAmbient temperature range
Luftfeuchtigkeitsbereich≤85 %RHNon-condensing

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Aluminiumlegierung Nichtrostender Stahl Polymerverbundwerkstoffe

Komponenten / BOM

Components / BOM
  • Laminationszuführer
    Führt Laminationen automatisch vom Lager zum Stapelbereich zu
    Material: Edelstahl
  • Präzisions-Stapelkopf
    Handhabt und positioniert Blechpakete mit Mikrometer-Genauigkeit
    Material: Aluminiumlegierung
  • Druckregelsystem
    Wendet und hält gleichmäßigen Stapeldruck aufrecht
    Material: Stahllegierung
  • Ausrichtungs-Visionsystem
    Optische Überprüfung der Laminierpositionierung
    Material: Gehäuse aus Kunststoff
  • Programmierbare Steuerung
    Zentrale Steuereinheit für Automatisierungsabläufe
    Material: Elektronische Bauteile

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servomotor-Encoder-Rückmeldungsverlust aufgrund elektromagnetischer Störung von benachbarten Hochstrom-Wicklern Akkumulation von Paketierpositionsfehlern über 0,1 mm nach 100 Zyklen Abgeschirmte Encoder-Kabel mit Ferritkernen, physische Trennung von 2 Metern von Störquellen, Differenzialsignalcodierung
Hydraulik-Spannzylinder-Dichtungsverschleiß durch Silikon-basierte Blechbeschichtungskontamination Druckabfall von 2,0 MPa auf 0,8 MPa während des Paketierzyklus Einbau von 5 µm Absolutfiltern in der Hydraulik-Rücklaufleitung, Implementierung von Nitrilkautschuk-Dichtungen, kompatibel mit Silikonverbindungen, geplanter Dichtungswechsel nach 10.000 Zyklen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa Spannkraft, 0,01-0,05 mm Paketiertoleranz, 20-40 Bleche/Minute
Belastungs- und Ausfallgrenzen
Spannkraft überschreitet 2,5 MPa und verursacht bleibende Verformung der Bleche, Paketiertoleranz überschreitet 0,08 mm und verursacht Kernfehlausrichtung, Zuführrate überschreitet 50 Bleche/Minute und verursacht Verklemmung
Streckgrenze von Elektroblechen (typisch 350-450 MPa) wird durch übermäßige Spannkraft überschritten, kumulativer Maßfehler aus mechanischem Spiel übersteigt Anforderungen an den magnetischen Flusspfad, Trägheitskräfte überwinden Synchronisation der Zuführeinrichtung bei kritischer Beschleunigung
Fertigungskontext
Transformator-Kernblech-Stapelmaschine wird innerhalb von Herstellung von Elektromotoren, Generatoren und Transformatoren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Transformer Core Stacker Lamination Stacking Equipment Core Assembly Machine

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (mechanischer Paketiervorgang)
Durchflussrate:N/A
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Siliziumstahl-Bleche (kornorientiert)Amorphe Metalllegierungs-BlecheKaltgewalzte Elektrobleche
Nicht geeignet: Korrosive oder staubige Umgebungen ohne geeignetes Gehäuse
Auslegungsdaten
  • Maximale Blechabmessungen (Länge x Breite)
  • Erforderliche Pakethöhe/Gewicht pro Kern
  • Produktionsdurchsatz (Kerne pro Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtung und Paketierungenauigkeit
Ursache: Verschleiß in Führungsschienen, Servomotor-Drift oder Sensor-Kalibrierungsfehler, die zu falscher Blechpositionierung und Kernmontagefehlern führen.
Mechanische Ermüdung und Bruch in Zuführeinrichtungen
Ursache: Zyklische Belastung durch Hochgeschwindigkeitsbetrieb, Materialermüdung in Schieberarmen oder Greifern und unzureichende Schmierung, die vorzeitigen Komponentenausfall verursachen.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Klopfgeräusche während der Blechzuführzyklen, die auf mechanische Interferenz oder verschlissene Komponenten hinweisen.
  • Sichtbare Fehlausrichtung der Bleche im Paketierbereich oder erhöhte Ausschussrate aufgrund von Paketierfehlern.
Technische Hinweise
  • Implementieren Sie ein vorausschauendes Wartungsprogramm mit Schwingungsanalyse und Thermografie an kritischen beweglichen Teilen, um frühzeitigen Verschleiß zu erkennen.
  • Kalibrieren Sie regelmäßig optische Sensoren und Servoantriebe und führen Sie strikte Reinigungsprotokolle ein, um schmutzbedingte Fehlausrichtung zu verhindern.

Konformität und Fertigungsnormen

Referenznormen
CE-Kennzeichnung (Maschinenrichtlinie 2006/42/EG)DIN EN ISO 13849-1 Sicherheit von Maschinen
Fertigungsgenauigkeit
  • Blechpakethöhe: +/- 0,05 mm
  • Kernbohrungsausrichtung: +/- 0,01 mm
Qualitätsprüfung
  • Maßgenauigkeitsprüfung via Koordinatenmessgerät (KMG)
  • Funktionale Sicherheitsprüfung (Not-Aus, Schutzeinrichtungen)

Hersteller von Transformator-Kernblech-Stapelmaschine

2 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Grewin Industrial Group Co., Ltd.
· CN
Fertigt außerdem: Transformer Winding Machine、Three-Phase Induction Motor Winding Machine、Current Transformer und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Core Assembly Machine”
Quellseite ansehen ↗ coilwindingmachinechina.com · geprüft am 2026-09-04
Nanjing Majestic Auto Parts Co.,Ltd.
Nanjing · CN
Fertigt außerdem: Plate Heat Exchanger、Reactor Core、Cooling System
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Core Assembly Machine”
Quellseite ansehen ↗ radiatortube.com · geprüft am 2026-09-10

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welchen Blechdickenbereich verarbeitet diese Maschine?

Die Maschine verarbeitet Bleche mit Dicken von 0,2 bis 0,5 mm, gemäß IEC 60404-8-1. Der tatsächliche Bereich kann je nach Modell variieren; bestätigen Sie dies mit dem Hersteller.

Wie hoch ist die Positioniergenauigkeit des Stapelprozesses?

Die Positioniergenauigkeit beträgt ±0,05 μm und gewährleistet eine präzise Schichtausrichtung. Dieser Wert ist eine Referenz; verifizieren Sie die Genauigkeit des spezifischen Modells mit dem Lieferanten.

Welchen Sicherheitsstandards entspricht die Maschine?

Die Maschine ist gemäß ISO 12100 für Risikobewertung und Sicherheitsdesign ausgelegt. Dies ist ein Referenzstandard; die tatsächliche Konformität ist mit dem Hersteller zu verifizieren.

Was sind die Grundfläche und der Leistungsbedarf der Maschine?

Die Grundfläche beträgt 3000×2000×2500 mm, und der Leistungsbedarf liegt zwischen 5 und 15 kW. Dies sind Referenzwerte; prüfen Sie das technische Datenblatt für das spezifische Modell.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Elektromotoren, Generatoren und Transformatoren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Transformator-Kernblech-Stapelmaschine

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Transformator-Kernblech-Stapelmaschine?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Statorblechpaket für Elektromotoren
Nächstes Produkt
Wickelmaschine für Drehstrom-Asynchronmotoren
AngebotChat