Strukturierte Fertigungsdaten · 2026

Präzisions-Stapelkopf

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Stapelkopf im Bereich Elektrogeräteherstellung anhand von Stapelgeschwindigkeit bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Stapelkopf wird durch die Baugruppe aus Aufnahmemechanismus und Positionierbühne beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein Präzisionsmechanismus, der Transformatorkern-Blechpakete während der Montage präzise stapelt.
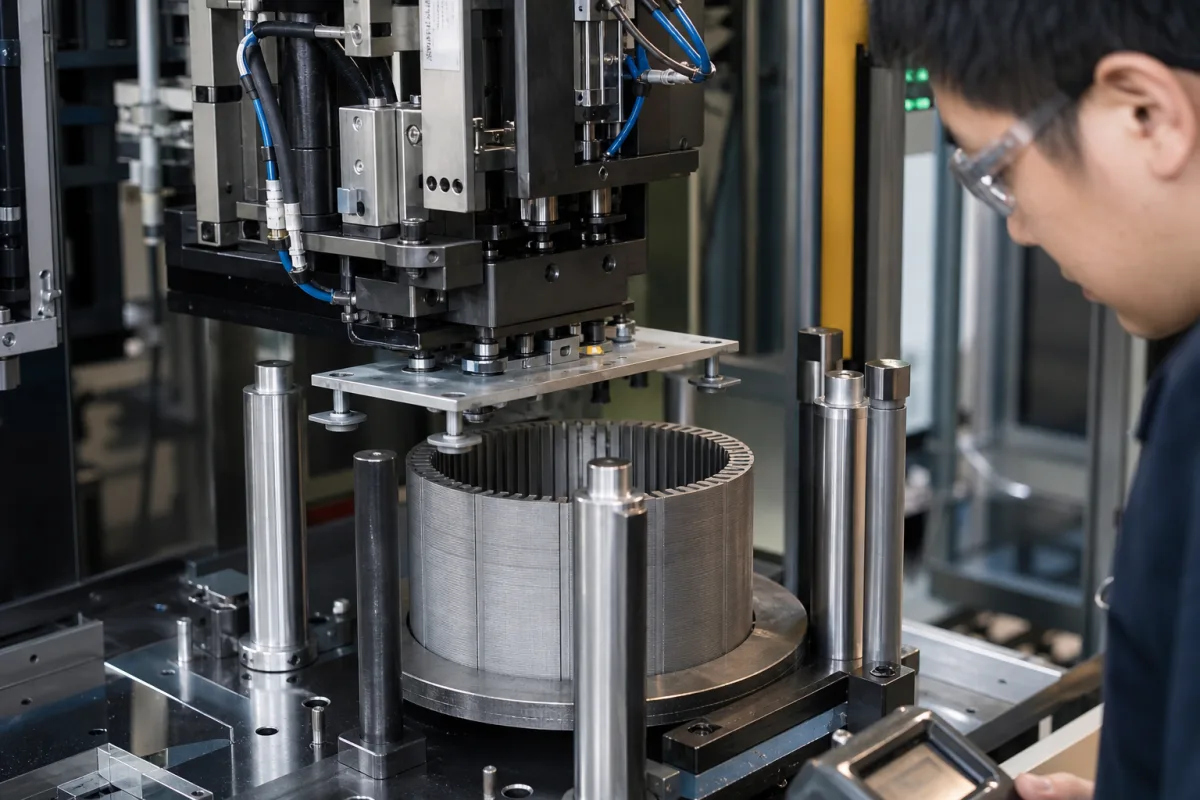
Präzisions-Stapelkopf in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Präzisions-Stapelkopf

Technische Definition

Der Präzisions-Stapelkopf ist eine kritische Komponente der Transformatorkern-Blechstapelmaschine, verantwortlich für das präzise Aufnehmen, Ausrichten und Platzieren einzelner Siliziumstahlbleche, um die Transformatorkernstruktur mit minimalen Luftspalten und optimalen magnetischen Eigenschaften aufzubauen. Er arbeitet innerhalb eines definierten Parametersatzes, der für jede spezifische Anwendung verifiziert werden muss. Die Stapelgeschwindigkeit reicht von 60 bis 120 Stück pro Minute, mit einer Positioniergenauigkeit von ±0,05 mm, die für die Qualität des Transformatorkerns entscheidend ist. Der Kopf akzeptiert Blechdicken von 0,2 bis 0,5 mm und Breiten von 20 bis 200 mm, außerhalb dieser Bereiche können Zuführprobleme auftreten. Der Betriebsdruck sollte zwischen 0,4 und 0,6 MPa liegen (Referenz ), unter 0,4 MPa ist die Klemmkraft unzureichend. Die Versorgungsspannung beträgt 220 V AC ±10 % (einphasig, 50/60 Hz, gemäß IEC 60038), und die Leistungsaufnahme liegt je nach Motor und Steuerungssystem zwischen 1,5 und 2,5 kW. Der Betriebstemperaturbereich liegt bei 5 bis 40 °C (gemäß IEC 60721-3-3), mit relativer Luftfeuchtigkeit bis 85 % ohne Kondensation. Die Schutzart ist IP54 (IEC 60529), geschützt gegen Staub und Spritzwasser. Der Kopf besteht aus Materialien wie Aluminiumlegierung, Edelstahl (SUS304 gemäß ASTM A276 für Korrosionsbeständigkeit) und technischen Kunststoffen. Das Gewicht variiert je nach Konfiguration, typischerweise 350 bis 450 kg. Diese Werte sind Verzeichnis-Referenzbereiche; modellspezifische Werte und Normen müssen mit dem rechtlichen Hersteller oder Lieferanten bestätigt werden.

Funktionsprinzip

Der Kopf verwendet typischerweise eine Kombination aus Vakuumsaugern, mechanischen Greifern oder elektromagnetischen Systemen, um einzelne Bleche von einem Zuführer aufzunehmen. Er positioniert und platziert sie dann mit hoher Positionsgenauigkeit auf dem wachsenden Kernstapel, oft geführt durch Servomotoren und Vision-Systeme, um die korrekte Ausrichtung und Orientierung gemäß dem spezifizierten Stapelmuster sicherzustellen. Das Arbeitsprinzip beruht auf der präzisen Steuerung dieser Mechanismen, um die erforderliche Stapelgenauigkeit und -geschwindigkeit zu erreichen.

Hauptmaterialien

Aluminiumlegierung, Edelstahl, Technische Kunststoffe
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Stapelgeschwindigkeit60–120 pcs/minHigher speeds may reduce positioning accuracy
Positioniergenauigkeit±0.05 mmCritical for transformer core quality
Blechdickenbereich0.2–0.5 mmOutside range may cause feeding issues
Blechbreitenbereich20–200 mmWidth affects tooling design
Betriebsdruck0.4–0.6 MPaBelow 0.4 MPa insufficient clamping force
Versorgungsspannung220 ±10% V ACSingle phase, 50/60 HzIEC 60038
Leistungsaufnahme1.5–2.5 kWDepends on motor and control system
Betriebstemperatur5–40 °CBelow 5°C may affect pneumatic componentsIEC 60721-3-3
Relative Luftfeuchtigkeit≤85 %Non-condensingIEC 60721-3-3
SchutzartIP54Protected against dust and water splashesIEC 60529
WerkstoffSUS304Stainless steel for corrosion resistanceASTM A276
Gewicht350–450 kgVaries with configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Aufnahmemechanismus
    Sichert einzelne Blechpakete mittels Vakuum, mechanischer oder elektromagnetischer Verfahren
    Material: Edelstahl, Gummi
  • Positionierbühne
    Bietet präzise X-Y-Z-Bewegung für genaue Laminierplatzierung
    Material: Aluminiumlegierung, Stahl
  • Ausrichtungssensor
    Erfasst Laminierungsausrichtung und Position für korrekte Stapelung
    Material: Glas, Elektronik

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 0,5 bar pneumatische Versorgung, 0,1-0,3 bar Greifdruck
Weitere Spezifikationen:Blechdicke: 0,23-0,35 mm, Stapelgenauigkeit: ±0,05 mm, Taktrate: 60-120 Bleche/min
Betriebstemperatur:10°C bis 40°C (Betrieb), -5°C bis 50°C (Lagerung)
Montage- und Anwendungskompatibilität
Elektrobleche (Siliziumstahl)Amorphe MetallbänderKaltgewalztes kornorientiertes Stahlblech
Nicht geeignet: Korrosive Umgebungen (Salzsprühnebel, saure Atmosphären) oder leitfähige Staubkontamination
Auslegungsdaten
  • Blechabmessungen (Breite × Länge × Dicke)
  • Erforderliche Stapelkraft (basierend auf Materialgüte und Beschichtung)
  • Produktionsrate (Bleche pro Minute)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 mm Positionsgenauigkeit, 0,1-1,0 N Stapelkraft, 20-60 Bleche/Minute Taktrate
Belastungs- und Ausfallgrenzen
Positionsfehler über ±0,05 mm Toleranz, Stapelkraft über 1,2 N Streckgrenze, Fehlausrichtung über 0,5° Winkelabweichung
Servomotor-Spiel über 0,01 mm verursacht kumulativen Positionsfehler; Piezoaktor-Hysterese über 3% erzeugt Kraftregelungsinstabilität; Lagerverschleiß mit >5 μm Spiel induziert Winkelabweichung
Fertigungskontext
Präzisions-Stapelkopf wird innerhalb von Elektrogeräteherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Fehlausrichtungsinduzierter Lagerausfall
Ursache: Unsachgemäße Installation oder thermische Ausdehnung, die zu Wellenfehlausrichtung führt, was übermäßige Radiallasten auf die Lager und vorzeitigen Verschleiß verursacht
Hydraulikdichtungsverschlechterung
Ursache: Verunreinigung im Hydraulikfluid oder übermäßige Druckspitzen, die zu Dichtungshärtung, Rissbildung und Fluidleckage führen
Wartungsindikatoren
  • Ungewöhnliche hochfrequente Vibration oder hörbares Klopfen während des Betriebs, was auf Lager- oder Ausrichtungsprobleme hinweist
  • Sichtbare Hydraulikfluidleckage um die Dichtungen oder inkonsistente Stapelgenauigkeit, die auf Druckregelungsprobleme hindeutet
Technische Hinweise
  • Implementierung einer Laserausrichtungsverifikation während der Installation und vierteljährliche Kontrollen, um die Wellenausrichtung innerhalb einer Toleranz von 0,05 mm zu halten
  • Einbau einer zweistufigen Filtration (10μm und 3μm) im Hydrauliksystem mit regelmäßiger Fluidanalyse, um verschmutzungsinduzierten Dichtungsverschleiß zu verhindern

Konformität und Fertigungsnormen

Referenznormen
ISO 286-2:2010 (Geometrische Produktspezifikationen - Grenzmaße und Passungen)ANSI B4.1-1967 (Bevorzugte Grenzmaße und Passungen für zylindrische Teile)
Fertigungsgenauigkeit
  • Bohrungsdurchmessertoleranz: +/-0,01 mm
  • Parallelität der Stapelflächen: 0,05 mm
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) für dimensionale Verifikation
  • Oberflächenrauheitsmessung nach ISO 4287
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Servoencoder-Auflösungsverschlechterung unter 12-Bit-Präzision → Blechstapelfehlausrichtung über 0,1 mm Positionsfehler → Einbau eines redundanten Absolutencoders mit 16-Bit-Auflösung und Implementierung von Kalman-Filterung zur Positionsvalidierung
Piezoaktor-Thermaldrift über 0,02 mm/°C Koeffizient → Stapelkraftvariation über ±0,05 N Regelband → Integration eines Peltier-Kühlsystems, das die Aktortemperatur innerhalb von ±0,5°C des 25°C-Sollwerts hält

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Präzisions-Stapelkopf

Herstellerprofile mit passender Produktionsfähigkeit in China.

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Stapelkopf

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist der typische Stapelgeschwindigkeitsbereich dieses Kopfes?

Die Stapelgeschwindigkeit liegt typischerweise bei 60 bis 120 Stück pro Minute. Höhere Geschwindigkeiten können die Positioniergenauigkeit verringern, daher sollte die tatsächliche Geschwindigkeit basierend auf der erforderlichen Genauigkeit und Anwendung gewählt werden.

Welche Blechdicken- und Breitenbereiche werden unterstützt?

Es werden Blechdicken von 0,2 bis 0,5 mm und Breiten von 20 bis 200 mm unterstützt. Ein Betrieb außerhalb dieser Bereiche kann Zuführprobleme verursachen.

Was sind die elektrischen Anforderungen?

Die Versorgungsspannung beträgt 220 V AC ±10 %, einphasig, 50/60 Hz, gemäß IEC 60038. Die Leistungsaufnahme liegt je nach Motor und Steuerungssystem zwischen 1,5 und 2,5 kW.

Unter welchen Umgebungsbedingungen kann es betrieben werden?

Es kann bei Temperaturen von 5 bis 40 °C und relativer Luftfeuchtigkeit bis 85 % ohne Kondensation betrieben werden, gemäß IEC 60721-3-3. Die Schutzart ist IP54 (IEC 60529), geschützt gegen Staub und Spritzwasser.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Elektrogeräteherstellung

Zugehörige Ausrüstung

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Präzisions-Stapelkopf?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Optiklinsenarray
Nächstes Produkt
Präzisions-Strom-Shunt-Widerstand
AngebotChat