Strukturierte Fertigungsdaten · 2026

Präzisions-Zentriermaschine für optische Linsen

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Zentriermaschine für optische Linsen im Bereich Herstellung von optischen Instrumenten und fotografischen Geräten anhand von Zentrierungsgenauigkeit bis Linsendurchmesserbereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Zentriermaschine für optische Linsen wird durch die Baugruppe aus Interferometrischer Messkopf und Präzisions-Drehfutter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industriemaschine zum Ausrichten der optischen Achse von Linsen mit der mechanischen Achse.

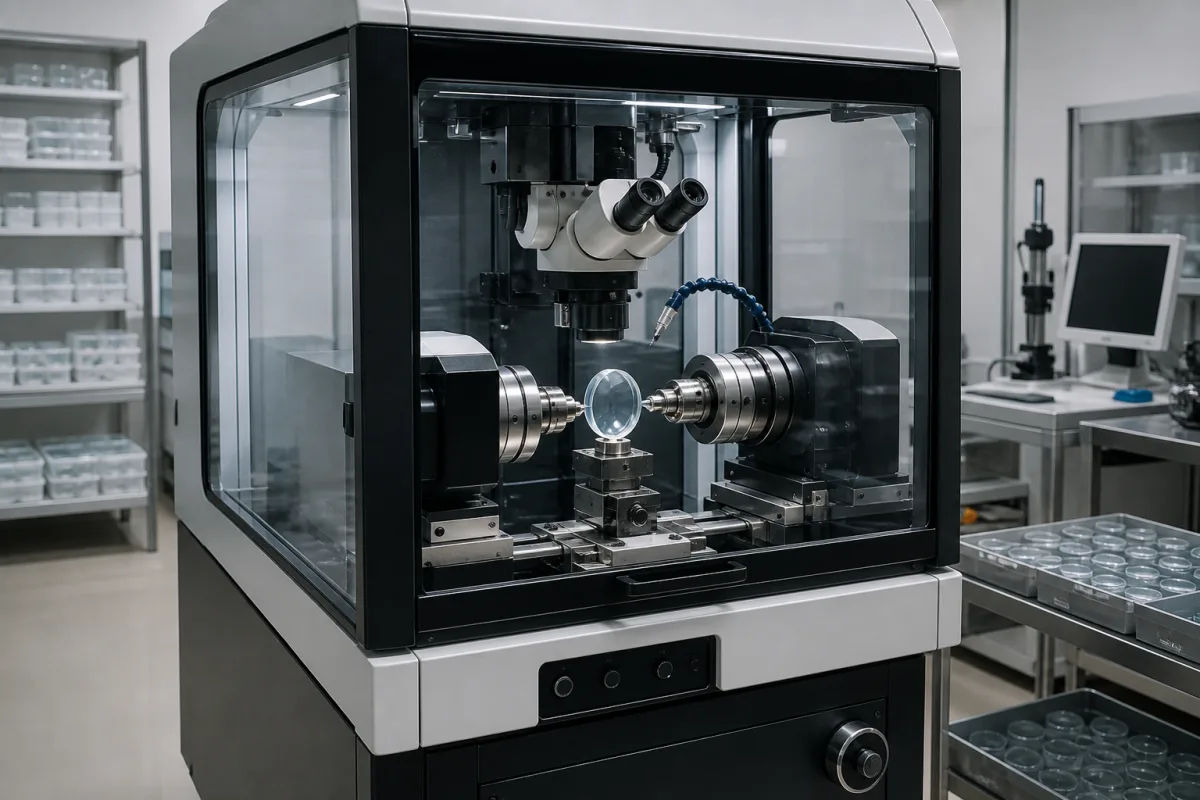
Präzisions-Zentriermaschine für optische Linsen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Präzisions-Zentriermaschine für optische Linsen ist ein spezielles Industriegerät, das in der Herstellung von optischen Instrumenten und Fotoausrüstung eingesetzt wird. Ihre Hauptfunktion besteht darin, die optische Achse einer Linse mit ihrer mechanischen Montageachse auszurichten, ein entscheidender Schritt bei der Produktion hochwertiger optischer Baugruppen. Präzises Zentrieren wirkt sich direkt auf die Bildqualität und die Systemleistung aus, was diese Maschine für Hersteller von professionellen Kameras, medizinischen Bildgebungsgeräten und wissenschaftlichen Instrumenten unverzichtbar macht.

Die Maschine integriert Messung, Justierung und Verifikation in einem automatisierten Arbeitsablauf. Sie verwendet interferometrische oder Autokollimations-Messtechniken, um Abweichungen der optischen Achse zu erkennen. Anschließend wird kontrollierter mechanischer Druck oder thermische Justierung angewendet, um Linsenelemente in ihren Fassungen neu zu positionieren, bis die optische und mechanische Achse innerhalb der spezifizierten Toleranzen ausgerichtet sind.

Zu den wichtigsten Spezifikationen gehören eine Zentriergenauigkeit von ±0,005 Bogensekunden, ein Linsendurchmesserbereich von 5–300 mm und eine Messauflösung von 0,0001 Mikrometern. Die maximale Justierkraft beträgt 500 N, und die Zykluszeit pro Linsenelement liegt zwischen 10 und 30 Sekunden. Die Maschine arbeitet in einem Umgebungstemperaturbereich von 10–40 °C, mit einer Spindeldrehzahl, die von 100 bis 3000 U/min einstellbar ist. Sie benötigt eine einphasige 220-V-AC-Stromversorgung (±10 %) bei 50/60 Hz und saubere, trockene Luft bei 0,5–0,7 MPa. Die Maschine wiegt etwa 1200 kg und hat eine Grundfläche von 1500×1200×1800 mm (L×B×H). Ihre Schutzart ist IP54 gemäß IEC 60529.

Die Maschine ist mit einem Granitsockel, Edelstahl 304, Präzisionskeramiklagern und optischen Glasreferenzflächen konstruiert, was Stabilität und Genauigkeit gewährleistet. Diese Materialien tragen zur thermischen Stabilität und Vibrationsdämpfung bei, die für die erforderliche Präzision entscheidend sind.

Diese Ausrüstung ist für B2B-Lieferketten bestimmt und ermöglicht es Herstellern, enge Toleranzen für fortschrittliche optische Systeme zu erfüllen. Es handelt sich um eine Kapitalinvestition, die eine sorgfältige Auswahl basierend auf spezifischen Produktionsanforderungen erfordert. Käufer sollten modellspezifische Werte und Normen mit dem rechtlichen Hersteller oder Lieferanten verifizieren, da die angegebenen Spezifikationen Referenzbereiche sind und je nach Konfiguration variieren können. Die Maschine ist kein Verbraucherprodukt, sondern ein professionelles Werkzeug für den industriellen Einsatz.

Funktionsprinzip

Die Maschine verwendet interferometrische oder Autokollimationsmessung, um Abweichungen der optischen Achse zu erkennen. Ein Lichtstrahl wird durch die Linse geleitet, und das reflektierte oder durchgelassene Muster wird analysiert, um die Achsposition zu bestimmen. Wenn eine Abweichung festgestellt wird, übt die Maschine kontrollierten mechanischen Druck oder thermische Justierung aus, um die Linsenelemente in ihren Fassungen neu zu positionieren. Dieser Prozess wird iterativ wiederholt, bis die optische und mechanische Achse innerhalb der spezifizierten Toleranz von ±0,005 Bogensekunden ausgerichtet sind. Das System integriert Messung, Justierung und Verifikation in einem automatisierten Arbeitsablauf, was konsistente und wiederholbare Ergebnisse gewährleistet.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Zentrierungsgenauigkeit±0.005 BogensekundenMaximale verbleibende Winkelabweichung nach Ausrichtung
Linsendurchmesserbereich5–300 mmMinimaler und maximaler Linsendurchmesser, den die Maschine verarbeiten kann
Messauflösung0.0001 MikrometerKleinste erkennbare Verlagerung der optischen Achse
Maximale Einstellkraft500 NewtonMaximale mechanische Kraft, die während des Ausrichtungsprozesses angewendet wird
Zykluszeit10–30 SekundenDurchschnittliche Zeit zur Ausrichtung eines Linsenelements
Betriebstemperaturbereich10–40 °CUmgebungstemperaturbereich für spezifizierte Genauigkeit
Spindeldrehzahl100–3000 rpmAdjustable for different lens types
Stromversorgung220 ±10% V ACSingle phase, 50/60 Hz
Luftversorgungsdruck0.5–0.7 MPaClean dry air required
Maschinengewicht1200 kgApproximate, depending on configuration
Stellfläche (L×B×H)1500×1200×1800 mmWithout optional accessories
SchutzartIP54Protection against dust and splashing waterIEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Edelstahl 304 Granitbasis Präzisionskeramiklager Optische Glasreferenzflächen

Komponenten / BOM

Components / BOM
  • Interferometrischer Messkopf
    Misst die Position der optischen Achse relativ zur mechanischen Referenz
    Material: Edelstahl mit optischen Beschichtungen
  • Präzisions-Drehfutter
    Hält und dreht Linsenelemente während der Messung und Justierung
    Material: Gehärteter Stahl mit Keramiklagern
  • Feinjustiermechanismus
    Wendet kontrollierte Kraft an, um die Linse im Halter neu zu positionieren
    Material: Präzisionsgeschliffener Stahl mit Piezoelektrischen Aktoren
  • Granitgrundplatte
    Bietet eine vibrationsgedämpfte, stabile Plattform für Präzisionsmessungen
    Material: Granit Güteklasse AA
  • Automatischer Linsenvorschub
    Führt Linsenelemente automatisch in die Bearbeitungsposition ein
    Material: Eloxiertes Aluminium

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermische Ausdehnungsdifferenz zwischen Aluminiumspindel (α=23,1×10⁻⁶/K) und Stahlspannzange (α=11,0×10⁻⁶/K) bei ΔT>15°C Reduzierung der Spannzangenklemmkraft von 200 N auf <50 N, was Linsenschlupf während der Rotation bei 3000 U/min verursacht Invar-36-Spannzange (α=1,2×10⁻⁶/K) mit aktiver thermischer Kompensation PID-Regelung implementieren, die ΔT<2°C hält
Kapazitiver Sensordrift durch dielektrische Kontaminationsakkumulation >10 µm Dicke auf der Sensoberfläche Falsche Zentrierungserkennung mit einem Fehler von ±2,5 µm, der die Maschinenspezifikation von 0,1 µm Auflösung überschreitet 785-nm-Lasertriangulations-Backup-System mit 0,05 µm Auflösung und automatischer Selbstkalibrierung alle 100 Zyklen installieren

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,1-5,0 µm radiale Ausrichtungstoleranz, 0,01-0,5 µm axialer Rundlauf
Belastungs- und Ausfallgrenzen
Radiale Fehlausrichtung >5,0 µm oder axialer Rundlauf >0,5 µm verursacht optische Aberrationen, die den λ/4-Wellenfrontfehler bei 632,8 nm Wellenlänge überschreiten.
Rayleigh-Kriteriumverletzung: Wellenfrontverzerrung durch mechanische Fehlausrichtung überschreitet das λ/4-Limit, was destruktive Interferenz und MTF-Verschlechterung unter 0,3 bei 50 lp/mm verursacht.
Fertigungskontext
Präzisions-Zentriermaschine für optische Linsen wird innerhalb von Herstellung von optischen Instrumenten und fotografischen Geräten nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Optical Lens Centering System Lens Axis Alignment Machine Optical Element Centering Equipment

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch (keine Druckanforderungen)
Durchflussrate:Nicht zutreffend
Betriebstemperatur:15-25°C (kontrollierte Umgebung)
Montage- und Anwendungskompatibilität
Optische Glaslinsen (BK7, SF11)Kristalllinsen (CaF2, Quarzglas)Polymerlinsen (PMMA, Polycarbonat)
Nicht geeignet: Umgebungen mit abrasivem Schleifmittel oder leitfähigem Metallstaub
Auslegungsdaten
  • Linsendurchmesserbereich (mm)
  • Zentrierungsgenauigkeitsanforderung (µm)
  • Produktionsdurchsatz (Linsen/Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Präzisionslagerdegradation
Ursache: Kontamination durch Staub oder Schmutz, der in das Lagergehäuse eindringt, was zu erhöhter Reibung, Vibration und schließlich Verschleiß oder Fressen der für die Linsenausrichtungsgenauigkeit kritischen Hochpräzisionslager führt.
Kalibrierungsdrift optischer Sensoren
Ursache: Thermische Ausdehnung/Schrumpfung durch Umgebungstemperaturschwankungen oder interne Wärmeentwicklung, die zu Fehlausrichtung der für Zentriermessungen verwendeten optischen Sensoren und Laser führt und eine ungenaue Linsenpositionierung verursacht.
Wartungsindikatoren
  • Hörbares hochfrequentes Pfeifen oder Schleifgeräusch aus der Spindelbaugruppe während des Betriebs
  • Visuelle Fehlausrichtung oder Taumeln im Linsenfutter oder Zentriermechanismus während der Rotation
Technische Hinweise
  • Strikte Reinraumprotokolle und Überdruck im Maschinengehäuse implementieren, um partikuläre Kontamination von Lagern und optischen Komponenten zu verhindern.
  • Ein dediziertes temperaturgeregeltes Kühlsystem mit Thermosensoren installieren und warten, um die Betriebsumgebung innerhalb von ±0,5°C der Maschinenspezifikation zu stabilisieren.

Konformität und Fertigungsnormen

Referenznormen
ISO 10110-7:2017 (Optik und Photonik - Erstellung von Zeichnungen für optische Elemente und Systeme - Teil 7: Toleranzen für Oberflächenfehler)ANSI/ASME B46.1-2019 (Oberflächentextur, Oberflächenrauheit, Welligkeit und Riefenrichtung)DIN 3140-7:2006 (Optik und optische Instrumente - Erstellung von Zeichnungen für optische Elemente und Systeme - Teil 7: Toleranzen für Oberflächenfehler)
Fertigungsgenauigkeit
  • Zentrierfehler: ≤ 0,005 mm
  • Oberflächenrauheit: Ra ≤ 0,02 µm
Qualitätsprüfung
  • Interferometrischer Oberflächenebenheitstest
  • Koordinatenmessmaschine (KMM) geometrische Genauigkeitsverifikation

Hersteller von Präzisions-Zentriermaschine für optische Linsen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist die Hauptfunktion dieser Maschine?

Die Maschine richtet die optische Achse einer Linse mit ihrer mechanischen Montageachse aus, um eine präzise Zentrierung für hochwertige optische Baugruppen zu gewährleisten.

Welche Messtechniken verwendet sie?

Sie verwendet interferometrische oder Autokollimationsmessung, um Abweichungen der optischen Achse mit hoher Auflösung zu erkennen.

Wie hoch ist die Zentriergenauigkeit?

Die maximale Restwinkelabweichung nach der Ausrichtung beträgt ±0,005 Bogensekunden, wie in den Referenzdaten angegeben.

Was sind die Umgebungsanforderungen?

Die Maschine arbeitet in einem Umgebungstemperaturbereich von 10–40 °C und benötigt saubere, trockene Luft bei 0,5–0,7 MPa. Sie hat die Schutzart IP54 für Staub- und Spritzwasserschutz.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von optischen Instrumenten und fotografischen Geräten

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Zentriermaschine für optische Linsen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Zentriermaschine für optische Linsen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Vakuumbeschichtungskammer für optische Linsen
Letztes Produkt
AngebotChat