Strukturierte Fertigungsdaten · 2026

Präzisions-Objektivmontagering

Auf Basis strukturierter CNFX-Herstellerprofile wird Präzisions-Objektivmontagering im Bereich Herstellung von optischen Instrumenten und fotografischen Geräten anhand von Innendurchmesser bis Außendurchmesser eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Präzisions-Objektivmontagering wird durch die Baugruppe aus Hauptringkörper und Linsenauflagefläche beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Präzisionsgefertigter Ring zur Befestigung von Objektivlinsen in Instrumenten.
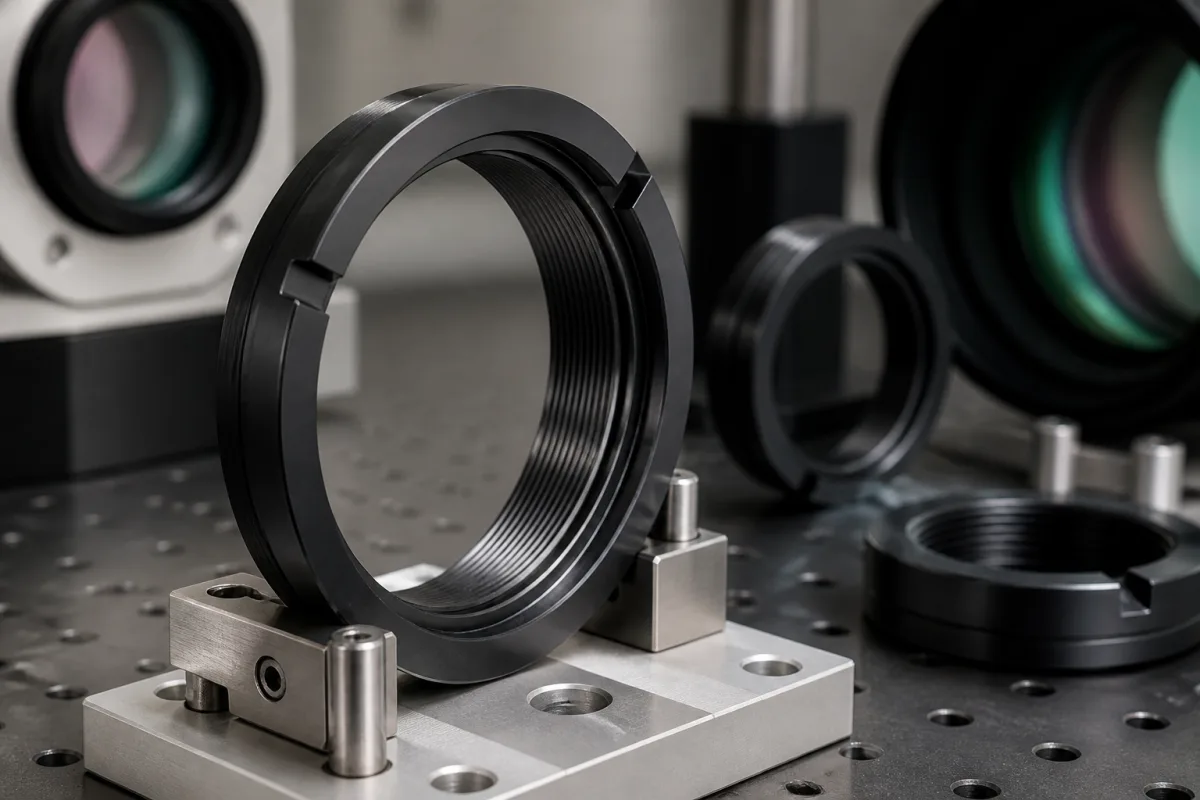
Präzisions-Objektivmontagering in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein Präzisions-Objektivmontagering ist eine mechanische Komponente, die zur Positionierung und Fixierung von Linsenelementen in optischen Instrumenten und Fotoausrüstung verwendet wird. In der industriellen Fertigung gewährleisten diese Ringe präzise optische Ausrichtung und mechanische Stabilität in komplexen Linsenbaugruppen. Sie dienen als Schnittstellenkomponenten zwischen Linsenelementen und Instrumentengehäusen in B2B-Lieferketten für Optikhersteller. Ihre Maßgenauigkeit wirkt sich direkt auf die optische Leistung und die Zuverlässigkeit des Instruments aus.

Der Ring bietet radiale Begrenzung und axiale Positionierung durch präzise Maßtoleranzen und Oberflächenkontakt. Er ist in Materialien wie Aluminiumlegierung 6061-T6, Edelstahl 316L und Messing C36000 erhältlich. Zu den wichtigsten Parametern gehören Innendurchmesser (25–80 mm), Außendurchmesser (35–100 mm), Dicke (3–10 mm), Oberflächenrauheit (Ra 0,4–0,8 nach ISO 1302), Konzentrizitätstoleranz (±0,01 μm nach ISO 1101), Materialhärte (HRC 28–32 nach ASTM E18), Betriebstemperatur (-40 bis 85 °C), Materialgüte (304/316L nach ASTM A276), Gewicht (0,05–0,5 kg), Gewindesteigung (0,5–1,5 mm nach ISO 68-1) und Oberflächenbehandlung (schwarz eloxiert nach MIL-A-8625).

Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Die aufgeführten Normen sind Beschaffungsreferenzen, kein Nachweis der Zertifizierung. Käufer sollten die Konformität mit dem rechtlichen Hersteller oder Lieferanten bestätigen. Die Leistung des Rings hängt von der korrekten Auswahl von Material, Abmessungen und Toleranzen ab. Korrekte Installation und Wartung sind unerlässlich, um Fehlausrichtung oder Lockerung zu vermeiden. Anzeichen für Ausfälle sind sichtbarer Verschleiß, Korrosion oder Verlust der optischen Leistung. Der Ring ist kein eigenständiges Produkt, sondern für die Integration in größere optische Baugruppen ausgelegt.

Funktionsprinzip

Der Montagering greift mechanisch in die Linsenkante und das Instrumentengehäuse ein. Er bietet radiale Begrenzung, indem er eng um den Linsenumfang passt, und axiale Positionierung durch eine präzise Dicke, die gegen eine Schulter oder ein Halteelement sitzt. Der Innendurchmesser des Rings ist mit einer Toleranz bearbeitet, die eine enge Passung ohne Spannung auf die Linse gewährleistet. Oberflächengüte und Konzentrizität sind entscheidend für die Aufrechterhaltung der optischen Ausrichtung. Der Ring wird je nach Design durch Gewinde oder Presssitz gesichert. Thermische Ausdehnung und Materialhärte beeinflussen die Langzeitstabilität. Das richtige Drehmoment bei der Installation verhindert Verformung. Die Leistung des Rings wird durch Messung von Abmessungen und Ausrichtung nach der Montage verifiziert.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Innendurchmesser25–80 mmPräzisionsbohrungsdurchmesser für Linsenschnittstelle
Außendurchmesser35–100 mmAußenmaß für Gehäuseschnittstelle
Dicke3–10 mmAxiale Abmessung des Rings
OberflächenrauheitRa 0.4–0.8 RaKontaktflächenoberflächengüteISO 1302
Konzentrizitätstoleranz±0.01 µmMaximale radiale Abweichung vom wahren MittelpunktISO 1101
WerkstoffhärteHRC 28–32 HRBMaterialhärte für DauerhaftigkeitASTM E18
Betriebstemperatur-40–85 °CThermal stability
Werkstoffgüte304/316LCorrosion resistanceASTM A276
Gewicht0.05–0.5 kgDepends on size
Gewindesteigung0.5–1.5 mmFor mounting threadsISO 68-1
OberflächenbehandlungBlack anodizedReduces reflectionMIL-A-8625

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Aluminiumlegierung 6061-T6 Edelstahl 316L Messing C36000

Komponenten / BOM

Components / BOM
  • Hauptringkörper
    Primäres Strukturelement zur Bereitstellung der mechanischen Schnittstelle
    Material: Aluminiumlegierung/Edelstahl/Messing
  • Linsenauflagefläche
    Präzisionsbearbeitete Fläche zur Schnittstelle mit dem Linsenrand
    Material: Gleiches Material wie Hauptkörper
  • Antireflexbeschichtung
    Optische Beschichtung zur Minimierung von Streulichtreflexion
    Material: Magnesiumfluorid

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Thermischer Zyklus zwischen -40°C und +85°C bei 5 Zyklen/Stunde Spannungsinduzierte Mikrorissbildung an der Aluminium-Glas-Schnittstelle Integration eines Invar-36-Legierungs (1,2×10⁻⁶/°C CTE) thermischen Kompensationsrings mit 0,8 mm radialem Spiel
Schwingungsexposition bei 200 Hz mit 5 g Beschleunigung Resonanzfrequenzanregung verursacht 4,2 μm Spitzenauslenkung Implementierung einer Schichtdämpfung mit 0,3 mm viskoelastischem Polymer (Verlustfaktor η=0,8) zwischen den Montageflächen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-150 N·m Drehmoment, -40°C bis +85°C Temperatur, 0,5-2,0 μm radialer Rundlauf
Belastungs- und Ausfallgrenzen
Überschreitung von 180 N·m Drehmoment verursacht bleibende Verformung, Wärmeausdehnung über 0,015 mm bei 100°C bricht Dichtungsintegrität, radialer Rundlauf über 3,0 μm induziert optische Aberrationen
Streckgrenze von 6061-T6 Aluminium (276 MPa) bei 180 N·m überschritten, differentieller Wärmeausdehnungskoeffizienten-Mismatch (23,6×10⁻⁶/°C Aluminium vs. 8,5×10⁻⁶/°C Glas) verursacht Spannungskonzentration, Elastizitätsgrenze der Montageschnittstelle bei 3,0 μm Rundlauf überschritten
Fertigungskontext
Präzisions-Objektivmontagering wird innerhalb von Herstellung von optischen Instrumenten und fotografischen Geräten nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Lens Retaining Ring Optical Lens Clamp Lens Mounting Collar

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0 bis 1,5 bar (22 psi) max.
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:-40°C bis +120°C
Montage- und Anwendungskompatibilität
Laboroptische InstrumenteMedizinische BildgebungsgeräteHochpräzise Messtechnikausrüstung
Nicht geeignet: Hochdruck-Fluidsysteme oder abrasive Partikelumgebungen
Auslegungsdaten
  • Toleranz des Linsenaußendurchmessers (OD)
  • Erforderliche axiale Vorspannkraft
  • Montageschnittstellenspezifikationen (Gewindesteigung/Flanschtyp)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Mikrorissbildung und Bruch
Ursache: Thermische Spannung durch wiederholte Heiz-/Kühlzyklen während des Linsenbetriebs, kombiniert mit mechanischer Spannung durch Montagedrehmoment, das die Auslegungsgrenzen überschreitet, führt zu sprödem Versagen des Ringmaterials.
Kriechverformung und Verlust der Maßstabilität
Ursache: Anhaltende mechanische Belastung durch Linsengewicht und Klemmkräfte bei erhöhten Betriebstemperaturen, die über die Zeit zu allmählicher plastischer Verformung führt und die Präzision der optischen Ausrichtung beeinträchtigt.
Wartungsindikatoren
  • Sichtbare feine Risse oder Craquelé-Muster auf der Ringoberfläche bei der Inspektion unter Vergrößerung
  • Hörbare hochfrequente Klick- oder Knackgeräusche während des thermischen Zyklus, die Spannungsabbau im geschädigten Material anzeigen
Technische Hinweise
  • Implementierung einer kontrollierten Drehmomentanwendung mit kalibrierten Werkzeugen während der Installation unter genauer Einhaltung der Herstellerspezifikationen, um eine Überlastung der Montageschnittstelle zu vermeiden
  • Etablierung regelmäßiger thermischer Zyklustests unter kontrollierten Laborbedingungen zur Überwachung von Maßänderungen vor dem Feldeinsatz, um einen prädiktiven Austausch vor kritischem Versagen zu ermöglichen

Konformität und Fertigungsnormen

Referenznormen
ISO 10110-7:2017 (Optik und Photonik - Erstellung von Zeichnungen für optische Elemente und Systeme - Teil 7: Toleranzen für Oberflächenfehler)ANSI/ASME B46.1-2019 (Oberflächentextur, Oberflächenrauheit, Welligkeit und Rillenrichtung)DIN 3140-7:2016 (Maße und Toleranzen für optische Bauteile - Teil 7: Einbauabmessungen für Linsen)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: ±0,005 mm
  • Oberflächenebenheit: 0,0005 mm pro 25 mm Durchmesser
Qualitätsprüfung
  • Koordinatenmessgerät (KMG) Maßverifikation
  • Interferometrische Ebenheitsprüfung

Hersteller von Präzisions-Objektivmontagering

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche Materialien sind für diesen Montagering verfügbar?

Der Ring ist in Aluminiumlegierung 6061-T6, Edelstahl 316L und Messing C36000 erhältlich. Die Materialauswahl hängt von den Anwendungsanforderungen wie Gewicht, Korrosionsbeständigkeit und thermischer Stabilität ab.

Was sind die wichtigsten Maßparameter?

Zu den wichtigsten Parametern gehören Innendurchmesser (25–80 mm), Außendurchmesser (35–100 mm) und Dicke (3–10 mm). Dies sind Referenzbereiche; die genauen Werte müssen für das spezifische Modell bestätigt werden.

Welche Normen gelten für diese Komponente?

Relevante Normen umfassen ISO 1302 für Oberflächenrauheit, ISO 1101 für Konzentrizität, ASTM E18 für Härte, ASTM A276 für Materialgüte, ISO 68-1 für Gewindesteigung und MIL-A-8625 für Oberflächenbehandlung. Diese sind Beschaffungsreferenzen.

Wie überprüfe ich die Eignung des Rings für meine Anwendung?

Verifizieren Sie modellspezifische Abmessungen, Toleranzen und Materialeigenschaften mit dem rechtlichen Hersteller oder Lieferanten. Bestätigen Sie, dass der Ring Ihre Anforderungen an optische Ausrichtung und mechanische Stabilität erfüllt.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von optischen Instrumenten und fotografischen Geräten

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Präzisions-Objektivmontagering

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Präzisions-Objektivmontagering?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Präzisions-Objektivlinsen-Schleifmaschine
Nächstes Produkt
Präzisions-Objektivtubus-Baugruppe
AngebotChat