Strukturierte Fertigungsdaten · 2026

Automobil-Antriebsstrang-Montagesystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automobil-Antriebsstrang-Montagesystem im Bereich Herstellung von Teilen und Zubehör für Kraftfahrzeuge anhand von Produktionskapazität bis Positioniergenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automobil-Antriebsstrang-Montagesystem wird durch die Baugruppe aus Roboter-Montagestation und Drehmomentregelsystem beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integrierte Produktionslinie zur Montage von Fahrzeug-Antriebsstrangkomponenten
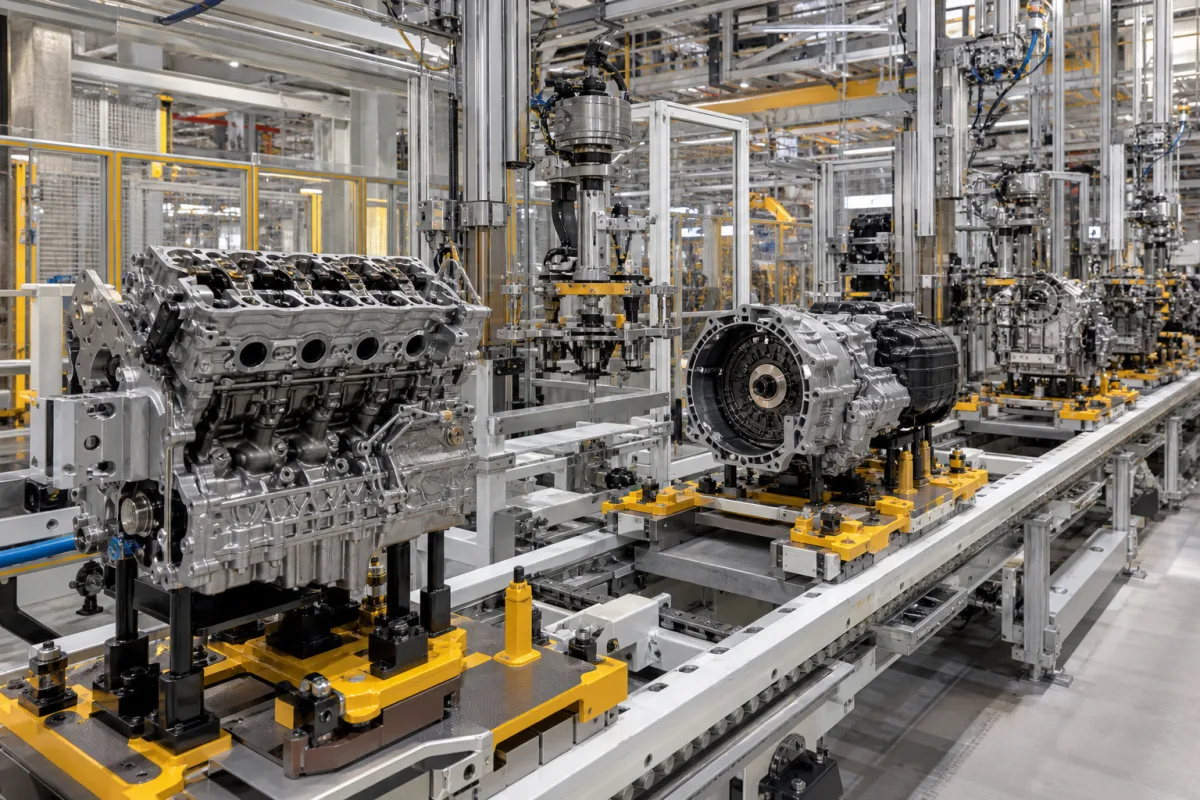
Automobil-Antriebsstrang-Montagesystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automobil-Antriebsstrang-Montagesystem ist ein vollständig integriertes Fertigungssystem, das für die Montage von Automobil-Antriebsstrangkomponenten wie Motoren, Getrieben und Antriebsstrangelementen entwickelt wurde. Diese koordinierte Multi-Modul-Lösung integriert automatisierte Stationen für präzises Komponentenfügen, drehmomentgesteuertes Verschrauben und Qualitätsprüfung. Das System ermöglicht eine Produktion in hohen Stückzahlen mit gleichbleibender Qualitätskontrolle während des gesamten Montageprozesses und unterstützt sowohl konventionelle als auch Hybrid-Antriebsstrangkonfigurationen.

Das System besteht aus Baustahl, Aluminiumlegierung und Industriekunststoffen und bietet einen robusten, aber anpassungsfähigen Rahmen. Die Produktionskapazität beträgt 15–60 Einheiten pro Stunde, die Positioniergenauigkeit ±0,05 mm (ISO 230-2). Die Systemgrundfläche beträgt 50–200 m², die Leistungsaufnahme 30–80 kW. Der Druckluftbedarf beträgt 0,6–1,0 m³/min (ISO 8573-1), der Betriebsdruck 1,0–1,6 MPa. Das System arbeitet bei Umgebungstemperaturen von 5–45 °C und relativer Luftfeuchtigkeit von 20–80 % (nicht kondensierend). Elektrische Gehäuse und Schaltschränke haben Schutzarten von IP54–IP65 (IEC 60529). Die Steuerspannung beträgt 24 V DC ±10 % (IEC 61131-2), die Hauptversorgungsspannung 380–480 V AC dreiphasig, 50/60 Hz (IEC 60038). Der Geräuschpegel am Bedienerplatz beträgt ≤75 dB(A) (ISO 11202). Das Gesamtgewicht des Systems ohne Produkt beträgt 5–20 t.

Alle aufgeführten Parameter sind Referenzbereiche, die für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden müssen. Genannte Normen sind Beschaffungs-/Verifizierungsreferenzen und implizieren keine Zertifizierung oder Konformität eines bestimmten Produkts. Das System ist für den industriellen Einsatz bestimmt und erfordert eine ordnungsgemäße Installation, Betrieb und Wartung durch qualifiziertes Personal.

Funktionsprinzip

Automatisierte Stationen montieren Antriebsstrangkomponenten sequenziell mittels Roboterhandhabung, Präzisionswerkzeugen und sensorgeführter Ausrichtung. Jede Station führt spezifische Aufgaben wie Komponentenfügen, drehmomentgesteuertes Verschrauben und Qualitätsprüfung aus. Integrierte Qualitätskontrollpunkte gewährleisten Maßgenauigkeit und funktionale Integrität in jeder Montagestufe. Das System arbeitet mit einer zentralen Steuerung, die die Reihenfolge koordiniert und Parameter wie Positioniergenauigkeit und Drehmoment überwacht. Sensoren liefern Echtzeit-Feedback für eine adaptive Steuerung, und das System kann sowohl konventionelle als auch Hybrid-Antriebsstrangkonfigurationen verarbeiten. Das Funktionsprinzip beruht auf präziser mechanischer Ausrichtung, kontrolliertem Verschrauben und kontinuierlicher Verifizierung, um eine hohe Produktionsqualität aufrechtzuerhalten.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Produktionskapazität15–60 Einheiten/StundeMaximale Ausgangsrate fertiger Baugruppen
Positioniergenauigkeit±0.05 mmGenauigkeit der Bauteilpositionierung während der MontageISO 230-2
Systemgrundfläche50–200 Gesamte benötigte Grundfläche für die Installation
Leistungsaufnahme30–80 kWMaximaler elektrischer Leistungsbedarf im Betrieb
Druckluftbedarf0.6–1.0 m³/minDruckluftverbrauch bei BetriebsdruckISO 8573-1
Betriebsdruck1.0–1.6 MPa
Betriebstemperatur5–45 °CAmbient temperature range for normal operation
Relative Luftfeuchtigkeit20–80 %Non-condensing
SchutzartIP54–IP65For electrical enclosures and control panelsIEC 60529
Steuerspannung24 ±10% V DCFor PLC and sensor supplyIEC 61131-2
Netzspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Geräuschpegel≤75 dB(A)At operator positionISO 11202
Gewicht5–20 tTotal system weight, excluding product

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Baustahl Aluminiumlegierung Industriekunststoffe

Komponenten / BOM

Components / BOM
  • Roboter-Montagestation
    Automatisierte Bauteilhandhabung und -platzierung
    Material: Stahlrahmen mit Aluminium-Vorrichtungen
  • Drehmomentregelsystem
    Präzisionsbefestigung mit Drehmomentüberwachung
    Material: Stahlgehäuse mit elektronischen Bauteilen
  • Förderanlage
    Komponententransport zwischen Montagestationen
    Material: Stahlrahmen mit Polyurethan-Förderbändern
  • Qualitätsprüfmodul
    Automatisierte dimensionale und funktionale Verifizierung
    Material: Aluminiumrahmen mit optischen Sensoren
  • Schaltschrank
    Zentrale Systemsteuerung und -überwachung
    Material: Stahlgehäuse mit elektrischen Komponenten

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikflüssigkeitskontamination über ISO 4406 18/16/13 Reinheitsklasse Servoventil-Spindelverklemmung bei 0,15 mm Partikelgrößenschwelle Installation von 3 μm absolut Beta₃=200 Filtration mit Differenzdrucküberwachung
Roboterarm-TCP-Positionsdrift akkumuliert 0,25 mm über 1000 Zyklen Drehmomentwandler-Schraubenkreuzgewinde bei 15 N·m Abweichung von 85 N·m Spezifikation Implementierung von Lasertracker-Rückkopplung mit 0,02 mm Auflösung und adaptiver Bahnkorrektur

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,5 MPa Hydraulikdruck, 20-80°C Kühlmitteltemperatur, 0,1-0,5 mm Montagetoleranz
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 3,2 MPa verursacht Dichtungsbruch, Kühlmitteltemperatur über 95°C induziert thermische Ausdehnungsdifferenz, Montagetoleranz über 0,8 mm erzeugt Lagerfehlausrichtung
Dichtungsversagen tritt durch Elastomer-Extrusion durch den Dichtungsspalt auf (Hooke'sches Gesetz-Grenze überschritten), thermische Ermüdung durch zyklische ΔT=75°C induziert Rissausbreitung gemäß Paris-Gesetz, Fehlausrichtung erzeugt Hertz'sche Kontaktspannungen über 1,5 GPa Streckgrenze
Fertigungskontext
Automobil-Antriebsstrang-Montagesystem wird innerhalb von Herstellung von Teilen und Zubehör für Kraftfahrzeuge nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Powertrain Assembly Line Engine Transmission Assembly System Drivetrain Manufacturing System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 bis 10 bar (pneumatische/hydraulische Systeme)
Durchflussrate:Bis zu 120 Komponenten/Stunde (Montagedurchsatz)
Betriebstemperatur:5°C bis 40°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Motorblöcke (Aluminium-/Eisenlegierungen)Getriebegehäuse (Aluminiumguss)Antriebswellenkomponenten (Stahllegierungen)
Nicht geeignet: Korrosive chemische Verarbeitungsumgebungen (Säure-/Laugenbäder)
Auslegungsdaten
  • Jährliches Produktionsvolumen (Einheiten/Jahr)
  • Antriebsstrangkonfigurationskomplexität (Motor-/Getriebevarianten)
  • Verfügbare Werkshallenfläche (Länge × Breite × Höhe)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Wälzlagerermüdung mit Ausbröckelung
Ursache: Zyklische Belastung durch Motordrehmomentschwankungen und Getriebeschaltvorgänge, die die Materialermüdungsgrenzen überschreiten, oft beschleunigt durch unzureichende Schmierung oder Kontamination
Zahnflankenermüdung (Grübchenbildung)
Ursache: Oberflächenkontaktspannung, die die Materialstreckgrenze aufgrund von Fehlausrichtung, Überlastung oder unzureichender Wärmebehandlung überschreitet, was zur Rissausbreitung unter der Oberfläche führt
Wartungsindikatoren
  • Hochfrequentes metallisches Pfeifen während der Beschleunigung, das auf Zahnflankeneingriffsprobleme oder Lagerabnutzung hinweist
  • Sichtbare metallische Partikel im Getriebeöl (silbrige Suspension), die auf Komponentendegradation hindeuten
Technische Hinweise
  • Implementierung einer zustandsbasierten Schmierung mit gefilterter Ölanalyse zur Erkennung von Verschleißmetallen vor katastrophalem Ausfall
  • Verwendung von Laserausrichtungsgeräten während Montage/Instandsetzung zur Gewährleistung der Wellenparallelität innerhalb einer Toleranz von 0,05 mm, um Kantenbelastung von Zahnrädern und Lagern zu reduzieren

Konformität und Fertigungsnormen

Referenznormen
ISO/TS 16949 - Automobil-QualitätsmanagementISO 26262 - Straßenfahrzeuge Funktionale Sicherheit
Fertigungsgenauigkeit
  • Zylinderbohrungsdurchmesser: +/-0,015 mm
  • Kurbelwellenzapfen-Rundheit: 0,005 mm
Qualitätsprüfung
  • Koordinatenmessmaschine (KMM) Maßprüfung
  • Helium-Lecktest für Dichtheitsintegrität

Hersteller von Automobil-Antriebsstrang-Montagesystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Wie hoch ist die Produktionskapazität des Automobil-Antriebsstrang-Montagesystems?

Das System hat eine Referenz-Produktionskapazität von 15 bis 60 Einheiten pro Stunde. Die tatsächliche Kapazität hängt jedoch von der spezifischen Konfiguration, dem Produkttyp und den Prozessanforderungen ab. Sie sollten die genaue Kapazität für Ihre beabsichtigte Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifizieren.

Welche Normen werden für die Parameter des Systems referenziert?

Das System referenziert mehrere Normen zu Verifizierungszwecken, darunter ISO 230-2 für Positioniergenauigkeit, ISO 8573-1 für Druckluftqualität, IEC 60529 für Schutzarten, IEC 61131-2 für Steuerspannung, IEC 60038 für Hauptversorgungsspannung und ISO 11202 für Geräuschpegel. Diese Normen sind Beschaffungsreferenzen und implizieren keine Zertifizierung oder Konformität eines bestimmten Produkts.

Was sind die Umgebungsbetriebsbedingungen für das System?

Das System ist für den Betrieb bei Umgebungstemperaturen von 5 bis 45 °C und relativer Luftfeuchtigkeit von 20 bis 80 % (nicht kondensierend) ausgelegt. Dies sind Referenzbereiche; die tatsächlichen Betriebsgrenzen können je nach spezifischer Installation und Komponenten variieren. Bestätigen Sie immer mit dem Hersteller für Ihre Standortbedingungen.

Wie wird das System gesteuert und welche elektrischen Anforderungen gibt es?

Das System verwendet eine SPS-basierte Steuerung mit einer Steuerspannung von 24 V DC ±10 % (IEC 61131-2) für Sensoren und SPS. Die Hauptversorgungsspannung beträgt 380–480 V AC dreiphasig, 50/60 Hz (IEC 60038). Elektrische Gehäuse haben Schutzarten von IP54–IP65 (IEC 60529). Dies sind Referenzwerte; verifizieren Sie mit dem Lieferanten für Ihre spezifische Einrichtung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Teilen und Zubehör für Kraftfahrzeuge

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automobil-Antriebsstrang-Montagesystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automobil-Antriebsstrang-Montagesystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

AngebotChat