Strukturierte Fertigungsdaten · 2026

Drahtvorschubsystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Drahtvorschubsystem im Bereich Kraftfahrzeugherstellung anhand von Drahtdurchmesserbereich bis Drahtvorschubgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Drahtvorschubsystem wird durch die Baugruppe aus Vorschubmotor und Vorschubrollen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein System, das beim robotergestützten Schweißen kontinuierlich Schweißdraht mit kontrollierter Geschwindigkeit an den Schweißbrenner liefert.
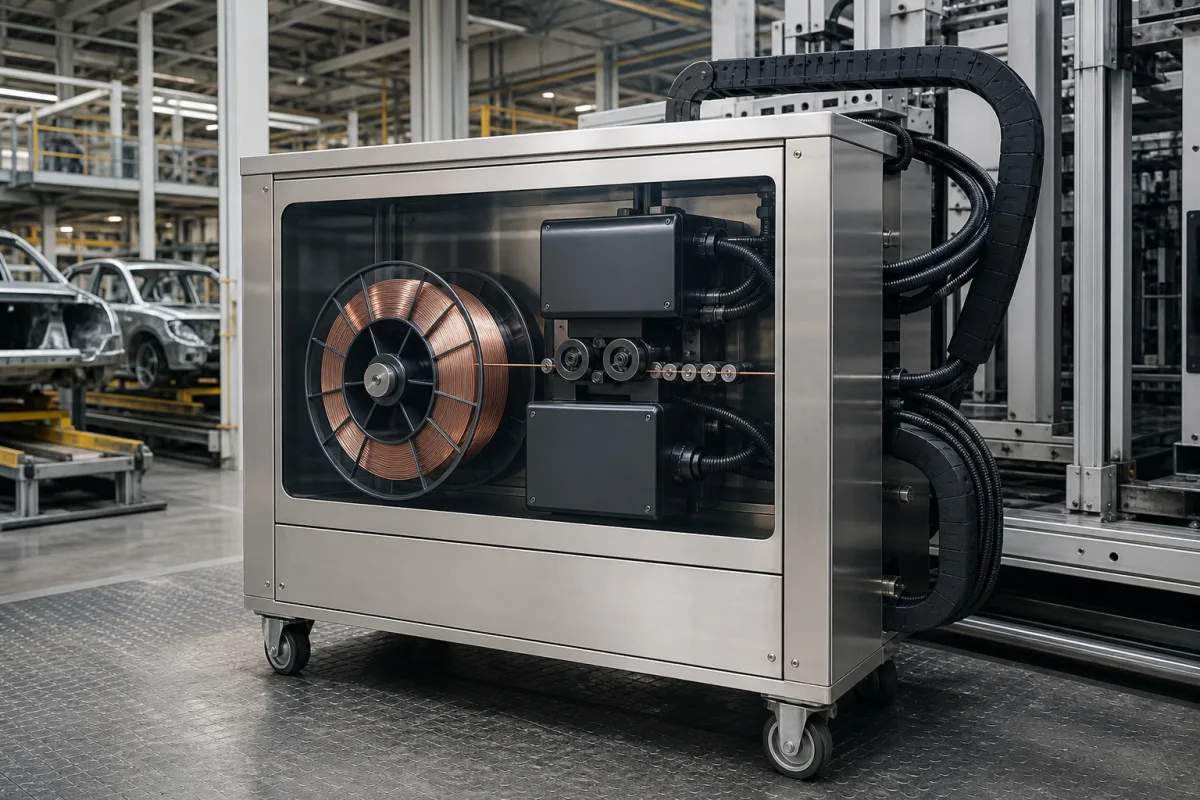
Drahtvorschubsystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Drahtvorschubsystem ist eine kritische Komponente des Schweißroboters für Anhängerrahmen und verantwortlich für die präzise Zuführung des Schweißdrahts von der Spule zum Schweißbrenner. Es gewährleistet eine konstante Drahtvorschubgeschwindigkeit und -spannung, was sich direkt auf die Schweißqualität, den Einbrand und die Abschmelzleistung in der automatisierten Fertigung von Anhängerrahmen auswirkt. Das System verwendet motorgetriebene Vorschubrollen, die den Schweißdraht greifen und durch einen Schlauch (Liner) zum Schweißbrenner schieben. Eine Steuereinheit reguliert die Geschwindigkeit des Vorschubmotors basierend auf den Schweißparametern und hält so eine konstante Drahtauszugslänge und Lichtbogenstabilität während des gesamten Schweißprozesses aufrecht. Diese Komponente ist für den Einsatz in der Kraftfahrzeugherstellung konzipiert, insbesondere in robotergestützten Schweißzellen für Anhängerrahmen. Sie unterstützt Drahtdurchmesser von 0,8 bis 1,6 mm, Vorschubgeschwindigkeiten von 1,5 bis 25 m/min und hält die Vorschubgeschwindigkeitsgenauigkeit innerhalb von ±5%. Die Drahtspulenkapazität beträgt 15 bis 20 kg, was Stillstandszeiten beim Spulenwechsel reduziert. Die Antriebsrollen bestehen aus gehärtetem Stahl (Cr12MoV) für Verschleißfestigkeit. Das System arbeitet in Temperaturen von -10 bis 50 °C und hat eine Schutzart von IP54, was es staub- und spritzwassergeschützt macht. Es benötigt eine Versorgungsspannung von 24 V DC mit einer Toleranz von ±10% und verbraucht bis zu 100 W. Das Gewicht variiert je nach Konfiguration zwischen 8 und 12 kg. Verwendete Materialien umfassen Stahl für Vorschubrollen, Kupfer für Kontaktspitzen und Polyurethan oder Nylon für den Drahtschlauch. Diese Spezifikationen sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung verifiziert werden. Bestätigen Sie immer modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor der Beschaffung oder Integration.

Funktionsprinzip

Das System verwendet motorgetriebene Vorschubrollen, die den Schweißdraht greifen und durch einen Schlauch (Liner) zum Schweißbrenner schieben. Eine Steuereinheit reguliert die Geschwindigkeit des Vorschubmotors basierend auf den Schweißparametern und hält so eine konstante Drahtauszugslänge und Lichtbogenstabilität während des gesamten Schweißprozesses aufrecht. Die Vorschubrollen bestehen aus gehärtetem Stahl (Cr12MoV), um Haltbarkeit zu gewährleisten. Das System ist kompatibel mit gängigen Massiv- und Fülldrähten im angegebenen Durchmesserbereich. Die Steuereinheit passt die Geschwindigkeit an die erforderliche Abschmelzleistung an und hält die Spannung aufrecht, um Rutschen oder Verklemmen zu verhindern. Das Schlauchmaterial (Polyurethan oder Nylon) reduziert Reibung und führt den Draht reibungslos. Die Genauigkeit von ±5% gewährleistet eine gleichbleibende Schweißqualität. Der Arbeitstemperaturbereich und die Schutzart IP54 ermöglichen den Einsatz in typischen Fertigungsumgebungen. Die Versorgungsspannung muss innerhalb von ±10% stabil sein, um einen gleichmäßigen Vorschub zu gewährleisten. Die Leistungsaufnahme ist mit bis zu 100 W gering, und das Gewicht hängt von der Konfiguration ab. Diese Details basieren auf der Verzeichnisreferenz und müssen für das tatsächliche Modell bestätigt werden.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Drahtdurchmesserbereich0.8–1.6 mmCompatible with common solid and flux-cored wires
Drahtvorschubgeschwindigkeit1.5–25 m/minHigher speed for high-deposition welding
Genauigkeit der Vorschubgeschwindigkeit±5 %Ensures consistent weld quality
Spulenkapazität15–20 kgReduces downtime for spool changes
Material der AntriebsrollenCr12MoVHardened steel for wear resistance
Betriebstemperaturbereich-10–50 °COutside range may affect feed stability
SchutzartIP54Dust and splash resistantIEC 60529
Versorgungsspannung24 ±10% V DCStable voltage required for consistent feed
Leistungsaufnahme≤100 WLow energy consumption
Gewicht8–12 kgDepends on configuration

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahl (Vorschubrollen) Kupfer (Kontaktspitzen) Polyurethan/Nylon (Drahtleitung)

Komponenten / BOM

Components / BOM
  • Vorschubmotor
    Liefert das Drehmoment zum Antrieb der Vorschubwalzen
    Material: Stahlgehäuse, Kupferwicklungen
  • Vorschubrollen
    Greifen und drücken den Schweißdraht durch das System
    Material: Vergüteter Stahl
  • Drahtführung/Schlauchleitung
    Führt Draht von der Spule zur Fackel mit minimaler Reibung
    Material: Polyurethan oder Stahlspirale
  • Spannungs-Einstellmechanismus
    Regelt den Druck auf die Vorschubrollen für einen gleichmäßigen Drahtgriff
    Material: Stahlfedern, Aluminium-Einstellknöpfe
  • Steuereinheit
    Stellt die Vorschubmotordrehzahl aus den Schweißparametern ein, um die Lichtbogenstabilität zu halten.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Elektromagnetische Störung durch benachbarten 400A-Schweißstrom induziert 50V-Spannungsspitzen in den Steuerkreisen Thermische Abschaltung des Schrittmotortreibers (z.B. L6470) bei 150 °C Sperrschichttemperatur Geschirmte verdrillte Leitungen mit Ferritkernen, optische Entkopplung der Steuersignale
Aluminiumoxidablagerung (Al₂O₃, Härte 9 Mohs) auf Antriebsrollen von Aluminium-Schweißdraht Rolleroberflächenverschleiß über 0,1 mm Tiefe verursacht 40 % Reduktion des Traktionskoeffizienten Wolframcarbid-beschichtete Rollen (Härte 22 GPa), automatischer abrasiver Reinigungszyklus alle 5000 Schweißzyklen

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-15 m/min Drahtvorschubgeschwindigkeit, 0,2-0,8 MPa Antriebsrollendruck
Belastungs- und Ausfallgrenzen
Drahtvorschubgeschwindigkeit fällt unter 0,3 m/min oder überschreitet 16 m/min, Antriebsrollendruck überschreitet 1,0 MPa
Coulombsche Reibungsgrenze zwischen Antriebsrollen und Schweißdraht (μ=0,15-0,25), die Schlupf verursacht, oder plastische Verformung des Drahts bei >350 MPa Druckspannung
Fertigungskontext
Drahtvorschubsystem wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 1,5 bar (Vorschubdruck), maximaler Gegendruck: 0,5 bar
Durchflussrate:1-25 m/min (typisch), bis zu 40 m/min (maximal)
Betriebstemperatur:-10 °C bis 50 °C (Betriebsumgebung), Drahttemperatur: -20 °C bis 60 °C
Montage- und Anwendungskompatibilität
Unlegierter Stahl-Schweißdraht (ER70S-6)Nichtrostender Stahl-Schweißdraht (308L, 316L)Aluminium-Schweißdraht (4043, 5356)
Nicht geeignet: Unterpulverschweißumgebungen (erfordert anderen Vorschubmechanismus und Pulverhandhabung)
Auslegungsdaten
  • Erforderliche Drahtvorschubgeschwindigkeit (m/min) basierend auf Schweißprozessparametern
  • Drahtdurchmesser und -typ (Massivdraht vs. Fülldraht)
  • Maximale Entfernung von der Drahtquelle zum Schweißbrenner

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Durchbrennen des Drahtvorschubmotors
Ursache: Übermäßige Reibung durch falsch ausgerichtete Antriebsrollen, verschlissene Liner oder falsche Spannungseinstellungen, die zu Motorüberlastung und Überhitzung führen.
Verstopfung/Erosion der Kontaktspitze
Ursache: Verschmutzter Draht (Rost, Schmutz), falsche Spitzengröße im Verhältnis zum Drahtdurchmesser oder übermäßige Hitze durch hohe Stromstärke, die zu Materialabbau führt.
Wartungsindikatoren
  • Unregelmäßige Drahtvorschubgeschwindigkeit oder hörbares Stottern während des Betriebs, was auf Antriebsrollenschlupf oder Motorprobleme hinweist
  • Sichtbares Funkensprühen an der Kontaktspitze oder unregelmäßige Schweißraupenbildung, was auf eine Spitzenverstopfung oder schlechten elektrischen Kontakt hindeutet
Technische Hinweise
  • Regelmäßige Reinigung und Inspektion der Drahtleitung/Liner durchführen, unter Verwendung geeigneter Schmiermittel für Drahttypen, um Reibung und Verschleiß zu reduzieren
  • Richtige Ausrichtung der Antriebsrollen und Spannungseinstellungen beibehalten, Vorschubmechanismen periodisch kalibrieren, um Motorbeanspruchung zu verhindern und eine konstante Drahtzufuhr sicherzustellen

Konformität und Fertigungsnormen

Referenznormen
DIN EN ISO 12100:2011 - Sicherheit von Maschinen - Allgemeine Gestaltungsleitsätze - Risikobeurteilung und RisikominderungDIN EN 61010-1 - Sicherheitsbestimmungen für elektrische Betriebsmittel für Mess-, Steuer-, Regel- und Laborzwecke - Teil 1: Allgemeine AnforderungenDIN EN 60204-1 - Sicherheit von Maschinen - Elektrische Ausrüstung von Maschinen - Teil 1: Allgemeine Anforderungen
Fertigungsgenauigkeit
  • Konzentrizität der Drahtvorschubrolle: +/-0,01 mm
  • Ausrichtung der Antriebsmotorwelle: maximal 0,05 mm Lauf
Qualitätsprüfung
  • Maßliche Überprüfung der Drahtvorschubkomponenten mittels Koordinatenmessgerät (KMG)
  • Funktionsprüfung mit kalibrierter Drahtvorschubgeschwindigkeitsmessung

Hersteller von Drahtvorschubsystem

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

JASIC Technology Co., Ltd.
Shenzhen · CN
Gegründet 2005
Fertigt außerdem: Laser Welding Machine、Air Compressor、Remote Control und 4 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Quellseite ansehen ↗ jasictech.com · geprüft am 2026-08-18

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktuatormotor

Ein Elektromotor, der elektrische Energie in präzise mechanische Bewegung umwandelt, um einen Aktuatormechanismus anzutreiben.

Spezifikationen ansehen ->
Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->

Häufige Fragen

Welche Drahtdurchmesser unterstützt dieses Drahtvorschubsystem?

Laut Verzeichnisreferenz ist das System kompatibel mit Drahtdurchmessern von 0,8 bis 1,6 mm. Dieser Bereich umfasst gängige Massiv- und Fülldrähte für robotergestütztes Schweißen. Verifizieren Sie immer den genauen Drahtdurchmesserbereich für Ihr spezifisches Modell mit dem Hersteller.

Was sind der Vorschubgeschwindigkeitsbereich und die Genauigkeit?

Der Vorschubgeschwindigkeitsbereich beträgt 1,5 bis 25 m/min, mit einer Genauigkeit von ±5%. Dies ermöglicht hohe Abschmelzleistungen bei höheren Geschwindigkeiten bei gleichbleibender Schweißqualität. Bestätigen Sie den tatsächlichen Geschwindigkeitsbereich und die Genauigkeit für Ihre Anwendung mit dem Lieferanten.

Was sind die elektrischen Anforderungen?

Das System benötigt eine Versorgungsspannung von 24 V DC mit einer Toleranz von ±10%. Die Leistungsaufnahme beträgt bis zu 100 W. Stellen Sie eine stabile Spannungsversorgung sicher, um eine gleichbleibende Vorschubleistung zu gewährleisten. Überprüfen Sie die spezifischen elektrischen Spezifikationen mit dem Hersteller.

Was sind der Arbeitstemperaturbereich und die Schutzart?

Der Arbeitstemperaturbereich beträgt -10 bis 50 °C. Die Schutzart ist IP54, was Staub- und Spritzwasserschutz bedeutet. Diese Spezifikationen sind Referenzwerte; verifizieren Sie sie für Ihr spezifisches Modell und Ihre Umgebung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Drahtvorschubsystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Drahtvorschubsystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Dosierventil / Injektor
Nächstes Produkt
Drehgestellrahmen
AngebotChat