Strukturierte Fertigungsdaten · 2026

Automatisiertes Anhänger-Montagesystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Anhänger-Montagesystem im Bereich Herstellung von Anhängern und Sattelaufliegern anhand von Maximale Aufbaulänge bis Systemtaktzeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Anhänger-Montagesystem wird durch die Baugruppe aus Rahmenpositionierroboter und Automatisierte Schweißstation beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

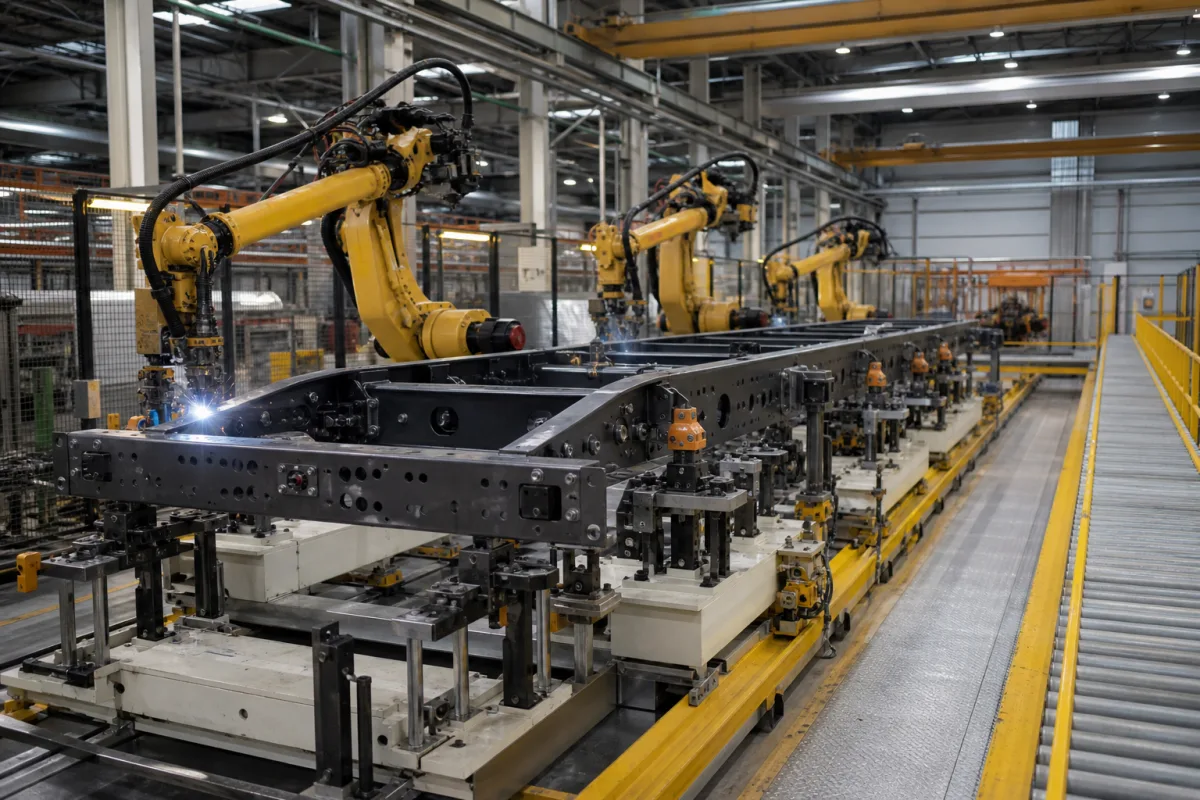
Integrierte Produktionslinie für die automatisierte Montage von Anhänger- und Sattelanhängerstrukturen

Automatisiertes Anhänger-Montagesystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Anhänger-Montagesystem ist ein koordiniertes Industriesystem, das für die automatisierte Montage von Anhängern und Sattelanhängern entwickelt wurde. Es integriert Rahmenmontage, Komponentenintegration und strukturelle Verbindungsvorgänge in eine einzige Produktionslinie mit hoher Stückzahl. Das System ermöglicht eine gleichbleibende Qualitätskontrolle während des gesamten Montageablaufs, reduziert den manuellen Arbeitsaufwand und verbessert die Produktionseffizienz und strukturelle Integrität. Es eignet sich für Hersteller, die ihre Montageprozesse für Anhänger und Sattelanhänger automatisieren möchten, insbesondere für solche, die eine Reihe von Fahrzeuglängen und Nutzlastkapazitäten produzieren. Das System arbeitet über automatisierte Stationen, die Komponenten sequenziell montieren, unter Verwendung von Roboterpositionierung, Präzisionsschweißen und automatisierten Befestigungen, die von einer zentralen SPS gesteuert werden. Zu den wichtigsten Parametern gehören eine maximale Montagelänge von 6000–12000 Metern, eine Systemzykluszeit von 15–30 Minuten, eine Schweißgeschwindigkeit von 0,5–1,5 cm/min, eine Nutzlastkapazität von 2000–5000 Tonnen, eine Positionierwiederholbarkeit von ±0,1 mm und ein Systemstromverbrauch von 50–120 kW. Das System erfordert einen Betriebsdruck von 0,6–0,8 MPa, eine Betriebstemperatur von 0–45 °C, relative Luftfeuchtigkeit von 20–80 % (nicht kondensierend), eine Schutzart von IP54–IP65 (IEC 60529), eine Steuerspannung von 24 V DC ±10 % (IEC 61131-2) und eine Hauptstromversorgung von 380–480 V AC, Drehstrom, 50/60 Hz (IEC 60038). Die Systemgrundfläche einschließlich Pufferzonen und Förderbändern beträgt 500–1500 m². Die Rahmenmaterialgüte ist S355J2+N (EN 10025-2). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden. Das System ist in einem neutralen Verzeichnis aufgeführt; der Verzeichnisbetreiber ist nicht Hersteller oder Verkäufer.

Funktionsprinzip

Das System arbeitet über eine Abfolge automatisierter Stationen. Jede Station führt spezifische Montageaufgaben aus: Roboterpositionierung richtet Komponenten aus, Präzisionsschweißen verbindet Strukturelemente, und automatisiertes Befestigen sichert Verbindungen. Eine zentrale SPS koordiniert den gesamten Prozess und steuert Ablauf, Zeitablauf und Qualitätsprüfungen. Das System verarbeitet hochfesten Stahl und Aluminiumlegierungen und verwendet bei Bedarf Schweißzusätze. Es ist für die Produktion mit hoher Stückzahl ausgelegt und gewährleistet gleichbleibende Qualität. Das Funktionsprinzip beruht auf präziser Steuerung von Roboterbewegungen, Schweißparametern und Befestigungsdrehmomenten, die alle durch Sensoren und Rückkopplungsschleifen überwacht werden. Das System kann Anhänger bis zu 12000 Metern Länge aufnehmen, mit einer Zykluszeit von 15–30 Minuten pro vollständiger Montage. Die Schweißgeschwindigkeit liegt zwischen 0,5 und 1,5 cm/min, und die Nutzlastkapazität beträgt bis zu 5000 Tonnen. Die Positionierwiederholbarkeit beträgt ±0,1 mm und gewährleistet eine präzise Montage. Das System arbeitet innerhalb spezifizierter Umgebungsbedingungen, einschließlich Temperatur, Luftfeuchtigkeit und Stromversorgungsanforderungen. Diese Parameter sind Referenzwerte und müssen für das tatsächliche Modell bestätigt werden.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Aufbaulänge6000–12000 MeterMaximale Anhängerlänge, die das System aufnehmen kann
Systemtaktzeit15–30 MinutenZeit für einen vollständigen Montagezyklus
Schweißgeschwindigkeit0.5–1.5 cm/minMaximale automatisierte Schweißvorschubgeschwindigkeit
Nutzlastkapazität2000–5000 TonnenMaximale Komponentengewicht-Handhabungskapazität
Positionierwiederholgenauigkeit±0.1 mmWiederholgenauigkeit des Roboterpositioniersystems
Systemleistungsaufnahme50–120 kWGesamter elektrischer Leistungsbedarf
Betriebsdruck0.6–0.8 MPaFor pneumatic clamping and positioning
Betriebstemperatur0–45 °CFor control cabinets and drives
Relative Luftfeuchtigkeit20–80 %Non-condensing
SchutzartIP54–IP65For electrical enclosuresIEC 60529
Steuerspannung24 ±10% V DCFor PLC and sensorsIEC 61131-2
Hauptstromversorgung380–480 V ACThree-phase, 50/60 HzIEC 60038
Systemgrundfläche500–1500 Including buffer zones and conveyors
RahmenmaterialgüteS355J2+NStructural steel for trailer framesEN 10025-2

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

High-strength steel Aluminum alloys Welding consumables

Komponenten / BOM

Components / BOM
  • Rahmenpositionierroboter
    Positioniert präzise Rahmenkomponenten von Anhängern für die Montage
    Material: Stahlkonstruktion mit Servomotoren
  • Automatisierte Schweißstation
    Führt strukturelle Schweißarbeiten an montierten Bauteilen durch
    Material: Schweißausrüstung mit Roboterarmen
  • Komponentenzuführsystem
    Versorgt automatisch Montagestationen mit Unterkomponenten
    Material: Fördersysteme mit Sensoren
  • Qualitätsprüfmodul
    Automatisierte Prüfung von Maßhaltigkeit und Schweißqualität
    Material: Lasermesssysteme
  • Zentrales Steuerungssystem
    Koordiniert alle Montagestationen und überwacht Produktionsparameter
    Material: Industrielle SPS mit Bedienpanel

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Hydraulikdrucktransiente über 210 bar im Spannzyklus Extrusion der Zylinderdichtung mit Hydraulikölleckage Druckbegrenzungsventil mit 200 bar Ansprechdruck und Speicher zur Pulsationsdämpfung
Verlust der Encoder-Rückführung über mehr als 100 ms an einer Positionierachse des Roboters Kollision des Roboter-Endeffektors mit der Anhängerunterstruktur Doppelt redundante Absolutwertgeber mit 4 ms Watchdog-Timer und mechanische Festanschläge

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Lineargeschwindigkeit, 0,1-0,5 mm Positioniergenauigkeit, 20-80 kN Spannkraft
Belastungs- und Ausfallgrenzen
Eine Spannkraft über 85 kN führt zu bleibender Verformung der Rahmenprofile des Anhängers, ein Positionsfehler über 0,6 mm löst die automatische Abschaltung aus, eine Lineargeschwindigkeit unter 0,3 m/s löst die Fehlererkennung aus
Überschreiten der Streckgrenze von Stahl ASTM A36 (250 MPa) in den Rahmenprofilen, Fortpflanzung kumulierter Positionierfehler über die Toleranzkette des Systems hinaus sowie Drehmomentsättigung des Servomotors bei 110 % der Nennleistung
Fertigungskontext
Automatisiertes Anhänger-Montagesystem wird innerhalb von Herstellung von Anhängern und Sattelaufliegern nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

trailer assembly automation line semitrailer manufacturing system automated trailer production line

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:entfällt (mechanisches Montagesystem)
Weitere Spezifikationen:Maximale Anhängerlänge: 16 m, maximales Montagegewicht: 15.000 kg, Taktzeit: 30-45 Minuten je Anhänger
Betriebstemperatur:5 °C bis 40 °C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
Rahmenkonstruktionen aus StahlAnhängeraufbauten aus AluminiumBaugruppen aus Verbundpaneelen
Nicht geeignet: Umgebungen mit explosionsfähigen oder gefährlichen Stoffen
Auslegungsdaten
  • Maximale Anhängerabmessungen (L×B×H)
  • Erforderliche Jahresproduktionsmenge
  • Werkstoffarten und Dickenvorgaben

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Bandschieflauf und Versagen der Bandführung
Ursache: Falsche Spannung, verschlissene Führungssensoren oder Ablagerungen auf den Rollen lassen das Band auswandern, was zu vorzeitigem Verschleiß, Produktstaus und möglicher Motorüberlastung führt.
Kalibrierdrift oder mechanischer Verschleiß des Roboter-Endeffektors
Ursache: Schwingungen aus wiederholten Präzisionsbewegungen, Wärmedehnung in der Montageumgebung oder allmählicher Verschleiß in Gelenken und Greifern führen zu versetzten Verschraubungen, Bauteilschäden oder unvollständigen Baugruppen.
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Kreischgeräusche aus den Förderantrieben oder Robotergelenken als Hinweis auf Lagerschaden, fehlende Schmierung oder mechanische Behinderung.
  • Von Bildverarbeitung oder Sensorik erkannte ungleichmäßige oder fehlgeschlagene Bauteilplatzierung als Hinweis auf Kalibrierverlust, Aktorverschleiß oder verschmutzte Sensoren, die sofort behoben werden müssen, um fehlerhafte Baugruppen zu vermeiden.
Technische Hinweise
  • Vorausschauende Instandhaltung mit Schwingungsanalyse und Thermografie an kritischen Komponenten wie Servomotoren und Getrieben einführen, um Verschleißmuster früh zu erkennen.
  • Ein festes Kalibrier- und Ausrichtprotokoll für Roboterarme und Bildverarbeitungssysteme einführen, mit Laserausrichtwerkzeugen und automatisierten Kalibriersequenzen, um die Genauigkeit zu erhalten und driftbedingte Fehler zu verringern.

Konformität und Fertigungsnormen

Referenznormen
ANSI/RIA R15.06 – Sicherheit von Industrierobotern und RobotersystemenCE-Kennzeichnung – Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Rahmenausrichtung: +/- 1,5 mm über 10 m Länge
  • Einbrand der Schweißnaht: mindestens 80 % der Werkstoffdicke
Qualitätsprüfung
  • Prüfung der Laserausrichtung
  • Dauerhaltbarkeitsprüfung unter Lastwechseln

Hersteller von Automatisiertes Anhänger-Montagesystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Welche maximale Anhängerlänge kann das System verarbeiten?

Das System kann Anhänger mit einer maximalen Montagelänge von 6000 bis 12000 Metern aufnehmen, wie in den Referenzparametern angegeben. Die genaue maximale Länge für eine bestimmte Konfiguration muss jedoch mit dem rechtlichen Hersteller oder Lieferanten verifiziert werden, da sie von der Systemanordnung und den Komponentenspezifikationen abhängen kann.

Welche Materialien kann das System verarbeiten?

Das System ist für die Verarbeitung von hochfestem Stahl und Aluminiumlegierungen ausgelegt, die üblicherweise in Anhänger- und Sattelanhängerrahmen verwendet werden. Beim Montageprozess werden auch Schweißzusätze verwendet. Die spezifischen Materialgüten und die Kompatibilität sollten mit dem Hersteller für die beabsichtigte Anwendung bestätigt werden.

Welche elektrischen Anforderungen hat das System?

Das System benötigt eine Hauptstromversorgung von 380–480 V AC, Drehstrom, 50/60 Hz, und eine Steuerspannung von 24 V DC ±10 %. Der Gesamtstromverbrauch liegt zwischen 50 und 120 kW. Diese Werte sind Referenzbereiche und müssen für das spezifische Modell verifiziert werden, da sie je nach Konfiguration und optionaler Ausstattung variieren können.

Welche Umgebungsbedingungen sind für den Betrieb erforderlich?

Das System arbeitet in einem Umgebungstemperaturbereich von 0–45 °C und einer relativen Luftfeuchtigkeit von 20–80 % (nicht kondensierend). Die elektrischen Gehäuse haben eine Schutzart von IP54–IP65. Diese Bedingungen sind als Referenzwerte angegeben und sollten mit dem Hersteller bestätigt werden, um einen ordnungsgemäßen Betrieb in der vorgesehenen Einrichtung sicherzustellen.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Anhängern und Sattelaufliegern

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Anhänger-Montagesystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Anhänger-Montagesystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Erstes Produkt
Nächstes Produkt
Schweißroboter für Anhängerrahmen
AngebotChat