Strukturierte Fertigungsdaten · 2026

Automatisiertes Befestigungssystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisiertes Befestigungssystem im Bereich Kraftfahrzeugherstellung anhand von Nenndrehmomentbereich bis Drehmomentgenauigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisiertes Befestigungssystem wird durch die Baugruppe aus Roboterarm und Befestigungs-Endeffektor beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

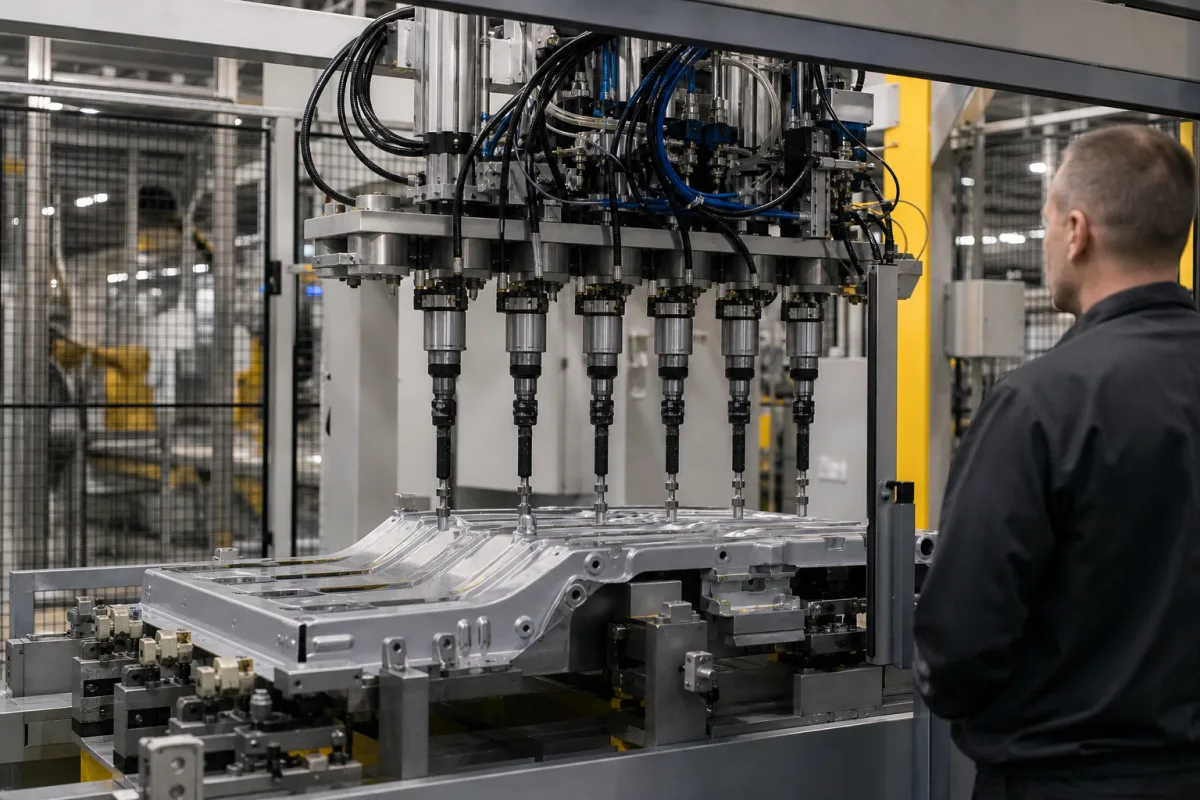
Ein Robotersystem, das während der Fahrzeugchassis-Montage automatisch Befestigungselemente (Schrauben, Bolzen, Nieten) installiert.

Automatisiertes Befestigungssystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Das Automatisierte Befestigungssystem ist eine Komponente des Automobil-Modulchassis-Montagesystems, das präzise positioniert und verschiedene Befestigungselemente installiert, um Chassiskomponenten zu verbinden. Es integriert Roboterarme mit speziellen Endeffektoren, die Befestigungselemente aus Zuführern aufnehmen, an vorbestimmten Positionen positionieren und gemäß programmierten Spezifikationen ein kontrolliertes Drehmoment oder eine kontrollierte Kraft anwenden, um Verbindungen zu sichern. Das System gewährleistet ein konsistentes Drehmoment, reduziert manuelle Arbeit und hält Qualitätsstandards in der gesamten Produktionslinie ein.

Wichtige technische Parameter umfassen einen Nenndrehmomentbereich von 5–200 N·m für Befestigungselemente von M6 bis M16, mit einer Drehmomentgenauigkeit von ±3 % für sicherheitskritische Verbindungen gemäß ISO 5393. Die Zykluszeit pro Befestigungselement beträgt 2–5 Sekunden, einschließlich Werkzeugwechsel und Positionierung. Der Durchmesserbereich der Befestigungselemente beträgt 4–16 mm für Bolzen, Schrauben und Nieten, mit einer Längenkapazität von 10–80 mm. Die Positionierwiederholbarkeit beträgt ±0,1 mm gemäß ISO 9283, was eine konsistente Verbindungsausrichtung gewährleistet. Der Gelenkroboterarm hat 6 Achsen, mit einer maximalen Reichweite von 1500–2500 mm, abhängig von der Chassisgröße. Die Nutzlastkapazität beträgt 10–50 kg, einschließlich Werkzeug und Befestigungszuführer. Der Betriebstemperaturbereich beträgt 0–45 °C für Steuerschrank und Roboter. Die Schutzart beträgt IP54–IP65 gemäß IEC 60529. Die Versorgungsspannung beträgt 380–480 V AC, dreiphasig, 50/60 Hz gemäß IEC 60038. Der Spitzenstromverbrauch beträgt 5–15 kW während des Befestigungszyklus. Das Gesamtgewicht von Roboter und Steuerschrank beträgt 500–1500 kg.

Materialien in den Unterlagen umfassen Stahl, Aluminiumlegierung und Industriekunststoffe. Diese Werte sind Verzeichnis-Referenzbereiche und müssen für das tatsächliche Modell und die Anwendung mit dem Hersteller oder Lieferanten bestätigt werden. Aufgeführte Normen sind Beschaffungsreferenzen, kein Nachweis für Zertifizierung oder Konformität.

Funktionsprinzip

Das System verwendet Roboterarme mit speziellen Endeffektoren, um Befestigungselemente aus Zuführern aufzunehmen, sie an vorbestimmten Positionen an Chassiskomponenten zu positionieren und gemäß programmierten Spezifikationen ein kontrolliertes Drehmoment oder eine kontrollierte Kraft anzuwenden, um Verbindungen zu sichern. Die Endeffektoren können je nach Befestigungstyp Schraubendreher, Mutternschrauber oder Nietwerkzeuge umfassen. Das Steuerungssystem koordiniert Roboterbewegung, Zuführung der Befestigungselemente und Drehmomentanwendung, um eine konsistente Verbindungsqualität zu erreichen. Sensoren liefern Feedback für Positionierung und Drehmomentverifikation, was eine Regelung ermöglicht. Das System ist in die Montagelinie integriert, mit Zykluszeiten, die für den Produktionsdurchsatz optimiert sind.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nenndrehmomentbereich5–200 N·mCovers M6 to M16 fasteners
Drehmomentgenauigkeit±3 %For safety-critical jointsISO 5393
Taktzeit pro Befestigungselement2–5 sIncluding tool change and positioning
Befestigungsdurchmesserbereich4–16 mmFor bolts, screws, and rivets
Längenkapazität für Befestigungselemente10–80 mmMax length for feeding and driving
Wiederholgenauigkeit der Positionierung±0.1 mmEnsures consistent joint alignmentISO 9283
Achskonfiguration6 AchsenArticulated robot arm
Maximale Reichweite1500–2500 mmDepends on chassis size
Nutzlastkapazität10–50 kgIncludes tool and fastener feeder
Betriebstemperaturbereich0–45 °CFor control cabinet and robot
SchutzartIP54–IP65For dust and water resistanceIEC 60529
Versorgungsspannung380–480 V ACThree-phase, 50/60 HzIEC 60038
Leistungsaufnahme5–15 kWPeak during fastening cycle
Gewicht500–1500 kgRobot and control cabinet

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Stahl Aluminiumlegierung Industriekunststoffe

Komponenten / BOM

Components / BOM
  • Roboterarm
    Ermöglicht Mehrachsenbewegung zur Positionierung von Befestigungselementen
    Material: Aluminiumlegierung
  • Befestigungs-Endeffektor
    Spezialwerkzeug zum Greifen und Einbauen spezifischer Befestigungselemente
    Material: Stahl
  • Befestigungselemente-Zuführer
    Versorgt automatisch Befestigungselemente mit dem Robotersystem
    Material: Industriekunststoffe
  • Drehmomentregelungseinheit
    Überwacht und regelt das angewendete Drehmoment während Befestigungsvorgängen
    Material: Stahl und elektronische Bauteile
  • Rückführsensoren
    Bestätigen der Befestigungsposition und dass das Drehmoment tatsächlich das Ziel erreicht hat.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Pneumatische Versorgungskontamination mit 15 μm Partikeln Ventilhaftung verursacht 300 ms Betätigungsverzögerung Installation von 10 μm Absolutfiltern mit Differenzdrucküberwachung
Servomotor-Encoder-Auflösungsdegradation auf 12-Bit von 16-Bit Positionsgenauigkeitsverlust über ±0,1 mm Toleranz hinaus Implementierung doppelt redundanter Encoder mit Mehrheitsentscheidungslogik

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 N·m Anzugsmomentbereich mit ±0,05 N·m Genauigkeit, 4-6 bar pneumatischer Druck, 0,5-2,0 m/s Lineargeschwindigkeit
Belastungs- und Ausfallgrenzen
Anzugsmoment über 1,5 N·m verursacht Befestigungselementausreißen; Druck unter 3,5 bar führt zu unvollständiger Befestigungselementeinsetzung; Fehlausrichtung >0,2 mm verursacht Kreuzgewindebildung
Streckgrenze von M6-Stahlbefestigungselementen (640 MPa) bei 1,5 N·m überschritten; Bernoulli-Prinzip erklärt Druckabfalleffekte; Hertzsche Kontaktspannung verursacht Fehlausrichtungsausfälle
Fertigungskontext
Automatisiertes Befestigungssystem wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:0,5 bis 1,0 MPa (Luftversorgung), 0,2 bis 0,8 MPa (hydraulisch)
Durchflussrate:Nicht spezifiziert
Betriebstemperatur:5 °C bis 40 °C (Betrieb), -10 °C bis 50 °C (Lagerung)
Montage- und Anwendungskompatibilität
Automobil-Stahl-Chassis-KomponentenAluminiumlegierungs-KarosserieblecheKohlenstofffaserverstärkte Polymerbaugruppen
Nicht geeignet: Hochkorrosive maritime Umgebungen mit Salzsprühbelastung
Auslegungsdaten
  • Produktionslinien-Zykluszeit (Befestigungselemente pro Stunde)
  • Chassis-Designkomplexität (Befestigungselementtypen und -positionen)
  • Arbeitsraumvolumenabmessungen und Roboter-Reichweitenanforderungen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Anzugsmomentdrift
Ursache: Verschleiß in Getriebekomponenten, Kontamination in Hydrauliksystemen oder Kalibrierungsdrift in Drehmomentsensoren, die zu inkonsistenter Befestigungsqualität führen.
Pneumatischer/Aktor-Ausfall
Ursache: Kontaminationsansammlung in Luftleitungen, Dichtungsdegradation oder Magnetventilfehlfunktion, die zu Druckverlust oder unregelmäßiger Bewegung führen.
Wartungsindikatoren
  • Hörbares Zischen oder unregelmäßige Zyklusgeräusche von pneumatischen Komponenten
  • Sichtbare Öllecks um Hydraulikanschlüsse oder Aktuatordichtungen
Technische Hinweise
  • Implementierung vorausschauender Wartung mit Schwingungsanalyse an Getrieben und Ultraschall-Lecksuche an Pneumatiksystemen
  • Etablierung strenger Kontaminationskontrollprotokolle einschließlich regelmäßiger Filterwechsel und Trockenmittelwartung für Luftversorgungssysteme

Konformität und Fertigungsnormen

Referenznormen
ANSI/ASME B18.3 - Innensechskantschrauben, Schulter- und StellschraubenDIN 912 - Zylinderschrauben mit Innensechskant
Fertigungsgenauigkeit
  • Gewindesteigung: +/-0,01 mm
  • Anzugsmomentausgabe: +/-2 % des Sollwerts
Qualitätsprüfung
  • Anzugsmoment-Verifizierungstest
  • Maßgenauigkeitsprüfung via Koordinatenmessmaschine

Hersteller von Automatisiertes Befestigungssystem

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->

Häufige Fragen

Welche Arten von Befestigungselementen kann dieses System verarbeiten?

Das System verarbeitet Bolzen, Schrauben und Nieten mit Durchmessern von 4 bis 16 mm und Längen von 10 bis 80 mm, gemäß dem Verzeichnis-Referenzbereich. Spezifische Typen und Größen müssen mit dem Hersteller für die tatsächliche Anwendung bestätigt werden.

Wie hoch ist die Drehmomentgenauigkeit und wie wird sie verifiziert?

Die Drehmomentgenauigkeit beträgt ±3 % für sicherheitskritische Verbindungen, referenziert auf ISO 5393. Dies ist ein Verzeichnis-Referenzwert; die tatsächliche Genauigkeit sollte mit dem Hersteller und durch Kalibrierverfahren verifiziert werden.

Was sind die Umwelt- und elektrischen Anforderungen?

Das System arbeitet bei Temperaturen von 0 bis 45 °C, hat eine Schutzart von IP54–IP65 gemäß IEC 60529 und benötigt eine dreiphasige Versorgung von 380–480 V AC bei 50/60 Hz gemäß IEC 60038. Bestätigen Sie diese mit dem Hersteller für Ihre Einrichtung.

Wie stellt das System eine konsistente Verbindungsausrichtung sicher?

Die Positionierwiederholbarkeit beträgt ±0,1 mm gemäß ISO 9283, was eine konsistente Verbindungsausrichtung gewährleistet. Dies wird durch Präzision des Roboterarms und Feedback-Steuerung erreicht. Verifizieren Sie die Wiederholbarkeit für das spezifische Modell mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisiertes Befestigungssystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisiertes Befestigungssystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatisiertes Anhänger-Montagesystem
Nächstes Produkt
Automatisiertes Fahrerloses Transportsystem
AngebotChat