Strukturierte Fertigungsdaten · 2026

Überkopf-Fördersystem

Auf Basis strukturierter CNFX-Herstellerprofile wird Überkopf-Fördersystem im Bereich Kraftfahrzeugherstellung anhand von Nenntragfähigkeit bis Kettengeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Überkopf-Fördersystem wird durch die Baugruppe aus Überkopfschiene und Antriebseinheit beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

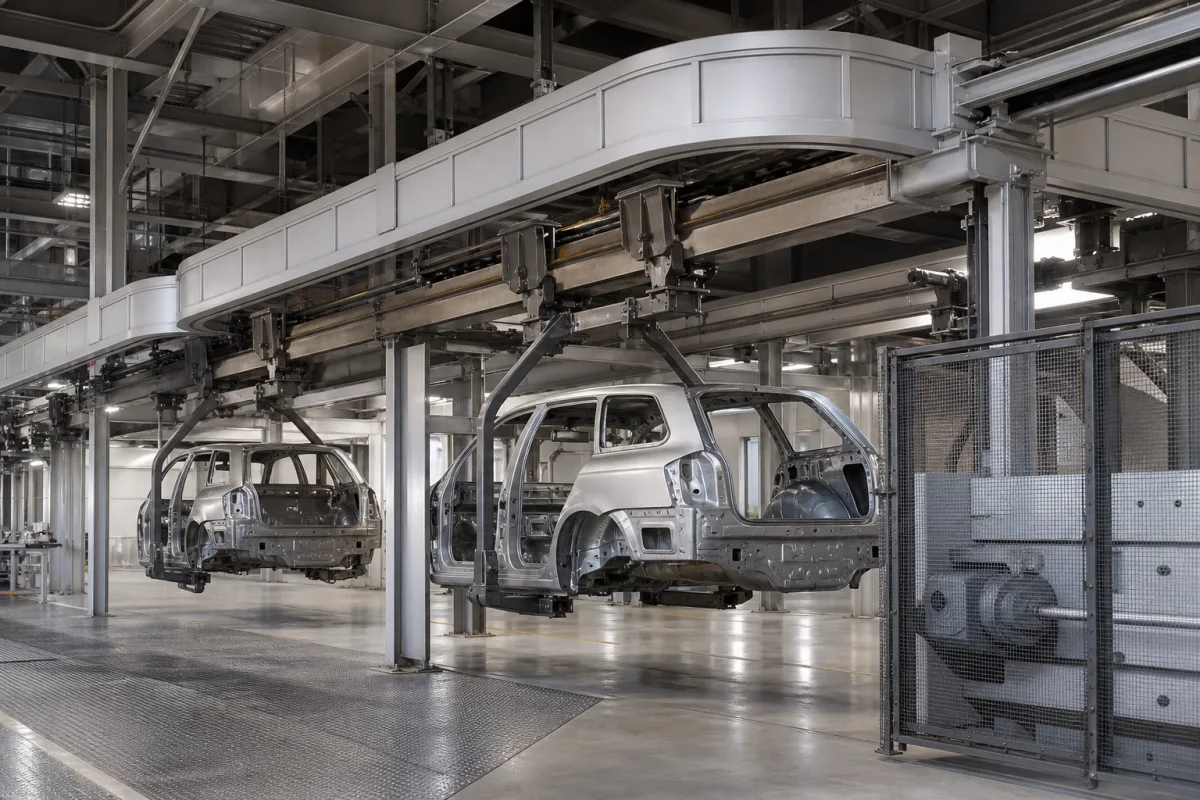
Ein hängendes Materialhandhabungssystem, das Automobilkomponenten und Baugruppen durch den Endmontageprozess über Kopfschienen und Träger transportiert.

Überkopf-Fördersystem in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Ein Überkopf-Fördersystem ist eine kritische Komponente in Automobil-Endmontagesystemen, die dazu dient, Fahrzeugkarosserien, Unterbaugruppen und Komponenten effizient durch verschiedene Montagestationen zu bewegen. Es arbeitet auf erhöhten Schienen, wodurch Bodenfläche für Arbeiter und Ausrüstung freigesetzt wird und gleichzeitig eine präzise Positionierung für Montagevorgänge ermöglicht wird. In der Automobilfertigung handhaben diese Systeme typischerweise lackierte Fahrzeugkarosserien, Innenraumkomponenten und andere Baugruppen durch sequenzielle Stationen, in denen Arbeiter Teile installieren, Qualitätsprüfungen durchführen und Endmontageaufgaben abschließen. Das System ist für kontinuierlichen oder getakteten Betrieb ausgelegt, wobei Träger an Laufwagen hängen, die auf Überkopf-I-Trägern oder geschlossenen Schienen fahren. An den Trägern sind Lastbalken oder Vorrichtungen befestigt, die Automobilkomponenten sicher halten. Der Antrieb erfolgt typischerweise über Kettenantriebe, Reibungsantriebe oder Linearmotorsysteme, wobei Steuerungen Geschwindigkeit, Positionierung und Synchronisation mit Montagestationen verwalten. Die Nennlastkapazität pro Träger beträgt 500 bis 2000 kg, wobei über 2000 kg eine verstärkte Schiene erforderlich ist. Die Kettengeschwindigkeit ist über Frequenzumrichter von 0,5 bis 18 m/min einstellbar, wobei höhere Geschwindigkeiten den Verschleiß erhöhen. Spurweitenoptionen umfassen 160, 200, 240, 300 und 400 mm. Der Trägerabstand reicht von 600 bis 6000 mm, mit einem Minimum von 600 mm für Freiraum. Der Betriebstemperaturbereich liegt bei -20 bis 60 °C; außerhalb dieses Bereichs verschlechtern sich Schmierstoffe und Dichtungen. Die Antriebsmotorleistung reicht von 1,5 bis 15 kW, abhängig von Linienlänge und Last. Die elektrische Versorgung beträgt 380 V AC, 3-Phasen, 50 Hz (±10 %) gemäß IEC 60038, andere Spannungen auf Anfrage. Die Steuerspannung beträgt 24 V DC (±10 %) für SPS und Sensoren. Die Positioniergenauigkeit an Trägerhaltestationen beträgt ±5 mm, entscheidend für Roboterschnittstellen. Der Geräuschpegel in 1 m Abstand von der Schiene beträgt ≤75 dB(A) gemäß ISO 11202, höher bei Verschleiß. Das Schienenmaterial ist warmgewalzter Stahl Q235B gemäß GB/T 700, optional Edelstahl. Kettentypen umfassen XT für schwere Lasten und XTJ für mittlere, gemäß JB/T 9016. Die IP-Schutzart für elektrische Gehäuse beträgt IP54–IP65 gemäß IEC 60529, höher für Abspritzumgebungen. Bitte verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Das System arbeitet mit motorisierten Antriebseinheiten, die Träger entlang von Überkopf-I-Trägern oder geschlossenen Schienen bewegen. Träger hängen an Laufwagen, die auf der Schiene fahren, mit Lastbalken oder Vorrichtungen zur Aufnahme von Automobilkomponenten. Das System kann kontinuierlich oder im getakteten Modus betrieben werden und stoppt an vorbestimmten Stationen für Montagevorgänge. Die Kraftübertragung erfolgt typischerweise über Kettenantriebe, Reibungsantriebe oder Linearmotorsysteme, wobei Steuerungen Geschwindigkeit, Positionierung und Synchronisation mit Montagestationen verwalten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nenntragfähigkeit500–2000 kgPer carrier; above 2000 kg requires reinforced track.
Kettengeschwindigkeit0.5–18 m/minAdjustable via VFD; higher speeds increase wear.
Schienenspurweite160–400 mmStandard gauges: 160, 200, 240, 300, 400 mm.
Trägerabstand600–6000 mmDetermines throughput; min. 600 mm for clearance.
Betriebstemperatur-20–60 °COutside range, lubricants and seals degrade.
Antriebsmotorleistung1.5–15 kWDepends on line length and load.
Stromversorgung380 ±10% V AC, 3-phase, 50 HzOther voltages available on request.IEC 60038
Steuerspannung24 ±10% V DCFor PLC and sensors.
Positioniergenauigkeit±5 mmAt carrier stop stations; critical for robotic interfaces.
Geräuschpegel≤75 dB(A)At 1 m from track; higher if worn.ISO 11202
SchienenmaterialQ235BHot-rolled steel; optional stainless steel.GB/T 700
KettentypXT/XTJX-type for heavy loads; XTJ for medium.JB/T 9016
SchutzartIP54–IP65For electrical enclosures; higher for washdown.IEC 60529

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Feuerverzinkter Stahl Aluminiumlegierung Polymerrollen Edelstahlbefestigungen

Komponenten / BOM

Components / BOM
  • Überkopfschiene
    Bietet den strukturellen Fahrweg für Träger entlang der Montagelinie
    Material: Feuerverzinkter Stahl
  • Antriebseinheit
    Bietet Antriebskraft zur Bewegung von Trägern entlang des Schienensystems
    Material: Stahlgehäuse mit Elektromotor
  • Trägerwagen
    Rollende Baugruppe, die die Last trägt und entlang der Schiene transportiert
    Material: Stahl mit Polymerrädern
  • Lastbalken/Spannvorrichtung
    Befestigungspunkt zur Sicherung von Automobilkomponenten während des Transports
    Material: Stahl oder Aluminium
  • Steuerungssystem
    Verwaltet Förderbandgeschwindigkeit, Positionierung und Synchronisation mit Montagestationen
    Material: Elektronische Bauteile in Stahlgehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Kettenteilungsverlängerung durch kumulativen Verschleiß an Stift-Buchse-Schnittstellen übersteigt 3 % Toleranz Ketten-Ritzel-Zahnüberspringen verursacht Trägerentgleisung an Schienenkurven Vergütete legierte Stahlketten (SAE 8620) mit Chrombeschichtung (≥0,05 mm Dicke) und automatischer Schmierung in 15-Minuten-Intervallen
Schienenverbindungsfehlausrichtung über 0,5 mm aufgrund thermischer Ausdehnungsdifferenzen (α_Stahl = 11,7×10⁻⁶/°C) Trägerradflanschklettern an Verbindungen verursacht systemweiten Stillstand Dehnungsfugen mit Invar-Legierungseinlagen (α = 1,2×10⁻⁶/°C) und laserausgerichtete Montage innerhalb von ±0,1 mm Toleranz

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 m/s Trägergeschwindigkeit, 50-500 kg Last pro Träger, 10-40 °C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Schienenablenkung über 5 mm/m unter 600 kg Last, Kettenspannung über 250 MPa, Lagertemperatur über 80 °C
Überschreitung der Streckgrenze in ASTM A36-Stahlschienen (σ_y = 250 MPa) verursacht plastische Verformung, Hertzsche Kontaktspannung über 1,5 GPa in Laufbahnen führt zu Ausbröckelung, Kettenverlängerung über 2 % aufgrund kumulativer Ermüdung an Spannungskonzentrationen
Fertigungskontext
Überkopf-Fördersystem wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (mechanisches System)
Durchflussrate:0,5 bis 30 m/min (1,6 bis 98 ft/min)
Betriebstemperatur:0 °C bis 50 °C (32 °F bis 122 °F)
Montage- und Anwendungskompatibilität
AutomobilkarosserieteileMotorbaugruppenInnenausstattungskomponenten
Nicht geeignet: Korrosive chemische Verarbeitungsumgebungen
Auslegungsdaten
  • Gesamtsystemlänge und Layoutkonfiguration
  • Maximales Einzelkomponentengewicht und -abmessungen
  • Erforderlicher Durchsatz (Einheiten/Stunde)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kettengliedverschleiß und -ermüdung
Ursache: Kontinuierliche zyklische Belastung, unzureichende Schmierung und abrasive Kontamination führen zu Materialermüdung und schließlich zum Bruch.
Rollenlagerfressen
Ursache: Schmierungsausfall, Eindringen von Staub und Feuchtigkeit sowie Fehlausrichtung verursachen Überhitzung, Fressen und Drehverlust.
Wartungsindikatoren
  • Hörbares Schleif-, Quietsch- oder Knackgeräusch von Ketten- oder Laufkatzenbaugruppen während des Betriebs.
  • Sichtbares übermäßiges Kettendurchhang, Fehlausrichtung oder unregelmäßige Bewegung von Trägern, die Spannungsverlust oder Behinderung anzeigen.
Technische Hinweise
  • Implementieren Sie ein Präzisionsschmierprogramm mit Hochtemperatur-, Verschleißschutzschmierfett, speziell für Hängeförderketten entwickelt, mit automatischen Spendern für gleichmäßige Abdeckung.
  • Installieren Sie Zustandsüberwachungssensoren (Vibration, Temperatur) an kritischen Antriebs- und Lagerpunkten und führen Sie regelmäßige Infrarot-Thermografie-Scans durch, um frühzeitige Überhitzung und Fehlausrichtung zu erkennen.

Konformität und Fertigungsnormen

Referenznormen
ISO 1940-1:2003 (Mechanische Schwingungen - Anforderungen an die Auswuchtgüte von Rotoren im starren Zustand)ANSI/ASME B20.1-2021 (Sicherheitsnorm für Förderanlagen und verwandte Ausrüstung)DIN 15207-1:2019 (Stetigförderer - Sicherheitsanforderungen - Teil 1: Stationäre Bandförderer für Schüttgüter)
Fertigungsgenauigkeit
  • Schienengeradheit: +/- 1,5 mm pro 3 m Länge
  • Kettengliedstiftbohrungsdurchmesser: +/- 0,05 mm
Qualitätsprüfung
  • Lastprüfung (150 % der Nennlastkapazität für 4 Stunden)
  • Zerstörungsfreie Prüfung (Magnetpulverprüfung von Schweißnähten)

Hersteller von Überkopf-Fördersystem

4 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Hangzhou Color Powder Coating Equipment Co., Ltd.
· CN
Fertigt außerdem: Powder Coating System、Automated Powder Coating System、Conveyor Systems und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Overhead Conveyor Systems”
Quellseite ansehen ↗ colourspray.com · geprüft am 2026-08-31
Hanna Technology
Shijiazhuang · CN
Fertigt außerdem: Automated Powder Coating System、Powder Coating System、Pretreatment System und 2 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Power And Free Overhead Conveyor System”
Quellseite ansehen ↗ powdersprayline.com · geprüft am 2026-09-07
Hebei Hanna Technology Co.,Ltd.
· CN
Fertigt außerdem: Electrical Control System、Pretreatment System、Automated Powder Coating System und 3 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Power And Free Overhead Conveyor System”
Quellseite ansehen ↗ coating-equipment.com · geprüft am 2026-08-31
Vitrans Automation Equipment Co.,Ltd
Dongguan · CN
Fertigt außerdem: Conveyor Section、Conveyor Systems、Pallet Conveyor und 7 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Overhead Conveyor System”
Quellseite ansehen ↗ vitrans-conveyor.com · geprüft am 2026-09-06

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aktuatormotor

Ein Elektromotor, der elektrische Energie in präzise mechanische Bewegung umwandelt, um einen Aktuatormechanismus anzutreiben.

Spezifikationen ansehen ->
Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die typische Lastkapazität dieses Überkopf-Fördersystems?

Die Nennlastkapazität pro Träger beträgt 500 bis 2000 kg. Für Lasten über 2000 kg ist eine verstärkte Schiene erforderlich. Bestätigen Sie die genaue Kapazität für Ihr Modell mit dem Hersteller.

Kann die Kettengeschwindigkeit angepasst werden?

Ja, die Kettengeschwindigkeit ist von 0,5 bis 18 m/min einstellbar, typischerweise über einen Frequenzumrichter (VFD). Beachten Sie, dass höhere Geschwindigkeiten den Verschleiß erhöhen.

Welche Spurweiten sind verfügbar?

Standard-Spurweiten sind 160, 200, 240, 300 und 400 mm. Die Wahl hängt von Trägergröße und Lastanforderungen ab. Verifizieren Sie die geeignete Spurweite für Ihre Anwendung.

Wie hoch ist die Positioniergenauigkeit an Haltestationen?

Die Positioniergenauigkeit an Trägerhaltestationen beträgt ±5 mm. Dies ist entscheidend für Roboterschnittstellen und präzise Montagevorgänge. Bestätigen Sie die Genauigkeit für Ihre spezifische Installation.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Überkopf-Fördersystem

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Überkopf-Fördersystem?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Zündtransformator
Letztes Produkt
AngebotChat