Strukturierte Fertigungsdaten · 2026

Schweißstromquellen

Auf Basis strukturierter CNFX-Herstellerprofile wird Schweißstromquellen im Bereich Kraftfahrzeugherstellung anhand von Nennausgangsleistung bis Ausgangsstrombereich eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schweißstromquellen wird durch die Baugruppe aus Wechselrichtermodul und Transformator beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Elektrische Energieumwandlungs- und Steuereinheiten, die stabile, geregelte elektrische Energie für robotergestützte Schweißvorgänge im Automobilkarosseriebau bereitstellen.
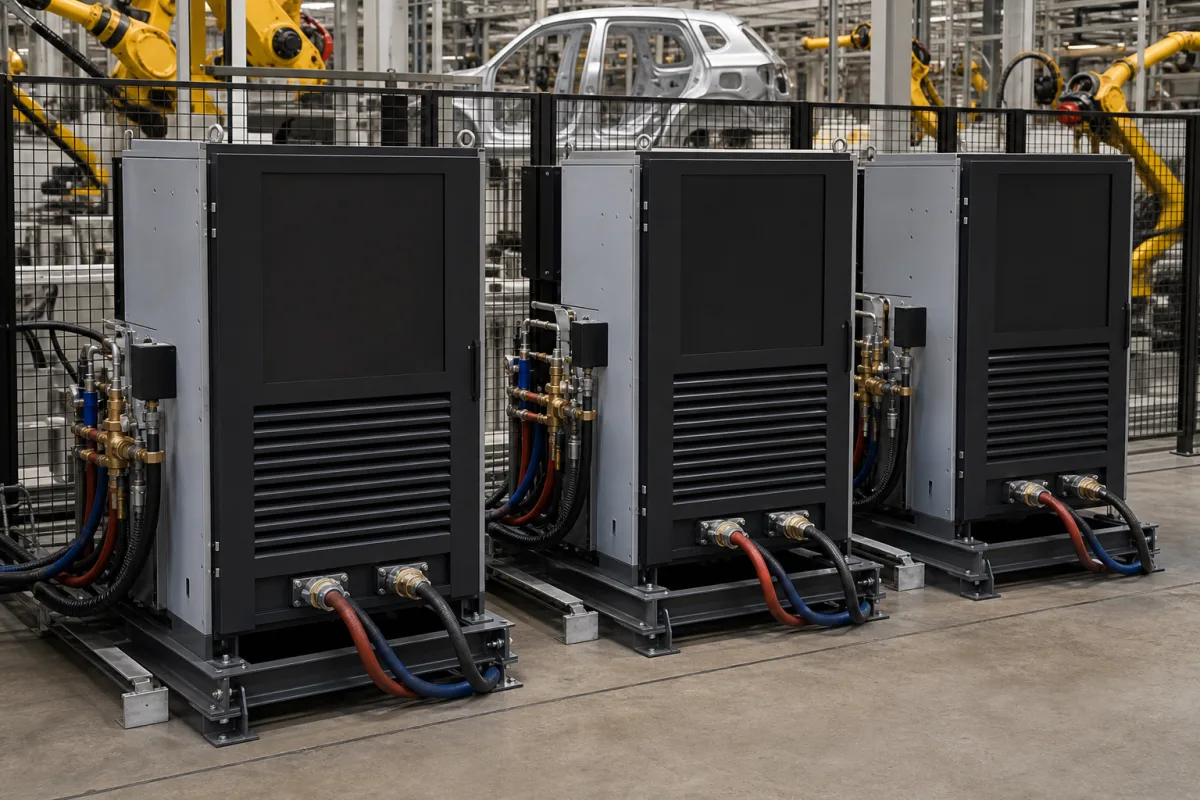
Schweißstromquellen in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Schweißstromquellen sind kritische Komponenten im intelligenten robotergestützten Rohbau-Montagesystem. Sie wandeln die eingespeiste elektrische Energie in die präzisen Spannungs-, Strom- und Wellenformcharakteristiken um, die für verschiedene robotergestützte Schweißverfahren wie Widerstandspunktschweißen, MIG/MAG- oder Laserschweißen erforderlich sind. Diese Einheiten gewährleisten eine gleichbleibende Schweißqualität, Energieeffizienz und Prozesskontrolle, indem sie die elektrische Ausgangsleistung basierend auf Echtzeit-Feedback der robotergestützten Schweißzellen regeln. Die Stromquellen sind für die Integration in automatisierte Produktionslinien ausgelegt und bieten eine Nennausgangsleistung von 20–50 kW, einen Ausgangsstrombereich von 50–600 A und einen Ausgangsspannungsbereich von 15–40 V. Sie arbeiten mit Drehstrom-Eingangsspannungen von 380–480 V AC und einer Frequenz von 50–60 Hz und erreichen einen Leistungsfaktor von 0,90–0,99. Die Einschaltdauer, bewertet mit 60–100% gemäß IEC 60974-1, zeigt die Eignung für den Dauerbetrieb in der Robotik. Der Wirkungsgrad liegt zwischen 85% und 95%, was Energiekosten senkt. Die Schweißstromstabilität wird innerhalb von ±1% gehalten, um eine gleichbleibende Schweißqualität zu gewährleisten. Zu den Steuerschnittstellen gehören Ethernet, Profibus und DeviceNet gemäß IEC 61158 für die nahtlose Integration mit Robotersteuerungen. Der Betriebstemperaturbereich beträgt -10 bis 40 °C, außerhalb dieses Bereichs kann eine Leistungsreduzierung erforderlich sein. Die Schutzarten reichen von IP23 bis IP54 gemäß IEC 60529, geeignet für staubige oder feuchte Umgebungen. Kühlmethoden umfassen Luft oder Wasser, wobei Wasserkühlung für Hochstromanwendungen verwendet wird. Das Gewicht liegt zwischen 50 und 200 kg und beeinflusst Installation und Bodenbelastung. Zu den Materialien gehören Kupferwicklungen, Siliziumstahlkerne, Aluminiumkühlkörper und elektronische Komponenten wie Halbleiter und Kondensatoren. Diese Spezifikationen sind Referenzbereiche; verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten.

Funktionsprinzip

Schweißstromquellen arbeiten typischerweise, indem sie zuerst die AC-Eingangsleistung gleichrichten und filtern, um einen stabilen DC-Zwischenkreis zu erzeugen. Fortschrittliche Invertertechnologie verwendet dann Hochfrequenzschalten (IGBTs oder MOSFETs), um diesen Gleichstrom in präzise gesteuerte AC- oder DC-Ausgänge mit einstellbaren Spannungs-, Strom- und Pulscharakteristiken umzuwandeln. Mikroprozessorbasierte Steuerungen überwachen Schweißparameter und passen den Ausgang in Echtzeit an, um eine optimale Lichtbogenstabilität oder Widerstandserwärmung aufrechtzuerhalten, oft in Kommunikation mit der Hauptsteuerung des Robotersystems für synchronisierten Betrieb.

Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Nennausgangsleistung20–50 kWDetermines welding speed and penetration capability.
Ausgangsstrombereich50–600 AMust match robotic welding process requirements.
Ausgangsspannungsbereich15–40 VAffects arc stability and weld quality.
Einschaltdauer60–100 %At rated current; higher for continuous robotic operation.IEC 60974-1
Wirkungsgrad85–95 %Higher efficiency reduces energy costs.
Eingangsspannung380–480 V AC3-phase; must match plant power supply.IEC 60038
Eingangsfrequenz50–60 HzAuto-switching for global use.
Leistungsfaktor0.90–0.99High PF reduces reactive power penalties.IEC 61000-3-12
Schweißstromstabilität±1 %Ensures consistent weld quality.
SchnittstelleEthernet, Profibus, DeviceNetFor integration with robotic controllers.IEC 61158
Betriebstemperaturbereich-10–40 °COutside this range, derating may be required.IEC 60974-1
SchutzartIP23–IP54Higher IP for dusty or wet environments.IEC 60529
KühlungsartAir or WaterWater cooling for high-current applications.
Gewicht50–200 kgAffects installation and floor loading.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Kupfer (Wicklungen) Siliziumstahl (Kerne) Aluminium (Kühlkörper) Elektronische Komponenten (Halbleiter, Kondensatoren)

Komponenten / BOM

Components / BOM
  • Wechselrichtermodul
    Hochfrequentes Schalten von Gleichstrom zur Erzeugung eines geregelten Wechselstromausgangs
    Material: Halbleiterbauelemente (IGBTs/MOSFETs) auf Keramiksubstraten
  • Transformator
    Spannungswandler zur Spannungsreduzierung und elektrischen Trennung
    Material: Kupferwicklungen mit Kern aus Siliziumstahl
  • Steuerplatine
    Mikroprozessorbasierte Steuerung von Schweißparametern und Kommunikationsschnittstelle
    Material: FR4-Leiterplatte mit elektronischen Bauelementen
  • Kühlsystem
    Wärmeableitung von Leistungshalbleitern und Transformatoren
    Material: Aluminium-Kühlkörper mit Lüftern oder Flüssigkeitskühlplatten
  • Netzgleichrichterstufe
    Wandelt den eingehenden Wechselstrom in den Gleichstrom um, den die Wechselrichterstufe schaltet.
  • DC-Zwischenkreisfilter
    Glättet die gleichgerichtete Spannung, sodass der Gleichspannungs-Zwischenkreis, aus dem der Wechselrichter speist, stabil ist.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Eingangsspannungstransient über 480 VAC für >100 μs IGBT-Gate-Oxid-Durchschlag verursacht permanenten Kurzschluss Dreistufiger Schutz: MOV-Überspannungsableiter (300 J), Serieninduktivität (50 μH) und TVS-Diode-Clamping bei 800 V
Dauerbetrieb bei 100% Einschaltdauer für >30 Minuten Thermisches Durchgehen in Ausgangsgleichrichterdioden über 175°C Sperrschichttemperatur Gebläsekühlung mit NTC-Thermistor-Rückkopplungsschleife, die bei 70°C Kühlkörpertemperatur eine 50%ige Leistungsreduzierung auslöst

Technische Bewertung

Betriebsbereich
Betriebsbereich
15-40 VDC Ausgang, 200-600 A Schweißstrom, 60-95% Einschaltdauer bei 40°C Umgebungstemperatur
Belastungs- und Ausfallgrenzen
Isolationsdurchschlag bei >1500 VAC Durchschlagfestigkeit, thermische Abschaltung bei >85°C Innentemperatur, Stromregelungsausfall über ±5% des Sollpunkts hinaus
Elektromigration in IGBT-Halbleiterübergängen bei >125°C Sperrschichttemperatur, dielektrischer Durchschlag in Transformatorwicklungen bei >1500 V/mm elektrischer Feldstärke, Elektrolytkondensator-Elektrolytverdampfung bei >105°C Gehäusetemperatur
Fertigungskontext
Schweißstromquellen wird innerhalb von Kraftfahrzeugherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/V (elektrisches Gerät, kein Fluiddruck)
Durchflussrate:N/V (elektrisches Gerät, kein Fluidfluss)
Betriebstemperatur:0°C bis 40°C Umgebungstemperatur-Betriebsbereich, -20°C bis 70°C Lagerung
Montage- und Anwendungskompatibilität
MIG/MAG-Schweißen mit StahllegierungenAluminium-WIG-Schweißen mit AC-AusgangEdelstahl-Impulsschweißanwendungen
Nicht geeignet: Explosionsgefährdete Bereiche (ATEX-Zonen) ohne entsprechende Zertifizierung
Auslegungsdaten
  • Erforderlicher Schweißstrom (A) für Materialstärke
  • Einschaltdauer (%) für Produktionslinien-Durchsatz
  • Eingangsstromversorgungsmerkmale (Spannung/Phase)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Überhitzung von Leistungskomponenten
Ursache: Unzureichende Kühlung aufgrund von Staubansammlung auf Kühlkörpern/Lüftern, schlechter Belüftung oder übermäßigem Einschaltdauer über die Nennkapazität hinaus
Kondensatorverschlechterung/Elektrolytauslauf
Ursache: Thermische Belastung durch hohe Betriebstemperaturen, Spannungsspitzen oder Alterung über die Lebensdauer hinaus, was zu reduzierter Filtereffizienz und potenziellen Kurzschlüssen führt
Wartungsindikatoren
  • Ungewöhnliches Summen oder Brummen von Transformator/Induktivitäten, das auf lockere Wicklungen oder Kern-Sättigung hinweist.
  • Unterbrochener oder instabiler Lichtbogen trotz korrekter Einstellungen, was auf ausfallende Leistungsregelungskomponenten hindeutet.
Technische Hinweise
  • Implementieren Sie regelmäßige Reinigung der Kühlsysteme und halten Sie die Umgebungstemperatur unter den Herstellerspezifikationen, um thermische Belastung von Halbleitern und Kondensatoren zu verhindern.
  • Verwenden Sie Spannungsstabilisatoren oder Überspannungsschutzgeräte, um empfindliche Elektronik vor Netzspannungsschwankungen und Transienten zu schützen.

Konformität und Fertigungsnormen

Referenznormen
ISO 17657-1:2017 - Widerstandsschweißen - Schweißstrommessung für WiderstandsschweißgeräteDIN EN ISO 15614-1:2017 - Anforderung und Qualifizierung von Schweißverfahren für metallische Werkstoffe - Lichtbogenschweißen
Fertigungsgenauigkeit
  • Ausgangsstromstabilität: +/- 2% des Sollwerts
  • Einschaltdauer-Genauigkeit: +/- 5% bei Nennausgang
Qualitätsprüfung
  • Isolationswiderstandstest (IR-Test)
  • Ausgangswellenformanalyse (Oszilloskop-Verifikation)

Hersteller von Schweißstromquellen

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Ausrichtungsunterstützungssystem

Eine Präzisionsführungskomponente, die die korrekte Positionierung und Ausrichtung von Elementen in einem industriellen System gewährleistet.

Spezifikationen ansehen ->
Automatisierte Montagelinie

Eine automatisierte Montagelinie ist ein Produktionssystem, das automatisierte Maschinen und Steuerungssysteme verwendet, um Komponenten ohne kontinuierliche menschliche Eingriffe zu Endprodukten zusammenzusetzen.

Spezifikationen ansehen ->
Automatische Montagelinien

Integrierte Systeme aus Maschinen, Robotern und Förderbändern, die Produkte durch sequenzielle Operationen ohne menschliches Eingreifen automatisch montieren.

Spezifikationen ansehen ->
Automatisiertes Multi-Material-Fahrzeugkarosserie-Montagesystem

Integrierte Produktionslinie zur Montage von Fahrzeugkarosseriestrukturen aus mehreren Materialien

Spezifikationen ansehen ->

Häufige Fragen

Welche Schweißverfahren werden von diesen Stromquellen unterstützt?

Diese Stromquellen sind für robotergestützte Schweißverfahren wie Widerstandspunktschweißen, MIG/MAG- und Laserschweißen ausgelegt. Die Ausgangsspannung, der Strom und die Wellenformcharakteristiken können an die spezifischen Anforderungen jedes Verfahrens angepasst werden.

Was sind die typischen Eingangsleistungsanforderungen?

Sie benötigen eine Drehstrom-Eingangsspannung von 380–480 V und eine Frequenz von 50–60 Hz. Der Leistungsfaktor liegt typischerweise bei 0,90–0,99, und das Gerät muss an eine kompatible Werksstromversorgung angeschlossen werden.

Wie stelle ich sicher, dass die Stromquelle die Einschaltdauer meiner Anwendung erfüllt?

Die Einschaltdauer, bewertet mit 60–100% gemäß IEC 60974-1, gibt den Prozentsatz der Zeit an, in der das Gerät bei Nennstrom ohne Überhitzung betrieben werden kann. Für den Dauerbetrieb in der Robotik wählen Sie ein Gerät mit einer Einschaltdauer, die Ihrem Produktionszyklus entspricht. Verifizieren Sie die spezifische Einschaltdauer für Ihr Modell mit dem Hersteller.

Welche Steuerschnittstellen sind für die Integration mit Robotersystemen verfügbar?

Zu den Steuerschnittstellen gehören Ethernet, Profibus und DeviceNet gemäß IEC 61158. Diese ermöglichen die Kommunikation mit der Hauptsteuerung des Robotersystems für synchronisierten Betrieb und Echtzeit-Parameteranpassung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Kraftfahrzeugherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schweißstromquellen

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schweißstromquellen?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Schweißroboter für Anhängerrahmen
Nächstes Produkt
Sektorzahnrad / Kugelumlaufmutter
AngebotChat