Strukturierte Fertigungsdaten · 2026

Keramikfliesenpresse

Auf Basis strukturierter CNFX-Herstellerprofile wird Keramikfliesenpresse im Bereich Herstellung von nichtmetallischen Mineralerzeugnissen anhand von Maximale Presskraft bis Tischgröße eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Keramikfliesenpresse wird durch die Baugruppe aus Hydraulikaggregat und Hauptrahmen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Industrielle Formmaschine zum dosierten Verdichten und Auswerfen keramischer Grünfliesen.
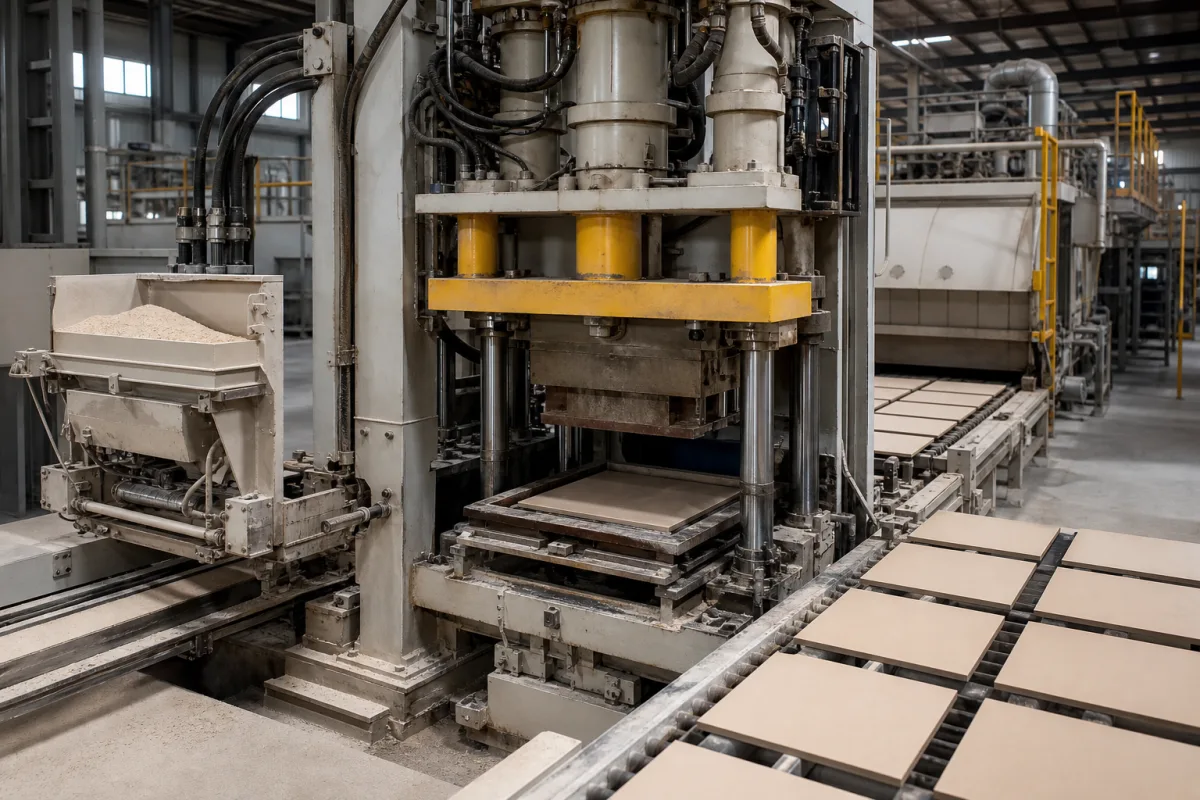
Keramikfliesenpresse in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Keramikfliesenpresse

Technische Definition

Eine Keramikfliesenpresse dosiert keramisches Körperpulver in ein Formwerkzeug, verdichtet es in einer oder mehreren geregelten Pressstufen, entlüftet bei Bedarf und stößt den Grünling zum Trocknen und Brennen aus. Presskraft, nutzbares Format, Formnester, Taktzahl, installierte Leistung, Ölmenge und Kühlbedarf unterscheiden sich nach Modell und Automatisierung. Allein die offizielle SACMI-PH-Reihe reicht von 2.000 bis 10.000 t Presskraft; kontinuierliche Verdichtungssysteme formen Platten sogar ohne traditionelle Formpresse. Die Zahlenbereiche dieser Seite sind deshalb Vergleichshinweise und kein vollständiger Marktbereich. Für das angebotene System sind Masse und Feuchte, Grünformat und Dichteprofil, Nester, Leistungsbezugsgröße, Kraftprogramm, Entlüftung, Form/Heizung, Pulverzufuhr, Absaugung, Medien, Schutz, Fundamentlasten und Abnahmeversuche festzulegen.

Funktionsprinzip

Hydraulikzylinder üben hohen Druck aus, um Keramikpulver in einem Formhohlraum zu verdichten und Fliesenrohlinge durch kontrollierte Druckzyklen zu formen. Die Presse verwendet ein Hydrauliksystem zur Krafterzeugung, das auf die Formplatten übertragen wird. Das Pulver wird aus einem Trichter in die Form geführt, und der Presszyklus umfasst Füllen, Pressen und Auswerfen. Druck und Zykluszeit sind einstellbar, um die gewünschte Fliesendichte und -dicke zu erreichen. Das Bedienfeld verwaltet den Ablauf und überwacht Parameter wie Druck, Temperatur und Zykluszeit. Der Stahlrahmen der Maschine bietet Steifigkeit, und die Hydraulikzylinder sorgen für eine gleichmäßige Druckverteilung. Die Formplatten können gewechselt werden, um verschiedene Fliesengrößen und -muster herzustellen. Der Prozess ist entscheidend für die Sicherstellung einer gleichbleibenden Qualität vor dem Trocknen und Brennen.

Hauptmaterialien

Stahlrahmen, Hydraulikzylinder, Formplatten, Bedienfeld, Pulverbehälter
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Presskraft2500–3600 tVergleichsband; maximale Nennpresskraft des angebotenen Modells bestätigen
Tischgröße1200×1200–1600×1600 mmArbeitstischabmessungen
Motorleistung45–90 kWHaupt-Hydraulikmotorleistung
Produktionskapazität3000–8000 Stück/StundeMaximale Fliesen pro Stunde
Zykluszeit6–12 sPress cycle per tile
Positioniergenauigkeit±0.05 mmEnsures uniform thickness
Hydrauliköltemperatur30–55 °CAbove 55°C reduces oil life
Geräuschpegel≤75 dB(A)At operator position
Stromversorgung380–480 V ACThree-phase, 50/60 Hz
SchutzartIP54–IP65Dust and water protectionIEC 60529
Maschinengewicht25–60 tFoundation load
Stellfläche5×4–8×6 mIncluding control cabinet

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM
  • Hydraulikaggregat
    Erzeugt hydraulischen Druck
    Material: Stahl/Kupfer
  • Hauptrahmen
    Strukturelle Unterstützung und Druckbehälter
    Material: Stahl
  • Formenbaugruppe
    Fliesenformgebung
    Material: Werkzeugstahl
  • Steuerungssystem
    Maschinenbetrieb und Parametersteuerung
    Material: Elektronik/Kunststoff
  • Pulverzuführer
    Automatische Keramikpulverzuführung
    Material: Edelstahl

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
body:Massezusammensetzung, Granulatverteilung, Schüttdichte, Feuchtefenster, Abrasivität und Fließverhalten angeben.
site:Fundament-/dynamische Lasten, Wartungsraum, Strom, Wasser/Luft, Umgebung, Schutz und lokale Konformität prüfen.
machine:Nennpresskraft, Format/Freiraum, Auswerfer, Formschnittstelle, Steuerung, Hydraulik, Medien, Leistung, Kühlung und Staubmanagement wählen.
process:Füll-, Entlüftungs- und mehrstufiges Pressprogramm, Taktbasis, Umrüstung, Formheizung, Absaugung und Linienkopplung festlegen.
product:Grünlänge/-breite/-dicke, Nester, Relief, Dichteprofil sowie Maß- und Fehlerkriterien nach Pressen/Trocknen/Brennen definieren.
Montage- und Anwendungskompatibilität
Auslegungsdaten
  • Projizierte Fläche, Nester und Verdichtungskurve
  • Gründichte/-dickenprofil und Fehlergrenze
  • Takte, Stück oder Fläche pro Stunde bei definiertem Format/OEE
  • Form, Zuführung, Absaugung, Medien, Fundament und Sicherheit
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
Kraft, Hydraulikdruck/-strom, Hub/Geschwindigkeit, Öltemperatur, Takte, Format, Feuchte und Mediengrenzen sind modell-, werkzeug-, masse- und standortspezifisch.
Belastungs- und Ausfallgrenzen
Es gibt keine allgemeine Grenze von 42 MPa für Dichtungsextrusion, 15 MPa Verdichtung, 1,8 g/cm³ Dichte, 3,0 mm/s Rissbildung oder universelle Tonviskosität. Grenzen hängen von Masse, Form, Dichtung/Spalt, Fluid, Maschine und validiertem Prozessfenster ab.
Grünlingsqualität entsteht aus Packung, Feuchte, eingeschlossener Luft, Kraft-Zeit-Position, Werkzeugsteifigkeit/-ausrichtung, Reibung und Ausstoß; Maschinenintegrität hängt auch von zyklischen Struktur-/Hydrauliklasten und Sauberkeit ab.
Fertigungskontext
Keramikfliesenpresse wird innerhalb von Herstellung von nichtmetallischen Mineralerzeugnissen nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ungleichmäßige Gründichte, Schichtung oder Risse
Ursache: Pulverfeuchte/-granulation, Formfüllung, Entlüftung, Kraftprofil, Werkzeugausrichtung oder Ausstoß ist uneinheitlich.
Hydrauliklecks, instabile Kraft oder langsamer Takt
Ursache: Verschmutzung, Fluidzustand, Dichtungs-/Ventil-/Pumpenverschleiß, Kühlungshemmung, Sensordrift oder Steuerfehler.
Schaden an Rahmen, Platte, Form oder Verbindung
Ursache: Außermittige Last, Überlast, Ermüdung, Fundament-/Ausrichtfehler, Kollision oder unzureichende Inspektion.
Wartungsindikatoren
  • Änderung von Kraft-/Positionskurven, Zyklus, Öltemperatur, Druckpulsation oder Energie
  • Drift von Grünlingsgewicht, Dicke, Dichte oder Fehlerverteilung je Nest/Position
  • Leckage, Filterdifferenzdruck, Geräusch/Vibration, heiße Stellen, Lockerung, Risse oder Schutz-/Verriegelungsfehler
Technische Hinweise
  • Prozesskurven mit freigegebener Masse, Form und Produkt referenzieren; statistische Trends statt universeller Schwellen verwenden.
  • Herstellerplan für Fluid, Filtration und Kühlung anwenden und Verschmutzung vor Teiletausch untersuchen.
  • Ausrichtung, Fundament und Werkzeug prüfen; sicherheitsrelevante Struktur/Steuerung nach freigegebenem Wartungs-/ZfP-Plan untersuchen.

Konformität und Fertigungsnormen

Referenznormen
ISO 12100:2010 liefert Grundsätze für Risikobeurteilung/-minderung; eine dokumentierte maschinenspezifische Bewertung bleibt erforderlich.IEC 60204-1:2016+A1:2021 gilt ab Einspeisepunkt für elektrische/elektronische Ausrüstung nicht handgeführter Maschinen.ISO 11201:2010 ist ein Messverfahren für Emissions-Schalldruck an festgelegten Orten und setzt keinen Produktgrenzwert von 75 dB(A).IEC 60038:2009+A1:2021 nennt bevorzugte Nennspannungen und zertifiziert keinen durchgehenden Eingang 380–480 V.IEC 60529 klassifiziert Gehäuseschutz; Schrank/Gehäuse und Prüfgrenze des IP-Werts bestätigen.ISO 13006 und EN 14411 betreffen fertige Keramikfliesen, nicht Abnahme oder Zertifizierung der Presse.
Fertigungsgenauigkeit
  • Keine allgemeine Positionierung ±0,05 mm, Fliesendicke ±0,5 mm oder Ebenheit 0,2 % der Diagonale wird behauptet. Grün-/Fertigproduktkriterien, Messmethode und Prozessfähigkeit vertraglich festlegen.
Qualitätsprüfung
  • Nennpresskraft/-programm, Format, Form-/Auswerferschnittstellen, Hydraulikplan, Rahmen und Fundamentlasten prüfen.
  • Schutz, Verriegelung, Not-Halt, Trennung, Potentialausgleich und Elektrodokumentation nach Konformitätsweg testen.
  • Abnahmeversuch mit vereinbarter Masse/Form/Format und Protokoll zu Füllung, Dichte/Dicke, Fehlern, Taktbasis, Medien und Umrüstung durchführen.
  • Geräusch gegebenenfalls unter deklarierten ISO-11201-Bedingungen messen; IP und Netzversorgung getrennt prüfen.
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Feuchte/Granulation, Formfüllung, Entlüftung, Kraftprogramm, Ausrichtung oder Ausstoß driftet aus dem freigegebenen Fenster. → Gründichte oder Fehlerverteilung außer Kontrolle → Grüngewicht/-dicke/-dichte und Kraft-Position je Nest verfolgen; konkrete Material-, Zuführ-, Form- oder Pressursache anhand Abnahme korrigieren.
Fluidverschmutzung/-zustand, Filter, Kühlung, Ventil-/Pumpen-/Dichtungsverschleiß, Sensordrift oder Steuerfehler verschlechtert Reaktion. → Instabile Hydraulikkraft oder Zykluszeit → Herstellergrenzen für Sauberkeit, Fluid und Kühlung anwenden; Druck/Position/Temperatur verfolgen und vor Teiletausch diagnostizieren.
Außermittige Last/Überlast, Ermüdung, lose Verbindung, Fundament-/Ausrichtfehler, Kollision oder Sicherheitssteuerfehler. → Versagen von Struktur, Werkzeug oder Schutzeinrichtung → Last-/Werkzeugregeln einhalten; Struktur/Verbindungen/Fundament nach Plan prüfen; Schutz, Verriegelung und Stopp nach Wartung validieren.

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Keramikfliesenpresse

4 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Foshan Henglitai Machinery Co.,Ltd.
佛山市 · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “HT系列自动液压机”
Quellseite ansehen ↗ hltchina.com.cn · geprüft am 2026-10-12
HANZHOU CANDID I/E CO.,LTD
Hangzhou · CN
Fertigt außerdem: Heat Treatment Furnace、Belt Conveyor、Frequency Converter und 5 weitere
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Ceramic Press Roller”
Quellseite ansehen ↗ china-equipments.com · geprüft am 2026-08-28
Henan Xintengfei Cast Steel Co., Ltd.
· CN
Fertigt außerdem: Bearing/Housing、Mill Housing
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “Ceramic Press Frame”
Quellseite ansehen ↗ tenfaye.com · geprüft am 2026-09-05
KEDA INDUSTRIAL GROUP CO.,LTD.
佛山市 · CN
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “陶瓷压机”
Quellseite ansehen ↗ kedachina.com.cn · geprüft am 2026-10-12

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Keramikfliesenpresse

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Welche Presskraft wird benötigt?

Sie wird aus projizierter Gesamtfläche, Nestzahl, Verdichtungskurve, Kraftprogramm und Reserven ermittelt. 2.500–3.600 t ist nur ein Kataloghinweis; offizielle SACMI-PH-Modelle reichen von 2.000 bis 10.000 t. Nennkraft des Angebots bestätigen.

Wie ist die Leistung zu vergleichen?

Angeben, ob Takte, Grünlinge oder Quadratmeter pro Stunde gemeint sind, jeweils mit Format, Nestern, Füll-/Press-/Ausstoßfolge, Umrüstung und Stillstand. Stück pro Stunde ist ohne diese Bedingungen nicht vergleichbar.

Was belegen ISO 11201 und IEC 60038?

ISO 11201 beschreibt die Ermittlung des Emissions-Schalldruckpegels am Arbeitsplatz, setzt aber keinen Grenzwert von 75 dB(A). IEC 60038 nennt bevorzugte Nennspannungen und zertifiziert keinen durchgehenden Maschineneingang von 380–480 V.

Zertifizieren ISO 13006 und EN 14411 die Presse?

Nein. Sie betreffen Definition, Klassifizierung und Eigenschaften fertiger Keramikfliesen. Sie können Produktversuche strukturieren, ersetzen aber keine Nachweise für Maschinensicherheit, Elektrik und Leistung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.11 · Herstellung von nichtmetallischen Mineralerzeugnissen

Zugehörige Ausrüstung

Industrielles Ökosystem und Lieferkette

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Keramikfliesenpresse?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Kegelbrecher
Nächstes Produkt
Keramikkugel für Lager
AngebotChat