Auf Basis strukturierter CNFX-Herstellerprofile wird Formenbaugruppe im Bereich Herstellung von Nichtmetallischen Mineralprodukten anhand von Formabmessungen (L×B×H) bis Betriebsdruck eingeordnet.
Ein typisches Formenbaugruppe wird durch die Baugruppe aus Obere Formplatte und Untere Formplatte beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.
Die komplette Formenbaugruppe, die in Keramikfliesenpressen verwendet wird, um Fliesen unter hohem Druck zu formen.
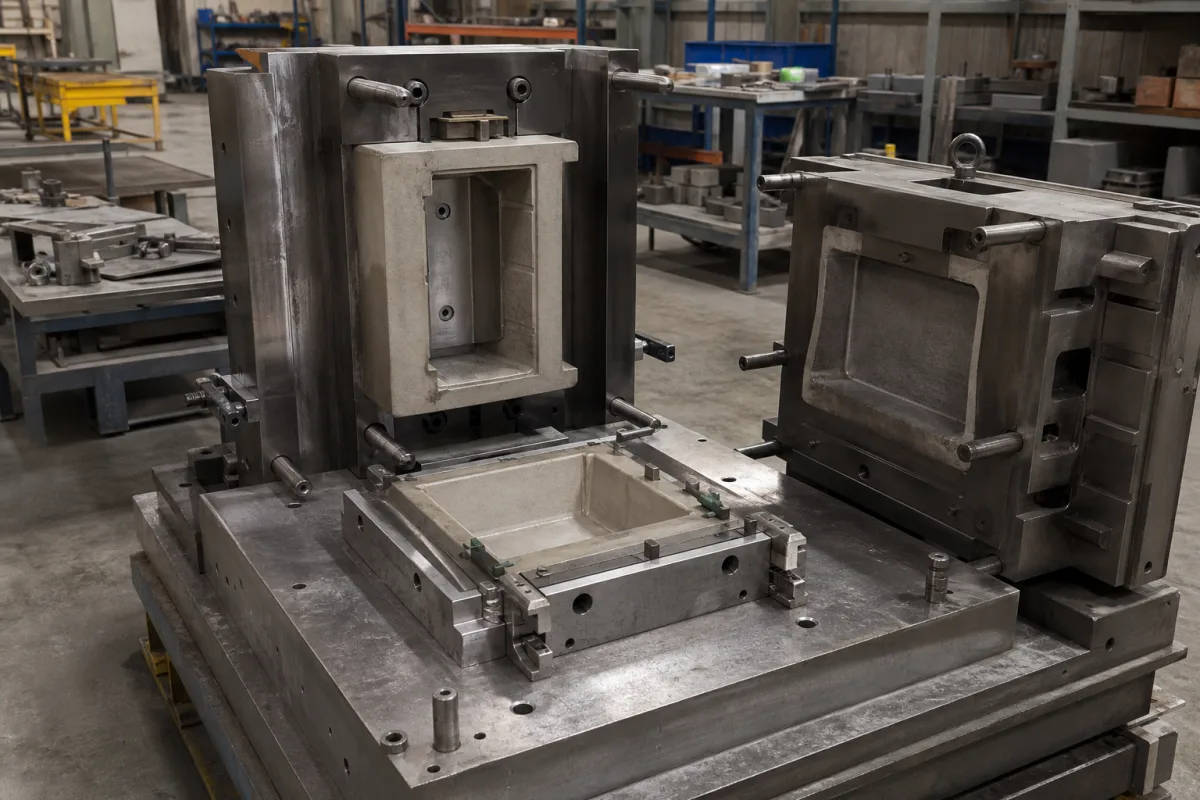
Die Formenbaugruppe nimmt Keramikmaterial in Pulver- oder Schlammform auf. Während des Presszyklus wird hydraulischer oder mechanischer Druck ausgeübt, um das Material in die gewünschte Fliesenform zu verdichten. Die Baugruppe hält während des gesamten Zyklus präzise Maßkontrolle aufrecht und gewährleistet gleichmäßige Dichte und Dicke. Nach dem Pressen wird die geformte Fliese für nachfolgende Trocknungs- und Brennprozesse freigegeben. Das Design und die Materialeigenschaften der Form beeinflussen direkt die Oberflächengüte und Maßgenauigkeit der Fliese.
| Parameter | Typischer Bereich | Hinweise & Auswahlkriterien |
|---|---|---|
| Formabmessungen (L×B×H) | 600×600–1200×1200 mm | Matches tile size; larger molds require higher press tonnage. |
| Presskraft | 2000–8000 kN | Determines tile density; insufficient force causes porosity. |
| Maßtoleranz | ±0.05 mm | Tighter tolerance ensures uniform tile thickness.ISO 2768-m |
| Oberflächenrauheit | 0.4–0.8 μm Ra | Affects tile surface finish; lower is smoother.ISO 4287 |
| Härte (Formenstahl) | 48–52 HRC | Wear resistance; too low leads to early wear.ASTM E18 |
| Betriebstemperatur | 20–80 °C | Above 80°C may cause thermal deformation. |
| Zykluszeit | 10–30 s | Shorter cycle increases production rate. |
| Formgewicht | 500–2000 kg | Affects handling and press capacity. |
| Werkstoffgüte | 42CrMo–H13 | H13 offers better heat resistance for high-volume production.GB/T 3077, ASTM A681 |
Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.
Ursache → Fehlermodus → Engineering-Maßnahme
Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.
Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.
| Betriebsdruck: | Bis zu 500 bar (7.250 psi) - Hochdruck-Fliesenpressanforderung |
| Weitere Spezifikationen: | Schlickerkonzentration: 30-50 % Feststoffanteil nach Gewicht, Zykluszeit: 10-60 Sekunden pro Fliese |
| Betriebstemperatur: | Umgebungstemperatur bis 80 °C (176 °F) - typischer Verarbeitungsbereich für Keramikschlicker |
4 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.
Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.
Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.
Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.
Die Formenbaugruppe besteht typischerweise aus Werkzeugstahl, gehärtetem Stahl und kann Hartmetalleinsätze für Verschleißfestigkeit enthalten. Materialgüten können von 42CrMo bis H13 reichen, gemäß GB/T 3077 und ASTM A681. Die spezifische Materialauswahl hängt von der Anwendung ab und muss mit dem Lieferanten bestätigt werden.
Der Presskraftbereich beträgt 2000–8000 kN. Die erforderliche Kraft hängt von der Fliesengröße und der gewünschten Dichte ab. Unzureichende Kraft kann zu Porosität in der Fliese führen. Die genaue Kraft muss gemäß dem Formdesign eingestellt und mit dem Hersteller verifiziert werden.
Die empfohlene Betriebstemperatur beträgt 20–80°C. Über 80°C kann thermische Verformung auftreten, die die Maßgenauigkeit beeinträchtigt. Es ist wichtig, die Temperatur während des Betriebs zu überwachen und bei Bedarf zu kühlen.
Regelmäßige Inspektion auf Verschleiß, Reinigung und ordnungsgemäße Schmierung sind unerlässlich. Überprüfen Sie regelmäßig Maßtoleranzen und Oberflächengüte. Ersetzen Sie verschlissene Teile bei Bedarf. Befolgen Sie stets die Wartungsrichtlinien des Herstellers.
CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.
CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.
Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.
Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.