Strukturierte Fertigungsdaten · 2026

Hochreine Ferroniob-Vorlegierung

Auf Basis strukturierter CNFX-Herstellerprofile wird Hochreine Ferroniob-Vorlegierung im Bereich Sonstige Grundmetallerzeugung anhand von Niobgehalt bis Kohlenstoffgehalt eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Hochreine Ferroniob-Vorlegierung wird durch die Baugruppe aus Niob-Matrix und Eisenträger beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Hochreine Eisen-Niob-Legierung für die Stahl- und Superlegierungsproduktion

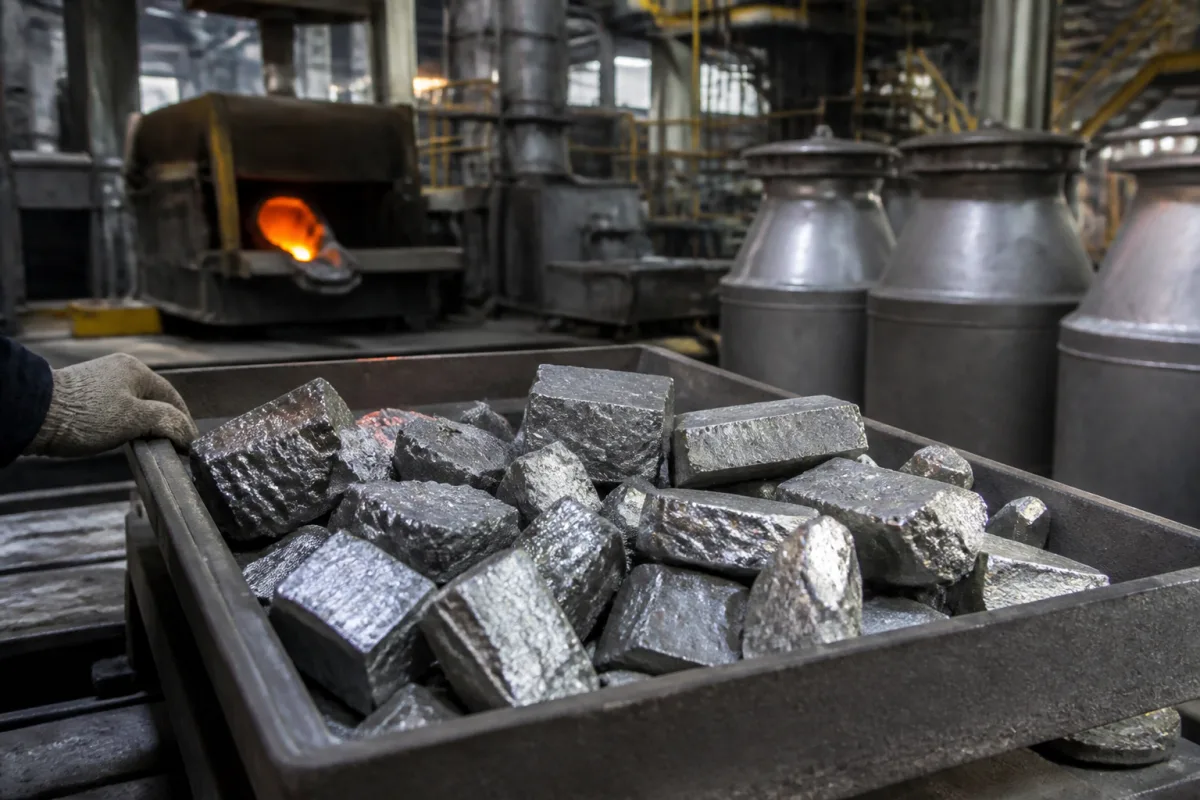
Hochreine Ferroniob-Vorlegierung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Hochreine Ferroniob-Vorlegierung ist eine spezielle Eisen-Niob-Legierung, die als Mikrolegierungszusatz in der Stahlherstellung und bei der Produktion von Superlegierungen verwendet wird. Sie liefert einen präzisen Niobgehalt für Kornfeinung und Ausscheidungshärtung in hochfesten niedriglegierten (HSLA-)Stählen. Das Material verbessert mechanische Eigenschaften wie Streckgrenze, Zähigkeit und Schweißbarkeit in Baustählen, Rohrleitungen und Automobilkomponenten. Die kontrollierte Zusammensetzung gewährleistet eine gleichbleibende Leistung in anspruchsvollen industriellen Anwendungen, bei denen Materialzuverlässigkeit entscheidend ist. Die Legierung wird in körniger Form mit einer Partikelgröße von 5–50 mm geliefert, was eine einfache Handhabung und gleichmäßige Auflösung beim Ofenbeschicken ermöglicht. Ihre Dichte liegt zwischen 8,0 und 8,6 g/cm³, mit einer Schüttdichte von 3,5–4,5 g/cm³ und einem Schmelzpunkt von 1400–1450 °C, der niedriger ist als der von reinem Niob, was ein effizienteres Legieren ermöglicht. Der Niobgehalt ist mit ≥99,5 % (gemäß GB/T 7737) spezifiziert, mit maximalen Verunreinigungsgrenzen für Kohlenstoff (≤0,05 %), Silizium (≤0,30 %), Phosphor (≤0,03 ppm) und Schwefel (≤0,02 ppm). Der Feuchtigkeitsgehalt wird bei ≤0,1 % gehalten, um Wasserstoffaufnahme im Stahl zu verhindern. Die Verpackung ist standardisiert auf 1000 kg pro Stahlfass mit Kunststoffauskleidung gemäß GB/T 3650. Diese Vorlegierung ist für den Einsatz in Stahlwerken und Gießereien bestimmt, die HSLA-Stähle, Baustähle, Rohrleitungen und Automobilkomponenten herstellen. Sie ist auch bei der Produktion von Superlegierungen anwendbar, wo eine präzise Niobzugabe erforderlich ist. Das Produkt ist ein Materialeinsatz, kein fertiges Bauteil, und seine Leistung hängt von geeigneten Legierungspraktiken und Ofenbedingungen ab. Käufer sollten verifizieren, dass die spezifische Charge die geforderten Zusammensetzungs- und Größenangaben erfüllt und die Einhaltung geltender Normen durch die Lieferantendokumentation bestätigen. Die aufgeführten Normen (GB/T 7737, GB/T 1482, GB/T 3650) dienen als Beschaffungsreferenzen; sie garantieren keine Zertifizierung einer bestimmten Charge. Für kritische Anwendungen sollten Eingangskontrollen und chemische Analysen durchgeführt werden, um die Konformität sicherzustellen.

Funktionsprinzip

Niob bildet in Stahl stabile Karbide und Nitride, die während der Warmumformung und Wärmebehandlung die Austenitkorngröße verfeinern. Diese feinen Ausscheidungen behindern die Versetzungsbewegung und führen zu einer Ausscheidungshärtung. Dieser Mechanismus verbessert die Streckgrenze, Zähigkeit und Schweißbarkeit, ohne die Duktilität zu beeinträchtigen. Die Vorlegierung bietet eine kontrollierte Niobquelle, die präzise Zugaben ermöglicht, um den gewünschten Mikrolegierungseffekt zu erzielen. Die Eisenmatrix erleichtert die Auflösung und Verteilung von Niob in der Stahlschmelze und gewährleistet eine gleichmäßige Zusammensetzung. Die geringen Verunreinigungsgehalte, insbesondere Kohlenstoff und Schwefel, minimieren die Bildung unerwünschter Einschlüsse und verhindern die Wasserstoffaufnahme, was für die Herstellung von qualitativ hochwertigem Stahl entscheidend ist.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Niobgehalt≥99.5 %Primärer LegierungselementanteilGB/T 7737
Kohlenstoffgehalt≤0.05 %Maximaler KohlenstoffverunreinigungsgradGB/T 7737
Siliziumgehalt≤0.30 %Maximaler Silizium-FremdstoffgehaltGB/T 7737
Phosphorgehalt≤0.03 ppmMaximaler Phosphor-FremdstoffgehaltGB/T 7737
Schwefelgehalt≤0.02 ppmMaximaler Schwefelanteil als VerunreinigungGB/T 7737
Korngröße5–50 mmStandardgrößenbereich für ZusatzGB/T 1482
Dichte8.0–8.6 g/cm³Affects packing and melting behavior
Schmelzpunkt1400–1450 °CLower than pure niobium for easier alloying
Schüttdichte3.5–4.5 g/cm³Important for furnace charging
Feuchtigkeitsgehalt≤0.1 %Prevents hydrogen pickup in steel
Verpackung1000 kg/FassSteel drums with plastic liningGB/T 3650

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Niob Eisen Kohlenstoff

Komponenten / BOM

Components / BOM
  • Niob-Matrix
    Primäres Legierungselement zur Kornfeinung
    Material: Metallisches Niob
  • Eisenträger
    Grundmetall zur Erleichterung der Auflösung in flüssigem Stahl
    Material: Eisen mit niedrigem Kohlenstoffgehalt
  • Kohlenstoffregler
    Regelt die Karbidbildung während der Legierungsherstellung
    Material: Graphit/gesteuerter Kohlenstoff

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichendes elektromagnetisches Rühren während der Erstarrung Makroseigerung von Niob über ±3 % über den Blockquerschnitt Implementierung von kontrolliertem elektromagnetischem Rühren bei 0,5-1,0 Tesla Feldstärke mit Frequenzmodulation zwischen 5-15 Hz während der Erstarrung
Atmosphärischer Sauerstoffeintritt während des Vakuuminduktionsschmelzens Nioboxidation, die Nb₂O₅-Einschlüsse mit über 100 μm Durchmesser bildet Aufrechterhaltung eines Vakuumdrucks unter 0,1 Pa während des Schmelzens und Implementierung von Argon-Gasabschirmung mit 15-20 L/min Durchflussrate während des Gießens

Technische Bewertung

Betriebsbereich
Betriebsbereich
Schmelzpunktbereich: 1520-1550 °C, Niobgehalt: 60-65 Gew.-%, Eisengehalt: 35-40 Gew.-%, Dichte: 7,85-8,05 g/cm³
Belastungs- und Ausfallgrenzen
Niobseigerung über 5 % Abweichung von der Nennzusammensetzung, Sauerstoffkontamination über 200 ppm, Kohlenstoffgehalt über 0,05 Gew.-%
Intermetallische Phasenausscheidung (Fe₂Nb Laves-Phase) an Korngrenzen, die Versprödung verursacht, sauerstoffinduzierte Nioboxidbildung, die die Legierungseffizienz reduziert, Kohlenstoff-Niobkarbid-Ausscheidung, die die Verfügbarkeit von Niob für Mischkristallverfestigung reduziert
Fertigungskontext
Hochreine Ferroniob-Vorlegierung wird innerhalb von Sonstige Grundmetallerzeugung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

ferroniobium master alloy niobium ferroalloy FeNb alloy columbium ferroalloy microalloying additive

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärische bis niederdruckmetallurgische Prozesse (typisch 1 atm)
Durchflussrate:Nicht anwendbar (Batch-Zugabe)
Betriebstemperatur:Schmelzpunkt: ~1520 °C (2768 °F) für Legierung; typischer Einsatz in der Stahlerzeugung: 1500-1700 °C (2732-3092 °F)
Montage- und Anwendungskompatibilität
Hochfeste niedriglegierte Stahlproduktion (HSLA-Stahl)Nichtrostender Stahl (austenitische Güten) HerstellungNickelbasis-Superlegierungsproduktion
Nicht geeignet: Saure Beizlösungen oder halogenreiche Umgebungen (verursacht Korrosion)
Auslegungsdaten
  • Erforderliche Niob-Zugaberate (kg Nb/t Endlegierung)
  • Grundmetall-/Legierungschemiespezifikationen
  • Ofen-/Gießpfannenkapazität und Zugabemethode (Draht, Manteldraht, Klumpen)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Oxidationsinduzierte Versprödung
Ursache: Exposition gegenüber Sauerstoff bei hohen Temperaturen während der Verarbeitung oder Lagerung, was zu Oberflächenoxidation führt, die die strukturelle Integrität beeinträchtigt und die Sprödigkeit erhöht.
Thermische Ermüdungsrissbildung
Ursache: Wiederholte thermische Zyklen während der Legierungs- oder Gießprozesse, die zu unterschiedlichen Ausdehnungs-/Schrumpfungsspannungen führen und im Laufe der Zeit zu Mikrorissen führen, die sich ausbreiten.
Wartungsindikatoren
  • Sichtbare Oberflächenverfärbung oder pulvrige weiße/graue Oxidschichtbildung auf der Legierungsoberfläche
  • Hörbare hochfrequente Knack- oder Knallgeräusche während Aufheiz-/Abkühlzyklen, die innere Spannungsentlastung oder Rissausbreitung anzeigen
Technische Hinweise
  • Implementierung von kontrollierter Atmosphärenlagerung und -handhabung (Argon-/Stickstoffabdeckung), um Sauerstoffexposition zu minimieren und Oxidationsabbau zu verhindern
  • Optimierung von thermischen Zyklusprotokollen mit graduellen Aufheiz-/Abkühlraten und Zwischentemperaturhaltepunkten, um thermischen Schock und Spannungsakkumulation zu reduzieren

Konformität und Fertigungsnormen

Referenznormen
ASTM A550-06(2021) Standard-Spezifikation für FerroniobISO 5458:1998 Ferrolegierungen - Probenahme und ProbenvorbereitungDIN 17560-1:2017-06 Ferrolegierungen - Teil 1: Ferroniob
Fertigungsgenauigkeit
  • Chemische Zusammensetzung: +/- 0,5 % für Hauptelemente (Nb, Fe)
  • Partikelgrößenverteilung: 90 % innerhalb des spezifizierten Maschenbereichs (z.B. -10 mm bis +1 mm)
Qualitätsprüfung
  • Röntgenfluoreszenz (RFA)-Spektrometrie zur chemischen Zusammensetzungsverifizierung
  • Siebanalyse zur Partikelgrößenverteilung und Homogenitätsbewertung

Hersteller von Hochreine Ferroniob-Vorlegierung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Häufige Fragen

Was ist der typische Niobgehalt in dieser Vorlegierung?

Der Niobgehalt ist mit ≥99,5 % gemäß GB/T 7737 spezifiziert. Der tatsächliche Gehalt kann jedoch je nach Charge variieren, daher ist es wichtig, das Analysezertifikat für jede Lieferung zu überprüfen.

Was sind die Verunreinigungsgrenzen für dieses Produkt?

Die maximalen Verunreinigungsgrenzen sind: Kohlenstoff ≤0,05 %, Silizium ≤0,30 %, Phosphor ≤0,03 ppm und Schwefel ≤0,02 ppm gemäß GB/T 7737. Diese Grenzen gewährleisten eine gleichbleibende Leistung in der Stahlherstellung.

Wie ist das Produkt verpackt?

Die Standardverpackung ist 1000 kg Stahlfässer mit Kunststoffauskleidung gemäß GB/T 3650. Diese Verpackung schützt das Material während Transport und Lagerung vor Feuchtigkeit und Kontamination.

Was ist die empfohlene Partikelgröße für die Zugabe?

Der Standard-Partikelgrößenbereich liegt bei 5–50 mm gemäß GB/T 1482. Dieser Bereich erleichtert die Handhabung und gleichmäßige Auflösung in der Stahlschmelze.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Sonstige Grundmetallerzeugung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Hochreine Ferroniob-Vorlegierung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Hochreine Ferroniob-Vorlegierung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Hochreine Ferromolybdän-Vorlegierung
Nächstes Produkt
Hochreine Ferrosilizium-Barium-Vorlegierung
AngebotChat