Strukturierte Fertigungsdaten · 2026

Schneidrotor

Auf Basis strukturierter CNFX-Herstellerprofile wird Schneidrotor im Bereich Herstellung von Gummi- und Kunststoffwaren anhand von Rotordurchmesser bis Rotarlänge eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Schneidrotor wird durch die Baugruppe aus Rotorwelle und Schneidmesser beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Rotierende Messeranordnung, die Polymerstränge in Pelletieranlagen zu gleichmäßigen Pellets schneidet.

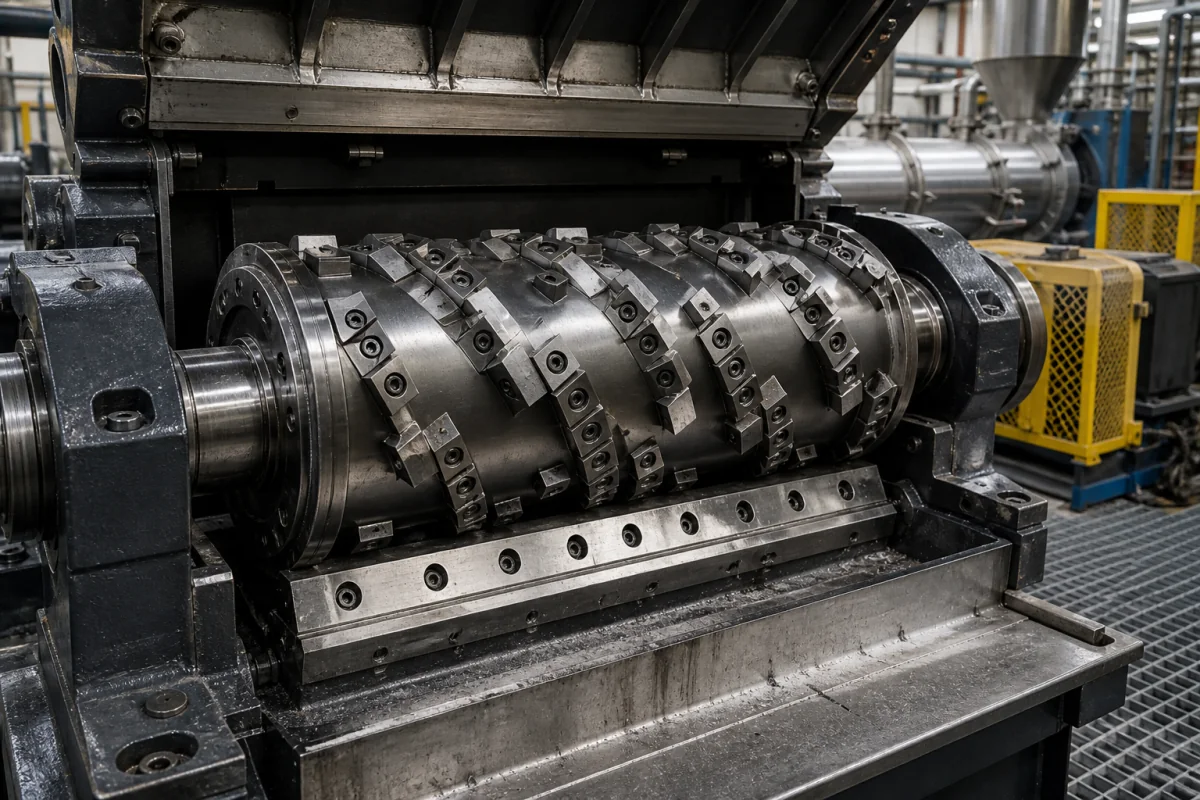
Schneidrotor in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Schneidrotor ist eine kritische rotierende Komponente in einem Polymer-Pelletier-Strangschneider. Er besteht aus mehreren auf einer zentralen Welle montierten Messern und dient dazu, kontinuierliche Polymerstränge in gleichmäßige Pellets zu schneiden. Wenn die Stränge in den Schneider eingeführt werden, dreht sich der Rotor mit hoher Geschwindigkeit, und die Messer führen präzise Scher schnitte gegen stationäre Gegenmesser oder Kontermesser aus. Das Design des Rotors, die Messerkonfiguration und die Drehzahl bestimmen direkt Pelletgröße, Formkonsistenz und Produktionseffizienz. Diese Komponente wird in der Gummi- und Kunststoffproduktherstellung eingesetzt, insbesondere in Pelletiersystemen für Thermoplaste und andere Polymermaterialien. Der Rotor ist in verschiedenen Konfigurationen erhältlich, um unterschiedlichen Extruderbreiten und Produktionskapazitäten zu entsprechen. Zu den wichtigsten Parametern gehören Rotordurchmesser (150–300 mm), Rotorlänge (300–1000 mm), Anzahl der Messer (3–12), Messermaterial (z. B. 9Cr18MoV gemäß GB/T 1299), Drehzahl (500–3000 U/min), Schnitttoleranz (±0,05 mm), Betriebstemperatur (20–120 °C), maximaler Betriebsdruck (1,0–1,6 MPa), IP-Schutzart (IP54–IP65) und Gewicht (50–200 kg). Diese Werte sind Referenzbereiche und müssen für das spezifische Modell und die Anwendung bestätigt werden. Der Rotor besteht typischerweise aus Werkzeugstahl, Edelstahl oder gehärtetem legiertem Stahl und bietet hohe Verschleißfestigkeit für abrasive Polymere. Die richtige Auswahl erfordert die Berücksichtigung des Polymertyps, des Durchsatzbedarfs und der gewünschten Pelletabmessungen. Vor der Beschaffung ist es wichtig, modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten zu verifizieren.

Funktionsprinzip

Der Rotor dreht sich mit kontrollierter Geschwindigkeit, angetrieben von einem Motor. Polymerstränge werden tangential oder axial in die Schneidkammer geführt, wo die rotierenden Messer saubere Scherschnitte gegen stationäre Gegenmesser oder Kontermesser ausführen. Die Zentrifugalkraft hilft, die geschnittenen Pellets aus der Kammer auszustoßen. Die Rotordrehzahl und die Messerkonfiguration werden angepasst, um die gewünschte Pelletgröße und Produktionsrate zu erreichen. Die Schnitttoleranz gewährleistet gleichmäßige Pelletabmessungen. Betriebstemperatur und -druck müssen innerhalb der angegebenen Grenzen gehalten werden, um Messerverformung zu vermeiden. Die IP-Schutzart schützt den Rotor vor Staub und Wasserstrahlen und gewährleistet einen zuverlässigen Betrieb in industriellen Umgebungen.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Rotordurchmesser150–300 mmDetermines throughput and pellet size range.
Rotarlänge300–1000 mmMatches extruder width and production capacity.
Messeranzahl3–12 pcsAffects cut quality and pellet uniformity.
Messermaterial9Cr18MoVHigh wear resistance for abrasive polymers.GB/T 1299
Rotordrehzahl500–3000 rpmHigher speeds increase throughput but may cause overheating.
Schnitttoleranz±0.05 mmEnsures uniform pellet size.
Betriebstemperatur20–120 °CAbove 120°C may cause blade deformation.
SchutzartIP54–IP65Schutz gegen Staub und Strahlwasser.IEC 60529
Gewicht50–200 kgAffects installation and handling.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Werkzeugstahl Edelstahl Gehärteter Legierungsstahl

Komponenten / BOM

Components / BOM
  • Rotorwelle
    Zentrales Strukturbauteil, das Drehmoment überträgt und die Rotorblätter trägt
    Material: Legierter Stahl
  • Schneidmesser
    Scharfe Schneidkanten, die das eigentliche Schneiden von Polymersträngen durchführen
    Material: Vergüteter Werkzeugstahl
  • Schaufelbefestigungswinkel
    Sichern die Schaufeln am Rotorschaft in präzisen Winkeln und Positionen
    Material: Stahl
  • Ausgleichsgewichte
    Gegengewichte zur Gewährleistung eines gleichmäßigen Laufes bei hohen Drehzahlen
    Material: Stahl

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unwucht über 0,5 g·mm/kg aufgrund ungleichmäßigen Schneidenverschleißes oder Materialablagerungen Übermäßige Vibration über 4,5 mm/s RMS, die vorzeitigen Lagerausfall und Gehäuseermüdungsrisse verursacht Dynamischer Ausgleich nach ISO 1940 G2.5 mit Echtzeit-Vibrationsüberwachung mittels piezoelektrischer Beschleunigungsaufnehmer
Polymer-Schmelzetemperaturabweichung über ±5°C vom 220°C-Sollwert, die Viskositätsänderungen verursacht Strangdurchmesser-Variation über ±0,3 mm, die zu inkonsistenter Granulatgröße und Schneidenüberlastung führt Geschlossener PID-Temperaturregelkreis mit RTD-Sensoren und Schmelzedruckrückführung bei 100 ms Abtastrate

Technische Bewertung

Betriebsbereich
Betriebsbereich
3000-12000 U/min Drehzahl, 50-200 N·m Drehmoment, +20°C bis +120°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Materialstreckgrenze überschritten bei 250 MPa Spannung, Schneidenspitzen-Geschwindigkeit über 150 m/s verursacht Zentrifugalversagen, Temperatur über 120°C verursacht Polymeranhaftung
Hochzyklische Ermüdung durch zyklische Belastung bei Schneidenresonanzfrequenzen (typisch 80-200 Hz), abrasiver Verschleiß durch Polymeradditive (Silica, Talkum), thermische Spannung durch schnelle Temperaturwechsel während Anlauf/Abschaltung
Fertigungskontext
Schneidrotor wird innerhalb von Herstellung von Gummi- und Kunststoffwaren nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 5 bar (Schneidkammer)
Durchflussrate:100-5000 kg/h (Polymerdurchsatz)
Betriebstemperatur:+20°C bis +120°C
Montage- und Anwendungskompatibilität
Polyethylen (PE)-GranulatePolypropylen (PP)-SträngePolyester (PET)-Schmelze
Nicht geeignet: Abrasiv gefüllte Polymere mit >30 % Mineralgehalt
Auslegungsdaten
  • Polymer-Schmelzeflussrate (kg/h)
  • Gewünschte Granulatgröße (mm)
  • Verfügbare Motorleistung (kW)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Ermüdungsrissbildung
Ursache: Zyklische Belastung durch Schneidimpulse und Rotationsspannungen, oft verstärkt durch Materialfehler oder unsachgemäße Wärmebehandlung
Schneidenverschleiß
Ursache: Fortschreitender Verschleiß durch abrasive Materialien, unsachgemäße Schneidwinkel oder übermäßige Vorschubgeschwindigkeiten, die zu einem Verlust der Schneideffizienz führen
Wartungsindikatoren
  • Ungewöhnliche Vibrationsmuster oder hörbare Klopfgeräusche während des Betriebs
  • Sichtbare Risse, Absplitterungen oder übermäßiger Verschleiß an Schneidkanten und Montageflächen
Technische Hinweise
  • Regelmäßige zerstörungsfreie Prüfungen (ZfP) mittels Eindring- oder Magnetpulververfahren durchführen, um Risse im Frühstadium zu erkennen
  • Schneidparameter (Geschwindigkeit, Vorschub, Tiefe) basierend auf dem verarbeiteten Material optimieren und geeignete Schmierung-/Kühlsysteme aufrechterhalten

Konformität und Fertigungsnormen

Referenznormen
ISO 1940-1:2003 (Ausgleichsgüteanforderungen für Rotoren im konstanten Zustand)ANSI/AGMA 2000-A88 (Getriebeklassifizierung und Inspektionshandbuch)DIN 3962 (Toleranzen für zylindrische Verzahnungen)
Fertigungsgenauigkeit
  • Bohrungsdurchmesser: +/-0,01 mm
  • Oberflächenplanheit: 0,05 mm
Qualitätsprüfung
  • Magnetpulverprüfung (MPI)
  • Koordinatenmessmaschine (KMM) für dimensionale Verifizierung

Hersteller von Schneidrotor

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Extrudiertes Gummi-Profil

Ein kontinuierlicher Gummi-Streifen mit individuellem Querschnitt, verwendet für Abdichtung, Dämpfung und Kantenschutz in Automobil-, Bau- und Industrieanwendungen.

Spezifikationen ansehen ->
Pyrogene Kieselsäure-Silikonkautschuk

Ein Hochleistungs-Silikonkautschuk, verstärkt mit pyrogener Kieselsäure, mit verbesserten mechanischen Eigenschaften und thermischer Stabilität.

Spezifikationen ansehen ->
HDPE-Lagerbehälter

Industrieller Kunststoffbehälter für Lagerung und Transport von Schüttgütern.

Spezifikationen ansehen ->
Hochpräzisions-Silikon-Dichtung

Eine präzisionsgefertigte Dichtungskomponente, hergestellt aus Flüssigsilikonkautschuk (LSR) im Spritzgussverfahren.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien werden für den Schneidrotor verwendet?

Der Rotor kann aus Werkzeugstahl, Edelstahl oder gehärtetem legiertem Stahl bestehen. Das Messermaterial kann als 9Cr18MoV gemäß GB/T 1299 spezifiziert sein, was hohe Verschleißfestigkeit für abrasive Polymere bietet. Bestätigen Sie das genaue Material für Ihre Anwendung mit dem Hersteller.

Wie beeinflusst die Rotordrehzahl die Pelletqualität?

Die Rotordrehzahl beeinflusst Durchsatz und Pelletgröße. Höhere Drehzahlen können den Durchsatz erhöhen, aber auch zu Überhitzung führen. Der Referenzbereich liegt bei 500–3000 U/min. Die optimale Drehzahl hängt vom Polymertyp und der gewünschten Pelletgröße ab; verifizieren Sie dies mit dem Hersteller.

Was ist die Schnitttoleranz und warum ist sie wichtig?

Die Schnitttoleranz beträgt ±0,05 mm und gewährleistet eine gleichmäßige Pelletgröße. Diese Präzision ist entscheidend für eine konsistente Produktqualität. Bestätigen Sie, dass der Rotor diese Toleranz für Ihre spezifische Anwendung erfüllt.

Welche Betriebsbedingungen müssen eingehalten werden?

Die Betriebstemperatur sollte zwischen 20–120 °C liegen; über 120 °C kann es zu Messerverformung kommen. Der maximale Betriebsdruck beträgt 1,0–1,6 MPa. Die IP-Schutzart ist IP54–IP65 und schützt vor Staub und Wasserstrahlen. Verifizieren Sie diese Parameter immer mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Herstellung von Gummi- und Kunststoffwaren

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Schneidrotor

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Schneidrotor?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Pyrogene Kieselsäure-Silikonkautschuk
Nächstes Produkt
Silikongele
AngebotChat