Strukturierte Fertigungsdaten · 2026

Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System

Auf Basis strukturierter CNFX-Herstellerprofile wird Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System im Bereich Holzproduktherstellung anhand von Maximale Plattenabmessung bis Vorschubgeschwindigkeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System wird durch die Baugruppe aus Mehr-Achsen-CNC-Fräskopf und Sichtprüfmodul beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Eine intelligente Holzplatten-Bearbeitungsmaschine, die mehrere Funktionen mit Computer Vision für den automatisierten Betrieb integriert.
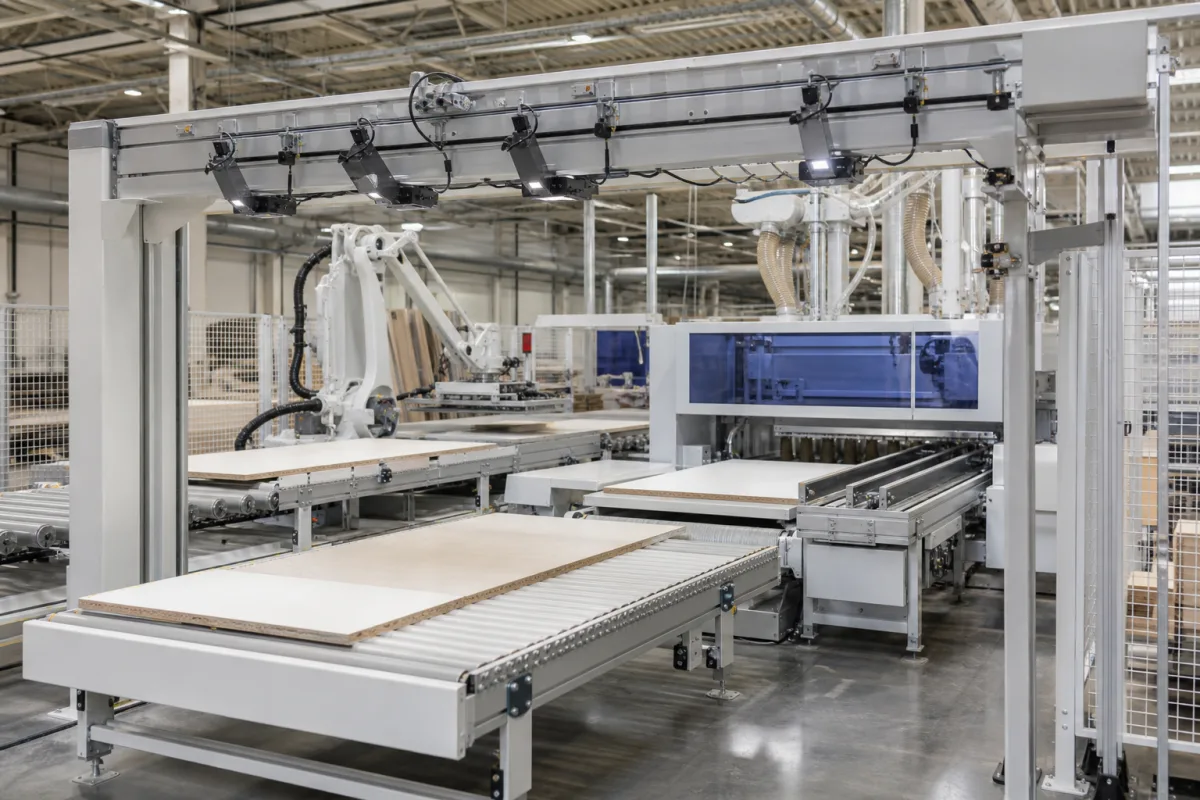
Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Produktspezifikationen

Technische Details und Fertigungskontext für Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System

Technische Definition

Diese fortschrittliche Holzbearbeitungsausrüstung vereint Fräsen, Bohren, Kantenanleimen und Schleifen in einem automatisierten System. Sie nutzt Computer Vision, um Plattenabmessungen, Maserung und Fehlerstellen zu erkennen und passt dann automatisch Werkzeugpfade und Bearbeitungsparameter für optimale Ergebnisse bei minimalem menschlichen Eingriff an. Die Maschine ist für Holzproduktionsbetriebe konzipiert, um die Fertigung von Platten, Möbelkomponenten und ähnlichen flachen Werkstücken zu rationalisieren. Sie verarbeitet Platten mit einer maximalen Größe von 1220–2440 mm, mit einer Verarbeitungsgeschwindigkeit von 15–30 m/min beim Fräsen. Die Auflösung des Vision-Systems beträgt 0,05–0,1 MP, ausreichend für Fehlererkennung und Mustererkennung. Die Spindel bietet eine Dauerleistung von 9–12 kW und eine variable Drehzahl von 18.000–24.000 U/min. Die Positioniergenauigkeit beträgt ±0,05 mm und die Wiederholgenauigkeit ±0,02 mm, jeweils nach ISO 230-2. Die Maschine arbeitet bei Temperaturen von 5–40°C und relativer Luftfeuchtigkeit von 30–80% (nicht kondensierend). Die Stromversorgung ist dreiphasig 380 V AC ±10% (50/60 Hz) gemäß IEC 60038. Der Gesamtstromverbrauch beträgt 25–35 kW, der Luftverbrauch 200–400 l/min für pneumatisches Spannen und Werkzeugwechsel. Das Maschinengewicht liegt zwischen 4500–6500 kg, mit einer Stellfläche von ca. 3500×2200×1800 mm (L×B×H). Alle Werte sind Referenzbereiche und müssen mit dem Hersteller oder Lieferanten für das spezifische Modell und die Konfiguration verifiziert werden. Die Maschine besteht aus Stahl, Aluminium, Keramik und Polycarbonat. Dies ist ein neutrales Verzeichnis, nicht der Hersteller oder Verkäufer. Für den Einkauf bestätigen Sie modellspezifische Parameter, Normenkonformität und Installationsanforderungen mit dem Lieferanten.

Funktionsprinzip

Die Maschine verwendet ein hochauflösendes Kamerasystem, um Holzplatten zu scannen, und verarbeitet dann die digitalen Daten, um optimierte Werkzeugpfade für mehrere Bearbeitungsstationen zu generieren, die nacheinander an derselben Platte arbeiten, ohne manuelles Umpositionieren. Das Vision-System erfasst Plattenabmessungen, Maserung und Fehlerstellen, die analysiert werden, um Fräs-, Bohr-, Kantenanleim- und Schleifvorgänge in Echtzeit anzupassen. Das Steuerungssystem koordiniert die Stationen, um präzise Ausrichtung und effizienten Arbeitsablauf zu gewährleisten. Bediener geben Auftragsspezifikationen ein und überwachen den Prozess über eine Benutzeroberfläche. Das System kompensiert automatisch Materialschwankungen und Fehler, reduziert Abfall und Nacharbeit. Eine stabile Umgebung innerhalb der angegebenen Temperatur- und Feuchtigkeitsbereiche ist erforderlich, um die Genauigkeit des Vision-Systems zu erhalten. Regelmäßige Kalibrierung des Vision-Systems und der mechanischen Komponenten ist notwendig, um Positioniergenauigkeit und Wiederholbarkeit zu gewährleisten. Die Maschine ist für den Dauerbetrieb in industriellen Umgebungen ausgelegt, mit Sicherheitsverriegelungen und Not-Aus. Sie ist nicht für den Außeneinsatz oder Umgebungen mit kondensierender Feuchtigkeit geeignet.

Hauptmaterialien

Stahl, Aluminium, Keramik, Polycarbonat
Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Plattenabmessung1220–2440 mmGrößte Holzplattenabmessung, die die Maschine verarbeiten kann
Vorschubgeschwindigkeit15–30 m/minMaximale Vorschubgeschwindigkeit bei Fräsbearbeitungen
Auflösung des Bildverarbeitungssystems0.05–0.1 MegapixelKameraauflösung für Fehlererkennung und Mustererkennung
Spindelleistung9–12 kWContinuous rating for heavy-duty cutting
Spindeldrehzahl18000–24000 rpmVariable speed for different tooling
Positioniergenauigkeit±0.05 mmUnder no-load conditionsISO 230-2
Wiederholgenauigkeit±0.02 mmConsistency of positioningISO 230-2
Betriebstemperatur5–40 °CBelow 5°C may affect vision system
Relative Luftfeuchtigkeit30–80 %Non-condensing; above 80% may cause corrosion
Stromversorgung380±10% V ACThree-phase, 50/60 HzIEC 60038
Gesamtleistungsaufnahme25–35 kWIncludes all motors and control systems
Luftverbrauch200–400 L/minFor pneumatic clamping and tool change
Maschinengewicht4500–6500 kgDepends on configuration and options
Stellfläche (L×B×H)3500×2200×1800 mmApproximate; varies with options

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Komponenten / BOM

Anwendung und Auswahl

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:N/A (nicht-pneumatisches/hydraulisches System)
Weitere Spezifikationen:Max. Plattendicke: 50 mm, Max. Plattenabmessung: 1300x2500 mm, Bearbeitungsgeschwindigkeit: 2-15 m/min, Genauigkeit Vision-System: ±0,1 mm
Betriebstemperatur:15-35°C (Betriebsumgebung)
Montage- und Anwendungskompatibilität
SperrholzMDF (Mitteldichte Faserplatte)Spanplatte
Nicht geeignet: Metallische Werkstoffe oder leitfähige Verbundwerkstoffe
Auslegungsdaten
  • Maximale Plattenabmessungen (Länge x Breite)
  • Erforderliche Bearbeitungsfunktionen (z.B. Schneiden, Bohren, Kantenanleimen)
  • Produktionsdurchsatz (Platten pro Stunde)
Ergänzende technische Angaben

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,8-1,2 MPa Vorschubdruck, 0,5-1,0 m/s Vorschubgeschwindigkeit, 6000-24000 U/min Spindeldrehzahl
Belastungs- und Ausfallgrenzen
Vorschubdruck <0,6 MPa verursacht Werkzeugdurchbiegung >0,1 mm, Spindeldrehzahl >25000 U/min induziert Lagerresonanz bei 417 Hz
Werkzeugdurchbiegung über 0,1 mm bei Vorschubdruck <0,6 MPa verursacht Maßungenauigkeiten >0,5 mm; Lagerresonanz bei 417 Hz bei Spindeldrehzahl >25000 U/min führt zu Ermüdungsausfall nach 10^7 Lastzyklen
Fertigungskontext
Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System wird innerhalb von Holzproduktherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Risiken, Wartung und Normen

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Kalibrierungsdrift des Vision-Systems
Ursache: Vibrationen durch Hochgeschwindigkeits-Bearbeitungsvorgänge, thermische Ausdehnung/Schrumpfung von Komponenten und Staubablagerungen auf optischen Sensoren, die zu ungenauer Positionierung und Messfehlern führen.
Spindellager-Degradation
Ursache: Kontamination durch Holzstaub und Harzpartikel, unzureichende Schmierung aufgrund von Hochtemperaturbetrieb und unausgeglichene Schnittlasten, die vorzeitigen Verschleiß und Vibrationen verursachen.
Wartungsindikatoren
  • Erhöhte Schnittpositionsfehler oder inkonsistente Plattenabmessungen außerhalb der Toleranzvorgaben
  • Ungewöhnliche Hochfrequenzvibrationen oder Schleifgeräusche von Spindel-/Motorbaugruppen während des Betriebs
Technische Hinweise
  • Implementierung prädiktiver Wartung mittels Schwingungsanalyse an Spindellagern und thermischer Überwachung an Antriebssystemen, um frühzeitige Degradation vor Funktionsausfall zu erkennen.
  • Etablierung rigoroser Kontaminationskontrolle mit HEPA-Filtration für optische Komponenten und Überdruckgehäusen für Vision-Systeme, um Kalibrierungsgenauigkeit aufrechtzuerhalten.

Konformität und Fertigungsnormen

Referenznormen
ISO 13849-1: Sicherheit von Maschinen - Sicherheitsbezogene Teile von SteuerungenANSI B11.20: Sicherheitsanforderungen für integrierte FertigungssystemeCE-Kennzeichnung: Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positioniergenauigkeit: +/-0,01 mm
  • Oberflächenebenheit: 0,05 mm
Qualitätsprüfung
  • Kalibrierungstest des Vision-Systems
  • Prüfung der Maßhaltigkeit
Fehleranalyse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

LED-Degradation des Vision-Systems unter 70 % der Anfangsintensität nach 5000 Betriebsstunden → Kantenerkennungsfehler mit >0,3 mm Positionierungsfehler → Implementierung von Dual-Wellenlängen-LED-Arrays (850 nm + 940 nm) mit automatischer Intensitätskompensation
Staubakkumulation >5 g/m² auf Linearencoder-Skalen → Positionsrückmeldungsverlust verursacht 0,15 mm Positionierungsdrift → Installation eines Überdruck-Luftvorhang-Systems mit Aufrechterhaltung eines Differenzdrucks von 15 Pa

Beschaffungscheckliste

Keine Kundenbewertung und keine Echtzeitdaten. Prüfen Sie diese Unterlagen vor einer Bestellung.

Technische Dokumentation
Aktuelle Zeichnungen, Revisionsstand und Spezifikationsblatt anfordern.
Fertigungsfähigkeit
Anlagen, Prozessgrenzen und nachvollziehbare Fertigungsbelege prüfen.
Prüfbarkeit
Prüfmethoden, Messmittel und rückverfolgbare Prüfberichte bestätigen.
Lieferantentransparenz
Rechtsträger, Standort, Zertifikatsumfang und direkte Kontakte prüfen.

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

Hersteller von Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System

1 Unternehmen führen dieses Produkt in ihrem eigenen Sortiment. Die Unternehmensangaben stammen von der jeweils eigenen Website; jede Karte nennt die Grundlage der Zuordnung.

Nanxing Machinery Co., Ltd.
Dongguan · CN
Gegründet 1996
Fertigt außerdem: CNC Router
Laut Produktseite der eigenen Website · Profil von CNFX aus öffentlichen Quellen zusammengestellt
Bezeichnung auf der Website: “开料系列(数控开料加工中心)”
Quellseite ansehen ↗ nanxing.com · geprüft am 2026-10-12

Vergleichen Sie Produktumfang und Quellenangaben. Nennen Sie bei Ihrer Anfrage Spezifikationen, Menge und Liefertermin.

Anfrage

Beschaffungsinformationen anfragenfür Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Angaben für Ihre Anfrage
Nennen Sie Produktspezifikationen, Menge, Lieferort und gewünschten Termin.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Häufige Fragen

Was ist die maximale Plattengröße, die diese Maschine verarbeiten kann?

Laut Verzeichnisreferenz beträgt die maximale Plattengröße 1220–2440 mm. Dies ist jedoch ein Referenzbereich und muss mit dem Hersteller oder Lieferanten für das spezifische Modell und die Konfiguration bestätigt werden.

Was sind Positioniergenauigkeit und Wiederholgenauigkeit?

Die Positioniergenauigkeit beträgt ±0,05 mm und die Wiederholgenauigkeit ±0,02 mm, jeweils nach ISO 230-2. Diese Werte sind Referenzstandards und sollten mit dem Lieferanten für die tatsächliche Maschine verifiziert werden.

Was sind die Umgebungsbedingungen für den Betrieb?

Die Maschine arbeitet bei Temperaturen von 5–40°C und relativer Luftfeuchtigkeit von 30–80% (nicht kondensierend). Unter 5°C kann das Vision-System beeinträchtigt werden, über 80% Feuchtigkeit kann Korrosion verursachen. Stellen Sie sicher, dass die Installationsumgebung diese Bedingungen erfüllt.

Welche Stromversorgung ist erforderlich?

Die Maschine benötigt eine dreiphasige 380 V AC ±10% Versorgung bei 50/60 Hz gemäß IEC 60038. Der Gesamtstromverbrauch beträgt 25–35 kW. Bestätigen Sie die genauen elektrischen Anforderungen mit dem Lieferanten für Ihre Region.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.10 · Holzproduktherstellung

Zugehörige Ausrüstung

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.

Fertigung für Intelligentes multifunktionales Holzplatten-Bearbeitungszentrum mit Vision-System?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Intelligente CNC-Holzfräsmaschine mit automatischem Werkzeugwechsler
Nächstes Produkt
Kalibriersatz
AngebotChat