Strukturierte Fertigungsdaten · 2026

Mehrachs-CNC-Fräskopf

Auf Basis strukturierter CNFX-Herstellerprofile wird Mehrachs-CNC-Fräskopf im Bereich Maschinen- und Anlagenbau anhand von Spindelleistung bis Maximale Spindeldrehzahl eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Mehrachs-CNC-Fräskopf wird durch die Baugruppe aus Spindelmotor und Werkzeughalter beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

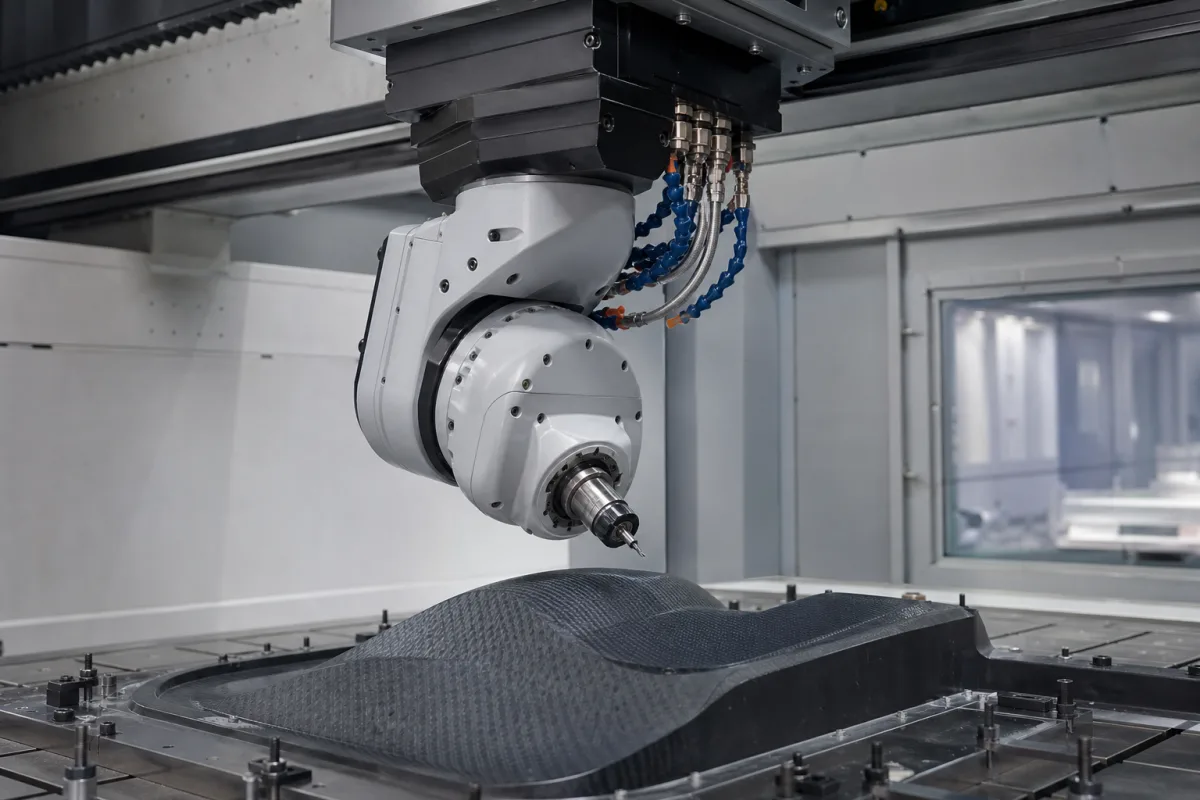
Die motorisierte Spindelbaugruppe, die Schneidwerkzeuge für mehrachsige Materialabtragsoperationen in CNC-Frässystemen hält und antreibt.

Mehrachs-CNC-Fräskopf in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Der Mehrachs-CNC-Fräskopf ist eine kritische Komponente industrieller CNC-Frässysteme. Es handelt sich um die motorisierte Spindelbaugruppe, die dafür verantwortlich ist, Schneidwerkzeuge wie Schaftfräser, Bohrer und Gravierstifte entlang mehrerer Achsen (typischerweise X, Y, Z und oft A, B oder C für Drehbewegungen) zu halten, zu drehen und präzise zu positionieren. Dies ermöglicht komplexe 3D-Konturierung, Schnitzen, Bohren und Fräsen auf Materialien wie Holz, Kunststoffen, Verbundwerkstoffen und Nichteisenmetallen, indem digitale Werkzeugpfade in physische Schnitte umgesetzt werden. Der Kopf ist an der mehrachsigen Portal- oder Roboterarm der Maschine montiert und erhält Rotationskraft von einem integrierten elektrischen Spindelmotor oder über ein Riemen-/Riemenscheibensystem von einem externen Motor. CNC-Steuersignale befehligen Servo- oder Schrittmotoren, den Kopf entlang linearer Achsen zu bewegen und ihn oft um zusätzliche Achsen zu drehen, sodass das Schneidwerkzeug das Werkstück aus verschiedenen Winkeln bearbeiten kann. Typische Spindeldrehzahlen reichen von 18.000 bis 24.000 U/min, und die Spindelleistung reicht von 5,5 bis 15 kW. Die Werkzeugschnittstelle folgt ISO 7388 mit ISO 30 bis ISO 40 Kegeln. Der Spindelrundlauf ist gemäß ISO 230-1 mit ≤0,005 mm spezifiziert, und die Positioniergenauigkeit beträgt ±0,02 mm gemäß ISO 230-2. Die Betriebsspannung beträgt 380–480 V AC gemäß IEC 60038, mit Kühlmethoden wie Wasser oder Öl. Die maximale Betriebstemperatur beträgt 40–60 °C, und die Schutzart ist IP54–IP65 gemäß IEC 60529. Das Spindelgehäuse besteht typischerweise aus Grauguss (GG25) oder duktilem Gusseisen (GJS500) gemäß DIN 1691, und das Kopfgewicht reicht von 150 bis 350 kg. Diese Spezifikationen sind Referenzbereiche; verifizieren Sie modellspezifische Werte und Normen mit dem Hersteller oder Lieferanten vor der Beschaffung.

Funktionsprinzip

Der Fräskopf erhält Rotationskraft von einem integrierten elektrischen Spindelmotor oder über ein Riemen-/Riemenscheibensystem von einem externen Motor. Er ist an der mehrachsigen Portal- oder Roboterarm der Maschine montiert. CNC-Steuersignale befehligen Servo- oder Schrittmotoren, den Kopf entlang linearer Achsen (X, Y, Z) zu bewegen und ihn oft um zusätzliche Achsen (z. B. A-Achse für Neigung, B-Achse für Schwenkung, C-Achse für Rotation) zu drehen. Diese mehrachsige Bewegung, kombiniert mit der Hochgeschwindigkeitsrotation des Werkzeugs (typischerweise 18.000–24.000 U/min), ermöglicht es dem Schneidwerkzeug, das Werkstück aus verschiedenen Winkeln zu bearbeiten, um komplexe 3D-Bearbeitungsvorgänge durchzuführen. Kühlsysteme (Luft oder Flüssigkeit) verwalten die Wärme von Spindellagern und Motor.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Spindelleistung5.5–15 kWDetermines material removal rate and torque capability
Maximale Spindeldrehzahl18000–24000 rpmHigher speeds for non-ferrous and composites
WerkzeugschnittstelleISO 30–ISO 40Defines tool holding compatibilityISO 7388
Rundlaufgenauigkeit≤0.005 mmCritical for surface finish and tool lifeISO 230-1
Positioniergenauigkeit±0.02 mmOverall head positioning repeatabilityISO 230-2
Betriebsspannung380–480 V ACThree-phase supply, 50/60 HzIEC 60038
KühlmethodeWater–OilWater cooling for high-speed, oil for heavy cutting
Maximale Betriebstemperatur40–60 °CAbove this, thermal growth affects accuracy
SchutzartIP54–IP65Protects against dust and coolant splashIEC 60529
SpindelgehäusematerialGG25–GJS500Cast iron for damping, ductile iron for strengthDIN 1691
Kopfgewicht150–350 kgAffects machine dynamics and counterbalance

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfeste Aluminiumlegierung Präzisionsstahl-Lager Kupferwicklungen (Motor)

Komponenten / BOM

Components / BOM
  • Spindelmotor
    Liefert das Drehmoment zum Antrieb des Schneidwerkzeugs mit hoher Drehzahl.
    Material: Elektroblechpaket, Kupferwicklungen, Aluminiumgehäuse
  • Werkzeughalter
    Befestigt das Schneidwerkzeug (Fräser) in der Spindelnase und gewährleistet die Konzentrizität.
    Material: Präzisionsstahl (z.B. für Spannzangenfutter)
  • Spindellager
    Unterstützt die rotierende Spindelwelle, minimiert radialen und axialen Rundlauf für Präzision.
    Material: Hochwertige Keramik- oder Stahlkugeln/Rollen
  • Kühlsystem
    Leitet die vom Motor und den Lagern erzeugte Wärme ab, um thermische Ausdehnung und Schäden zu verhindern.
    Material: Aluminium-Kühlkörper, Kupferrohre (für Flüssigkeitskühlung)
  • Achsenantriebsmotoren (Servo-/Schrittmotoren)
    Elektrische Betätigung der Bewegung entlang jeder gesteuerten Achse (z.B. für Neigung, Drehung).
    Material: Seltene-Erden-Magnete (z.B. Neodym), Stahlgehäuse

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Unzureichende Schmierstoff-Fließrate unter 0,5 L/min Lagerfressen durch thermisches Durchgehen Integrierte Durchflusssensoren mit SPS-gesteuerter Abschaltung bei 0,4 L/min Schwellenwert
Werkzeugunwucht übersteigt 15 g·mm bei Betriebsgeschwindigkeit Übermäßige Vibration führt zu Spindellager-Ermüdungsversagen Aktives Auswuchtsystem mit piezoelektrischen Aktoren und Echtzeit-Schwingungsüberwachung

Technische Bewertung

Betriebsbereich
Betriebsbereich
0-24000 U/min, 0-15 kW Leistung, 0-50 N·m Drehmoment, 0-100°C Betriebstemperatur
Belastungs- und Ausfallgrenzen
Spindellagertemperatur überschreitet 120°C, Schwingungsamplitude übersteigt 2,5 mm/s RMS, Werkzeug-Laufabweichung übersteigt 0,005 mm.
Thermische Ausdehnung der Laufringe übersteigt die Spielgrenzen (Wärmeausdehnungskoeffizient 12×10⁻⁶/°C für Stahl), Ermüdungsversagen an Spannungskonzentrationspunkten, die die Streckgrenze überschreiten (typisch 800 MPa für Lagerstahl).
Fertigungskontext
Mehrachs-CNC-Fräskopf wird innerhalb von Maschinen- und Anlagenbau nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

CNC Spindle Head Multi-Axis Milling Head

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Max. 0,5 bar Kühlmitteldruck an der Spindelnase
Weitere Spezifikationen:Max. 15.000 U/min Dauerbetrieb, 0,1-7,5 kW Leistungsbereich
Betriebstemperatur:5°C bis 40°C Umgebungstemperatur Betriebsbereich
Montage- und Anwendungskompatibilität
AluminiumlegierungenHolzverbundwerkstoffeKunststoffe (ABS, PVC, Acryl)
Nicht geeignet: Abrasive Verbundwerkstoffe mit >30 % Keramikanteil
Auslegungsdaten
  • Maximaler Schneidwerkzeugdurchmesser (mm)
  • Erforderliche Spindelleistung (kW) basierend auf der Materialabtragsrate
  • Erforderliche Rotationsgeschwindigkeit (U/min) für optimale Oberflächengüte

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Lagerermüdung und Überhitzung
Ursache: Dauerhafte Hochgeschwindigkeitsrotation unter hoher Belastung führt zu Schmierungsversagen und thermischer Belastung, was Verschleiß und potenzielles Fressen beschleunigt.
Spindel-Laufabweichung und Vibration
Ursache: Unwucht durch Werkzeugverschleiß, unsachgemäße Spannzangeninstallation oder Kontamination im Konusinterface, was zu reduzierter Schnittgenauigkeit und beschleunigter Bauteilermüdung führt.
Wartungsindikatoren
  • Ungewöhnliche hochfrequente Quietsch- oder Schleifgeräusche während des Betriebs, die auf Lagerbelastung oder Schmierungsversagen hinweisen.
  • Sichtbare Kühlmittelleckage um das Spindelgehäuse oder übermäßige Wärmeabstrahlung vom Kopf, was auf Dichtungsdegradation oder Überhitzung hindeutet.
Technische Hinweise
  • Implementieren Sie einen strikten vorbeugenden Wartungsplan für Spindellager, einschließlich regelmäßiger Schmierung mit herstellerspezifiziertem Hochtemperaturfett und Schwingungsanalyse zur Früherkennung von Unwucht.
  • Sicherstellen einer ordnungsgemäßen Werkzeughalter-Wartung durch regelmäßige Reinigung des Konusinterfaces, Überprüfung auf Verschleiß und Verwendung ausgewuchteter Werkzeughalter, um Laufabweichung zu minimieren und die Spindellebensdauer zu verlängern.

Konformität und Fertigungsnormen

Referenznormen
ISO 10791-7:2020 (Prüfbedingungen für Bearbeitungszentren - Teil 7: Genauigkeit bearbeiteter Prüfkörper)ANSI B11.23-2018 (Sicherheitsanforderungen für Bearbeitungszentren und CNC-Fräsmaschinen)DIN 8606:2018 (Werkzeugmaschinen - Prüfbedingungen für Bearbeitungszentren - Geometrische Genauigkeitsprüfungen)
Fertigungsgenauigkeit
  • Spindel-Laufabweichung: ≤0,005 mm
  • Positioniergenauigkeit: ±0,01 mm/300 mm
Qualitätsprüfung
  • Laserinterferometer-Kalibrierungstest
  • Dynamische Spindelleistungsanalyse

Hersteller von Mehrachs-CNC-Fräskopf

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Absorberabschnitt

Das neutronenabsorbierende Segment eines Steuerstabs, das die Leistung eines Kernreaktors durch Einfangen von Neutronen reguliert.

Spezifikationen ansehen ->
Beschleunigungssensor

Ein Sensor, der Beschleunigungskräfte misst, insbesondere die Vibration und Bewegung der Walze oder Platte des Verdichtungsmessgeräts während der Bodenverdichtung.

Spezifikationen ansehen ->
Zugangstür

Eine abgedichtete Einstiegsöffnung an einer isolierten Heizkammer, die Inspektion, Wartung und Be- und Entladen von Materialien ermöglicht, während die thermische Integrität erhalten bleibt.

Spezifikationen ansehen ->
Zugangstür-Abschirmung

Eine spezielle Abschirmkomponente für Zugangstüren in Strahlenschutzstrukturen.

Spezifikationen ansehen ->

Häufige Fragen

Welche Materialien kann der Mehrachs-CNC-Fräskopf bearbeiten?

Laut den Quellfakten ist er für Materialien wie Holz, Kunststoffe, Verbundwerkstoffe und Nichteisenmetalle ausgelegt. Bestätigen Sie die Materialkompatibilität immer mit dem Hersteller für Ihre spezifische Anwendung.

Was ist der typische Spindeldrehzahlbereich?

Die Quellfakten listen einen maximalen Spindeldrehzahlbereich von 18.000–24.000 U/min auf. Dies ist ein Referenzbereich; verifizieren Sie die genaue Drehzahl für das spezifische Modell.

Welche Werkzeugschnittstellen sind verfügbar?

Die Werkzeugschnittstelle folgt ISO 7388 mit ISO 30 bis ISO 40 Kegeln. Dies definiert die Werkzeughaltungskompatibilität; stellen Sie sicher, dass Ihre Werkzeuge zur ausgewählten Schnittstelle passen.

Welche Normen gelten für die Genauigkeit des Fräskopfs?

Der Spindelrundlauf ist gemäß ISO 230-1 (≤0,005 mm) und die Positioniergenauigkeit gemäß ISO 230-2 (±0,02 mm) spezifiziert. Dies sind Referenzwerte; verifizieren Sie die Konformität mit dem Hersteller.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Maschinen- und Anlagenbau

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Mehrachs-CNC-Fräskopf

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Mehrachs-CNC-Fräskopf?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Mehrachs-Bearbeitungszentrum
Nächstes Produkt
Mehrachsen-CNC-Steuerung
AngebotChat