Strukturierte Fertigungsdaten · 2026

Automatisierte Präzisionsgießerei-Produktionslinie

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatisierte Präzisionsgießerei-Produktionslinie im Bereich Grundmetallherstellung anhand von Maximale Gießtemperatur bis Zykluszeit eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatisierte Präzisionsgießerei-Produktionslinie wird durch die Baugruppe aus Automatisierte Formvorbereitungsstation und Induktionsschmelzofen beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Integriertes Industriesystem für automatisiertes Metallgießen mit Präzisionssteuerung.

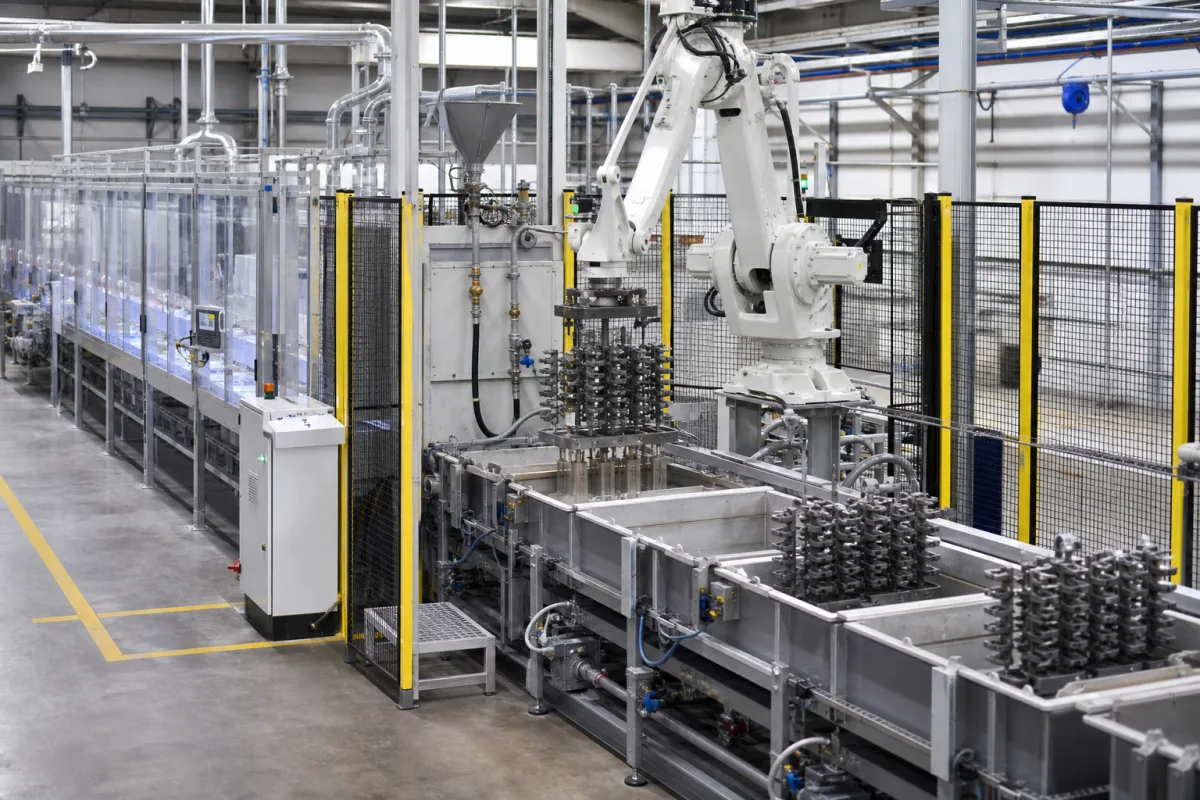
Automatisierte Präzisionsgießerei-Produktionslinie in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die automatisierte Präzisionsgießerei-Produktionslinie ist ein vollständig integriertes Industriesystem für die Metallgießerei in großen Stückzahlen. Es koordiniert mehrere spezialisierte Module, um geschmolzenes Metall mit minimalem manuellen Eingriff in fertige Gussteile zu verwandeln. Die Linie umfasst automatische Materialhandhabung, präzise Formvorbereitung, kontrolliertes Gießen und Nachbearbeitung und dient als Rückgrat moderner Gießereibetriebe. Sie ermöglicht gleichbleibende Qualität, verbesserte Ausbeute und geringere Arbeitskosten in industriellen Fertigungslieferketten.

Wichtige technische Parameter umfassen eine maximale Gießtemperatur von 1600 °C, eine Zykluszeit von 120–300 Sekunden, eine Formvorbereitungsrate von 60–120 Formen pro Stunde und eine Kühlkammerkapazität von 500–2000 Kubikmetern. Der Automatisierungsgrad beträgt mindestens 90 %, der Energieverbrauch liegt zwischen 0,8 und 1,5 kWh pro Tonne Gussprodukt. Die Gusstoleranz beträgt ±0,05–±0,1 mm (ISO 8062, CT6–CT7), die Oberflächenrauheit Ra 1,6–3,2 μm (ISO 1302). Das System arbeitet in einer Umgebungstemperatur von -10 bis 50 °C, benötigt einen Betriebsdruck von 0,6–0,8 MPa und verwendet eine Drehstromversorgung von 380 V AC ±10 % (IEC 60038). Die Schutzart ist IP54–IP65 (IEC 60529). Das Gesamtgewicht der Maschine beträgt 15000–30000 kg, die benötigte Stellfläche 200–500 m².

Zu den hinterlegten Materialien gehören Hochtemperatur-Stahllegierungen, feuerfeste Keramiken und Industrie-Polymere. Das System ist für Gießereien konzipiert, die Präzisionsgussprozesse automatisieren möchten. Alle Werte sind Referenzbereiche und müssen mit dem Hersteller oder Lieferanten für spezifische Modelle und Anwendungen verifiziert werden. Die aufgeführten Normen dienen nur als Beschaffungs- und Verifizierungsreferenz und implizieren keine Zertifizierung oder Konformität.

Funktionsprinzip

Die Produktionslinie arbeitet über aufeinanderfolgende Stationen: Formvorbereitung, Metallschmelzen, kontrolliertes Gießen, Kühlen, Ausleeren und Nachbearbeitung. Eine zentrale Prozesssteuerung koordiniert den automatisierten Materialfluss und gewährleistet präzise Zeitabläufe und Temperaturmanagement. Geschmolzenes Metall wird bei Temperaturen bis zu 1600 °C in vorbereitete Formen gegossen und dann in einer kontrollierten Kammer gekühlt. Nach dem Erstarren entfernt das Ausleeren das Gussteil, und Nachbearbeitungsvorgänge vervollständigen das Bauteil. Das System verwendet Sensoren und Aktuatoren, um Parameter innerhalb spezifizierter Bereiche zu halten, mit einem Automatisierungsgrad von ≥90 %.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Maximale Gießtemperatur1600 °CHöchsttemperatur, bei der geschmolzenes Metall gegossen werden kann
Zykluszeit120–300 SekundenZeit pro vollständigem Gießzyklus
Formvorbereitungsrate60–120 Formen/StundeAnzahl der pro Stunde vorbereiteten Formen
Kühlkammerkapazität500–2000 KubikmeterVolumen für geregelte Kühlung verfügbar
Automatisierungsgrad≥90 %Prozentsatz der automatisch durchgeführten Operationen
Energieverbrauch0.8–1.5 kWh/tEnergieverbrauch pro Tonne Gussprodukt
Gießtoleranz±0.05–±0.1 mmCT6–CT7 for precision casting.ISO 8062
OberflächenrauheitRa 1.6–3.2 μmAs-cast; depends on mold material.ISO 1302
Betriebstemperatur-10–50 °CAmbient for equipment operation.
Betriebsdruck0.6–0.8 MPaFor pneumatic actuators and clamping.
Stromversorgung380 ±10% V ACThree-phase, 50/60 Hz.IEC 60038
SchutzartIP54–IP65For control cabinets and motors.IEC 60529
Maschinengewicht15000–30000 kgTotal line weight, excluding molds.
Stellfläche200–500 Required floor space for full line.

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochtemperatur-Stahllegierungen Feuerfeste Keramiken Industrie-Polymere

Komponenten / BOM

Components / BOM
  • Automatisierte Formvorbereitungsstation
    Bereitet und montiert Gießformen mit Präzision vor
    Material: Stahlrahmen mit Polymerkomponenten
  • Induktionsschmelzofen
    Schmilzt und hält Metall bei präzisen Temperaturen
    Material: Feuerfest ausgekleideter Stahl
  • Robotergießsystem
    Automatische Übertragung von Schmelzmetall in Formen
    Material: Hochtemperatur-Stahllegierungen
  • Geregelter Kühltunnel
    Regelt die Abkühlgeschwindigkeit für optimale metallurgische Eigenschaften
    Material: Isolierter Stahl mit Kühlelementen
  • Automatische Rüttelvorrichtung
    Trennt Gussteile von Formmaterial
    Material: Schwingungsbeständiger Stahl
  • Zentrales Prozesssteuerungssystem
    Koordiniert alle Linienoperationen und überwacht Parameter
    Material: Industriegehäuse aus Elektronikkomponenten
  • Fertigungsstation
    Führt die Endbearbeitungsoperationen am Ende der Gießsequenz durch.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Induktionsofenspulenisolationsdurchschlag bei 1500 V AC Instabilität der Schmelzmetalltemperatur (±50°C Schwankung) Keramikfaserisolierung mit 1800°C-Bewertung und Spannungsüberwachung bei 1000 V-Schwellenwert
Servomotor-Encoder-Kontamination durch Graphitschmiermittel Roboterarm-Positionsfehler über ±0,5 mm IP67-gekapselter Encoder mit Druckluftspülung bei 0,2 bar

Technische Bewertung

Betriebsbereich
Betriebsbereich
0,5-2,0 MPa (5-20 bar) Hydraulikdruck, 680-720°C geschmolzene Aluminiumtemperatur, ±0,1 mm Maßtoleranz
Belastungs- und Ausfallgrenzen
Hydraulikdruck über 2,5 MPa verursacht Dichtungsbruch, Formtemperatur unter 650°C führt zu unvollständiger Füllung, Maßabweichung über ±0,3 mm löst Ausschuss aus
Hydraulikdichtungsversagen aufgrund von Elastomerdegradation bei 2,5 MPa (Hooke'sches Gesetz Elastizitätsgrenze), Erstarrungsschwindung von 650°C Phasenübergang (latente Schmelzwärme 397 kJ/kg für Aluminium), thermische Ausdehnungsdifferenz zwischen Form und Gussstück (Koeffizientendifferenz 12×10⁻⁶/°C vs 23×10⁻⁶/°C)
Fertigungskontext
Automatisierte Präzisionsgießerei-Produktionslinie wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Weitere Produktbezeichnungen

Foundry Automation System Integrated Casting Line Metal Casting Production System

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärisch bis 2 bar (Formdruckbeaufschlagung)
Durchflussrate:0,5-20 L/min (Schmelzmetallzufuhr)
Betriebstemperatur:Umgebungstemperatur bis 1600°C (typischer Metallschmelzbereich)
slurry concentration:70-85 % Feststoffe (Wachsausschmelzverfahren-Schlicker)
Montage- und Anwendungskompatibilität
AluminiumlegierungenNichtrostende StähleNickelbasis-Superlegierungen
Nicht geeignet: Hochreaktive Metalle (z.B. Titan ohne Inertgasatmosphäre)
Auslegungsdaten
  • Maximale Bauteilabmessungen (LxBxH)
  • Erforderliche Produktionsrate (Teile/Stunde)
  • Metalltyp und Schmelzcharakteristika

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Thermische Ermüdungsrissbildung
Ursache: Wiederholte Heiz- und Kühlzyklen während des Gießbetriebs verursachen thermische Ausdehnungs- und Kontraktionsspannungen, die zu Rissinitiierung und -ausbreitung in Formkomponenten und Ofenauskleidungen führen.
Mechanischer Verschleiß der Formausrichtungssysteme
Ursache: Dauerbetrieb mit abrasiven Gussmaterialien und Fehlausrichtkräften verursacht fortschreitenden Verschleiß von Führungsschienen, Stiften und Buchsen, was zu Maßungenauigkeiten in Gussteilen führt.
Wartungsindikatoren
  • Ungewöhnliche hochfrequente Quietsch- oder Schleifgeräusche von Formschließmechanismen, die auf schwere Fehlausrichtung oder Lagerausfall hinweisen
  • Sichtbarer Rauch oder übermäßige Rauchgasemission von Ofendichtungen oder Formschnittstellen, was auf Dichtungsdegradation oder Überhitzung hindeutet
Technische Hinweise
  • Implementierung vorausschauender Instandhaltung mittels Infrarot-Thermografie zur Überwachung thermischer Gradienten und Früherkennung von thermischer Ermüdung vor katastrophalem Ausfall
  • Etablierung eines Präzisionsausrichtprogramms mit Laserausrichtwerkzeugen für Formkomponenten und Roboterarme, kombiniert mit regelmäßiger Schmierung unter Verwendung von Hochtemperatur-Verschleißschutzverbindungen, speziell formuliert für Gießumgebungen

Konformität und Fertigungsnormen

Referenznormen
DIN EN 10213:2007 Technische Lieferbedingungen für Stahlgussstücke für DruckzweckeASTM A703/A703M-22 Standard-Spezifikation für Stahlgussstücke, Allgemeine Anforderungen
Fertigungsgenauigkeit
  • Wandstärke: +/-0,5 mm
  • Oberflächenrauheit: Ra 3,2 µm max
Qualitätsprüfung
  • Röntgenradiografische Prüfung
  • Koordinatenmessmaschine (KMM) Maßverifikation

Hersteller von Automatisierte Präzisionsgießerei-Produktionslinie

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Legierungszuführsystem

Ein System, das Legierungselemente präzise dosiert und in das Schmelz- oder Mischgefäß der Legierungsstation fördert.

Spezifikationen ansehen ->
Legierungsstation

Eine Station in einem integrierten Schmelzsystem zur präzisen Legierung von Nichteisenmetallen durch kontrollierte Zugabe von Legierungselementen.

Spezifikationen ansehen ->
Atmosphärenkontrollsystem

Ein System, das die spezifische Gaszusammensetzung in einem Wärmebehandlungsofen reguliert und aufrechterhält, um gewünschte metallurgische Eigenschaften zu erzielen.

Spezifikationen ansehen ->
Atmosphärensystem

Ein System, das in einem industriellen Wärmebehandlungsofen eine kontrollierte Gasumgebung erzeugt und aufrechterhält, um Oxidation zu verhindern, spezifische chemische Reaktionen zu ermöglichen oder gewünschte Materialeigenschaften während der thermischen Verarbeitung zu erreichen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist die maximale Gießtemperatur der Linie?

Die maximale Gießtemperatur beträgt 1600 °C, wie in den technischen Parametern angegeben. Dieser Wert sollte für spezifische Konfigurationen mit dem Hersteller verifiziert werden.

Welche Gusstoleranz kann erreicht werden?

Die Gusstoleranz beträgt ±0,05–±0,1 mm, bezogen auf ISO 8062 (CT6–CT7). Die tatsächliche Toleranz hängt vom spezifischen Formmaterial und den Prozessbedingungen ab; bestätigen Sie dies mit dem Lieferanten.

Wie hoch ist der Automatisierungsgrad des Systems?

Der Automatisierungsgrad beträgt mindestens 90 %, d.h. die meisten Vorgänge werden automatisch ausgeführt, einschließlich Materialhandhabung, Formvorbereitung, Gießen und Nachbearbeitung.

Welche Anforderungen gelten für die elektrische Versorgung?

Das System benötigt eine Drehstromversorgung von 380 V AC ±10 % (50/60 Hz) gemäß IEC 60038. Die Schutzart ist IP54–IP65 (IEC 60529). Genaue Anforderungen sind mit dem Hersteller zu klären.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatisierte Präzisionsgießerei-Produktionslinie

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatisierte Präzisionsgießerei-Produktionslinie?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Automatischer Schlackenabziehroboter
Nächstes Produkt
Automatisiertes Formensprüh- und Kühlsystem
AngebotChat