Strukturierte Fertigungsdaten · 2026

Automatische Entnahmevorrichtung

Auf Basis strukturierter CNFX-Herstellerprofile wird Automatische Entnahmevorrichtung im Bereich Grundmetallherstellung anhand von Entnahmekraft bis Hubweg eingeordnet.

Technische Definition und Kernbaugruppe

Ein typisches Automatische Entnahmevorrichtung wird durch die Baugruppe aus Greifkopf und Linearantrieb beschrieben. Für industrielle Anwendungen werden Materialauswahl, Fertigungsprozess und Prüfbarkeit gemeinsam bewertet.

Ein mechanisches System, das Gussprodukte automatisch von der Stranggießlinie entfernt.

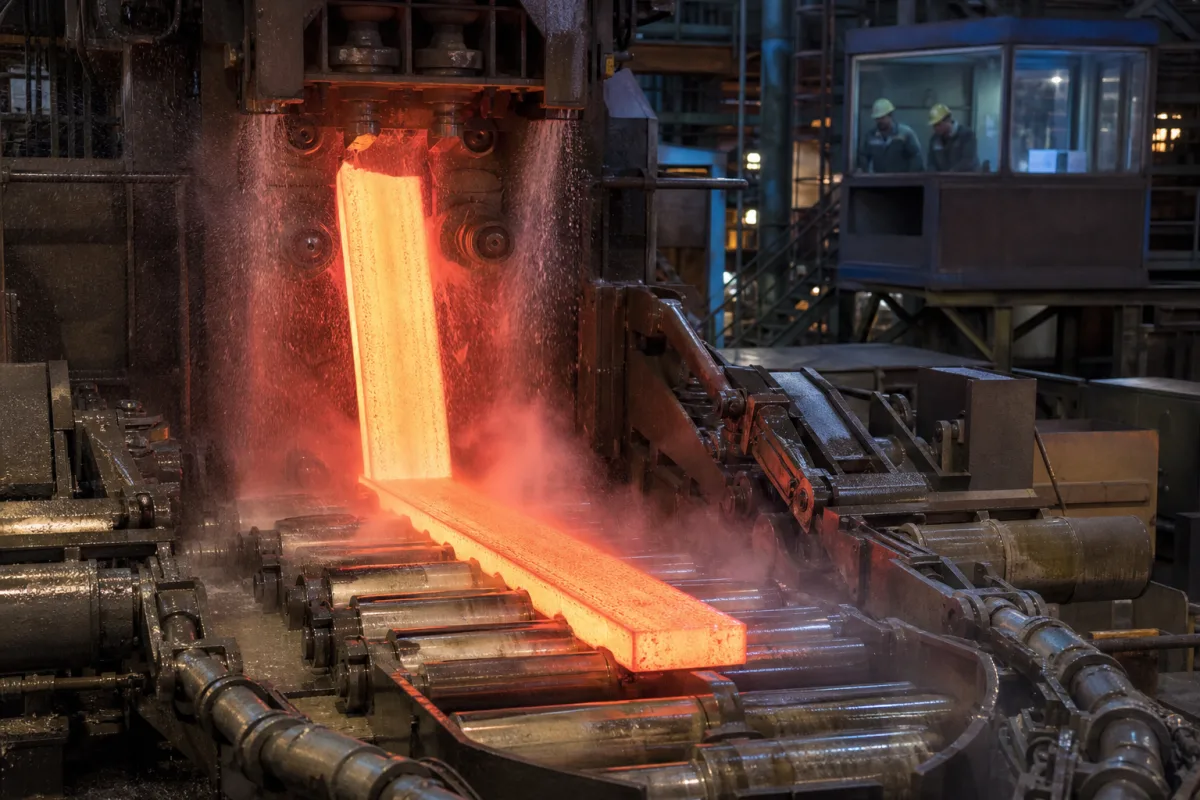
Automatische Entnahmevorrichtung in einer industriellen Fertigungsumgebung
Repräsentative Produktabbildung. Aussehen und Spezifikationen mit dem Hersteller bestätigen.

Technische Definition

Die Automatische Entnahmevorrichtung ist eine kritische Komponente im integrierten Stranggießproduktionssystem, die für die präzise und automatisierte Entnahme von erstarrten Metallprodukten (wie Knüppeln, Brammen oder Platinen) aus dem Ausgabebereich der Gießmaschine verantwortlich ist. Sie gewährleistet einen kontinuierlichen Produktionsfluss, indem sie Gussprodukte ohne manuellen Eingriff zu nachgelagerten Verarbeitungsstufen transportiert. Die Vorrichtung verwendet typischerweise synchronisierte hydraulische oder elektrische Aktuatoren mit Greif-/Klemmvorrichtungen, um das Gussprodukt am Ausgabepunkt zu erfassen. Anschließend bewegt sie sich entlang eines vorgegebenen Pfads (linear oder rotatorisch), um das Produkt zu entnehmen und zu Kühlbetten, Förderbändern oder Lagerbereichen zu transportieren. Der Betrieb wird durch speicherprogrammierbare Steuerungen (SPS) gesteuert, die in das Hauptgießsystem integriert sind. Diese Komponente ist für Umgebungen der Grundmetallherstellung ausgelegt, in denen Zuverlässigkeit und Präzision von größter Bedeutung sind. Zu den wichtigsten Parametern gehören eine Entnahmekraft von 50–200 kN, um Gießhaftung zu überwinden, eine Hublänge von 500–1500 mm, die dem Oszillationshub der Kokille entspricht, eine Zykluszeit von 10–30 Sekunden, die die Produktionsrate bestimmt, und eine Positioniergenauigkeit von ±0,5 mm, um die Ausrichtung mit dem Guss zu gewährleisten. Der Betriebsdruck liegt zwischen 1,0 und 1,6 MPa, und die Betriebstemperatur beträgt -10 bis 60 °C, oberhalb derer Dichtungen versagen können. Die Schutzart ist IP54–IP65 für Staub- und Spritzwasserschutz, und die Stromversorgung beträgt 24 V DC ±10 % für Sensoren und Steuerung. Der Rahmen besteht aus Baustahl ASTM A36, und das Gewicht der Vorrichtung beträgt 500–2000 kg, was Installation und Fundament beeinflusst. Für kritische Teile wird hochfester legierter Stahl verwendet. Diese Werte sind Verzeichnisreferenzen und müssen mit dem rechtlichen Hersteller oder Lieferanten für spezifische Modelle verifiziert werden. Die Vorrichtung ist mit dem Ausgabebereich der Gießmaschine und nachgelagerten Geräten verbunden, und ihre Auswahl hängt von Produktabmessungen, Gießgeschwindigkeit und Layout ab. Wartungssignale umfassen ungewöhnliche Geräusche, Vibrationen oder Positionierungsfehler. Fehlergrenzen umfassen Verlust der Greifkraft, Hydrauliklecks oder SPS-Fehler. Verifizierungsfragen sollten tatsächliche Lastbedingungen, Zyklusraten und Umgebungsfaktoren berücksichtigen.

Funktionsprinzip

Die Vorrichtung verwendet synchronisierte hydraulische oder elektrische Aktuatoren mit Greif-/Klemmvorrichtungen, um das Gussprodukt am Ausgabepunkt zu erfassen. Sie bewegt sich entlang eines vorgegebenen Pfads (linear oder rotatorisch), um das Produkt zu entnehmen und zu Kühlbetten, Förderbändern oder Lagerbereichen zu transportieren. Der Betrieb wird durch SPS gesteuert, die in das Hauptgießsystem integriert sind, um präzises Timing und Koordination zu gewährleisten.
Technische Parameter

Technische Parameter
ParameterTypischer BereichHinweise & Auswahlkriterien
Entnahmekraft50–200 kNRequired to overcome casting adhesion
Hubweg500–1500 mmMatches mold oscillation stroke
Taktzeit10–30 sDetermines production rate
Positioniergenauigkeit±0.5 mmEnsures alignment with casting
Betriebstemperatur-10–60 °CAbove 60°C seals degrade
SchutzartIP54–IP65Dust and water splash protectionIEC 60529
Stromversorgung24 ±10% V DCFor sensors and control
WerkstoffgüteASTM A36Structural steel for frameASTM A36
Gewicht500–2000 kgAffects installation and foundation

Die Bereiche sind branchenübliche Richtwerte zur Angebotsvorbereitung und keine Zusage des Lieferanten. Bestätigen Sie jeden Wert und jede Norm vor der Bestellung beim rechtlichen Hersteller.

Hauptmaterialien

Hochfester legierter Stahl

Komponenten / BOM

Components / BOM
  • Greifkopf
    Greift das Gussprodukt während der Entnahme sicher ein
    Material: Hitzebeständiger legierter Stahl
  • Linearantrieb
    Ermöglicht kontrollierte lineare Bewegung zur Produktentnahme
    Material: Edelstahl mit Schutzbeschichtung
  • Positionssensoren
    Erkennen der Produktposition und gewährleisten des präzisen Entnahmezeitpunkts
    Material: Gehäuse aus Edelstahl mit elektronischen Bauteilen
  • SPS (speicherprogrammierbare Steuerung)
    Timingt die Entnahme auf den Gießzyklus ab, sodass der Griff im richtigen Moment erfolgt.

FMEA · Fehleranalyse

Ursache → Fehlermodus → Engineering-Maßnahme

Verunreinigung der Hydraulikflüssigkeit übersteigt den Reinheitsgrad ISO 4406 18/16/13 Steckenbleiben des Wegeventils im Steuerventil, was zu asymmetrischer Entnahmekraft führt Installation einer doppelten 3-Mikron-Absolut-Filtration mit Differenzdrucküberwachung und automatischer Umgehung
Thermische Ausdehnungsdifferenz zwischen Invar 36 Greiferrahmen (1,2×10⁻⁶/°C CTE) und 316 Edelstahl-Montagewinkeln (16×10⁻⁶/°C CTE) Progressive Fehlausrichtung über 0,5 mm, die zu Blockierungen in Linearführungsschienen führt Implementierung einer kinematischen Montage mit Biegekopplungen, die eine thermische Verschiebung von 0,8 mm bei 200°C ΔT ermöglicht

Technische Bewertung

Betriebsbereich
Betriebsbereich
Entnahmegeschwindigkeit 0,5-2,5 m/s, Entnahmekraft 150-450 kN
Belastungs- und Ausfallgrenzen
Eine Entnahmekraft über 500 kN verursacht dauerhafte Verformung der Greiferbacken, ein Hydraulikdruck über 25 MPa führt zum Bersten von Zylinderdichtungen
Überschreitung der Streckgrenze von ASTM A36 Stahl-Greiferkomponenten (250 MPa Streckgrenze) unter zyklischer Belastung, Kavitation von Hydraulikflüssigkeit bei Drücken unter 0,3 MPa absolut, die zu Pumpenlaufrad-Erosion führt
Fertigungskontext
Automatische Entnahmevorrichtung wird innerhalb von Grundmetallherstellung nach Material, Prozessfenster und Prüfanforderungen bewertet.

Taxonomie und Suchbegriffe

Suchbegriffe, Aliase und technische Bezeichnungen für diesen CNFX Datensatz.

Anwendungen / Eingebaute Systeme

Dieses Teil oder Produkt erscheint in den folgenden Systemen und Maschinen.

Industrielles Ökosystem und Lieferkette

Eignung und Auslegungsdaten

Betriebsgrenzen
Betriebsdruck:Atmosphärendruck bis 2 bar (29 psi)
Durchflussrate:Bis zu 500 kg/min (1102 lb/min)
Betriebstemperatur:Umgebungstemperatur bis 150°C (302°F)
slurry concentration:Bis zu 60 % Feststoffanteil nach Gewicht
Montage- und Anwendungskompatibilität
Stahlknüppel/BrammenAluminiumbarrenKupferstangen
Nicht geeignet: Umgebungen mit flüssigem Metall (erfordert Kühlsysteme)
Auslegungsdaten
  • Produktabmessungen (Länge, Breite, Höhe)
  • Produktionsrate (Einheiten/Stunde)
  • Liniengeschwindigkeit (m/min)

Zuverlässigkeits- und Risikoanalyse

Ausfallmodus und Ursache
Mechanischer Verschleiß an beweglichen Teilen
Ursache: Unzureichende Schmierung führt zu erhöhter Reibung und Komponentendegradation
Motor- oder Aktorausfall
Ursache: Überlastung, elektrische Überspannungen oder thermische Belastung durch Dauerbetrieb ohne ausreichende Kühlung
Wartungsindikatoren
  • Ungewöhnliche Schleif- oder Quietschgeräusche während des Betriebs
  • Sichtbare Leckagen oder übermäßige Vibrationen im Mechanismus
Technische Hinweise
  • Einführung eines vorbeugenden Schmierplans mit herstellerseitig empfohlenen Schmierstoffen
  • Installation von Zustandsüberwachungssensoren (Vibration, Temperatur) zur frühzeitigen Fehlererkennung und vorausschauenden Instandhaltung

Konformität und Fertigungsnormen

Referenznormen
ANSI B11.0 - Sicherheit von MaschinenCE-Kennzeichnung - Maschinenrichtlinie 2006/42/EG
Fertigungsgenauigkeit
  • Positionsgenauigkeit: +/-0,05 mm
  • Wiederholgenauigkeit: +/-0,02 mm
Qualitätsprüfung
  • Funktionale Sicherheitsprüfung (EN ISO 13849-1)
  • Maßliche Verifizierung mittels Koordinatenmessgerät (KMG)

Hersteller von Automatische Entnahmevorrichtung

Herstellerprofile mit passender Produktionsfähigkeit in China.

Die Herstellerliste dient der Vorrecherche und Einordnung von Fertigungskapazitäten. Sie ist keine Zertifizierung, kein Ranking und keine Transaktionsgarantie.

Diese Seite teilen

Beispielhafte Bewertungskriterien aus Einkaufsprozessen

Keine Kundenbewertung und keine Echtzeitdaten. Die Werte zeigen typische Prüfkriterien in RFQ- und Lieferantenbewertungsprozessen.

Technische Dokumentation
4/5
Fertigungsfähigkeit
4/5
Prüfbarkeit
5/5
Lieferantentransparenz
3/5

Die Kriterien dienen als Orientierung für technische Einkaufsprüfungen. Konkrete Kunden, Länder, Bewertungsdaten oder Live-Nachfragen werden nur angezeigt, wenn entsprechende belastbare Daten vorliegen.

LieferketteVerwandte Produkte und Komponenten

Aluminium-Druckguss

Aluminium-Druckguss ist ein Herstellungsverfahren, das komplexe, hochpräzise Metallteile erzeugt, indem geschmolzene Aluminiumlegierung unter hohem Druck in eine Stahlform eingespritzt wird.

Spezifikationen ansehen ->
Aluminium-Strangpressprofil

Aluminium-Strangpressprofil ist ein leichtes, korrosionsbeständiges Strukturbauteil, das durch Pressen einer Aluminiumlegierung durch eine Matrize hergestellt wird und in Bauwesen, Automobil und Konsumgütern verwendet wird.

Spezifikationen ansehen ->
Anodenplatte

Eine Anodenplatte ist eine verbrauchbare Elektrodenkomponente, die bei der elektrolytischen Raffination und Elektrogewinnung von Nichteisenmetallen wie Kupfer, Zink und Blei verwendet wird.

Spezifikationen ansehen ->
Automatisiertes Ingot-Stapel- und Palettiersystem

Automatisiertes System zum Stapeln und Palettieren von Metallbarren nach dem Gießen.

Spezifikationen ansehen ->

Häufige Fragen

Was ist der typische Entnahmekraftbereich?

Die Entnahmekraft liegt typischerweise im Bereich von 50–200 kN, um Gießhaftung zu überwinden. Der genaue Wert hängt jedoch vom spezifischen Produkt und den Gießbedingungen ab und muss mit dem Hersteller verifiziert werden.

Was ist der Betriebstemperaturbereich?

Der Betriebstemperaturbereich liegt bei -10 bis 60 °C. Oberhalb von 60 °C können Dichtungen versagen, daher ist es wichtig, sicherzustellen, dass die Umgebung innerhalb dieses Bereichs bleibt oder geeignete Kühlmaßnahmen ergriffen werden.

Welche Schutzart hat die Vorrichtung?

Die Schutzart ist IP54–IP65 und bietet Schutz gegen Staub und Spritzwasser. Dies ist für typische Gießumgebungen geeignet, aber unter rauen Bedingungen kann ein höherer Schutz erforderlich sein.

Wie wird die Vorrichtung gesteuert?

Die Vorrichtung wird durch speicherprogrammierbare Steuerungen (SPS) gesteuert, die in das Hauptgießsystem integriert sind. Dies ermöglicht einen synchronisierten Betrieb mit dem Gießprozess und eine präzise Positionierung.

Kann ich Hersteller direkt kontaktieren?

CNFX ist ein offenes Verzeichnis, keine Handelsplattform und kein Beschaffungsagent. Herstellerprofile und Formulare helfen bei der Vorbereitung des direkten Kontakts.

CNFX Industrial Index v2.6.09 · Grundmetallherstellung

Datenbasis

CNFX-Herstellerprofile, technische Klassifikation, öffentlich verfügbare Produktinformationen und fortlaufende Plausibilitätsprüfung.

Vorläufige technische Einordnung
Diese Seite dient der strukturierten Vorbereitung von Recherche, RFQ und Lieferantenbewertung. Sie ersetzt keine Lieferantenqualifizierung, keine Normenprüfung und keine technische Freigabe durch den Käufer.
Anfrage

Beschaffungsinformationen anfragenfür Automatische Entnahmevorrichtung

Informationen zu Einsatzbereich, Spezifikationsgrenzen, Lieferantentypen und RFQ-Vorbereitung anfragen.

Wohin Ihre Anfrage geht
Direkt an die CNFX-Redaktion — und an den Hersteller, sofern dieses Produkt mit einem bestätigten Profil verknüpft ist. Keine Weitergabe an eine Lieferantenliste.
Ihre Daten bleiben hier
Wir verkaufen oder vermieten keine Anfragedaten und nehmen Sie in keinen Verteiler auf. Nutzung ausschließlich zur Beantwortung dieser Anfrage.
Keine Provision, kein Zwischenhändler
CNFX ist ein Verzeichnis. Wir nehmen keinen Anteil an Aufträgen und verhandeln nicht im Namen eines Lieferanten.
Was wir nicht zusichern
Eine Listung ist keine Empfehlung. Prüfen Sie jeden Lieferanten und jeden Wert vor der Bestellung selbst.

Ihre Geschäftsdaten werden nur zur Bearbeitung dieser Anfrage verwendet.

Vielen Dank. Ihre Anfrage wurde gesendet.
Senden fehlgeschlagen. Bitte erneut versuchen oder schreiben Sie uns an [email protected].

Fertigung für Automatische Entnahmevorrichtung?

Herstellerprofile mit passender Produkt- und Prozesskompetenz vergleichen.

Vorheriges Produkt
Austragssystem
Nächstes Produkt
Automatische Längen-Schneideinheit
AngebotChat